









Individuell bearbeitete Teile nach Ihrer Zeichnung
DEK fertigt individuelle Bearbeitungsteile nach Ihrer Zeichnung aus über 50 Metallen und Kunststoffen, von einem Stück bis über 10.000, mit einer Toleranz von ±0.005 mm. Ein Ingenieur prüft jede Zeichnung und erstellt innerhalb von 6 Stunden ein Angebot.
-
±0.005 mm
Metalltoleranz
-
6 Stunden
Angebot durch Ingenieur
-
1–10.000+
Stück, keine Mindestbestellmenge
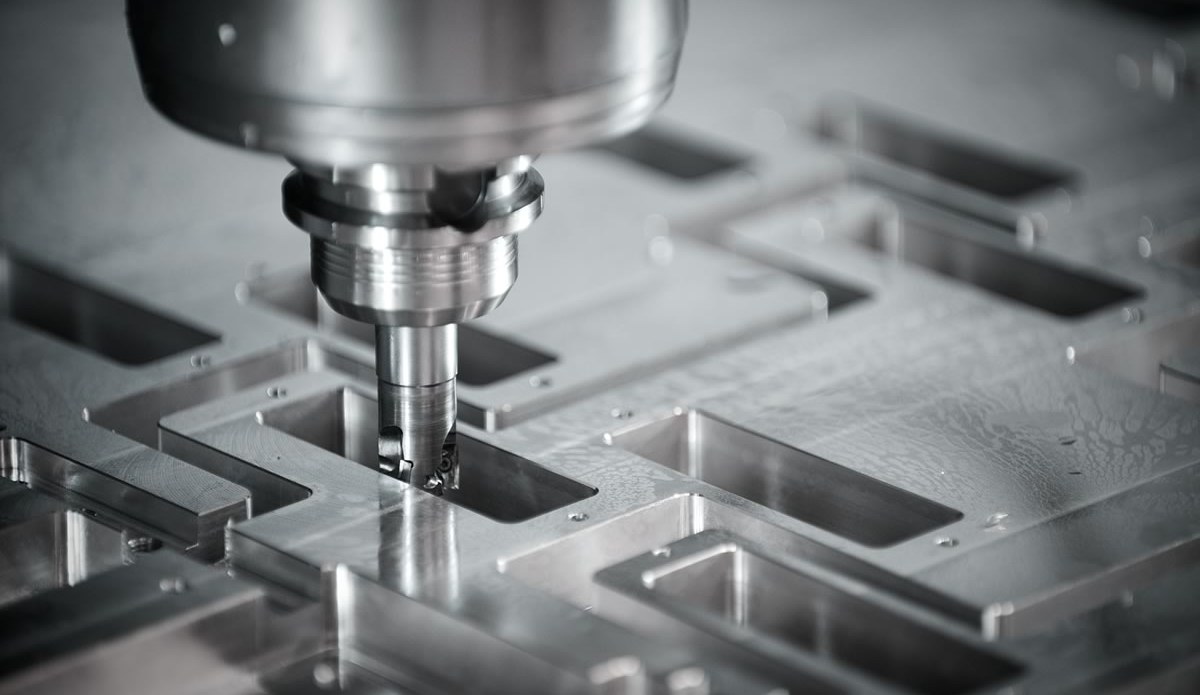

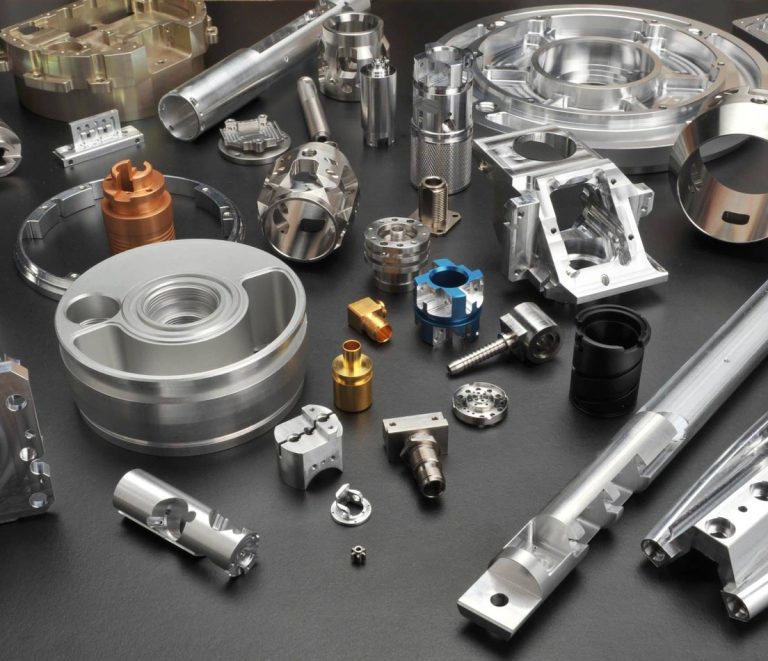
Individuelle CNC-Bearbeitungsdienstleistungen nach Ihrer Zeichnung
Individuell bearbeitete Teile sind die Halterungen, Wellen, Gehäuse, Verteiler, Stifte, Vorrichtungen und Drehknöpfe und Griffe aus denen ein Produkt oder eine Maschine aufgebaut ist. DEK bearbeitet sie nach Ihrer Zeichnung aus über 50 Metallen und Kunststoffen, von einem Stück bis über 10.000, ohne Mindestbestellmenge.
Diese Seite behandelt das Teil selbst: was wir fertigen, wie aus einer Zeichnung ein geliefertes Bauteil wird und wie Sie es für eine saubere Zerspanung auslegen. Die dahinterliegenden Verfahren finden Sie unter CNC-Bearbeitungsdienstleistungen; Verzahnungsbearbeitung und individuelle Aluminium-Kühlkörper haben eigene Seiten.
Warum Einkäufer ihre individuellen Teile zu DEK verlagern
Über 2.300 Kunden in Nordamerika, Europa und Australien haben ihre individuellen Bearbeitungsdienstleistungen aus diesen Gründen zu DEK verlagert.
-

Toleranz seit 2002
Gegründet 2002 mit der Fertigung von Formkernstiften und Führungsbuchsen, bei denen ±0.005 mm die Grundanforderung ist, kein Upgrade.
-

Jedes Verfahren im Haus
Fräsen, Drehen, Langdrehen, EDM, Schleifen und Oberflächenveredelung unter einem Dach, sodass Schleifen und Oberflächenveredelung nie an andere Lieferanten vergeben werden.
-

Skaliert über 50 Stück hinaus
Dieselbe Zeichnung wandert vom Prototyp zu über 10.000 Stück; archivierte Programme, Vorrichtungen und Prüfpläne halten Wiederholbestellungen identisch.
-

Auditfähige Unterlagen
ISO 9001:2015, ISO 13485 und AS9100D (TÜV): Prüfprotokolle liegen bereits in dem Format vor, das Einkäufer aus Medizin und Luftfahrt verlangen.

Ingenieurgeprüftes DFM inklusive
Ein Ingenieur prüft jede Zeichnung von Hand auf dünne Wände, tiefe Taschen, unerreichbare Innenkanten und Toleranzen, die Schleifen erfordern. Sie erhalten die DFM-Hinweise vor dem Preis, nicht danach.


Teilefamilien, Werkstoffe & Toleranzen
Was wir bearbeiten, welche Werkstoffe zu welchem Teil passen, welche Toleranzen wir halten und wie Mengen von einem Stück bis zur Serie skalieren.
Individuell bearbeitete Teile vs. Einzelprozess-Beschaffung
Ein individuelles Teil wird in einem Auftrag durch alle Prozesse geführt, die seine Merkmale erfordern. EDM bearbeitet gehärtete oder scharfkantige Merkmale.
| Kriterium | Dieser ProzessIndividuell bearbeitete Teile | CNC-Fräsen | CNC-Drehen | Schleifen |
|---|---|---|---|---|
| Am besten geeignet für | Fertiges Teil nach Zeichnung | Taschen, 5-Achs-Flächen | Rundteile | Passungen und Oberflächen |
| Varianten | Alle Prozesse gesteuert | 3-, 4-, 5-Achs | CNC oder Langdrehen | Durchmesser und Flächen |
| Toleranz | ±0.005 mm Metall | ±0.005 mm Metall | ±0.003 mm langgedrehte Merkmale | ±0.002 mm |
| Oberflächengüte | Ra 0.2–1.6 µm | Ra 0.8–1.6 µm | Ra 0.8–1.6 µm | Ra 0.2–0.4 µm |
| Wählen Sie, wenn | Ein Lieferant, alle Schritte | Mehrseitige Merkmale | Gedrehte Durchmesser | Lagersitze, Presspassungen |
Individuelle Teile für jede Branche
Einkäufer aus Medizintechnik und Luftfahrt in Nordamerika, Europa und Australien erhalten Prüfunterlagen im Format, das ihre Audits verlangen.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilPrototypen- und Klein- bis Mittelserien-Sensorgehäuse, Ventilkörper und Wellen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm an Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu sparen, ohne an Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturkonsolen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikat und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Design-Tipps für kundenspezifisch bearbeitete Teile
Kleine Änderungen in der Zeichnungsphase beseitigen den Großteil der Kosten und Risiken; unsere Ingenieure bringen jede davon in der DFM-Prüfung zur Sprache.
-

Innenradius an Ecken
Geben Sie einen Radius von mindestens einem Drittel der Taschentiefe an (R10 oder größer bei 30 mm Tiefe). Scharfe Innenecken erfordern EDM.
-

Wandstärke
Halten Sie Metallwände bei 0,8 mm oder dicker und Kunststoffwände bei 1,5 mm oder dicker; dünnere Wände verformen sich und verlieren die Toleranz.
-

Gewindetiefe
Gewindebohrtiefe über 2,5× Nenndurchmesser erhöht die Kosten, nicht die Festigkeit; geben Sie die minimale volle Gewindetiefe an.
-

Toleranz, wo sie zählt
Setzen Sie ±0.005 mm auf Passflächen und lassen Sie ISO 2768-m den Rest abdecken; eine pauschale Toleranz erhöht die Angebote.
-

Standard-Bohrungsgrößen
Verwenden Sie Bohrer und Reibahlen-Durchmesser (Ø3 H7, Ø6 H7, Ø8 H7) statt Ø6,2 oder Ø7,9, plus Standardgewinde.
-
Zugänglichkeit der Merkmale
Konstruieren Sie Merkmale so, dass sie aus möglichst wenigen Richtungen erreichbar sind; jede zusätzliche Aufspannung kostet Zeit und erzeugt eine Toleranzkette.
Merkmalsrisiken, die wir im DFM melden
-
Text und Kennzeichnung
Graviertes Text mit einer Strichbreite unter 0,5 mm ist langsam zu schneiden; Laserkennzeichnung ist schneller und klarer für Teile-IDs.
-
Quergebohrte Anschlüsse
Verteileranschlüsse aus 6061, 316 oder Messing benötigen entgratete Kreuzungen und einen Dichtheitstest, beides im Angebot eingeplant.
-
Gehärtete Formeinsätze
Formkomponenten aus H13, S7, D2 und 420 benötigen Härte, EDM-Details und geschliffene Passungen; die Wärmebehandlung kommt zuerst.
-
Wellenrundlauf
Wellen aus 1045, 4140, 17-4 PH und 316 hängen von Rundlauf und Passfedernuten ab; Lagersitze werden geschliffen geschliffen.
Zertifizierte Qualität an jedem Teil
Spektrometer-geprüftes Material, CMM-Erstmuster und Ausgangsprüfung mit Fotos.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Über 50 Metalle und Kunststoffe, Oberflächenveredelungen inklusive
Wählen Sie Metall, Kunststoff und Oberflächenveredelung für Ihre CNC-Teile; Oberflächenveredelungen und Wärmebehandlung werden zusammen mit dem bearbeiteten Teil angeboten.
Oberflächenveredelungen
Technische Kunststoffe
Benötigen Sie eine hier nicht aufgeführte Sorte? Alle Werkstoffe für die CNC-Bearbeitung ansehen
Werkstoffe ansehenSo bestellen Sie kundenspezifisch bearbeitete Teile
Häufig gestellte Fragen
Dateien, Bestellmengen, Lieferzeiten und Toleranzen für kundenspezifische Teile.
Angebot für kundenspezifisch bearbeitete Teile anfordern
Senden Sie Ihre Zeichnung mit Menge, Werkstoff und Oberflächenveredelung. DFM-Hinweise und ein Preis kommen innerhalb von 6 Stunden zurück, geprüft von einem Ingenieur, nicht von einem Algorithmus.
- Von einem Ingenieur geprüftes Angebot innerhalb von 6 Stunden
- Keine Mindestbestellmenge, von einem Stück bis über 10.000
- ±0.005 mm Standard bei Metallteilen
- Erstmuster auf einem CMM vermessen
- Weltweiter Versand in 3–7 Tagen







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








