









Bearbeitung von Sonderwellen
Bearbeitung von Sonderwellen von Ø1 bis 200 mm und bis zu 1.000 mm Länge, gehalten auf ±0.005 mm. Lagerzapfen werden auf h5/h6 mit 0.005 mm Rundlauf geschliffen, keine Mindestbestellmenge.
-
±0.005 mm
Drehdurchmesser
-
0.005 mm
Zapfenrundlauf
-
3–5 Tage
Versand von Prototypen
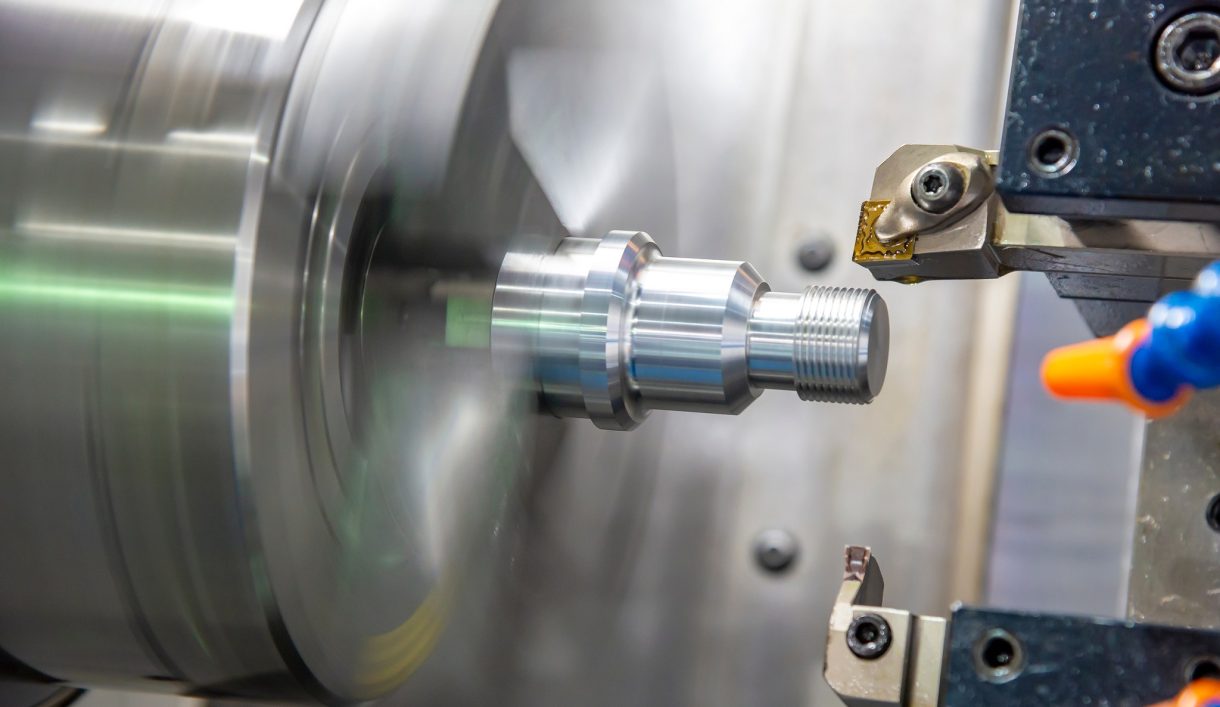

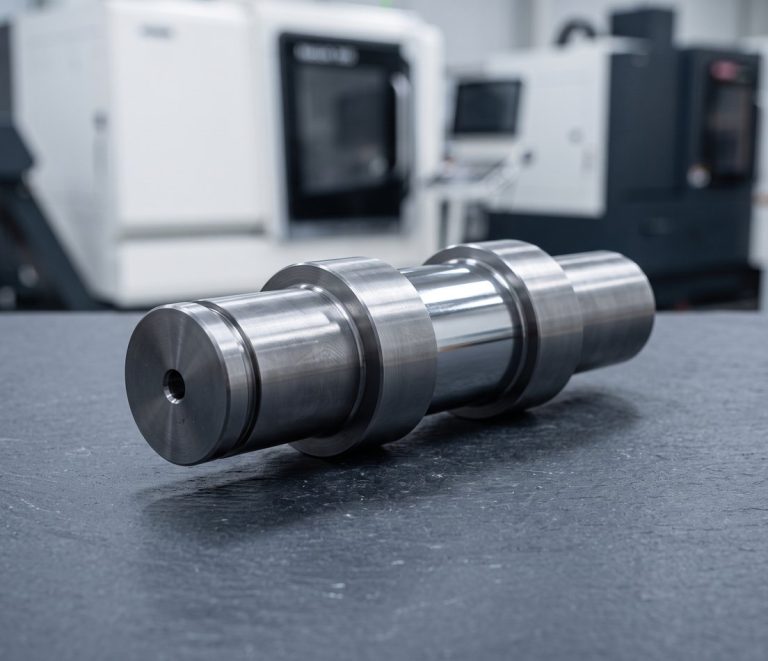
Präzisionswellenfertigung nach Ihrer Zeichnung
DEK dreht und schleift glatte, abgesetzte, mit Passfeder, verzahnte, mit Gewinde versehene und hohle Wellen aus 4140, 1045, 303, 17-4 PH, 440C und Titan. Wellen sind eine Kernfamilie in unserem Katalog für kundenspezifische CNC-bearbeitete Teile .
Eine Welle versagt an ihren Zapfen, daher werden Lagersitze auf h5/h6 mit Ra 0.2–0.4 µm geschliffen; alles andere wird auf ±0.005 mm gehalten. Jede Zeichnung wird vor der Angebotserstellung von einem Ingenieur geprüft. Zu Wellentypen und -funktionen siehe Was ist eine Welle.
Wellentypen, die wir bearbeiten
Von glatten Zapfen bis zu integrierten Zahnkränzen wird jeder Wellentyp aus Stangenmaterial gedreht und anschließend je nach Zeichnung gefräst, geschnitten oder geschliffen.
-
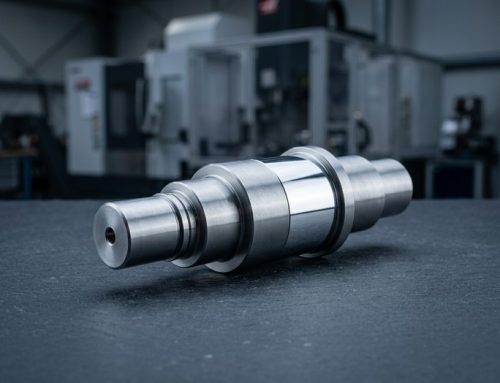 Glatte und abgesetzte WellenGeschliffene Lagerzapfen, Sicherungsringnuten und Zentrierbohrungen.
-
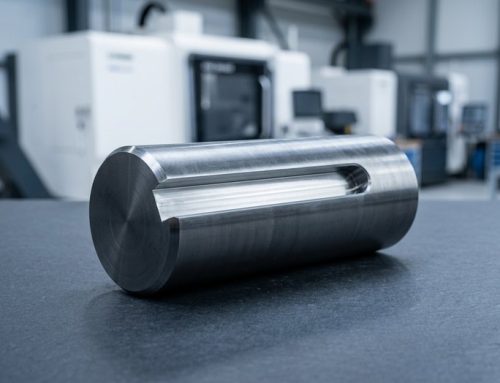 CNC-Teile für PassfederwellenPassfedernuten nach DIN 6885 oder ANSI B17.1, gefräst auf N9/P9 Breite.
-
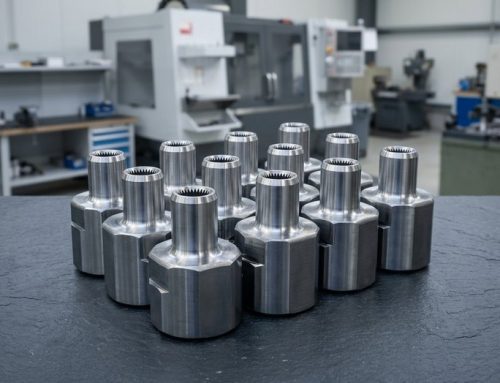 Bearbeitung von verzahnten WellenEvolventenverzahnungen nach DIN 5480 oder ANSI B92.1 und geradflankige Verzahnungen.
-
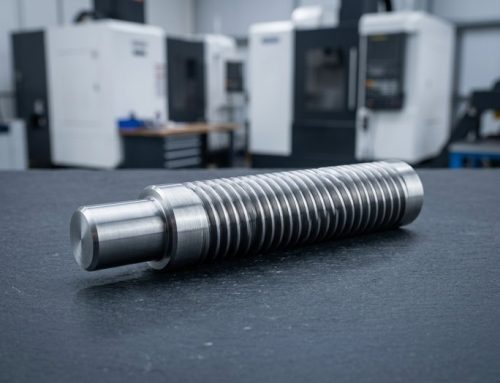 Gewindewellen & TrapezgewindespindelnTrapezgewinde Tr und ACME-Gewindespindeln und -bolzen, gewalzte oder geschnittene Gewinde.
-
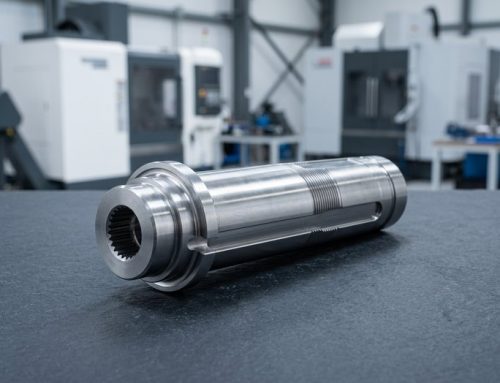 Motor- und RotorwellenD-Flächen, Querbohrungen und Presssitzstufen für Motor- und Rotorantriebe.
-
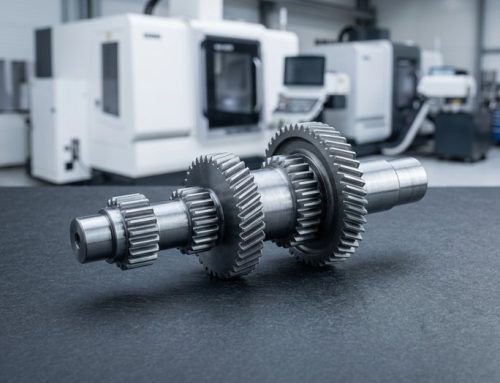 Zahnrad- und RitzelwellenZahnrad- und Ritzelwellen mit direkt in den Wellenkörper geschnittenen Zähnen.


Werkstoffe, Verfahren & Toleranzen für Wellen
Wellenstähle und -legierungen, die Dreh- und Schleifroute sowie die Toleranzen, Gewinde und Härten, die DEK an jedem Zapfen einhält.
Konstruktionstipps für kundenspezifische Wellen
Sechs Zeichnungsentscheidungen, die bestimmen, ob eine Welle sauber geschliffen wird, ihren Rundlauf hält und im Einsatz der Ermüdung standhält.
-

Freistiche an jedem Absatz
Fügen Sie Freistiche oder Radien an Absätzen hinzu: Eine scharfe Stufe an einem geschliffenen Zapfen erzeugt Ermüdungsrisse und blockiert die Schleifscheibe.
-

Zapfenklasse und Bezug
Geben Sie die Zapfentoleranz nach Klasse an (Ø25 h6) und den Rundlauf auf eine gemeinsame Bezugsachse (A–B), nicht auf benachbarte Stufen.
-

Toleranz der Passfedernutbreite
Geben Sie N9 für eine feste Passfeder oder P9 für eine Presspassfeder an, dazu die Lagetoleranz der Passfedernut zur Wellenachse.
-

Nur die Zapfen härten
Geben Sie Induktionshärten für die Zapfenbereiche an; das Durchhärten einer langen Welle führt zu Verzug, den das Schleifen entfernen muss.
Was Sie auf Ihrer Zeichnung angeben sollten
-
Zentrierbohrungen an beiden Enden
Sehen Sie Zentrierbohrungen nach DIN 332 Form B an beiden Enden vor, damit die Welle für 0,005 mm Rundlauf zwischen Spitzen geschliffen werden kann.
-
Verzahnungspassung und Messung
Geben Sie bei verzahnten Wellen die Passungsklasse an und ob die Verzahnung über Rollen gemessen wird: Das entscheidet über Wälzfräsen oder Stoßen.
-
Härte und Stückzahl
Senden Sie eine STEP-Datei und eine Zeichnung mit Zapfentoleranzen, Härte und Stückzahl, damit die Prüfung durch unsere Ingenieure den gesamten Fertigungsablauf abdeckt.
Anwendungen und Branchen für Wellen
Gelenk- und Aktorwellen für die Robotik, Spindel- und Förderwellen für die Automatisierung, Rotorwellen für die neue Energietechnik und Antriebswellen für die Automobilindustrie.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleitertechnik
-

Elektronik
-

Telekommunikation
-

Drohnen und UAV
-

Energietechnik
-

Öl und Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär und Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustriePrototypen- und Klein- bis Mittelserien-Sensorgehäuse, Ventilkörper und Wellen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleitertechnikKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen und UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu sparen, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergietechnikBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl und GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie wegen der Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär und VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die kundenspezifische Wellenfertigung
Drehen, Schleifen, Verzahnen und Prüfen laufen unter einem Dach, sodass jede Welle ein Auftrag und ein verantwortlicher Lieferant ist.
-

Ein Dach, ein Auftrag
Drehen, Langdrehen, Verzahnen, Koordination der Wärmebehandlung und Außenrundschleifen im Haus: eine gehärtete, geschliffene Keilwelle ist ein Auftrag, nicht drei Lieferanten.
-

Geprüftes Stangenmaterial
Stangenmaterial wird bei Wareneingang spektrometrisch geprüft, sodass Wellen aus 4140, 17-4 PH oder 440C von bestätigtem Material ausgehen.
-

Rundlaufprüfung bei FAI
Der Rundlauf wird bei der Erstmusterprüfung auf V-Blöcken und mit CMM gegen das Ziel von 0.005 mm TIR an geschliffenen Lagerzapfen verifiziert.
-

keine Mindestbestellmenge, schnelle Prototypen
Es gibt keine Mindestbestellmenge, und Prototypenwellen werden in 3–5 Tagen geliefert, vom Einzelteil bis zu Pilotserien.

Von Ingenieuren geprüfte Angebote
Jede Zeichnung wird vor der Angebotserstellung von einem Ingenieur geprüft. Prüfberichte werden auf Anfrage mit den Teilen geliefert, unter ISO 9001:2015-, ISO 13485- und AS9100D-Zertifizierung.
Zertifizierte Qualität für jede Welle
Wellen werden unter Qualitätsmanagementsystemen nach ISO 9001:2015, ISO 13485 und AS9100D gefertigt.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Wellenwerkstoffe und Oberflächenveredelungen
Wellenstähle, Edelstahlsorten und Titan, kombiniert mit Härtung und Schutzveredelungen bei den Wellen, die wir bearbeiten.
Oberflächenveredelungen
Benötigen Sie eine andere Wellenkonfiguration? Lesen Sie unseren Wellenratgeber
Alle anzeigenFAQ zu kundenspezifischen Wellen
Toleranzen, Verzahnungen und Motorwellen: die Fragen, die Einkäufer stellen, bevor sie eine Zeichnung senden.
Angebot für die CNC-Bearbeitung individueller Wellen anfordern
Senden Sie eine STEP-Datei und eine Zeichnung mit Lagertoleranzen, Härte und Stückzahl. Ein Ingenieur prüft die Unterlagen und erstellt innerhalb von 6 Stunden ein Angebot.
- Komplexe Profilwellen: bis zu 3 Tage
- keine Mindestbestellmenge
- Prototypen werden in 3–5 Tagen versandt
- Gedrehte Durchmesser mit ±0,005 mm gehalten
- Prüfberichte auf Anfrage







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








