









Präzisions-Gewindebohrservices mit CNC
Die Gewindebohrservices von DEK schneiden UNC-, UNF-, metrische und NPT-Gewinde mit einer Gewindelage-Toleranz von ±0.005 mm. Das Gewindebohren läuft im selben Fräs- oder Drehzyklus wie Ihr Bauteil, ohne Mindestbestellmenge.
-
±0.005mm
Gewindelage
-
3 Tage
Schnellster Prototyp
-
98,6 %+
Pünktliche Lieferung
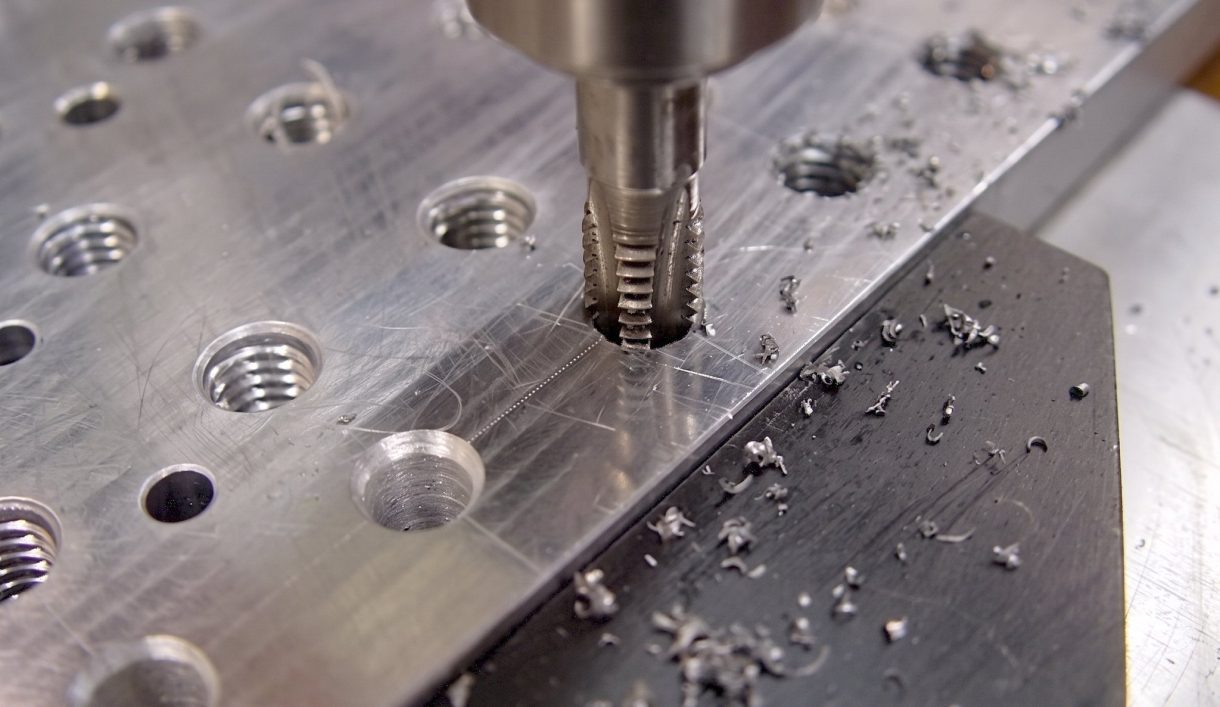

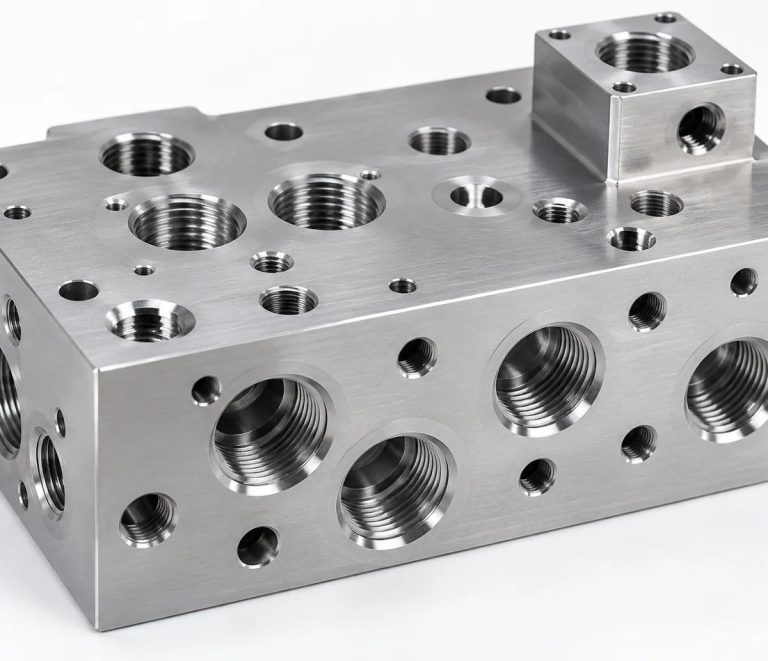
Präzisions-Gewindebohren in jedem CNC-Programm integriert
Beim Gewindebohren werden Innengewinde in ein bearbeitetes Bauteil geschnitten und aus einem einfachen Bohrloch wird eine UNC-, UNF-, metrische oder NPT-Verbindung für Schraube, Bolzen oder Fitting. DEK programmiert dies in dieselben 3-, 4- und 5-Achs- CNC-Fräsen und CNC-Drehen -Zyklen, in denen der Rest des Bauteils gefertigt wird.
Individuelle Gewindebohrungen bleiben an dieselbe Bezugsstruktur wie die umgebenden Merkmale gebunden, ohne dass ein zusätzlicher Handhabungsschritt Toleranzaufsummierung oder Lieferzeitrisiken verursacht. Ein einzelner Prototyp und eine Serie von 5.000 Stück erhalten dieselbe Programmierung und Prüfung, als Teil der vollständigen CNC-Bearbeitungsdienstleistungen.
DEK: Ihr Lieferant für individuelles Gewindebohren
Gewindebohren wird bei DEK niemals ausgelagert: Gewinde werden im Haus programmiert, bearbeitet und geprüft, gemeinsam mit jedem anderen Merkmal.
-

Zertifizierte Dokumentation
ISO 9001, ISO 13485 und AS9100D, erlangt über TÜV. Materialzertifikate, Prozessaufzeichnungen und FAI-Berichte belegen jede Gewindebohrung.
-

Über 20 Jahre Bearbeitungserfahrung
DEK bearbeitet jährlich mehr als 1,2 Mio. kritische Bauteile für über 2.300 globale OEM-Kunden, mit Gewindemerkmalen in nahezu jedem Programm.
-

Zuverlässige Lieferung
Eine Pünktlichkeitsrate von über 98,6 %, weil das Gewindebohren im selben Zyklus wie das Bauteil läuft statt in einem separaten ausgelagerten Schritt.
-

keine Mindestbestellmenge, schnelle Prototypen
keine Mindestbestellmenge. Prototypen mit Gewindebohrungen werden in nur 3 Tagen versandt, und derselbe Gewindebohrprozess wird in die Serienfertigung übernommen.

Von Ingenieuren geprüfte Angebote
Ein Ingenieur prüft Ihre Gewindeangaben und sendet für die meisten Bauteile innerhalb von 6 Stunden ein Angebot. Die erforderliche Gewindetiefe wird bei der Zeichnungsprüfung bestätigt, und validierte Designs gehen ohne erneuten Angebotszyklus in die Produktion.


CNC-Gewindebearbeitungskapazitäten
Gewindenorm, Lochtyp, Passungsklasse, Prüfung und Lieferzeit bestimmen jeweils eine andere Gewindebohrstrategie. So handhabt DEK diese.
Gewindebohrungen an gefrästen vs. gedrehten Teilen
Das Gewindebohren wird auf das Verfahren aufgesetzt, das die Grundgeometrie erzeugt: Fräsen bei prismatischen Teilen, Drehen bei rotationssymmetrischen Teilen mit Gewindeanschlüssen.
| Kriterium | Dieses VerfahrenGewindebohr-Services | CNC-Fräsen | CNC-Drehen |
|---|---|---|---|
| Rolle | Schneidet Innengewinde | Erzeugt die Grundgeometrie | Erzeugt die Grundgeometrie |
| Am besten geeignet für | Schrauben, Stehbolzen, Fittings | Gehäuse, Halterungen, Platten | Wellen, Ansätze |
| Gewindepositionierung | Gleiches Bezugselement wie das Teil | Bohrungen auf 3-, 4-, 5-Achs-Flächen | Axiale oder radiale Anschlüsse |
| Passungskritische Toleranz | ±0.005 mm | ±0.01 mm auf 5-Achs-Oberflächen | ±0.005 mm Wellen-Bohrungs-Passungen |
| Zusätzlicher Handhabungsaufwand | Keiner, gleicher Zyklus | Gewindebohren im Fräszyklus | Gewindebohren im Drehzyklus |
Branchen, die auf Gewindeteile setzen
Gewindemerkmale finden sich an Luftfahrt-Kabinen- und Strukturteilen, Medizingeräten, Robotik, Halbleiterausrüstung und Automatisierungskomponenten.
-

Luftfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 LuftfahrtNicht flugkritische Halterungen, Kabinenhardware und Fittings nach AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilPrototypen und Sensor-, Ventilgehäuse und Wellen in Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an den Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu sparen, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Herausforderungen beim Gewindeschneiden je nach Werkstoff
Die Gewindequalität hängt davon ab, wie ein Werkstoff kaltverfestigt, wie spröde er an dünnen Wandungen ist und wie er auf die Wärme beim Gewindeschneiden reagiert.
-

Gewindeschneiden in Aluminium
6061, 6063, 5083 und 5052 zerspanen schnell mit geringem Risiko eines Gewindebohrerbruchs, üblich für leichte Aluminium Gehäuse.
-

Gewindeschneiden in Edelstahl
17-4PH und 316LVM kaltverfestigen schnell, daher erhält Edelstahl kontrollierte Drehzahl und Kühlmittel, um Kaltverschweißung zu vermeiden.
-

Titangewinde
Ti-6Al-4V hat eine geringe Wärmeleitfähigkeit, die die Wärme an der Schneidkante konzentriert, daher benötigt Titan langsamere Vorschübe.
-

PEEK-Gewinde
PEEK ist unter Last dimensionsstabil und lässt sich sauber Gewinde schneiden, ohne die Probleme des Aufschmelzens und Wiedererstarrens weicherer Kunststoffe.
Gewindefehler, die wir verhindern
-
Abgebrochene Gewindebohrer in Sacklöchern
In einem Sackloch eingeschlossene Späne brechen Gewindebohrer und reißen Gewinde ein. Kontrollierte Spanabfuhr und ein Grundlochbohrer halten die nutzbare Tiefe nahe am Grund.
-
Kaltverschweißung in Edelstahl
Edelstahl kaltverfestigt am Gewindebohrer schnell. Kontrollierte Schnittgeschwindigkeit und Kühlmittel halten das Gewinde sauber und den Gewindebohrer intakt.
-
Gewindeausreißen in PTFE
Weiches PTFE reißt Gewinde aus, wenn es falsch geschnitten wird, daher werden Bohrergeometrie und Drehzahl entsprechend gewählt, um dies zu verhindern.
-
Achsfremde Gewinde
Ein Gewindeloch, das vom Bezug abweicht, ist ein Feldfehler. Das Schneiden auf den Werkstückbezug und die CMM-Prüfung halten die Koaxialität auf ±0.005 mm.
ISO-zertifizierte Bearbeitung für Gewinde
Jedes Gewindeloch wird nach ISO 9001, ISO 13485 und AS9100D dokumentiert, zertifiziert durch TÜV.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe für Gewindeteile
Der Werkstoff bestimmt den Gewindebohrertyp und die Schnittparameter, nicht die angewandte Kontrolle. Das Gewindeschneiden in Kunststoffen erfordert eine eigene Bohrergeometrie und Drehzahl.
Kupfer & Kunststoffe
Benötigen Sie eine andere Legierung oder ein anderes Polymer? Vollständige Werkstoffliste ansehen
Metalle ansehenSo bestellen Sie kundenspezifische Gewindebohrteile
FAQ zu Gewindeschneidleistungen
Kosten, Gewindetoleranz, Sacklöcher und Lieferzeiten für Gewindebohrteile.
Angebot für Gewindeschneidleistungen anfordern
Senden Sie Ihre Zeichnung mit Gewindeangaben und Grundwerkstoff. DEK kalkuliert das Gewindeschneiden als Teil des gesamten Bearbeitungsauftrags, ohne separaten externen Arbeitsgang.
- Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
- UNC-, UNF-, metrische, BSW- und NPT-Gewinde
- Sack- und Durchgangslöcher, 2B- oder 3B-Passung
- Prototypen in nur 3 Tagen
- keine Mindestbestellmenge
Verwandte Fertigkeiten






Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








