







Oberflächenveredelungen für die CNC-Bearbeitung
Jede Oberflächenveredelung bei DEK ist Teil des Bearbeitungsauftrags: Eloxieren, Passivieren, PVD, DLC und mehr – ausschließlich auf Teilen, die wir bearbeiten, mit gemeinsam geplanter Toleranz.
-
16Veredelungsoptionen
-
0,05 µmPoliertes Ra ab
-
6Std.Angebotsbearbeitung
Oberflächenveredelung als Teil Ihres CNC-Auftrags
Unsere Oberflächenveredelungen sind ein Schritt des Bearbeitungsauftrags: DEK nimmt keine reinen Veredelungsaufträge an.
Toleranz, Schichtdicke und Prüfung werden anhand der Zeichnung gemeinsam geplant. Bearbeitete Teile verlassen die Maschine mit Ra 0,8–1,6 µm, Schleifen und Polieren erreichen Ra 0,2–0,4 µm, und Beschichtungen werden mit ihrer Dicke angeboten, damit die Passungen weiterhin stimmen. Veredelungen sind bei jedem Auftrag über unseren CNC-Bearbeitungsservice.
- Veredelung mit der Bearbeitung geplant, damit die Toleranzen nach der Beschichtung halten
- Schichtdicke, Ra und Maskierung bei der Endprüfung verifiziert
- ISO 9001:2015, ISO 13485 und AS9100D, zertifiziert durch TÜV
- keine Mindestbestellmenge, Angebote innerhalb von 6 Stunden, Fotos vor dem Versand
-

Beschichtungen
Eloxieren, Chemfilm, Brünieren, PVD und mehr
-

Galvanik
Verzinken, chemisch Vernickeln, Vernickeln
-

Mechanisch
Kugelstrahlen, Polieren, Entgraten, Lasermarkieren
-

Behandlungen
Passivieren, Elektropolieren, Wärmebehandlung


Verfügbare Oberflächenveredelungen
Jede Veredelung wird auf Teilen angewendet, die DEK bearbeitet, mit ihrer Dicke oder Ra angeboten und vor dem Versand geprüft.
-
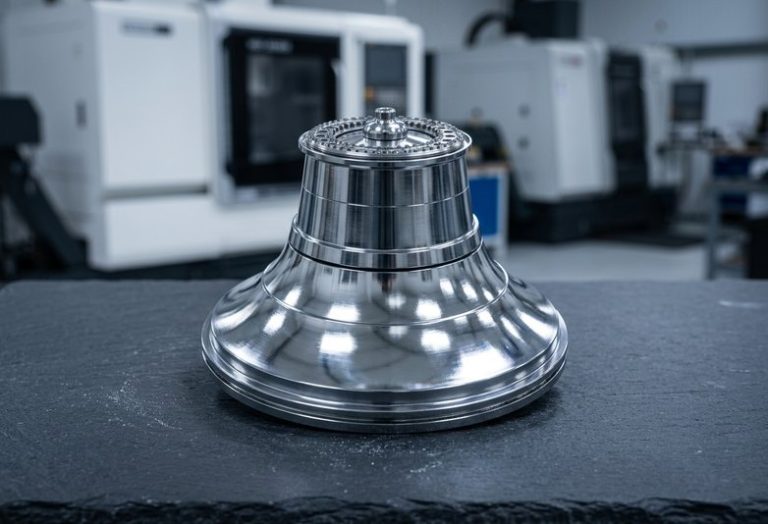
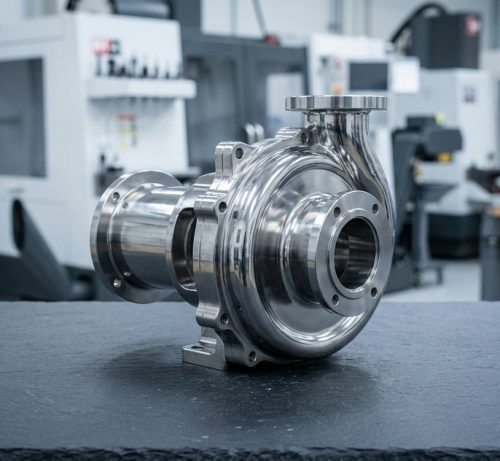 MechanischPolierenGebürstete, satinierte, polierte oder spiegelnde Oberflächen auf Teilen, die DEK bearbeitet – von Ra 0,8–1,6 µm im bearbeiteten Zustand bis hinunter zu Ra 0,02–0,05 µm bei Edelstahl, Aluminium, Messing, Titan und Werkzeugstahl.Mehr erfahren
-
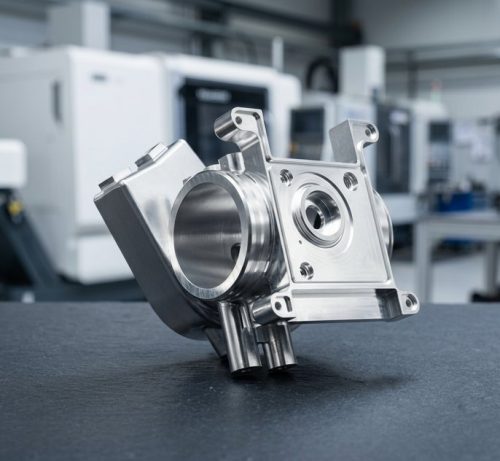 BehandlungenPassivierenEine kontrollierte Säurebehandlung, die freies Eisen aus der Bearbeitung entfernt und die Chromoxidschicht auf Edelstahlteilen wiederherstellt – ohne Änderung von Maßen oder Oberfläche.Mehr erfahren
-
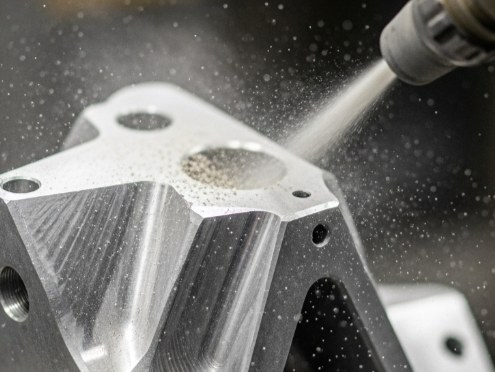
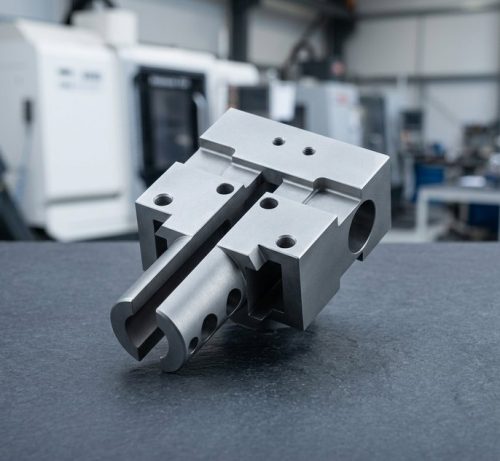 MechanischStrahlbehandlung & KugelstrahlenKugelstrahlen, Aluminiumoxid und Kugelstrahlen verleihen bearbeiteten Aluminium-, Edelstahl-, Titan- und Stahlteilen eine gleichmäßige matte Oberfläche, eine Lackierhaftung oder eine längere Ermüdungslebensdauer – im selben Auftrag.Mehr erfahren
-
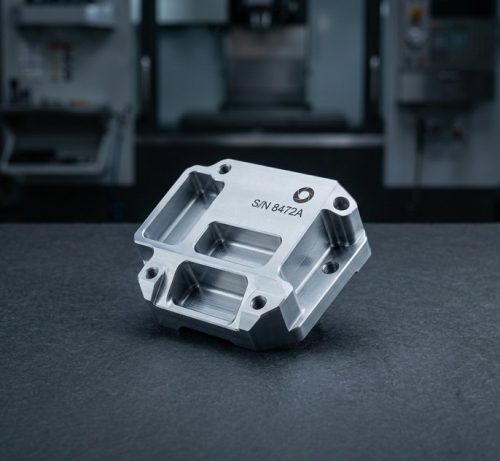 MechanischLasermarkierenDauerhafte Teilenummern, Seriennummern, Logos und UDI-Codes werden per Laser auf den Edelstahl-, Titan-, Aluminium- und Kunststoffteilen angebracht, die DEK bearbeitet – im Anlassmodus ohne Tiefe oder Grat.Mehr erfahren
-
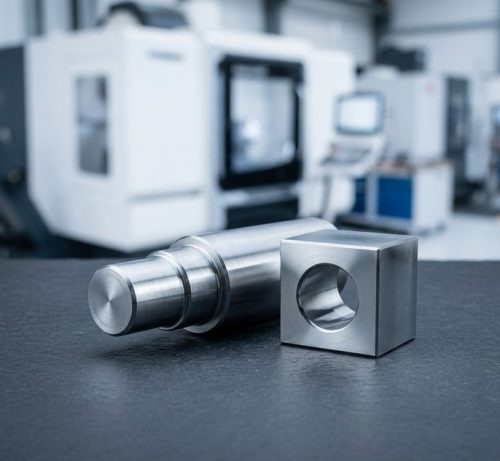 BehandlungenWärmebehandlungDie Wärmebehandlung härtet, erweicht oder nitriert die Stahlteile, die DEK bearbeitet, und erhöht Festigkeit und Verschleißfestigkeit, während das Fertigschleifen die endgültige Toleranz von ±0,005 mm einhält.Mehr erfahren
-
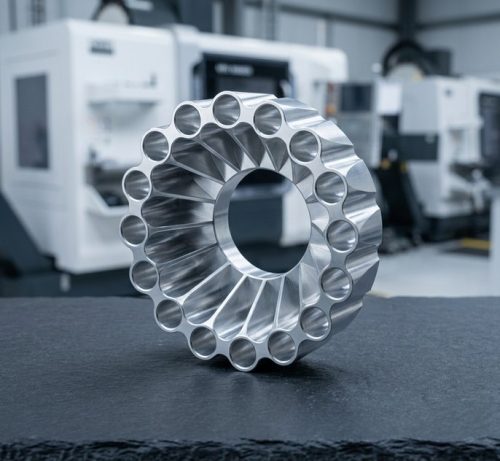 MechanischEntgraten & KantenbearbeitungEntgraten und Kantenbrechen auf Teilen, die DEK im Haus bearbeitet – von 0,1 mm handentgrateten Kanten bis zum thermischen und abrasiv-strömungsbasierten Entgraten innerer Querbohrungen in Stahl und Aluminium.Mehr erfahren
Veredelung und Toleranz: Beschichtung beeinflusst die Passung
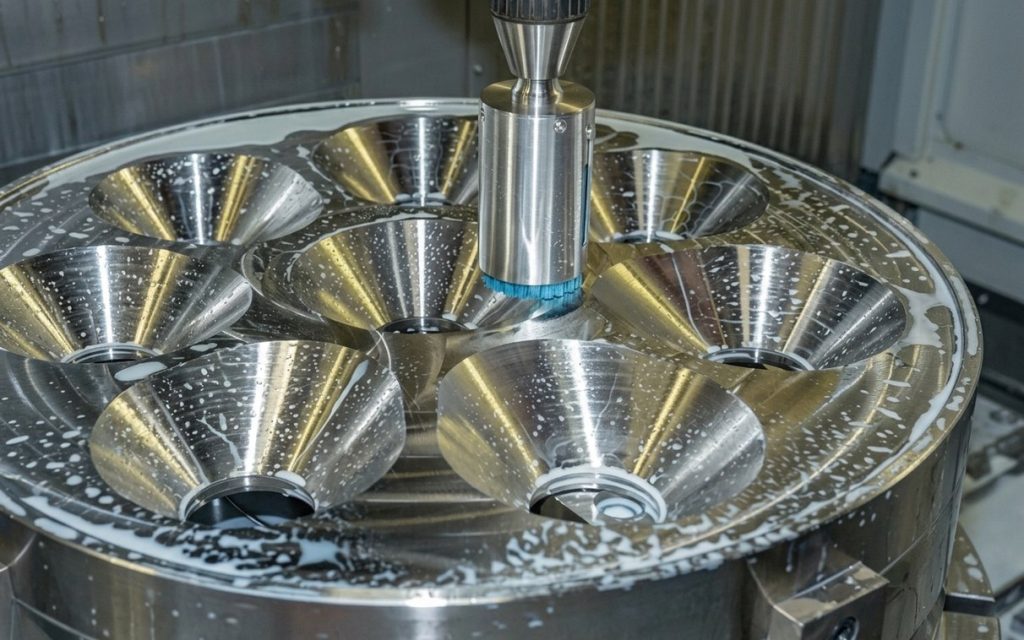
Eine Beschichtung trägt Material auf, bei einem Bohrungsdurchmesser zweimal. DEK plant die Veredelung mit der Bearbeitung, damit die Passungen nach der Behandlung weiterhin stimmen.
-

Schichtdicke auf Bohrungen
Eine 25 µm harte Eloxalschicht auf einer Bohrung Ø10 H7 verengt diese um etwa 0,05 mm – außerhalb der Toleranz. Chemisch Vernickeln und Verzinken wirken genauso; Elektropolieren trägt Material ab.
-

Maße nach der Veredelung
Wenn die Zeichnung vorschreibt, dass die Maße nach der Veredelung gelten, kompensiert das Bearbeitungsprogramm; wenn nicht, fragt der Ingenieur nach. Passivieren, Brünieren und Lasermarkieren verändern nichts Messbares.
-

Maskieren oder Schleifen
Bei Präzisionspassungen ist Maskieren oder Schleifen nach der Beschichtung meist günstiger als das Einhalten eines galvanisierten Maßes. Gehärtete 4140- oder 17-4 PH-Teile erhalten Schleifzugabe nach der Wärmebehandlung.
Welche Veredelung für welches Material
Die Oberflächenveredelung von Metall hängt zuerst vom Grundmaterial ab. Hier sind die Veredelungen, die DEK für jede Materialfamilie empfiehlt.
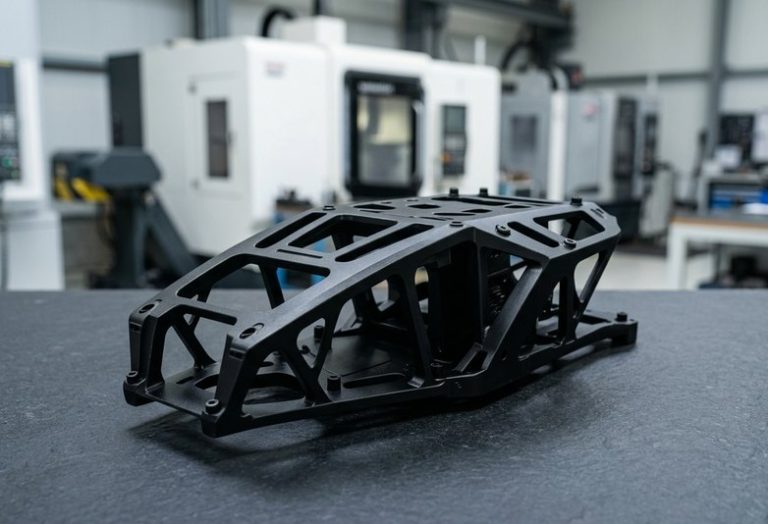
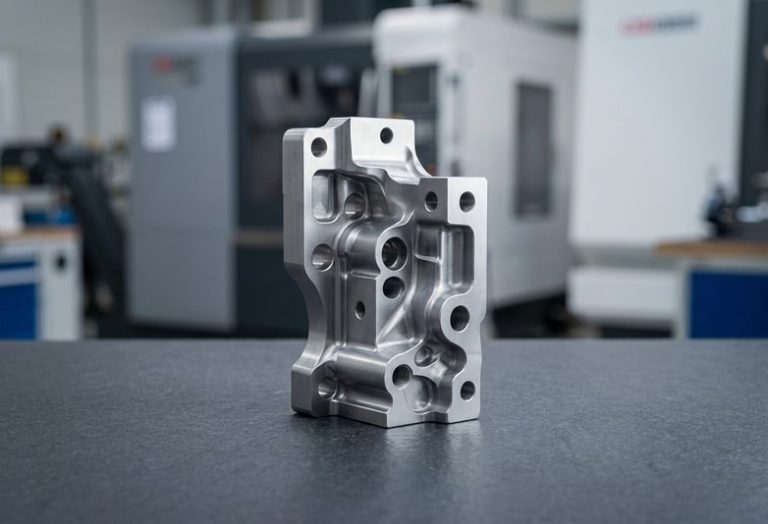
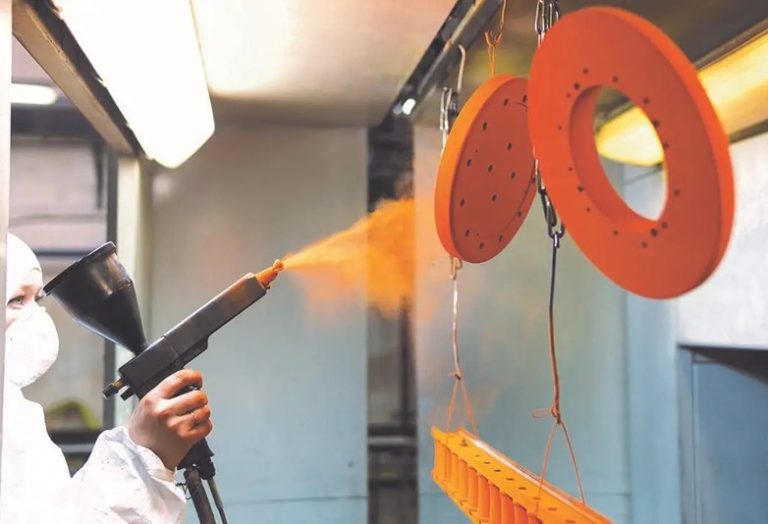

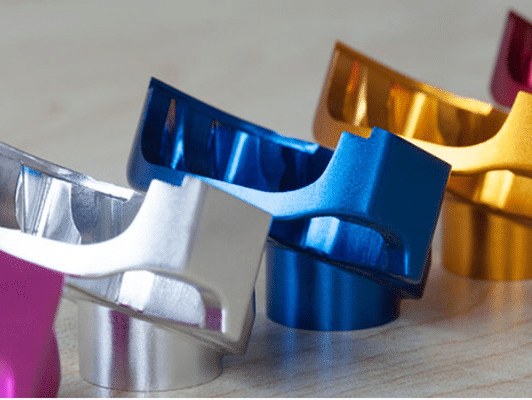
Eloxieren für Farbe und Korrosionsschutz, Harteloxieren für Verschleiß, Chemfilm wo Leitfähigkeit erforderlich ist und Pulverbeschichten für Außenteile. Siehe unsere Seite zur Aluminiumbearbeitung .

Passivierung als Minimum, Elektropolieren für Medizin- und Halbleiterteile und PVD für Farbe. Siehe unsere Edelstahlbearbeitung .

Brünieren für Innenteile, Verzinken für den Außenbereich, chemisch Nickel für gleichmäßigen Schutz und Wärmebehandlung für Härte.
Vernickeln oder chemisch Nickel schützt Kupfer- und Messingteile vor Anlaufen und verbessert die Lötbarkeit.
Kugelstrahlen für Textur, Polieren oder Dampfpolieren für Klarheit und Lasermarkieren zur Identifikation. Siehe den CNC-Bearbeitung von Kunststoffen Hub.
Auswahltabelle Oberflächenveredelungen
Materialien, Zweck und typische Dicke bzw. Ra für jede Oberflächenveredelung, die DEK auf die von ihm bearbeiteten Teile anwendet.
| Veredelung | Materialien | Zweck | Typische Dicke / Ra |
|---|---|---|---|
| Eloxieren (Typ II) | Aluminium, Titan | Korrosionsbeständigkeit, Farbe | 5–25 µm |
| Harteloxieren (Typ III) | Aluminium | Verschleißfestigkeit, 400+ HV | 25–75 µm |
| Elektropolieren | Edelstahl, Titan | Glätte, Reinigungsfähigkeit | Entfernt 10–40 µm; Ra 0.2–0.4 µm |
| Passivieren | Edelstahl, Titan | Stellt die Passivschicht wieder her | Keine messbare Dicke |
| Chemische Konversionsschicht (Alodine) | Aluminium, Magnesium | Leitfähiger Korrosionsschutz, Lackgrundlage | 0.5–4 µm |
| Brünieren | Kohlenstoff- und legierter Stahl, Edelstahl | Mäßiger Korrosionsschutz, schwarze Farbe | 1–2 µm |
| DLC-Beschichtung | Stahl, Edelstahl, Titan, Hartmetall | Sehr geringe Reibung, 2000+ HV | 1–5 µm |
| PVD-Beschichtung (TiN, TiCN, TiAlN, CrN) | Stahl, Edelstahl, Titan, Hartmetall | Verschleißfestigkeit, goldene oder schwarze Farbe | 1–5 µm |
| Lasermarkieren | Alle Metalle, die meisten Kunststoffe | Teilenummern, Logos, 2D-Codes | Keine Dickenänderung |
| Kugelstrahlen | Alle Metalle, Kunststoffe | Gleichmäßige matte Textur | Ra 1.0–3.0 µm |
| Strahlmittelreinigung und Kugelstrahlen | Alle Metalle | Textur; Strahlen erzeugt Druckspannung | Ra 1.5–6 µm |
| Polieren und Bürstfinish | Metalle, klare Kunststoffe | Spiegel- oder gerichtetes Dekorfinish | Ra 0.05–0.8 µm |
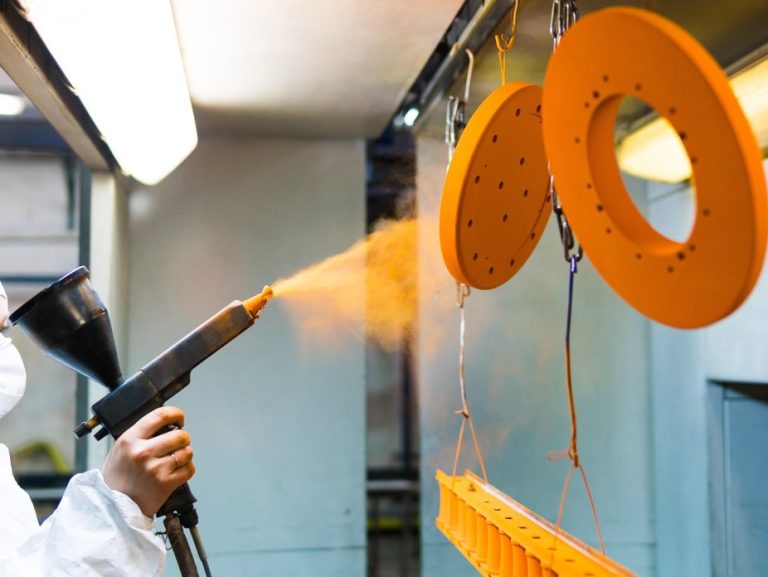
| Pulverbeschichten | Aluminium, Stahl | Langlebige farbige Beschichtung für Außenteile | 50–100 µm |
| Verzinken | Kohlenstoff- und legierter Stahl | Kostengünstiger opfernder Korrosionsschutz | 5–15 µm |
| Chemisch Nickel | Stahl, Aluminium, Kupfer, Messing | Gleichmäßige Korrosions- und Verschleißbeständigkeit | 5–50 µm |
| Wärmebehandlung | Legierter, Werkzeug- und Edelstahl | Härte, Festigkeit | Gemäß Spezifikation |
| Entgraten | Alle Materialien | Gratentfernung, Kantenbruch | Kantenradius 0.1–0.5 mm |

Fordern Sie ein Angebot für Ihre Teile inklusive Veredelung an
Die Oberflächenbehandlung für bearbeitete Teile wird zusammen mit der Bearbeitung zu einer Lieferzeit angeboten: Senden Sie Ihre Zeichnung mit der Angabe, oder beschreiben Sie die Umgebung, und ein Ingenieur legt sie fest.


Festlegen einer Oberflächenveredelung für die CNC-Bearbeitung
Typisches Ra bei jeder DEK-Prozessstufe und die Standards, auf die Sie sich beziehen sollten, damit Ihre Veredelungsangabe vollständig ist.
Häufig gestellte Fragen
Kurze Antworten zu Leistungsumfang der Oberflächenveredelung, Standard-Ra, Maßen und Normen für Angaben.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








