









5-Achs-CNC-Bearbeitungsservices
DEK bietet 5-Achs-CNC-Bearbeitungsservices mit Profiltoleranzen bis zu ±0.01mm auf Titan und Hartmetallen – in einer Aufspannung. AS9100D-zertifiziert, keine Mindestbestellmenge ab dem ersten Prototyp.
-
±0.01mm
Profiltoleranz
-
3 Tage
Schnellster Prototyp
-
98,6 %+
Pünktliche Lieferung
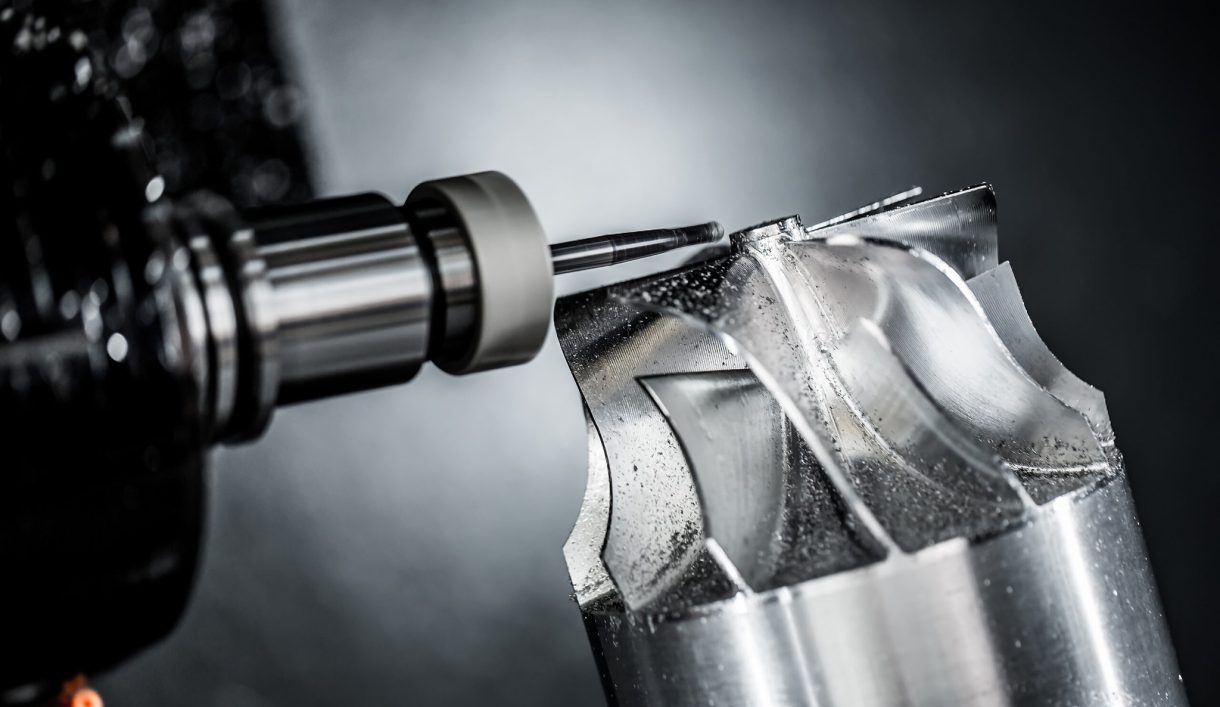

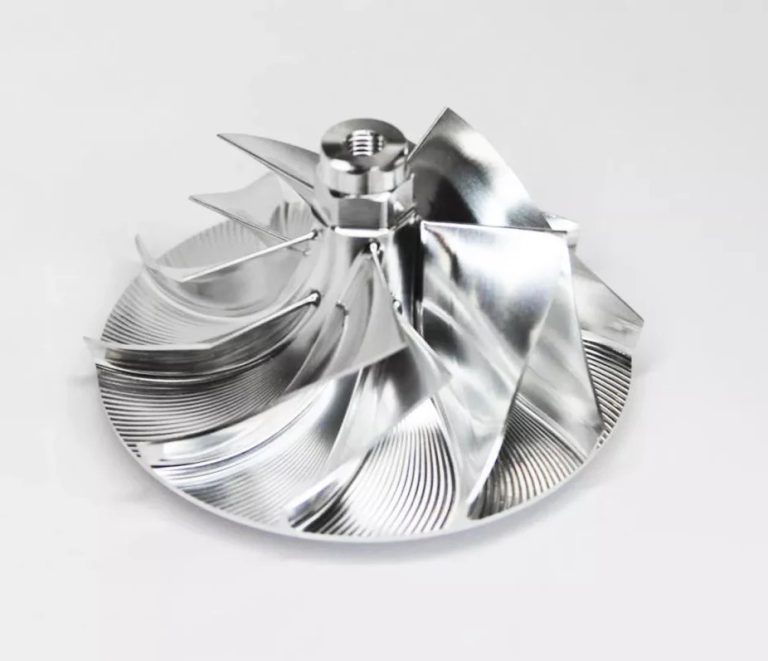
5-Achs-CNC-Bearbeitungsservices für komplexe Bauteile
Zwei zusätzliche Rotationsachsen zum Standardverfahrweg in X/Y/Z ermöglichen es dem Werkzeug, fünf Seiten eines Bauteils in einer Aufspannung zu erreichen. Das ist der Kern der 5-Achs-Bearbeitung: weniger Umspannschritte und eine engere Kontrolle von Verbundwinkeln als bei Standard- CNC-Bearbeitungsservices.
DEK setzt diese Fähigkeit ab Prototypenstückzahlen und darüber hinaus ohne Mindestbestellmenge ein – für OEMs aus Luftfahrt (nicht flugkritisch), Medizintechnik, Robotik und Halbleiterfertigung. Profiltoleranzen werden bis zu ±0.01mm auf Titan und Inconel 718gehalten, und doppelt gekrümmte Halterungen und Gehäuse laufen auf unserer Linie für CNC-Bearbeitung komplexer Bauteile .
Warum Sie DEK für 5-Achs-Bearbeitungsservices wählen sollten
Nachweisbare Erfahrung, dokumentierte Toleranzen und auditierte Zertifizierungen: drei Punkte, die Sie prüfen sollten, bevor Sie eine Zeichnung an einen 5-Achs-Betrieb senden.
-

Erfahrung im großen Maßstab
Über 1,2 Mio. gefertigte Teile pro Jahr für mehr als 2.300 globale OEM-Kunden aus über 20 Jahren 5-Achs-Arbeit – keine Handvoll Fallstudien.
-

Pünktliche Lieferung
Eine pünktliche Lieferquote von 98,6 %+, damit komplexe 5-Achs-Bauteile dann ankommen, wenn Ihr Prototypenbau oder Produktionsplan sie benötigt.
-

Dokumentierte Toleranzen
Toleranzen in Millimetern, angegeben für definierte Bauteilkategorien – von ±0.003mm bei Mikroteilen bis zu ±0.01mm bei Verbundprofilen, keine pauschale Angabe.
-

Drittanbieter-zertifiziert
ISO 9001, ISO 13485 und AS9100D, ausgestellt über TÜV, nicht selbst erklärt: AS9100D für luftfahrtnahe Bauteile, ISO 13485 für Medizinprodukte.

keine Mindestbestellmenge, vom Prototyp bis zur Serie
Ohne Mindestbestellmenge ist der AS9100D-zertifizierte 5-Achs-Prozess bereits für einen einzelnen Prototyp verfügbar. Jedes Angebot beginnt mit einer DFM-Prüfung von Merkmalszugänglichkeit, Aufspannung und Toleranzkette.


Fähigkeiten der 5-Achs-CNC-Bearbeitung
Wie DEK die Bewegungsstrategie wählt, Toleranzen hält und Bauteile prüft – von Mikrokomponenten bis zu Bauteilen von rund 1000mm.
5-Achs-Bearbeitung im Vergleich zu anderen CNC-Bearbeitungsoptionen
Nicht jedes Teil benötigt 5 Achsen: Flache Teile sind auf 3 Achsen oft schneller und günstiger, und einige angewinkelte Merkmale erfordern möglicherweise nur eine 3+2-Positionierung. Lesen Sie wie 5-Achs-Bearbeitung funktioniert.
| Kriterium | Dieser ProzessSimultane 5-Achs-Bearbeitung | 3-Achs-CNC | 3+2-Positionierung |
|---|---|---|---|
| Am besten geeignet für | Freiformflächen, mehrfach gekrümmte Konturen | Einfache, flache Teile | Mehrere angeschrägte Flächen |
| Werkzeugweg | Alle fünf Achsen bewegen sich gemeinsam | Nur X/Y/Z | Rundachse arretiert, 3-Achs-Schnitt |
| Aufspannungen komplexer Teile | Eine Aufspannung | Mehrere Aufspannungen | Ein Winkel pro Arbeitsgang |
| Geschwindigkeit | Am schnellsten bei komplexer Geometrie | Schneller bei einfachen Teilen | Schneller als simultan |
| Wählen, wenn | Laufräder, Turbinengehäuse | Keine angewinkelten Merkmale | Zwei oder drei angewinkelte Merkmale |
Branchen, die auf 5-Achs-Bearbeitung setzen
OEMs aus Luftfahrt (nicht flugkritisch), Medizintechnik, Robotik und Halbleiterfertigung nutzen die 5-Achs-Bearbeitung für Halter, Implantate, Gelenkgehäuse und Kammerbauteile.
-

Luftfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 LuftfahrtNicht flugkritische Halter, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und kleine bis mittlere Serien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Flansche für Harmonic Drives und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Fräsen in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerbauteile, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm auf Kontaktmerkmalen gefertigt.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie wegen der Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Komplexe Geometrien, die wir in 5-Achs-Bearbeitung fertigen
Zusammengesetzte Kurven, Hinterschneidungen und Mehrwinkelflächen sind die Fälle, in denen die Bearbeitung in einer Aufspannung 3-Achs-Setups übertrifft.
-

Zusammengesetzte Kurven & Laufräder
Simultane Werkzeugwege erzeugen die glatten, durchgehenden Oberflächen, die Laufradschaufeln und Turbinengehäuse benötigen.
-

Hinterschneidungsgeometrien
Zusammengesetzt gekrümmte Hinterschneidungen werden in einer Aufspannung erreicht, wo 3-Achs mehrere benötigt; siehe unsere Anleitung zur Hinterschneidungsbearbeitung.
-

Mehrwinkel-Halterungen
Halterungen mit mehrfach gewinkelten Montageflächen, in einer Aufspannung bearbeitet, um Montageabweichungen zu reduzieren.
-

Gehäuse & Verteiler
Verbindungsgehäuse, Verteiler und Kammervorrichtungen mit mehreren gewinkelten Montageflächen.
-

Große Strukturteile
Teile bis etwa 1000 mm durchlaufen denselben Bearbeitungs- und Prüfprozess; siehe CNC-Bearbeitung großer Teile.
-
Kleine, merkmalreiche Teile
Steckverbinder unter 10 mm und kleine Sensorgehäuse mit ±0.003 mm gefertigt, mit Mikrobearbeitung.
Design-Grenzen, die wir im DFM markieren
-
Werkzeugzugangswinkel
Ein Merkmal, das im CAD gut aussieht, kann dennoch eine zusätzliche Aufspannung erzwingen, daher werden Werkzeugzugang und Vorrichtung vor Angebotserstellung geprüft.
-
Minimale Innenradien
Enge Innenradien können einen kleineren Fräser als geplant erzwingen; Verrundungsradius und Zugang zu Innenecken werden anhand Ihrer Zeichnung geprüft.
-
Dünne Wände nahe Hinterschneidungen
Die Wandstärke um Hinterschneidungen ist eine der üblichen DFM-Markierungen, da sie die Bearbeitbarkeit lange vor Produktionsbeginn bestimmt.
-
Passungskritische Merkmale
Markieren Sie enge Toleranzen und passungskritische Merkmale im Voraus, um ein erneutes Angebot nach der DFM-Prüfung zu vermeiden; Wellen-Bohrungs-Passungen halten ±0.005 mm.
AS9100D-Qualität bei jedem 5-Achs-Auftrag
ISO 9001, ISO 13485 und AS9100D, ausgestellt über TÜV und angewendet vom Prototyp bis zur Serie.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe für die 5-Achs-Bearbeitung
Unsere 5-Achs-Zentren greifen auf die vollständige Liste mit über 50 Werkstoffen zurück; diese Metalle und Kunststoffe decken die meisten Aufgaben mit zusammengesetzten Kurven und Hartmetallen ab.
Technische Kunststoffe
Werkstoff nicht aufgeführt? Lassen Sie ihn von unseren Ingenieuren prüfen.
Werkstoffe ansehenSo erhalten Sie ein Angebot für 5-Achs-CNC
FAQs zur 5-Achs-Bearbeitung
Kosten, Designgrenzen und Geschwindigkeit: Was Ingenieure vor dem Senden eines 5-Achs-Teils fragen.
Angebot für 5-Achs-CNC-Bearbeitung anfordern
Senden Sie Ihre CAD-Datei und Zeichnung mit Toleranzangaben und Werkstoffspezifikation. Ingenieure prüfen Merkmalszugänglichkeit, Vorrichtungen und Toleranzkette vor der Angebotserstellung.
- keine Mindestbestellmenge
- Prototypen in nur 3 Tagen
- Profiltoleranzkontrolle von ±0.01mm
- CMM-Prüfung an jedem Teil
- Zertifiziert nach AS9100D, ISO 13485, ISO 9001







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








