









Bronze-Bearbeitungsservices
DEK liefert Bronze-Bearbeitung mit ±0.005 mm über die Sorten C544, C841, 932 und 954 für Buchsen, Zahnräder und Marinebauteile. Gestützt auf über 20 Jahre Erfahrung in der Präzisionsbearbeitung und mehr als 1,2 Mio. jährlich gefertigte Teile.
-
±0.005mm
Toleranzfähigkeit
-
4
Bronzesorten
-
1000 mm
Max. Bauteilgröße
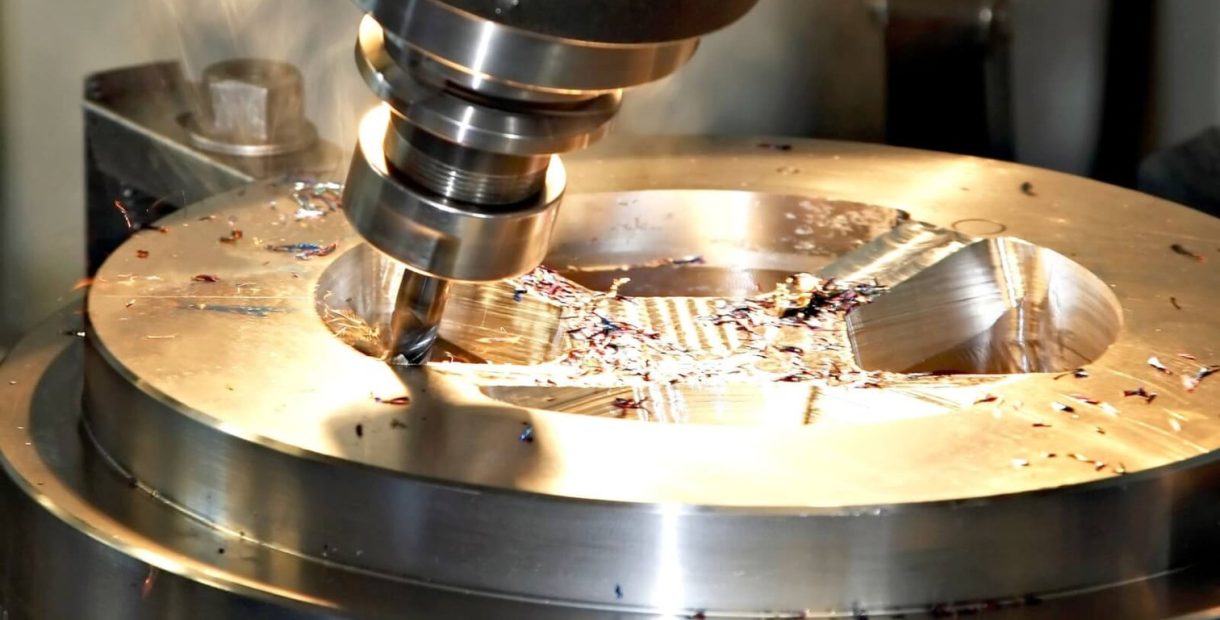

Warum Hersteller die Bronze-Bearbeitung wählen
Bronze ist eine Familie von Kupfer-Zinn- (oder Kupfer-Aluminium-)Legierungen, die reibungsarme Lagerleistung mit echter Korrosionsbeständigkeit verbindet. Sie wird spezifiziert, wenn ein Bauteil gleiten, dichten oder in einer marinen oder chemischen Umgebung ohne Fressen oder Lochfraß bestehen muss – deshalb dominiert sie bei Buchsen und Gleitlagern.
Die Zerspanbarkeit variiert stark je nach Sorte: Sinterbronzen lassen sich leicht zerspanen, Aluminiumbronze ist anspruchsvoller für die Werkzeuge. Phosphorbronze bietet zusätzliche Leitfähigkeit für Steckverbinder und Federn. Unser Team für Metallbearbeitung stimmt die Sorte vor dem Angebot auf Ihren Lastzyklus ab.
-

Natürliche Schmierfähigkeit für Buchsen und Lager
-

Beständig gegen Salzwasser und Industrieflüssigkeiten
-

Formstabil unter zyklischer Belastung
-

ISO 9001-, AS9100D- und ISO 13485-zertifiziert
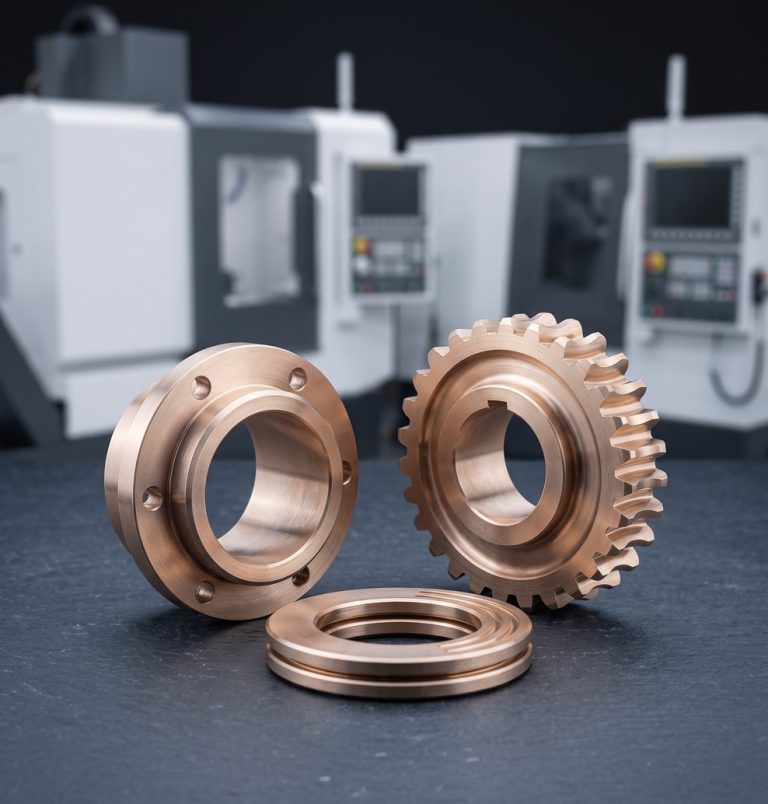
Bronzelegierungen, die wir bearbeiten
Vier Bronzesorten, die in der Industrie und Präzisionstechnik am häufigsten spezifiziert werden; jede verhält sich unter dem Werkzeug anders und eignet sich für eine andere Aufgabe.
-

C544
Phosphorbronze, feinkörnigFür elektrische Steckverbinder, Federn, Verschleißplatten und Zahnräder mit engen Oberflächenspezifikationen. Siehe C544 Phosphorbronze.
-

C841 / Bronze 932
Sinter- und LagerbronzeGut zerspanbare C841 und klassische 932 für selbstschmierende Buchsen, Verschleißringe und Gleitlager. Siehe C841 Sinterbronze.
-

Bronze 954
Aluminiumbronze, härterFür Marinebeschläge, Ventilkomponenten und Strukturzahnräder; rechnen Sie mit längeren Zykluszeiten. Siehe Bronze 954.
-
±0.005mm
Allgemeine Bronze-Toleranzen
-
±0.003mm
Mikroteile unter 10 mm
-
1000 mm
Größte Strukturbauteile
So bearbeiten wir CNC-Bronzeteile
Vorschübe, Drehzahlen und Werkzeuge werden je Legierung eingestellt, um Spanbildung und Wärmestau zu beherrschen, die eine Bohrung während des Schnitts aufweiten können.
-
1
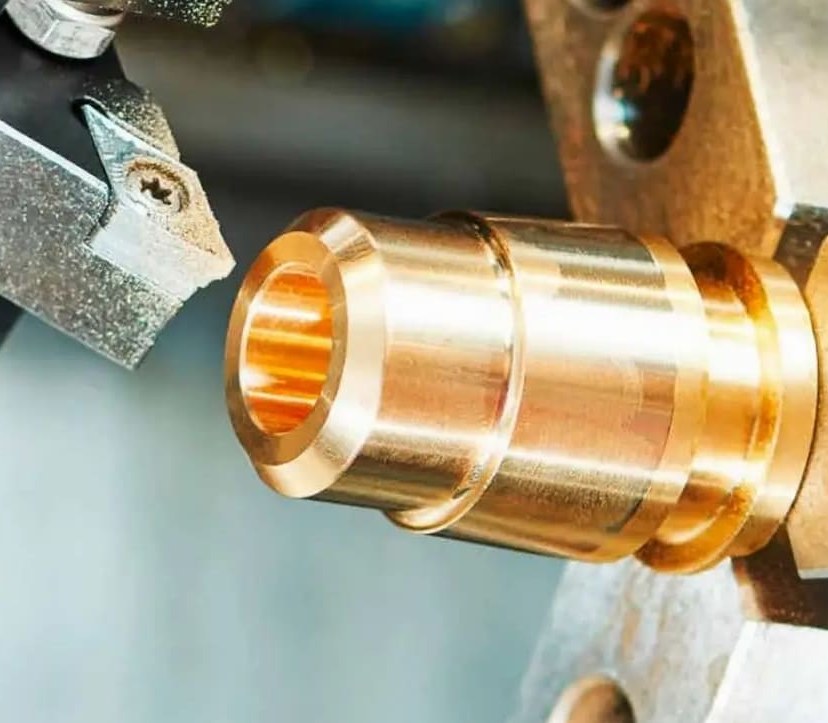
CNC-Drehen von Bronze
Bohrungen, Außendurchmesser und Gewinde an Buchsen und Steckverbindern laufen auf CNC-Drehmaschinen, wo die Lagereigenschaften von Bronze genutzt werden. Siehe CNC-Drehen.
-
2
CNC-Fräsen von Bronze
Planflächen, Nuten und Montagegeometrien an Halterungen, Zahnrädern und Ventilgehäusen auf 3-, 4- und 5-Achs-Zentren. Siehe CNC-Fräsen.
-
3
Langdrehen
Kleine Steckverbinder, Buchsen und Präzisionsstifte auf Langdrehautomaten, nah am Werkzeug geführt, um Durchbiegung zu vermeiden. Siehe Langdrehen.
-
4
CMM-Prüfung
Geprüft auf CMM beim Erstmuster und erneut bei der Endprüfung, ob C841-Buchsen oder C954-Marineventilteile. Siehe QC-Ausstattung.
Überlegungen zur Bronze-Bearbeitung
Wichtige Faktoren, die unsere Ingenieure abwägen, wenn sie eine Bronzesorte und ein Verfahren auf Belastung, Gegenmaterial und Umgebung Ihres Bauteils abstimmen.
-
1
Sorte bestimmt die Kosten
Die Abstimmung der Legierung auf den Lastzyklus ist der größte Kostenhebel. C841 oder C544 lassen sich schneller und günstiger zerspanen als C954; eine zu weiche Sorte für einen Marinebeschlag birgt Ausfallrisiken.
-
2
Wärme und Bohrungsaufweitung
Bronze erzeugt bei vergleichbaren Vorschüben mehr Wärme als Aluminium, was eine Bohrung während des Schnitts aufweiten und nach dem Abkühlen aus der Toleranz bringen kann.
-
3
Passungskritische Bronze-Toleranzen
Wellen-Bohrungs-Passungen und Koaxialität an Buchsen und Lagern werden auf ±0.005 mm gehalten, was die Funktion einer Buchse gegenüber ihrer Welle bestimmt.
-
4
Werkzeugverschleiß bei Aluminiumbronze
C954 ist härter und verschleißt Werkzeuge schneller, daher läuft sie mit konservativeren Vorschüben und längeren Zykluszeiten – bei gleichen Prüfstufen.
Bronzesorten, die wir bearbeiten
Entdecken Sie unsere Bronzesorten-Seiten: C841 Sinterbronze, 932 Lagerbronze und 954 Aluminiumbronze, jeweils mit Bearbeitungshinweisen und Preisen.
-
Bronze 954 ist eine hochfeste Aluminiumbronze-Legierung mit ausgezeichneter Verschleiß- und Korrosionsbeständigkeit.Preis anfordern
-
Bronze 932, auch als Lagerbronze bekannt, ist eine verschleißfeste Bronzelegierung mit hoher Festigkeit und guter Korrosionsbeständigkeit.Preis anfordern
-
Bronze 841, auch als C84100 bekannt, ist eine bleihaltige Zinnbronze, deren Hauptbestandteile Kupfer, Zinn und Blei sind.Preis anfordern
Bronze im Vergleich zu Messing, Kupfer oder Delrin
Wie Bronze im Vergleich zu Alternativen abschneidet, die unsere Ingenieure häufig empfehlen, wenn Verschleißfestigkeit, Leitfähigkeit oder Kosten die Wahl bestimmen.
| Kriterium | Dieses MaterialBronze | Messing | Kupfer | Delrin |
|---|---|---|---|---|
| Geeignet für | Verschleiß, Korrosion | Geringere Kosten | Leitfähigkeit | Leichte Lager |
| Bearbeitungsgeschwindigkeit | Langsamer | Schneller | – | – |
| Festigkeit | Hoch | Geringer | Deutlich geringer | – |
| Verschleißfestigkeit | Hoch | Geringer | Deutlich geringer | – |
| Kosten | Höher | Geringer | – | Geringer |
Einsatzbereiche für kundenspezifische Bronzeteile
Bei DEK bearbeitete Bronzeteile kommen in Industrieanlagen, Robotik, Energie, Luftfahrt, Automobilbau und Halbleiterprojekten zum Einsatz.
-
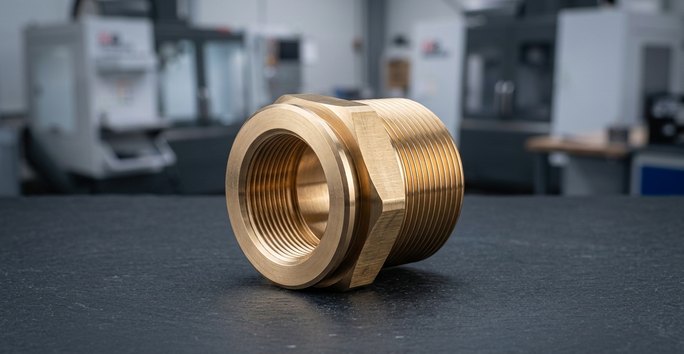 MarineFittings und Beschläge, die Salzwasser ausgesetzt sind, wo die Korrosionsbeständigkeit den Kostenaufschlag gegenüber Stahl rechtfertigt.
-
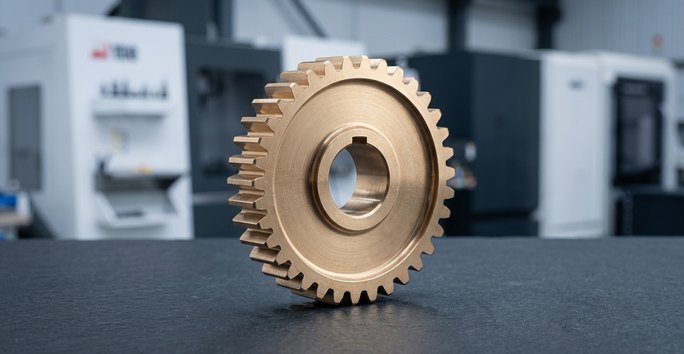 IndustrieanlagenZahnräder und Verschleißkomponenten in Industriemaschinen, wo die Maßhaltigkeit unter zyklischer Belastung entscheidend ist.
-
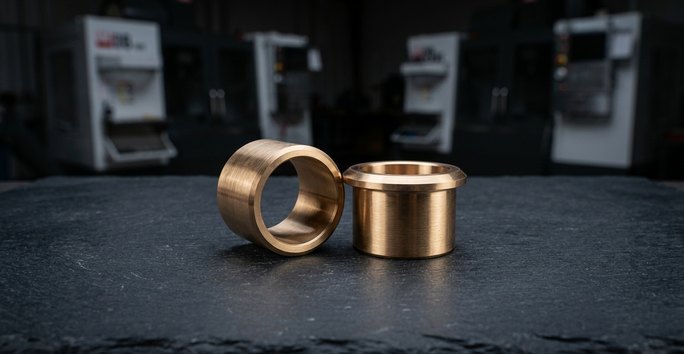 RobotikBuchsen und Gleitlager in Motoren und Aktuatoren, wo geringe Reibung und Verschleißlebensdauer die reine Härte übertreffen.
-
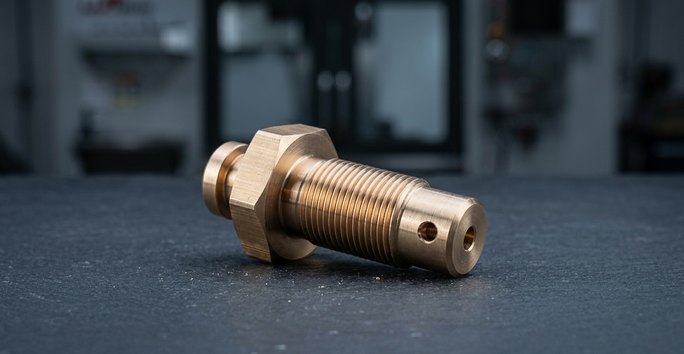 EnergieVentilkomponenten und Fluid-Handling-Komponenten, wo Korrosionsbeständigkeit nicht verhandelbar und Stillstand teuer ist.
-
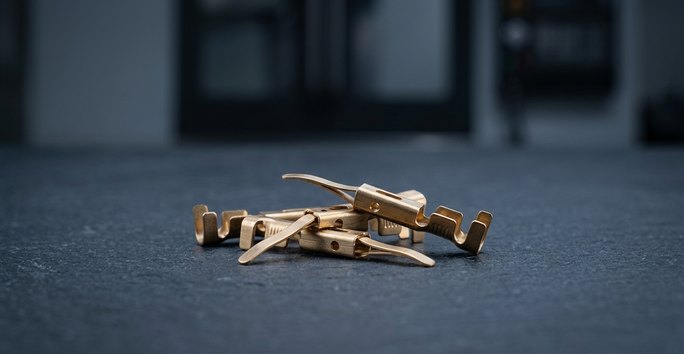 ElektronikPhosphorbronze-Steckverbinder und Klemmenkomponenten, wo sowohl Leitfähigkeit als auch Federeigenschaften zählen.
-
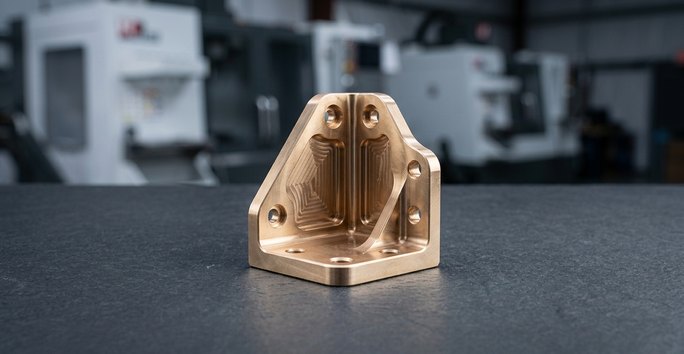 LuftfahrtNicht flugkritische Luftfahrtstrukturen, gefertigt unter demselben AS9100D-Qualitätssystem wie jedes Bronzeteil.
CNC-Bearbeitung + Oberflächenveredelungen für Bronze
Bronzeteile verlassen DEK bearbeitet und galvanisiert oder poliert; Eloxieren ist aluminiumspezifisch und gilt nicht für Bronze.
Sie benötigen eine andere Veredelung? Alle Optionen für Oberflächenveredelungen ansehen
-
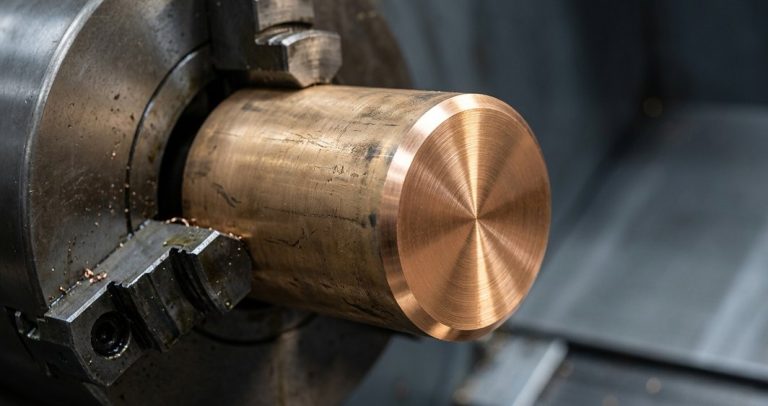 GalvanisierenAm beliebtestenCNC-Bearbeitung plus Galvanisieren für Verschleißfestigkeit oder Optik bei Bronzebuchsen, Steckverbindern und Beschlägen.Angebot anfordern
-
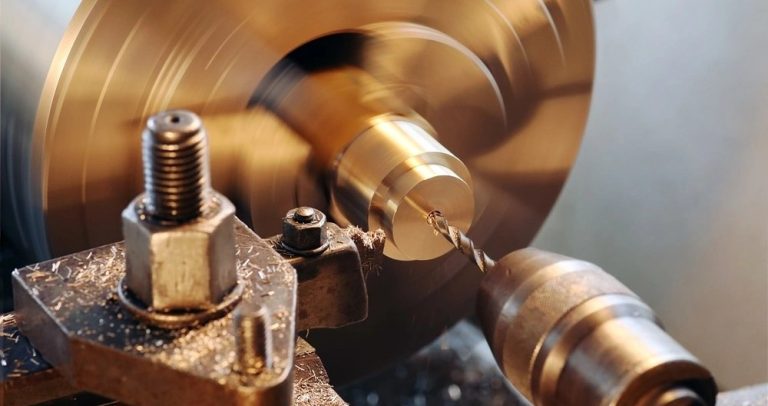 PolierenAm beliebtestenCNC-Bearbeitung plus Polieren für eine glattere Lauffläche auf Lager- und Dichtflächen, um den Verschleiß der Gegenstücke zu reduzieren.Angebot anfordern
-
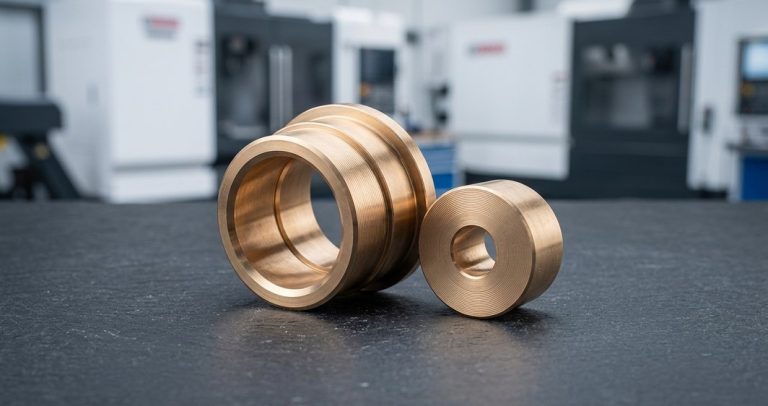 PulverbeschichtungAm beliebtestenCNC-Bearbeitung plus Pulverbeschichtung für größere, nicht präzise Bronze-Beschläge, die eine Schutzbeschichtung benötigen.Angebot anfordern
FAQs zur Bronzebearbeitung
Häufige Fragen von Ingenieuren, die kundenspezifische Bronzeteile beschaffen.
Weitere Werkstoffe
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die eine höhere Ermüdungsfestigkeit als unlegierter Kohlenstoffstahl erfordern.Mehr erfahren
-
 MessingC260, C360 Automatenmessing und Cz121, bearbeitet für Fittings, Ventilteile, Zahnräder und Steckverbinder, vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage bearbeitet.Mehr erfahren
-
 InconelNickel-Superlegierungen Inconel 600, 625 und 718, bearbeitet für Luftfahrt-, Energie-, Medizin- und Industriebauteile, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
 InvarInvar 36 und Legierungen der Invar-Familie mit geringer Ausdehnung, ca. 1,2 ppm/°C CTE, bearbeitet für Optikhalterungen, Halbleitervorrichtungen und Messwerkzeuge.Mehr erfahren
-
 MagnesiumLeichtestes im Produktivbetrieb verwendetes Strukturmetall. AZ31B, AZ61B und AZ91D, bearbeitet unter brandsicheren Span- und Kühlmittelkontrollen für gewichtskritische Teile.Mehr erfahren
-
 BaustahlKohlenstoffarmer 1018, mittelkohlenstoffhaltiger 1045 sowie Automatenstahl 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
 TitanTitan Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und drahterodiert für Luftfahrt-, Medizin-, Robotik- und Halbleiterteile. Keine Mindestbestellmenge.Mehr erfahren
-
 WerkzeugstahlA2, D2, H13, O1, S7 und A3, bearbeitet zu Stempeln, Matrizen, Formeinsätzen und Verschleißteilen, weichgeglüht oder auf 60+ HRC gehärtet.Mehr erfahren
-
 WolframstahlWolfram- und Wolframcarbid-Sorten (YG6, YG8, YG10X, YG15, YL10.2) für Verschleißteile, Matrizen, Stempel und Abschirmungen, gefräst, gedreht, erodiert und geschliffen.Mehr erfahren
-
 Aluminium6061, 6063, 5083 und 5052 auf Lager für Halterungen, Gehäuse, Marine- und Fluidteile, auf ±0.005 mm an passungskritischen Merkmalen gehalten, ohne Mindestbestellmenge.Mehr erfahren
-
 Edelstahl303, 304, 316L, 17-4PH und 2205 Duplex, bearbeitet für Medizin-, Robotik-, Halbleiter- und Luftfahrtteile, vom Einzelprototyp bis zur Serie, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








