









Mehrachsige Bearbeitungsservices
Die mehrachsige Bearbeitung bei DEK fertigt Teile in einer Aufspannung und hält dabei ±0.005 mm zwischen Merkmalen auf fünf Seiten. 4-Achs-, 3+2-, simultane 5-Achs-Bearbeitung und Mill-Turn, alles im Haus.
-
±0.005 mm
Position in einer Aufspannung
-
3–5 Tage
Prototypen
-
6 Stunden
Ingenieur-Angebot
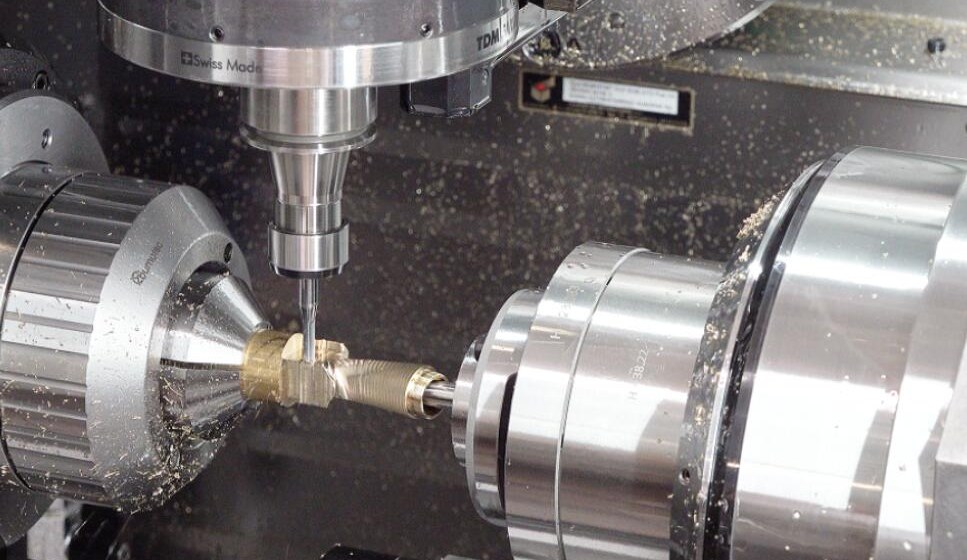

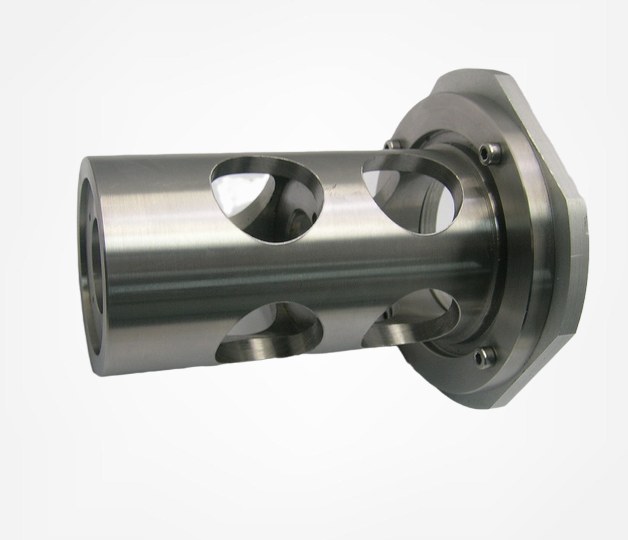
Mehrachsige CNC-Bearbeitung in einer Aufspannung
Die mehrachsige CNC-Bearbeitung ergänzt X, Y und Z um eine oder zwei Rotationsachsen, sodass Merkmale auf mehreren Seiten eine gemeinsame Bezugsbasis teilen, statt Fehler durch wiederholtes Umspannen zu addieren. Siehe 4-Achs-CNC-Bearbeitung und 5-Achs-CNC-Bearbeitung.
Typische Teile sind Laufräder, Verteiler mit abgewinkelten Anschlüssen, medizinische Implantate, Turbinenschaufeln und gedrehte Wellen mit gefrästen Flächen und Querbohrungen. Mehrachsige Arbeiten laufen neben 3-Achs-Fräsen, Drehen, EDM und Schleifen im Rahmen unserer CNC-Bearbeitungsservices; der Leitfaden zur 5-Achs-Bearbeitung erklärt die Kinematik.
Warum DEK für mehrachsige Bearbeitung
Eine Werkstatt, ein Qualitätsnachweis: Von einem 5-achsig vorgeschruppten Gehäuse bis zu einer geschliffenen Bohrung wird jedes Teil vor dem Angebot von einem Ingenieur geprüft.
-

Jeder Prozess im Haus
3-, 4-, 5-Achs-Fräsen und Mill-Turn neben Langdrehen, EDM und Schleifen, sodass ein Teil mit mehreren Prozessen unter einem Qualitätsnachweis bleibt.
-

CMM-verifizierte Toleranz
Standardtoleranz ±0.005 mm, verifiziert auf CMM mit Erstmusterprüfung (FAI) an der ersten Charge, bevor die Produktion weiterläuft.
-

Zertifiziert seit 2002
ISO 9001:2015, ISO 13485 und AS9100D, zertifiziert durch TÜV, mit über 20 Jahren Erfahrung in der Präzisionsbearbeitung seit 2002.
-

Schnell, keine Mindestbestellmenge
keine Mindestbestellmenge: Prototypen in 3–5 Tagen, Kleinserien in 4–7 Tagen und weltweite Lieferung in 3–7 Tagen.

Technische Prüfung jeder Zeichnung
Ein Ingenieur prüft jede Zeichnung manuell, sodass das Angebot die tatsächliche Anzahl der Aufspannungen widerspiegelt. Teile werden dem kostengünstigsten Prozess zugeordnet, der die Zeichnung erfüllt, auch wenn das 3-Achs-Bearbeitung ist.


Fähigkeiten zur mehrachsigen Bearbeitung
Vier Achskonfigurationen, ein Ziel: die wenigsten Aufspannungen, die Ihre Zeichnung erfüllen, von indexierten Wellen bis zu kontinuierlichen 5-Achs-Konturen.
Mehrachsige Bearbeitung vs. 3-Achs-Bearbeitung und Drehen
Wählen Sie die mehrachsige Bearbeitung, sobald ein Teil vier oder mehr 3-Achs-Aufspannungen oder zusammengesetzte Winkel erfordert; einfache Teile bleiben auf 3-Achs-Bearbeitung oder Standarddrehen günstiger.
| Kriterium | Dieses VerfahrenMehrachsige Bearbeitung | 3-Achs-Fräsen | CNC-Drehen | Langdrehen |
|---|---|---|---|---|
| Am besten geeignet für | Zusammengesetzte Winkel, Konturen | Platten, Halterungen, Deckel | Einfache Drehgeometrie | Kleindurchmesser, lange Teile |
| Erreichbare Flächen | Fünf Flächen, eine Aufspannung | Eine oder zwei Flächen | Durchmesser und Flächen | Durchmesser und Flächen |
| Fehler pro zusätzlicher Aufspannung | Keiner (eine Aufspannung) | 0.01–0.02 mm | Zweite Vorrichtung erforderlich | Nicht angegeben |
| Stundensatz | Höher | Niedriger | Niedriger | Nicht angegeben |
| Wählen, wenn | 4+ Aufspannungen auf 3-Achs | Einfache prismatische Teile | Keine gefrästen Merkmale | Schlanke Drehteile |
Branchen, die wir bedienen
Mehrachsige Teile kommen in Robotergelenkgehäusen und Getriebegehäusen, Halbleiterausrüstung, Drohnen, Energie- und Automobilprogrammen zum Einsatz.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenhardware und Beschläge nach AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustrieSensor-, Ventilkörper- und Wellengehäuse für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Fräsen in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm auf Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Beschläge aus Aluminium, Kupfer und Edelstahl, flach und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, vorrangig nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit für Wiederholungen archivierten Vorrichtungen.Mehr erfahren
-
 BauwesenStrukturhalterungen, Verankerungshardware und Hydraulikbeschläge aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb- und Feuchtigkeitsbeständigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audiokomponenten, bei denen die bearbeitete Oberfläche sichtbar ist – eloxiert, kugelgestrahlt oder poliert nach Muster.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem Legierungsstahl, Bronze und Edelstahl für Staub- und Vibrationsbelastung.Mehr erfahren
Wann sich Mehrachsenbearbeitung eignet
Mehrachsenbearbeitung rechtfertigt ihren höheren Stundensatz bei Geometrien, die Winkelplatten, Sinusaufnahmen oder vier oder mehr 3-Achs-Aufspannungen erfordern würden.
-

Verbundwinkel-Merkmale
Schräge Verteileranschlüsse, geneigte Aufsätze, Bohrungen im 37°-Winkel zu zwei Bezugsflächen: eine 3+2-Werkzeugbahn statt Winkelplatten oder Sinusaufnahmen.
-

Konturierte Oberflächen
Laufräder, Propeller, Turbinenschaufeln, Formkerne und orthopädische Implantate, gefräst mit simultaner 5-Achs-Bewegung und kurzen Werkzeugen.
-

Teile mit 4+ Aufspannungen
Jede 3-Achs-Aufspannung kostet 15–45 Minuten und bringt 0,01–0,02 mm Fehler; ab vier Aufspannungen ist 5-Achs-Bearbeitung meist günstiger und genauer.
-

Koaxiale Bohrungen in einer Aufspannung
Lagerbohrungen auf gegenüberliegenden Flächen, koaxial innerhalb von 0,01 mm, oder ein Lochbild bezogen auf ein Merkmal der Rückseite – gefertigt ohne Umspannen des Teils.
-

Komplexe Mehrflächen-Teile
Gehäuse und Halterungen mit Merkmalen auf fünf Flächen: siehe unsere CNC-Bearbeitung komplexer Teile.
Konstruktionstipps für Mehrachsen-Teile
-
Freiraum für den Werkzeugkopf schaffen
Lassen Sie Freiraum um tiefe Merkmale, damit der Kopf schwenken kann; eine Tasche, die ringsum von hohen Wänden umgeben ist, erzwingt lange Werkzeuge.
-
Verbundwinkel modellieren
Schräge Bohrungen und Flächen benötigen ihre Winkel und eine eindeutige Bezugsfläche in der Zeichnung; „gemäß Modell“ funktioniert für die Geometrie, aber nicht für die Toleranz.
-
Toleranzen in einer Aufspannung halten
Wenn zwei Merkmale innerhalb von 0,01 mm zueinander liegen müssen, machen Sie beide in einer Aufspannung erreichbar; unsere DFM-Prüfung weist Fälle aus, in denen das nicht der Fall ist.
-
Eine Spannfläche vorsehen
Sehen Sie eine Fläche oder einen Aufsatz zum Spannen vor; eine Opferlasche, die anschließend entfernt wird, ist in Ordnung und oft günstiger als eine Sondervorrichtung.
Zertifizierte Mehrachsen-Qualität
ISO 9001:2015, ISO 13485 und AS9100D, zertifiziert durch TÜV, mit CMM und FAI bei Erstserien.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe für Mehrachsen-Teile
Aluminium, Stähle, Titan, Inconel, Kupferlegierungen und technische Kunststoffe sowie über 40 weitere Werkstoffe, bearbeitet auf allen Achskonfigurationen.
Technische Kunststoffe
Benötigen Sie einen anderen unserer über 40 Werkstoffe? Alle Werkstoffe ansehen
Alle anzeigenSo bestellen Sie Mehrachsen-Teile
FAQ zur Mehrachsenbearbeitung
Klare Antworten zu 3+2 versus 5-Achs, Kosten, Fräs-Dreh-Bearbeitung und Toleranzen.
Angebot für Mehrachsen-Bearbeitung anfordern
Senden Sie uns Ihre Zeichnung mit Toleranzen und Stückzahl; ein Ingenieur wählt die Achskonfiguration und meldet sich bei den meisten Teilen innerhalb von 6 Stunden mit einem Angebot.
- STEP, STP, IGES, SLDPRT oder PDF akzeptiert
- keine Mindestbestellmenge, 1 bis 10.000+ Teile
- Prototypen in 3–5 Tagen
- Kleinserien in 4–7 Tagen
- Manuelle technische Prüfung jeder Zeichnung







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








