









Präzisionsschleifen
Die Präzisionsschleifdienste von DEK halten ±0.002 mm und Ra 0.2–0.4 µm auf gehärteten Wellen, Platten und Bohrungen. Das Schleifen erfolgt im Haus nach der Bearbeitung und Wärmebehandlung, in einem Auftrag.
-
±0.002 mm
Schleiftoleranz
-
Ra 0.05 µm
Läppoberfläche
-
6 Stunden
Prüfung durch Ingenieur
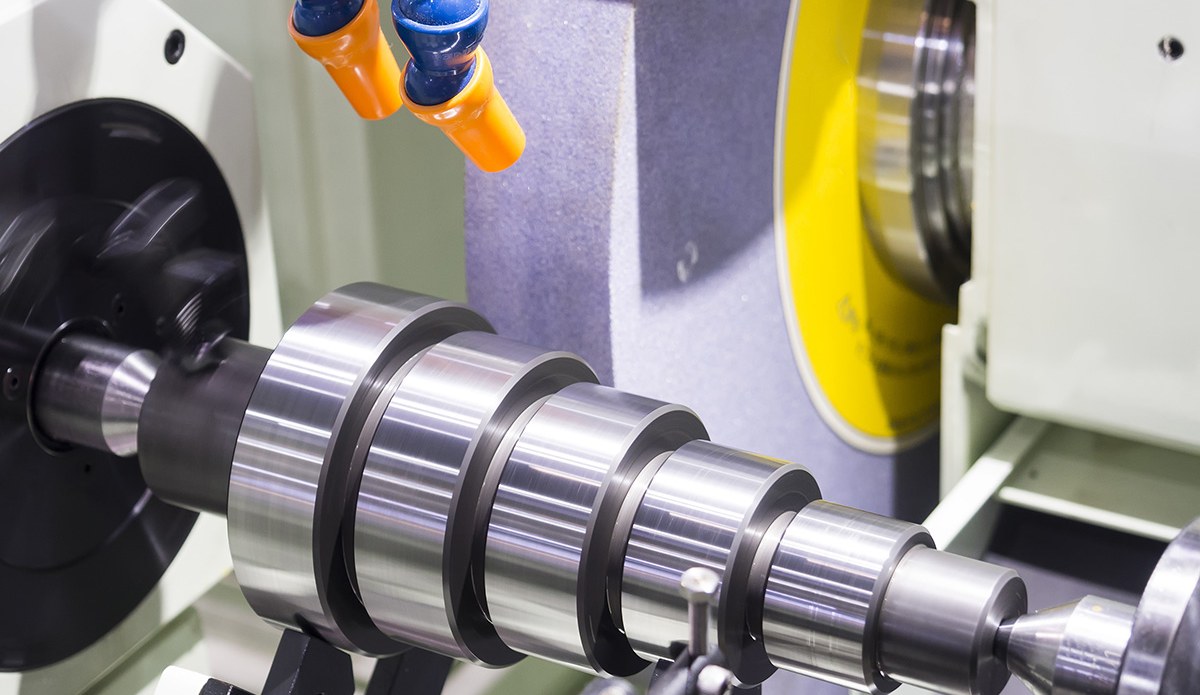

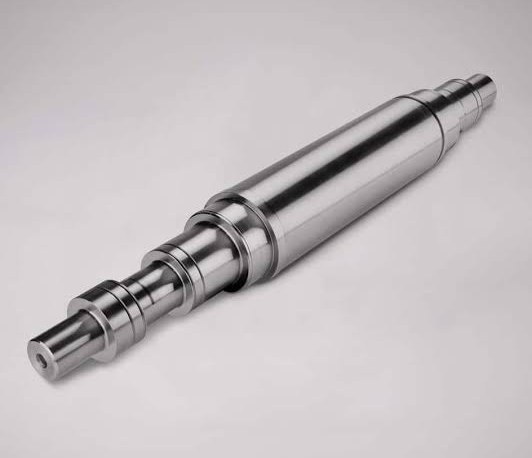
CNC-Schleifdienste für gehärtete Teile
Das Schleifen vollendet die Merkmale, die CNC-Fräsen und CNC-Drehen nicht leisten können: gehärtete Stahlwellen und -platten, Hartmetalleinsätze, Bohrungen mit Rundheit innerhalb von 0.002 mm und Dichtflächen mit Ra 0.2 µm. Teile über etwa 45 HRC werden mit Aufmaß bearbeitet, gehärtet und anschließend auf Maß geschliffen.
Flach-, Außenrund-, Spitzenlos-, Innen-/Außenrund- und Koordinatenschleifen sowie Honen und Läppen erfolgen im Haus an Teilen, die wir bearbeiten. keine Mindestbestellmenge, Angebote werden von einem Ingenieur innerhalb von 6 Stunden geprüft, und das Schleifen wird im selben Auftrag wie Ihre CNC-Bearbeitung und Wärmebehandlung.
Warum DEK für Präzisionsschleifen
Schleifen ist bei DEK kein Zusatz: Es gehört seit dem ersten Tag zur Fertigung und läuft unter demselben Qualitätsnachweis wie die Bearbeitung.
-

Im Haus seit 2002
DEK begann 2002 mit dem Schleifen von Formkernstiften, Auswerferstiften und Führungsbuchsen; das Schleifen bleibt im Haus, neben Fräsen, Drehen, Langdrehen und Erodieren.
-

Kontrollierte Prüfung
Geschliffene Teile werden in einem temperaturkontrollierten Raum auf CMM, Rundheits- und Oberflächenrauheitsmessgeräten geprüft, mit Maßberichten auf Anfrage.
-

Ein Auftrag, ein Nachweis
Bearbeitung, Wärmebehandlung und Endschliff laufen unter einem Qualitätsnachweis und einem Angebot, vom Rohmaterial bis zu den fertig geschliffenen Maßen.
-

keine Mindestbestellmenge, 2.300+ Kunden
keine Mindestbestellmenge und 2.300+ Kunden weltweit, mit ISO 9001:2015-, ISO 13485- und AS9100D-Zertifizierung durch TÜV.

Von Ingenieuren geprüfte Abfolge
Ein Ingenieur prüft jede Zeichnung, wählt das Schleifaufmaß für das Material und die erwartete Verformung durch die Wärmebehandlung und bestätigt Aufmaß und Abfolge vor der Angebotserstellung, bei den meisten Teilen innerhalb von 6 Stunden.


Leistungsfähigkeit beim Präzisionsschleifen
Sieben Schleif- und Schleifbearbeitungsverfahren, jeweils passend zur Geometrie: Planflächen, Außendurchmesser, Bohrungen und Lochbilder.
Schleifen vs. Fräsen, Drehen und Jig-Bohren
Schleifen Sie, wenn ein Merkmal über etwa 45 HRC gehärtet ist, ±0.002 mm oder Ra unter 0,4 µm benötigt. Lesen Sie was ist Rundschleifen für die Grundlagen.
| Kriterium | Dieses VerfahrenPräzisionsschleifen | CNC-Fräsen | CNC-Drehen | Jig-Bohren |
|---|---|---|---|---|
| Typische Toleranz | ±0.002 mm | ±0.005 mm | ±0.005 mm | ±0.003 mm Position |
| Oberflächenveredelung | Ra 0.2–0.4 µm | Ra 0,8–1,6 µm | Ra 0,8–1,6 µm | Siehe Seite Jig-Bohren |
| Materialzustand | Gehärtet, über 45 HRC | Weiches Material | Weiches Material | Weiches Material |
| Einordnung in der Abfolge | Endmaß nach dem Härten | Schruppen, Schlichten | Schruppen, Schlichten | Weiche Bohrbilder |
| Relative Kosten | Höher | Niedriger | Niedriger | Niedriger als Jig-Grinding |
Geschliffene Teile für jede Branche
Von Form- und Schnittplatten bis zu Hydraulikzylindern, Medizinkomponenten und Motorwellen – geschliffene Teile werden auf Anfrage mit Maßberichten geliefert.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenhardware und Beschläge nach AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustrieSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm an Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellenanschlüsse aus Aluminium, Kupfer und Edelstahl, flach und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus Edelstahl 316, Bronze und Aluminiumbronze, in erster Linie wegen der Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinengestelle aus Aluminium und Stahl, wobei Vorrichtungen für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audiokomponenten mit sichtbarer bearbeiteter Oberfläche, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Typische geschliffene Teile und Herausforderungen
Schleifen ist materialunabhängig: Die Schleifscheibe wird auf das Material abgestimmt, sodass dieselbe Zelle Wellen, Stifte, Platten und Hartmetall fertigbearbeitet.
-

Wellen & Spindeln
Geschliffene Lagersitze, Schultern und Konen an Motor- und Getriebewellen, oft zuvor bei DEK gefertigt als kundenspezifische Wellen.
-

Stifte & Lehren
Auswerfer-, Kern- und Passstifte, Prüfstopfen, Prüfringe und Lehrenplatten mit ±0.002 mm auf Durchmesser oder Dicke.
-

Form- & Werkzeugkomponenten
Stempel, Gesenkeinsätze und Formplatten flach und parallel geschliffen, viele zuvor gefertigt als Formkomponenten bei DEK.
-

Buchsen & Hülsen
Buchsen, Führungshülsen und Ventilschieber, bei denen das Verhältnis von Bohrung zu Außendurchmesser wichtiger ist als eine der beiden Abmessungen allein.
-

Dichtflächen & Hartmetallteile
Dichtflächen, Ventilplatten und Wolframcarbid Verschleißteile flach geläppt auf 0.001 mm, Ra 0.05–0.1 µm.
Schleifherausforderungen, die wir meistern
-
Verzug durch Wärmebehandlung
Eine Wärmebehandlung verändert die Maße um 0.02–0.1 mm. Wir lassen 0.2–0.5 mm Aufmaß stehen, härten und schleifen dann unter Verwendung ungeschliffener Merkmale oder Zentren als Bezug.
-
Gehärtetes Material
Teile über etwa 45 HRC lassen sich nicht mit sinnvoller Rate fertigbearbeiten. Werkzeugstähle mit 58–62 HRC erfordern Aluminiumoxid- oder CBN-Schleifscheiben; Hartmetall erfordert Diamant.
-
Rundlauf an Schultern
Wo ein geschliffener Durchmesser auf eine Schulter trifft, ermöglicht eine Freistichnut oder Freistich das Auslaufen der Schleifscheibe ohne zurückbleibenden Radius.
-
Einsatzgehärtete Teile
Die Einsatzhärtungstiefe muss das Schleifaufmaß übersteigen. Geben Sie den Härtebereich und ob das Teil durchgehärtet oder einsatzgehärtet ist an, damit das Aufmaß korrekt festgelegt wird.
Zertifizierte Schleifqualität
Geschliffene Teile werden nach ISO 9001:2015, ISO 13485 und AS9100D gefertigt, zertifiziert durch TÜV.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Materialien und Oberflächenveredelungen für geschliffene Teile
Wir schleifen gehärtete Stähle, Edelstahl und Hartmetall und bringen anschließend die nach dem Schleifen erforderlichen Oberflächenveredelungen auf – alles in einem CNC-Bearbeitungsauftrag.
Oberflächenveredelungen
Gehärtete Sorten
Sie möchten ein Material schleifen, das hier nicht aufgeführt ist? Alle CNC-Bearbeitungsmaterialien ansehen
Alle OberflächenveredelungenWärmebehandlung und Schleifabfolge
FAQ zum Präzisionsschleifen
Toleranzen, Honen vs. Läppen und Schleifaufmaß – beantwortet von unseren Schleifingenieuren.
Schleifangebot anfordern
Senden Sie Ihre Zeichnung mit markierter Härte, geschliffenen Merkmalen und Oberflächengüte. Ein Ingenieur bestätigt Schleifaufmaß und Abfolge vor der Angebotserstellung.
- Angebot innerhalb von 6 Stunden für die meisten Teile
- Toleranzen bis ±0,002 mm, Ra 0,2–0,4 µm
- Bearbeitung, Wärmebehandlung und Schleifen in einem Auftrag
- keine Mindestbestellmenge
- Maßberichte auf Anfrage







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








