









Wolfram-Bearbeitungsservices
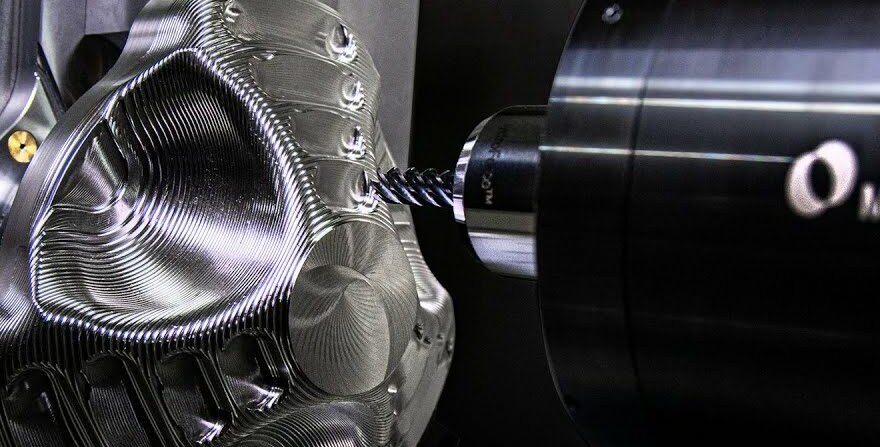
DEK bietet Wolfram-Bearbeitungsservices für Verschleißteile, Formen, Stempel und Abschirmkomponenten aus Wolfram und Wolframcarbid (YG/YL-Legierungen). CNC-Fräsen, CNC-Drehen, Erodieren und Schleifen halten ±0.005 mm, ohne Mindestbestellmenge vom Prototyp bis zur Serie.
-
±0.003mm
Mikrokomponenten
-
3 Tage
Lieferzeit für Prototypen
-
keine Mindestbestellmenge
Vom Einzelteil bis zur Serie

Warum Sie DEK für die Wolframcarbid-Bearbeitung wählen sollten
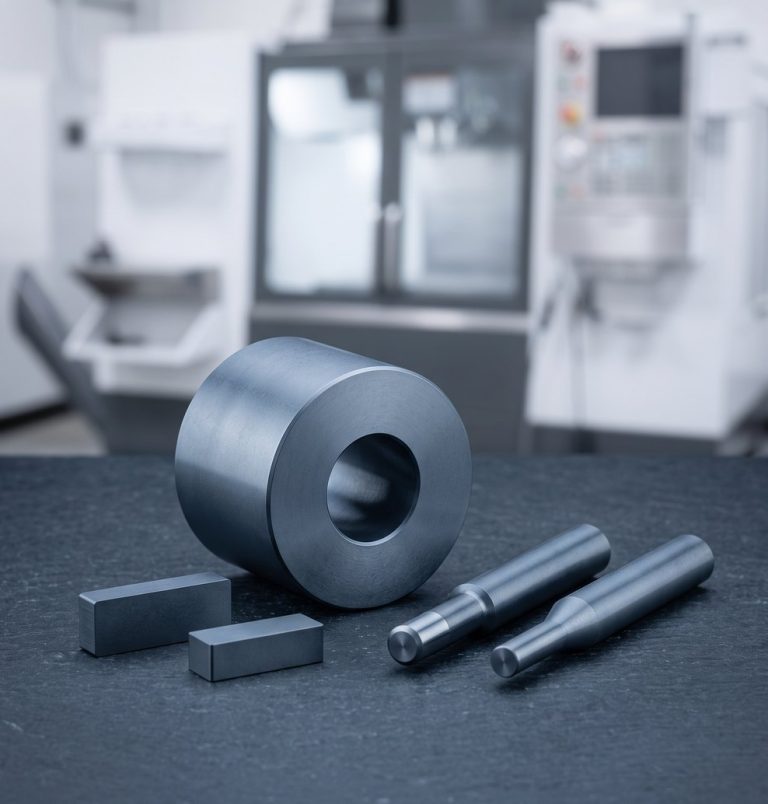
Reines Wolfram ist ein dichtes, unlegiertes Metall, das vor allem für Strahlenschutzabschirmungen, Ballastgewichte und andere hochdichte Anwendungen bearbeitet wird, bei denen die Verschleißfestigkeit nicht im Vordergrund steht. Wolframcarbid (WC-Co) tauscht etwas Dichte gegen Härte und Zähigkeit ein, daher wird jede Sorte nach der Bauteilfunktion und nicht allein nach der Dichte ausgewählt.
Seine Härte verschleißt Standardwerkzeuge schnell, und seine Sprödigkeit bestraft aggressive Schnitte. DEK fasst Eintrittspunkte vor, schruppt enge Konturen mit Drahterodieren, und schlichtet anschließend mit Präzisionsschleifen , um Kanten an toleranzkritischen Merkmalen sauber zu halten.
-

ISO 9001-, ISO 13485- und AS9100D-zertifiziert
-

keine Mindestbestellmenge, vom Einzelprototyp bis zur Serienfertigung
-

±0.005 mm allgemein, ±0.003 mm bei Mikroteilen
-

Lieferzeit für Prototypen ab 3 Tagen
Wolframcarbid-Sorten, die wir bearbeiten
WC-Co-Sorten ausgewählt nach Bauteilfunktion: weniger Cobalt für Härte und Verschleiß, mehr Cobalt für Zähigkeit unter Schlagbeanspruchung.
-

Wolframstahl YG6
Weniger Cobalt, HärteBevorzugt Härte und Verschleißfestigkeit für Schlichtwerkzeuge und leicht schlagbeanspruchte Verschleißteile. Seite zur Sorte YG6.
-

Wolframstahl YG8
Mehr Cobalt, ZähigkeitBevorzugt Zähigkeit für Schruppwerkzeuge und Teile unter wiederholter Schlagbeanspruchung. Seite zur Sorte YG8.
-

Wolframstahl YG10X
FeinkornstrukturBalanciert Härte und Zähigkeit für Präzisionsformen und Stempel. Seite zur Sorte YG10X.
-

Wolframstahl YG15
Höchster Cobaltanteil der SeriePriorisiert Zähigkeit für hoch schlagbeanspruchte Werkzeuge und strukturelle Verschleißteile. Seite zur Sorte YG15.
-

Wolframstahl YL10.2
Alternative LegierungssorteFür verschleißfeste Schneidkomponenten mit anderen Zusammensetzungsanforderungen als die YG-Serie. Seite zu YL10.2.
-

W-Cu, W-Ni-Cu, W-Ni-Fe
Wolframlegierungs-SerieWolframlegierungs-Serie, die neben den Carbidsorten bearbeitet wird, jeweils mit eigener Datenseite. W-Cu-Serie.
-
±0.002 mm
Schleiftoleranz
-
Ra 0.2 µm
Geschliffene Oberflächengüte
-
±0.01 mm
5-Achs-Konturkontrolle
-
~300 mm
Max. Fräs-/Drehdurchmesser
So liefert DEK Wolfram-Bearbeitungsservices
Wolframcarbid ist zu hart für reines Schneiden, daher kombiniert DEK CNC-Fräsen und CNC-Drehen mit Erodieren und Schleifen, um die Toleranz zu halten.
-
1
CNC-Fräsen (3/4/5-Achs)
CNC-Fräsdienstleistungen fräsen Taschen, Fasen und komplexe Carbidgeometrien mit kontrollierter Spanlast, um Ausbrüche zu vermeiden; ±0.01 mm Konturkontrolle bei 5 Achsen.
-
2
CNC-Drehen & Langdrehen
CNC-Drehdienstleistungen, einschließlich Langdreh-Setups, fertigen runde Verschleißteile und Stifte mit enger Koaxialität, ±0.005 mm bei Welle-Bohrung-Passungen.
-
3
Erodierbearbeitung
Erodierdienstleistungen erreichen, was das Schneiden nicht schafft: kleine tiefe Bohrungen, scharfe Innenkanten und durch Härte begrenzte Konturen. Die Schnittfuge beim Drahterodieren beträgt 0.15–0.30 mm.
-
4
Außenrundschleifen
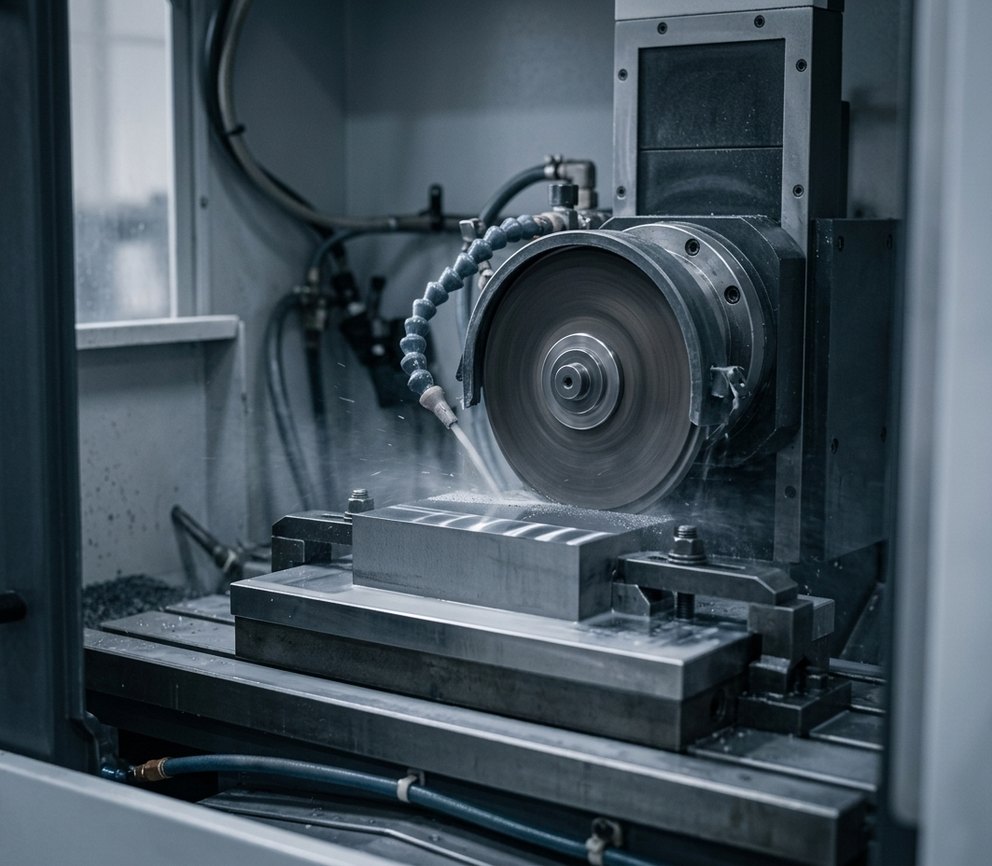
Außenrundschleif-Dienstleistungen liefern feine Oberflächen und Maßkontrolle, sobald Carbid zu hart für weiteres Schneiden ist, bis zu ±0.002 mm und Ra 0.2 µm.
Hinweise zur Wolframcarbid-Bearbeitung
Was unsere Ingenieure vor der Fertigungsplanung eines Carbidteils prüfen, von der Werkzeugauswahl bis zur sicheren Mindestwandstärke.
-
1
Werkzeugverschleiß & Härte
Wolframcarbid gehört zu den härtesten industriell bearbeiteten Werkstoffen. Es erfordert Carbid-Werkzeuge, Erodieren und Schleifen; Standardwerkzeuge aus Schnellarbeitsstahl verschleißen bereits nach einem einzigen leichten Schnitt zu schnell.
-
2
Kantenausbrüche an Ein- und Austritt
Ausgebrochene Kanten entstehen meist dort, wo ein Fräser in ein Merkmal eintaucht oder es verlässt. DEK fasst Eintrittspunkte vor und kontrolliert beim Fräsen die Spanlast, damit toleranzkritische Kanten sauber bleiben.
-
3
Erodieren als Schruppbearbeitung vor dem Schleifen
Statt sich auf einen einzigen Fräsdurchgang zu verlassen, werden enge Konturen mit Drahterodierenvorgeschruppt und anschließend fertig geschliffen. Dickere Rohlinge erfordern zusätzliche Drahterodieren Durchgänge, was mehrere Stunden Mehrarbeit bedeutet.
-
4
Minimale Wandstärke
Die Sprödigkeit begrenzt dünne Querschnitte stärker als die Maschinenleistung. Das Minimum hängt von der Sorte, der Geometrie und der Bauteilauflage beim Schleifen oder Erodieren ab – senden Sie uns daher eine Zeichnung für eine Machbarkeitsprüfung.
Wolframstahl- und Wolframlegierungssorten
Neben der YG-Serie und YL10.2 bearbeitet DEK auch YL50, YT15, YW1 sowie W-Cu-, W-Ni-Cu- und W-Ni-Fe-Wolframlegierungen. Jede Sorte hat ihre eigene Datenblattseite.
-
Wolfram-Kupfer-Legierungen (W-Cu) vereinen hohe Wärmeleitfähigkeit, Verschleißfestigkeit und elektrische Leitfähigkeit.Preis anfordern
-
Wolframkarbid wird durch Pulvermetallurgie aus WC (Wolframkarbid) und Co (Kobalt) hergestellt. Dieses Material bietet eine hervorragende Schlag- und Biegefestigkeit.Preis anfordern
-
Wussten Sie, dass Wolframstahl YG8 dreimal höhere physikalische Eigenschaften als Stahl aufweist? Das bedeutet mehr Haltbarkeit und Langlebigkeit – und spart Ihnen langfristig Zeit und Geld.Preis anfordern
-
Wolframstahl YG6 ist eine Art von Wolframkarbid mit außergewöhnlicher Härte und Verschleißfestigkeit.Preis anfordern
-
Wolframstahl YG15 wird aufgrund seiner Eigenschaften für Präzisionsschneidprozesse bevorzugt.Preis anfordern
-
YG10X ist eine Art von Wolframkarbid, einem harten und langlebigen Material, das in Schneidwerkzeugen, Matrizen und anderen Anwendungen mit hoher Verschleißfestigkeit eingesetzt wird.Preis anfordern
Wolframkarbid vs. Werkzeugstahl
Wolframkarbid wird gewählt, wenn Härte und Dichte wichtiger sind als die Bearbeitungskosten. Ist das nicht der Fall, passt eine kostengünstigere oder hitzebeständige Verschleißlegierung möglicherweise besser.
| Kriterium | Dieses MaterialWolframkarbid | Werkzeugstahl |
|---|---|---|
| Wählen Sie es für | Volle Härte, Dichte | Kostengünstigere Alternative |
| Härte | Zu den härtesten zählend | Unterhalb von Vollkarbid |
| Kostentreiber | Werkzeuge, Erodieren, Schleifen | Geringere Kosten |
| Typische Teile | Matrizen, Stempel, Stifte | – |
Branchen, die Wolframkarbid-Teile einsetzen
Programme in Luft- und Raumfahrt, Medizintechnik, Halbleitertechnik und Werkzeugbau setzen Wolframkarbid ein, wenn Härte und Dichte wichtiger sind als die Bearbeitungskosten.
-
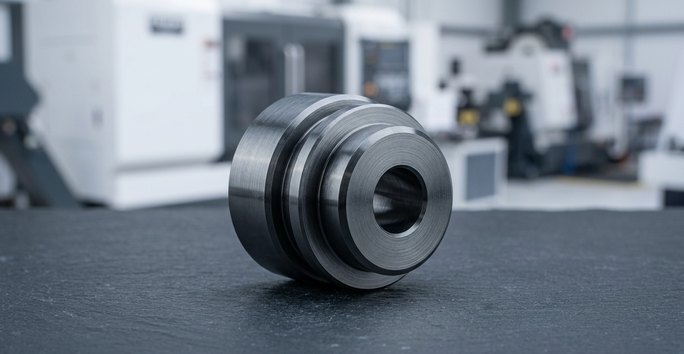 Luft- und RaumfahrtWolframkarbid-Teile für Luft- und Raumfahrtprogramme, bei denen Härte und Dichte die Bearbeitungskosten überwiegen, gefertigt nach AS9100D.
-
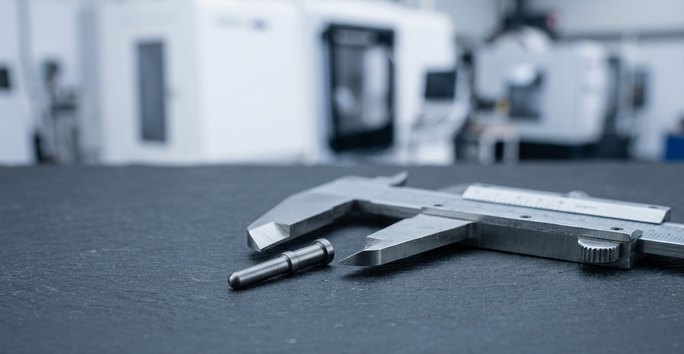 MedizinprodukteWolfram- und Karbidkomponenten für Medizinproduktprogramme, gefertigt in einem nach ISO 13485 zertifizierten Betrieb.
-
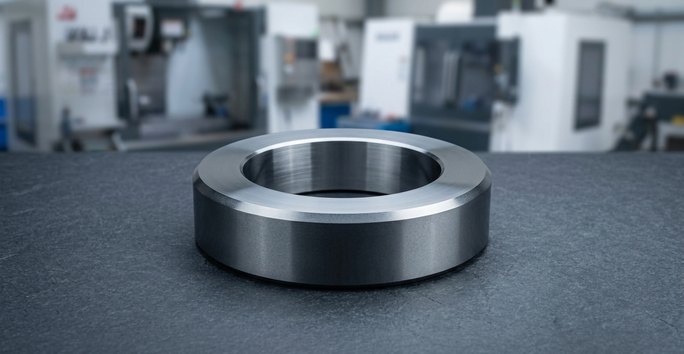 HalbleiterausrüstungProgramme für Halbleiterausrüstung setzen Wolframkarbid-Teile ein, wenn Härte und Dichte wichtiger sind als die Bearbeitungskosten.
-
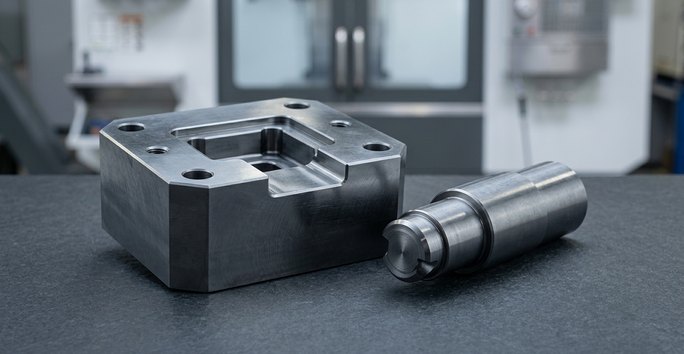 Industrieller WerkzeugbauMatrizen, Stempel und Verschleißplatten in YG-Sorten, von Fertigungswerkzeugen aus YG6 bis zu hochschlagfesten Werkzeugen aus YG15.
-
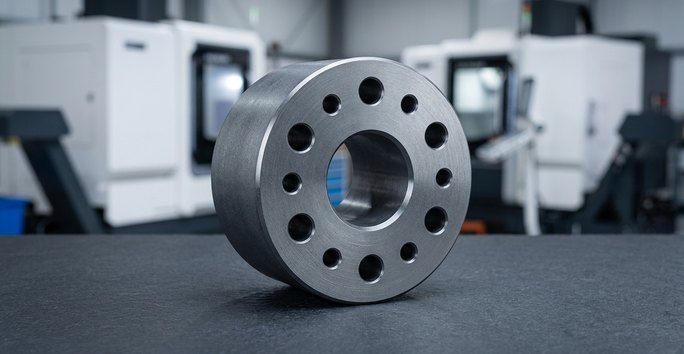 StrahlenschutzReines Wolfram wird hauptsächlich für Strahlenschutz bearbeitet, wo die Dichte und nicht die Verschleißfestigkeit im Vordergrund steht.
-
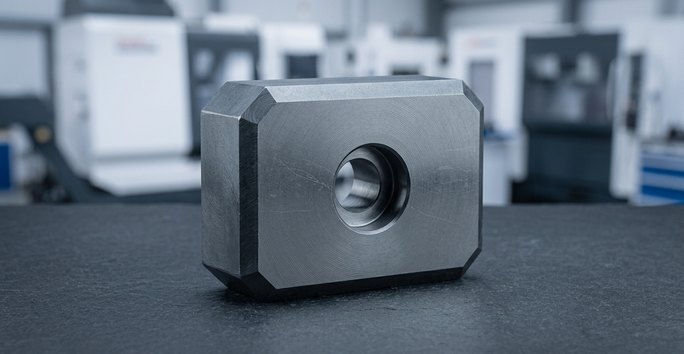 BallastgewichteDichtes, unlegiertes Wolfram, bearbeitet zu Ballastgewichten und anderen hochdichten Teilen, bei denen die Verschleißfestigkeit nicht im Vordergrund steht.
Oberflächenveredelungsoptionen für Wolframkarbid
Schleifen und Erodieren veredeln Wolframkarbid nach der CNC-Bearbeitung und legen die endgültige Oberflächenqualität und Toleranz an harten Merkmalen fest.
Benötigen Sie eine andere Veredelung für Karbid? Fragen Sie unsere Ingenieure.
-
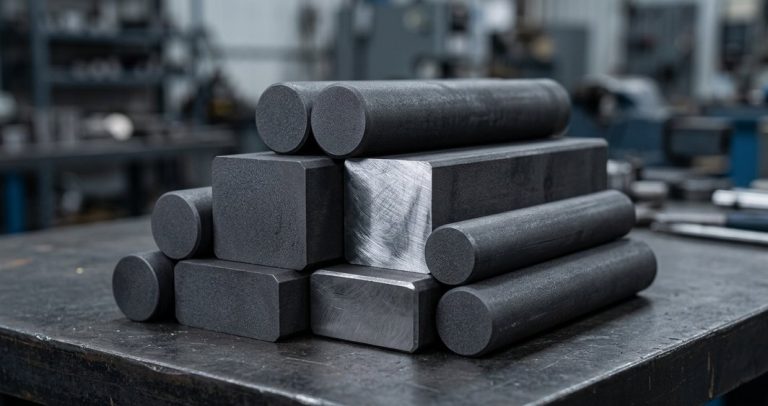 Geschliffene OberflächengüteAm beliebtestenCNC-Bearbeitung plus Präzisionsschleifen erreicht Ra 0,2 µm und ±0,002 mm an Karbid, das zu hart für weiteres Schneiden ist.Angebot anfordern
-
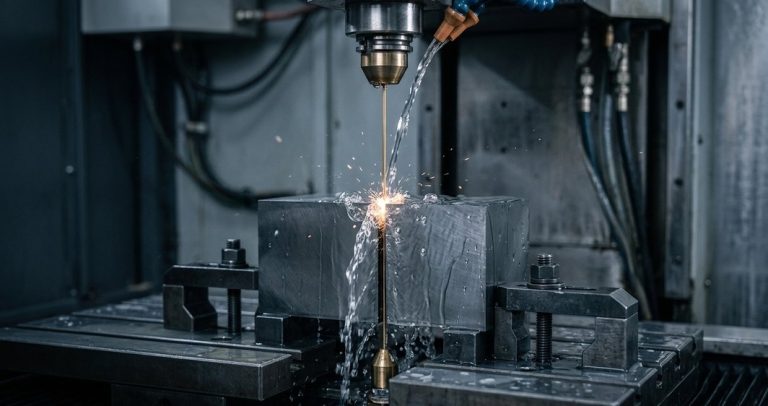 AußenrundschleifenAm beliebtestenCNC-gedrehte Karbidstifte und runde Verschleißteile, geschliffen für feine Oberflächen und Maßkontrolle an Passungen.Angebot anfordern
-
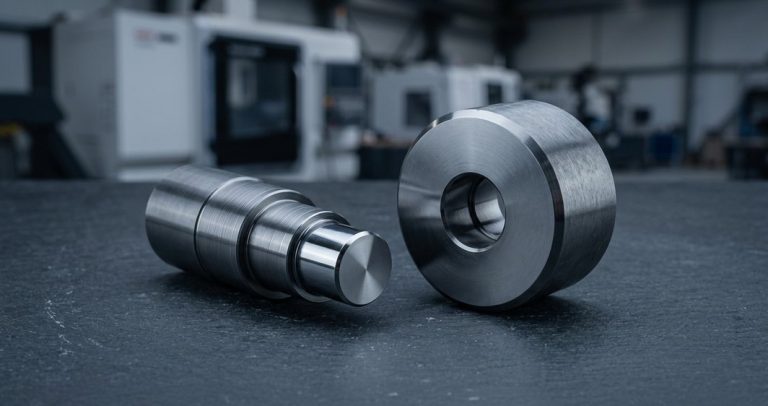 DrahterodierenAm beliebtestenCNC-bearbeitetes Karbid, veredelt durch Drahterodieren für scharfe Innenkanten und enge Konturen, mit 0,15–0,30 mm Schnittfuge.Angebot anfordern
Häufige Fragen zur Wolframbearbeitung
Häufige Fragen von Konstrukteuren, die Wolfram- und Wolframcarbid-Teile beschaffen.
Weitere Werkstoffe
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die mehr Ermüdungsfestigkeit als unlegierter Kohlenstoffstahl benötigen.Mehr erfahren
-
 MessingC260, C360 als Automatenmessing und Cz121, bearbeitet für Fittings, Ventilteile, Zahnräder und Steckverbinder, vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
 BronzePhosphorbronze C544, Sinterbronze C841, Lagerbronze 932 und Aluminiumbronze 954 für Buchsen, Gleitlager, Zahnräder, Steckverbinder und Marinefittings.Mehr erfahren
-
 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage bearbeitet.Mehr erfahren
-
 InconelNickel-Superlegierungen Inconel 600, 625 und 718, bearbeitet für Luftfahrt-, Energie-, Medizin- und Industrieteile, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
 InvarInvar 36 und Legierungen der Invar-Familie mit geringer Ausdehnung, etwa 1,2 ppm/°C CTE, bearbeitet für Optikhalterungen, Halbleitervorrichtungen und Messwerkzeuge.Mehr erfahren
-
 MagnesiumDas leichteste in der Produktion verwendete Strukturmetall. AZ31B, AZ61B und AZ91D, bearbeitet unter brandsicheren Span- und Kühlmittelkontrollen für gewichtskritische Teile.Mehr erfahren
-
 BaustahlKohlenstoffarmer 1018, mittelkohlenstoffhaltiger 1045 sowie Automatenstahl 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
 TitanTitan Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und EDM-geschnitten für Luftfahrt-, Medizin-, Robotik- und Halbleiterteile. Keine Mindestbestellmenge.Mehr erfahren
-
 WerkzeugstahlA2, D2, H13, O1, S7 und A3, bearbeitet zu Stempeln, Matrizen, Formeinsätzen und Verschleißteilen, weichgeglüht oder gehärtet auf 60+ HRC.Mehr erfahren
-
 Aluminium6061, 6063, 5083 und 5052 auf Lager für Halterungen, Gehäuse, Marine- und Fluidteile, auf ±0.005 mm an passungskritischen Merkmalen gehalten, ohne Mindestbestellmenge.Mehr erfahren
-
 Edelstahl303, 304, 316L, 17-4PH und 2205 Duplex, bearbeitet für Medizin-, Robotik-, Halbleiter- und Luftfahrtteile, vom Einzelprototyp bis zur Serienfertigung, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








