









CNC-Bearbeitung von Magnesium
Bei der CNC-Bearbeitung von Magnesium verarbeitet DEK AZ31B, AZ61B und AZ91D zu Präzisionsteilen mit ±0.005 mm – vom Einzelprototyp bis zur Serienfertigung. Magnesium lässt sich schnell und sauber zerspanen, doch die Späne sind brennbar, daher läuft jeder Auftrag unter Brandschutzauflagen.
-
3
Bearbeitete AZ-Sorten
-
±0.005 mm
Toleranzfähigkeit
-
keine Mindestbestellmenge
Mindestbestellmenge

Warum Sie für die CNC-Bearbeitung von Magnesium DEK wählen sollten
Magnesium ist das leichteste im Produktionseinsatz befindliche Strukturmetall. Der geringe Zerspanungswiderstand sorgt für kurze Zykluszeiten und saubere Spanbildung, was es – bei korrekter Handhabung von Spänen und Kühlmittel – besonders für gewichtskritische Halterungen und Gehäuse geeignet macht.
DEK bringt über 20 Jahre Erfahrung in der Präzisionsbearbeitung und mehr als 1,2 Mio. jährlich gefertigte kritische Teile mit, mit den über TÜV erlangten Zertifizierungen ISO 9001, AS9100D und ISO 13485 (siehe unser Qualitätssystem). Wir fertigen ohne Mindestbestellmenge in Prototyp- oder Serienstückzahlen, mit Prototypen Lieferzeiten ab 3 Tagen.
-

98,6 %+ pünktliche Lieferung, über 2.300 OEM-Kunden
-

Toleranzen bis ±0.005 mm, ±0.01 mm bei 5-Achs-Bearbeitung
-

keine Mindestbestellmenge für Prototyp- oder Serienläufe
-

Rückverfolgbarkeit: IQC, IPQC, FAI, OQC, SPC, CAPA
Magnesiumlegierungen, die wir bearbeiten
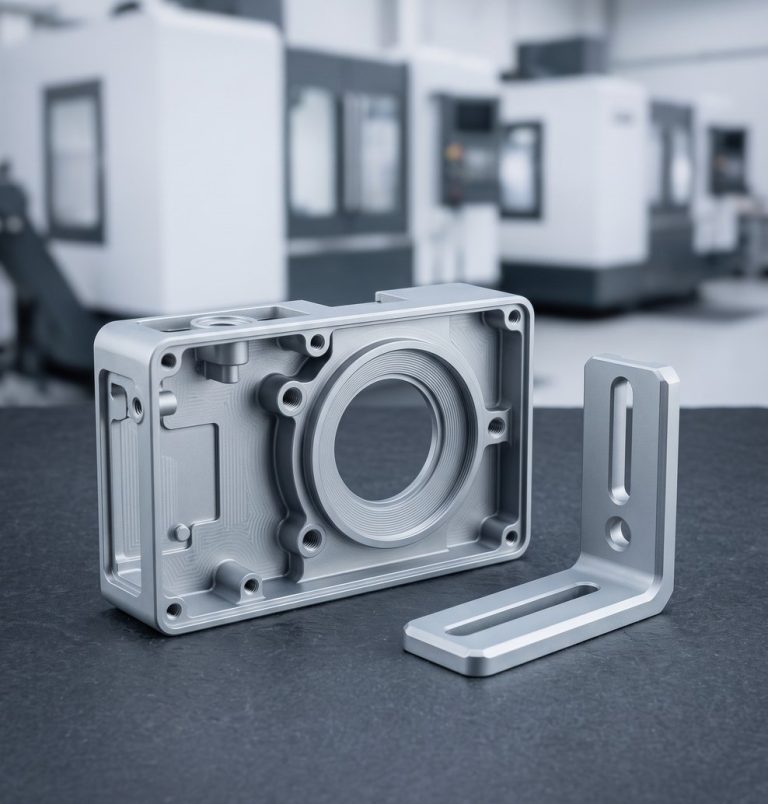
Drei Sorten der AZ-Serie decken die meisten Anforderungen ab – von schweißbarem Allzweckmaterial bis zu höherfesten und korrosionsbeständigen Optionen.
-

AZ31B
Allzweck, schweißbarDie Standardwahl für Halterungen und Gehäuse: schweißbar und vielseitig einsetzbar. Details zur Sorte unter Magnesium AZ31B.
-

AZ61B
Erhöhte FestigkeitWählen Sie diese Sorte, wenn ein Teil Last trägt: Sie bietet mehr Festigkeit als AZ31B für lasttragende Teile. Details zur Sorte unter Magnesium AZ61B.
-

AZ91D
Höchste Korrosionsbeständigkeit der dreiWählen Sie diese Sorte, wenn Korrosionsbeständigkeit an erster Stelle steht; sie bietet die beste der drei Sorten. Vollständige Daten unter Magnesium AZ91D.
-
±0.005 mm
Allgemeintoleranz
-
±0.01 mm
Profiltoleranz bei 5-Achs-Bearbeitung
-
±0.003 mm
Mikropräzision, unter 10 mm
-
1000 mm
Maximale Bauteilgröße
Bearbeitungskapazitäten für AZ31B, AZ61B und AZ91D
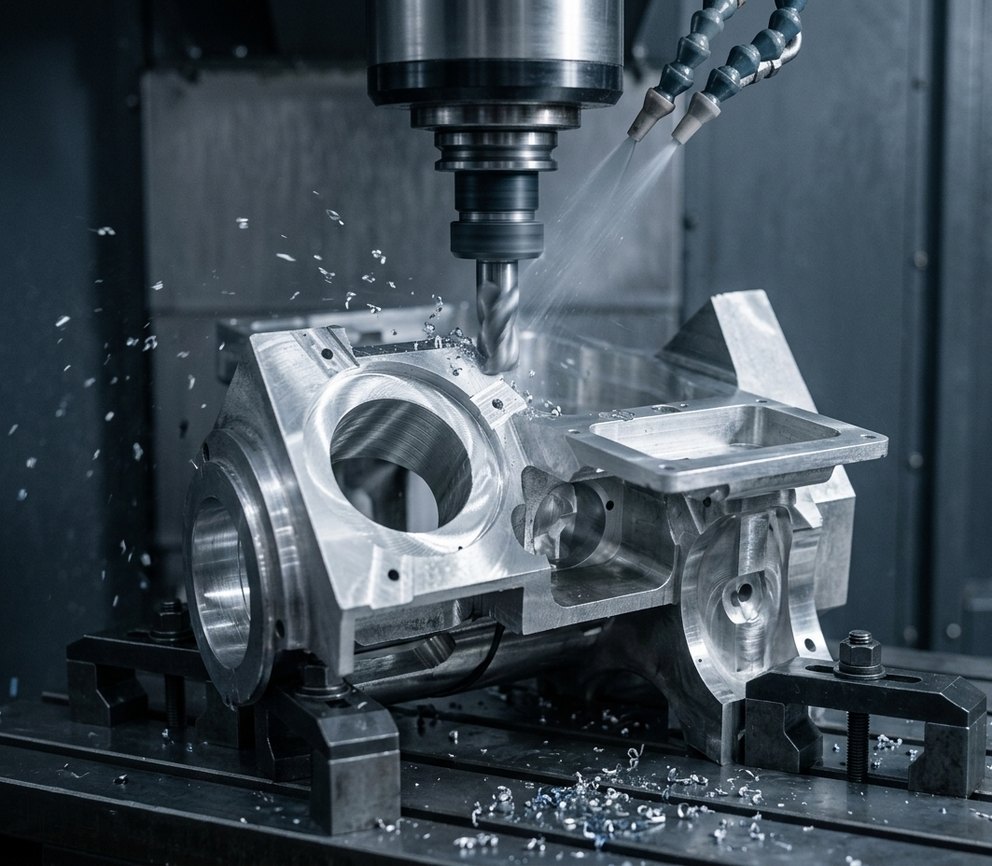
Fräsen, Drehen und Nachbearbeitungsverfahren für Magnesium mit ±0.005 mm, mit Ra 0.8–3.2 µm im bearbeiteten Zustand und Wandstärken ab 0,5 mm bei 5-Achs-Bearbeitung.
-
1
Mehrachsiges Fräsen
5-Achs-Fräsen neben 3- und 4-Achs-CNC-Bearbeitung, mit Profilkontrolle bis ±0.01 mm und Wandstärken ab 0,5 mm bei komplexer Geometrie.
-
2
CNC-Drehen
CNC-Drehen für runde Magnesiumteile, mit Allgemeintoleranzen bis ±0.005 mm und Oberflächen von Ra 0.8–3.2 µm im bearbeiteten Zustand.
-
3
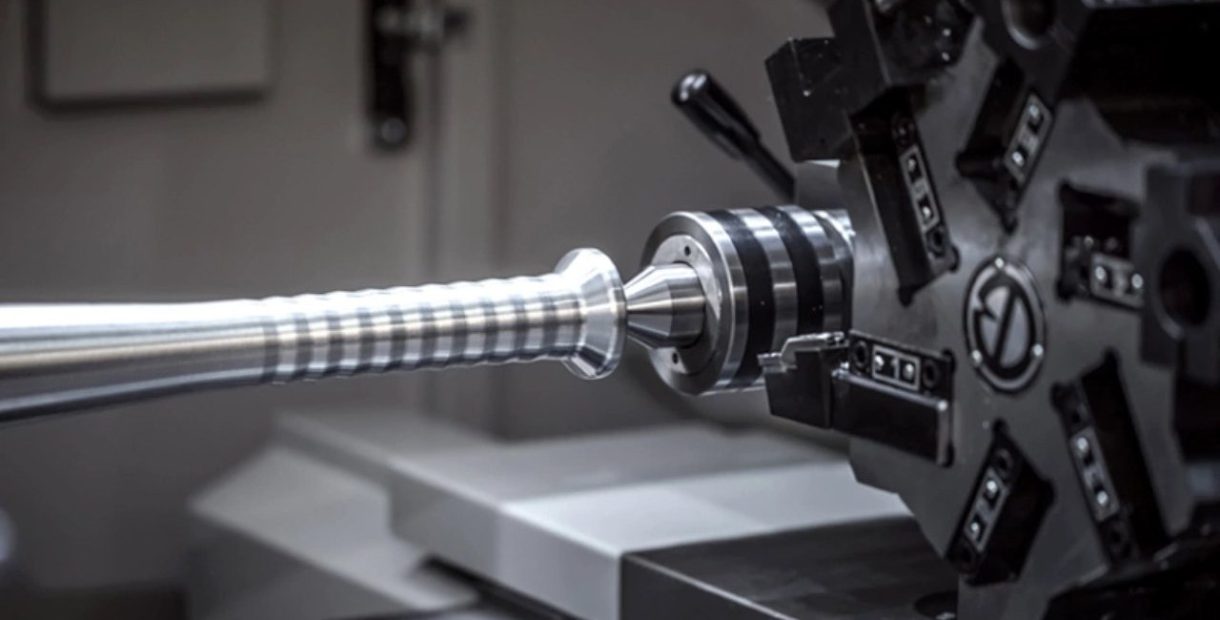
Langdrehen
Langdrehen für schlanke, hochpräzise Profile; Mikropräzisionsarbeiten erreichen ±0.003 mm bei Teilen unter 10 mm.
-
4
Erodieren
Erodieren vervollständigt Magnesiumteile mit Merkmalen, die über Fräsen und Drehen hinausgehen – unter derselben brandsicheren Spanhandhabung und denselben QMS-Stufen.
Sicherheitskontrollen bei der Magnesiumbearbeitung
Wie unsere Werkstatt bei jedem Magnesiumauftrag die Zündung von Spänen und das Wasserstoffrisiko kontrolliert – und welche Qualitätsstufen dahinterstehen.
-
1
Trocken- oder Mineralölnebel-Schneiden
Magnesium wird trocken oder mit leichtem Mineralölnebel geschnitten. Wassergekühltes Kühlmittel kommt nie mit Spänen in Kontakt, wodurch die Entstehung von Wasserstoffgas an der Schnittstelle verhindert wird.
-
2
Kontinuierliche Spanabsaugung
Während des Schneidens läuft eine kontinuierliche Vakuumabsaugung, damit sich Magnesiumfeinstaub nie am Werkzeug ansammelt, da Späne und Staub leicht entzündlich sind.
-
3
Scharfe Hartmetallwerkzeuge
Scharfe Hartmetallwerkzeuge mit hohem Freiwinkel begrenzen die Reibungswärme und halten den Schnitt bei allen drei AZ-Sorten sauber und kühl.
-
4
Löscher der Klasse D
Jede magnesiumtaugliche Station hält Löscher der Klasse D für Metallbrände bereit – die richtige Klasse für brennende Magnesiumspäne.
-
5
Dichte Spanlagerung
Späne kommen in trockene, dichte Behälter, die getrennt von anderem Schrott gelagert werden, sodass Magnesiumabfälle trocken und von anderen Metallen isoliert bleiben.
-
6
Prüfstufen im QMS
IQC-, IPQC-, FAI-, OQC-, SPC- und CAPA-Phasen laufen unter unseren ISO 9001, AS9100D und ISO 13485 QMS bei jedem Magnesium-Auftrag.
Magnesium-Sorten: AZ31B, AZ61B, AZ91D
Jede der folgenden Sorten hat eine eigene Seite mit Bezeichnungen und Bearbeitungshinweisen: AZ31B für den allgemeinen Einsatz, AZ61B für Festigkeit, AZ91D für Korrosionsbeständigkeit.
-
Magnesium AZ91D ist eine hochreine Magnesium-Druckgusslegierung, die ein gutes Gleichgewicht aus Festigkeit und Gewicht bietet und eine Festigkeit erreicht, die mit vielen Aluminiumlegierungen vergleichbar ist.Preis anfordern
-
Magnesium AZ61B ist eine Knetlegierung aus der AZ61-Serie. Sie hat eine geringe Dichte, ein gutes Festigkeits-Gewichts-Verhältnis und eine hervorragende Zerspanbarkeit.Preis anfordern
-
Magnesium AZ31B gehört zur Familie der Magnesium-Aluminium-Zink-Legierungen, die leicht ist, eine hervorragende Zerspanbarkeit und ein gutes Festigkeits-Gewichts-Verhältnis aufweist.Preis anfordern
Magnesium im Vergleich zu Aluminium, Stahl und Titan
Magnesium punktet bei Gewicht und Schwingungsdämpfung, unterliegt Stahl und Titan jedoch bei der absoluten Festigkeit und benötigt eine Oberflächenveredelung, um bei der Korrosion mit Aluminium gleichzuziehen.
| Kriterium | Dieses MaterialMagnesium | Aluminium | Stahl | Titan |
|---|---|---|---|---|
| Gewicht | Ein Drittel leichter | Schwerer | – | – |
| Festigkeits-Gewichts-Verhältnis | Vergleichbar | Vergleichbar | – | – |
| Absolute Festigkeit | Geringer | – | Höher | Höher |
| Schwingungsdämpfung | Besser | Geringer | – | – |
| Korrosion unbehandelt | Schneller | Langsamer | – | – |
| Späne | Entflammbar | – | – | – |
Wo Magnesiumteile eingesetzt werden
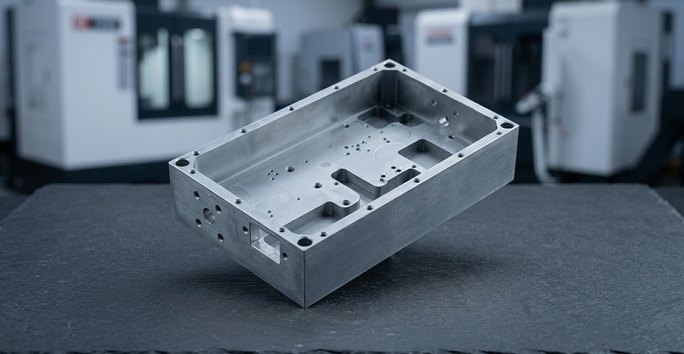
Das geringe Gewicht von Magnesium eignet sich für Teile, bei denen jedes Gramm zählt – von Kabinenteilen der Luftfahrt bis zu Robotergehäusen und Elektronikgehäusen.
-
 LuftfahrtNicht flugkritische Struktur- und Kabinenteile, bearbeitet unter AS9100D-zertifizierten Qualitätskontrollen für gewichtssensible Programme.
-
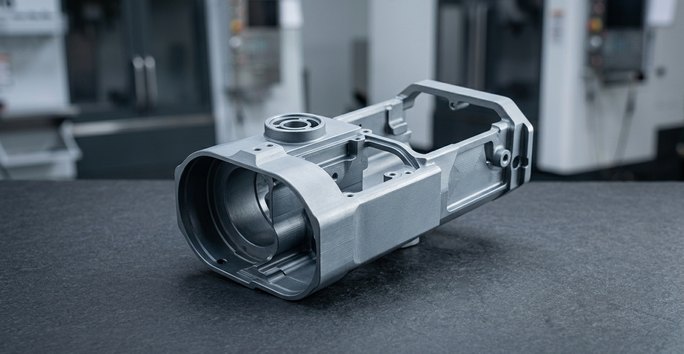 MedizintechnikLeichte Magnesiumgehäuse für Medizingeräte, gefertigt unter unserem ISO 13485-zertifizierten Qualitätsmanagementsystem.
-
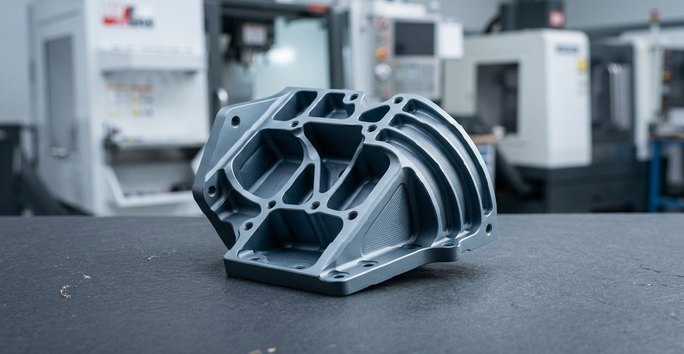 RobotikRoboter-Gehäuse, bei denen geringe Masse und bessere Schwingungsdämpfung bewegten Baugruppen zugutekommen – vom Prototyp bis zur Serie.
-
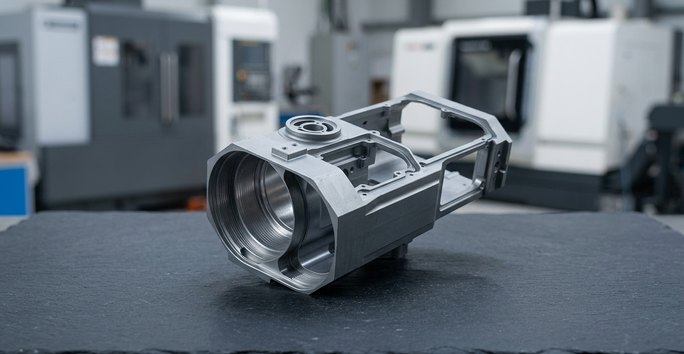 Halbleiter & IndustrieMagnesiumteile für Halbleiter- und Industrieanlagen, gefertigt auf ±0.005 mm mit vollständiger QMS-Rückverfolgbarkeit bei jedem Auftrag.
-
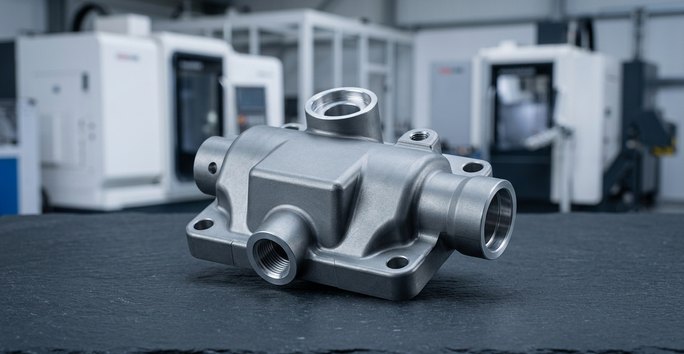 AutomobilAutomobilkomponenten, bei denen Gewichtsersparnis zählt – von einzelnen Prototypen bis zu vollständigen Serienläufen ohne Mindestbestellmenge.
-
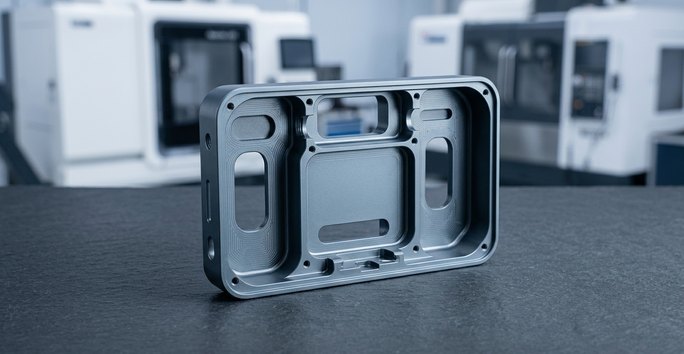 UnterhaltungselektronikLeichte Gehäuse für Unterhaltungselektronik, die in der Regel eloxiert, beschichtet oder pulverbeschichtet zum Korrosionsschutz geliefert werden.
CNC-Bearbeitung + Oberflächenveredelung für Magnesium
Magnesiumteile werden nach der CNC-Bearbeitung in der Regel eloxiert, beschichtet oder pulverbeschichtet geliefert, da unbehandelte Oberflächen schneller korrodieren als Aluminium.
Sie benötigen eine andere Oberfläche? Lassen Sie sie von unseren Ingenieuren prüfen.
-
 EloxiertAm beliebtestenCNC-Bearbeitung + Eloxieren: behebt das Korrosionsproblem von unbehandeltem Magnesium bei bearbeiteten Gehäusen und Halterungen.Angebot anfordern
-
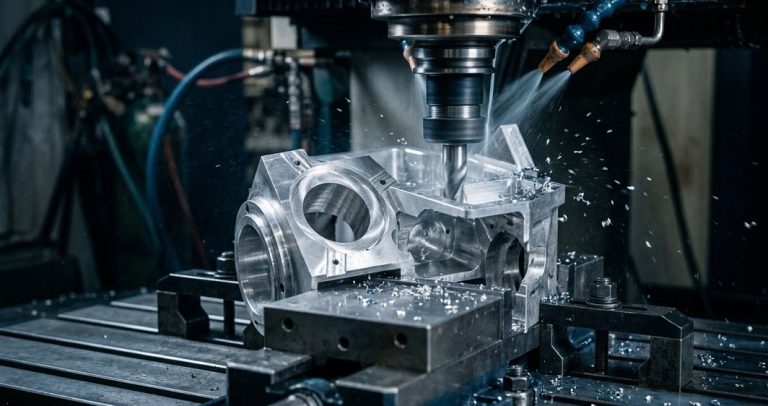 BeschichtetAm beliebtestenCNC-Bearbeitung + Beschichten: eine Alternative zum Eloxieren, die die Korrosion an fertigen Magnesiumteilen behebt.Angebot anfordern
-
 PulverbeschichtetAm beliebtestenCNC-Bearbeitung + Pulverbeschichten: eine beschichtete Oberfläche, die Magnesiumteile im Einsatz vor Korrosion schützt.Angebot anfordern
Häufige Fragen zum CNC-Bearbeiten von Magnesium
Häufige Fragen von Ingenieuren, die bearbeitete Magnesiumteile beschaffen.
Weitere Werkstoffe
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die eine höhere Ermüdungsfestigkeit als einfacher Kohlenstoffstahl benötigen.Mehr erfahren
-
 MessingC260, C360 Automatenmessing und Cz121, zerspannt für Fittings, Ventilteile, Zahnräder und Steckverbinder, vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
 BronzePhosphorbronze C544, Sinterbronze C841, Lagerbronze 932 und Aluminiumbronze 954 für Buchsen, Gleitlager, Zahnräder, Steckverbinder und Marine-Fittings.Mehr erfahren
-
 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage zerspannt.Mehr erfahren
-
 InconelNickel-Superlegierungen Inconel 600, 625 und 718, zerspannt für Luftfahrt-, Energie-, Medizin- und Industriekomponenten, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
 InvarInvar 36 und Legierungen der Invar-Familie mit geringer Ausdehnung, CTE etwa 1,2 ppm/°C, zerspannt für Optikhalterungen, Halbleiter-Vorrichtungen und Messwerkzeuge.Mehr erfahren
-
 BaustahlNiedriggekohlter 1018, mittelgekohlter 1045 sowie Automatenstahl 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
 TitanTitan Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und drahterodiert für Luftfahrt-, Medizin-, Robotik- und Halbleiterteile. Keine Mindestbestellmenge.Mehr erfahren
-
 WerkzeugstahlA2, D2, H13, O1, S7 und A3, zerspannt zu Stempeln, Matrizen, Formeinsätzen und Verschleißteilen, weichgeglüht oder gehärtet auf 60+ HRC.Mehr erfahren
-
 WolframstahlWolfram und Wolframcarbid-Sorten (YG6, YG8, YG10X, YG15, YL10.2) für Verschleißteile, Matrizen, Stempel und Abschirmungen, gefräst, gedreht, erodiert und geschliffen.Mehr erfahren
-
 Aluminium6061, 6063, 5083 und 5052 auf Lager für Halterungen, Gehäuse sowie Marine- und Fluidteile, auf ±0.005 mm an passungskritischen Merkmalen gehalten, ohne Mindestbestellmenge.Mehr erfahren
-
 Edelstahl303, 304, 316L, 17-4PH und 2205 Duplex, zerspannt für Medizin-, Robotik-, Halbleiter- und Luftfahrtteile, vom Einzelprototyp bis zur Serie, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








