

PVD-Beschichtungsservice
Unser PVD-Beschichtungsservice bringt einen 1–4 µm dünnen keramischen Film mit 2.000–3.500 HV als Titannitrid (TiN), TiCN, TiAlN oder CrN auf Stahl-, Edelstahl-, Titan- und Hartmetallteile auf, die DEK im Haus bearbeitet. Keine reinen Beschichtungsaufträge.
- 1–4 µm Schichtdicke
- 3.500 HV Max. Härte
- 7–10 Tage Beschichteter Prototyp
Unser Prozess für den PVD-Beschichtungsservice
PVD schlägt einen dichten Nitridfilm auf einem harten, sauberen und glatten Werkstück ab. Die Beschichtung wird zusammen mit Zerspanung, Wärmebehandlung und Schleifen in einem Auftrag und einem Prozessplan geplant.
Was ein PVD-Beschichtungsservice liefert
PVD-Nitride verleihen einem präzisen Werkstück Härte, Hitzebeständigkeit und Farbe, doch Substrat und Einsatzbedingungen entscheiden, ob sie die richtige Veredelung sind.
-

Wesentliche Vorteile
- Hohe Oberflächenhärte: 2.000–3.500 HV je nach Chemie, für Gleit-, Umform- und Schneidaufgaben
- Dünner, exakter Film: 1–4 µm, der dem Substrat folgt, wobei Ra, Ebenheit und Rundheit unverändert bleiben
- Einsatztemperatur: TiN bis 600 °C und TiAlN bis 800–900 °C für heiße oder trocken laufende Teile
- Gleichbleibende Farbe: Gold, Bronze, Violett oder nahezu Schwarz, das über Chargen hinweg nicht anläuft
- Ein Prozessplan: Zerspanung, Wärmebehandlung, Schleifen und Beschichtung innerhalb unserer CNC-Bearbeitungsservices
-

Grenzen & Alternativen
- Geringe Reibung unter 300 °C: wählen Sie DLC-Beschichtung gegen Fressen an Kolben und Gleitdichtungen
- Schwarzer Stahl, keine Verschleißanforderung: Brünieren ist die wirtschaftliche Option
- Verschleiß auf Aluminium: Harteloxierung Typ III schlägt PVD auf einer weichen Basis in der Regel
- Weiche Substrate: 304, 316, Aluminium, Messing und Kupfer nehmen dekorative Filme mit begrenzter Belastbarkeit auf
- Raue Oberflächen: der Film zeigt Werkzeugspuren, daher zunächst polieren auf Ra 0.2–0.4 µm
- Kunststoffteile: Kunststoffe werden bei DEK nicht per PVD beschichtet, unabhängig von Sorte oder Einsatz
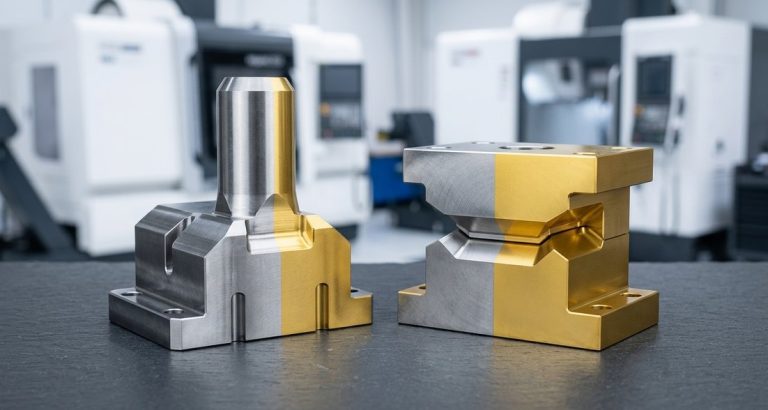
Was PVD-Beschichtung verändert: Verschleiß, Farbe und Hitze
Ein PVD-Nitrid verändert, wie ein bearbeitetes Werkstück verschleißt, aussieht und Hitze verträgt, während Geometrie und Oberflächenrauheit erhalten bleiben.
-

Verschleißfestigkeit
TiN erreicht 2.200–2.400 HV und TiCN 3.000 HV, mit verlässlicher Haftung bei Gleit-, Umform- und abrasivem Verschleiß.
-

Gold-Finish
Goldenes TiN ist die gängigste dekorative PVD-Veredelung: gleichbleibende Farbe über Chargen hinweg, kein Anlaufen und Kratzfestigkeit im täglichen Umgang.
-

Dunkle Farben
ZrN ergibt ein helleres Gold, TiCN ein dunkles Bronze bis Violett und TiAlN nahezu Schwarz, gleichmäßig auf komplexer Geometrie, da die Farbe aus der Filmchemie stammt.
-

Hitzebeständigkeit
TiAlN bleibt bis 800–900 °C hart, CrN hält bis 700 °C und TiN bis 600 °C stand, für Teile, die heiß oder trocken laufen.
-

Korrosion plus Verschleiß
CrN, 1.800–2.200 HV und 2–6 µm dick, vereint Korrosions- und Verschleißbeständigkeit mit geringer Neigung zum Anhaften an Weichmetallen.
-

Geometrie bleibt erhalten
Der 1–4 µm dünne Film folgt dem Substrat exakt: Ra, Ebenheit und Rundheit bleiben unverändert, und 2–3 µm auf einer Gewindeflanke bleiben innerhalb von 6H/6g.
TiN, TiCN, TiAlN und CrN im Vergleich
| Beschichtung | Farbe | Härte | Max. Einsatztemperatur | Dicke | Am besten geeignet für |
|---|---|---|---|---|---|
| TiN (Titannitrid) | Gold | 2.200–2.400 HV | 600 °C | 1–4 µm | Allgemeiner Verschleiß, dekoratives Gold, medizinische Instrumente, Stempel |
| TiCN (Titancarbonitrid) | Blau-grau bis violett | 3.000 HV | 400 °C | 1–4 µm | Abrasiver Verschleiß, Umformwerkzeuge, Stanzstempel |
| TiAlN / AlTiN | Violett-grau bis schwarz | 3.300–3.500 HV | 800–900 °C | 1–4 µm | Heißlaufende Teile, Formkerne, trockenlaufende Werkzeuge |
| CrN (Chromnitrid) | Silbergrau | 1.800–2.200 HV | 700 °C | 2–6 µm | Korrosion plus Verschleiß, geringe Adhäsion an Weichmetallen |
Substrate für PVD-Beschichtung
Das Standardsubstrat ist gehärteter Werkzeugstahl oder legierter Stahl mit 45 HRC oder härter, mit einer Anlasstemperatur über der Kammertemperatur; für niedrig angelassene Sorten wie O1 legt DEK einen 200-°C-Zyklus fest.
Gehärteter Edelstahl, Titan und Wolframcarbid lassen sich gut beschichten. Aluminium, Messing und Kupfer nehmen nur dekoratives TiN oder ZrN mit einem Niedertemperaturzyklus an.
-
Werkzeugstahl D2Standardsubstrat mit A2, H13, S7 und M2; beschichtet mit TiAlN oder CrN für Werkzeuge und Formeinsätze.Empfohlen
-
Edelstahl 440CLässt sich im gehärteten Zustand gut beschichten; wird für TiN- und ZrN-beschichtete medizinische Scheren und Pinzetten verwendet.Empfohlen
-
Edelstahl 17-4 PHGehärteter 17-4 PH und 420 lassen sich gut beschichten; üblich für orthopädische Instrumente nach ISO 13485.Empfohlen
-
Ti-6Al-4VNimmt TiN und ZrN direkt an; üblich für chirurgische Instrumente und Luftfahrtbefestigungen.Gut
-
WolframcarbidLässt sich gut beschichten für Schneid- und Umformwerkzeuge wie Stempel, Umformwerkzeuge und Reibahlen.Gut
-
Edelstahl 304/316Nimmt PVD an und toleriert die Temperatur, aber das weiche Grundmaterial beschränkt es auf dekorative und leichte Verschleißanwendungen.Leichter Verschleiß
Anwendungen von PVD-beschichteten bearbeiteten Teilen
PVD-Nitride dienen Teilen, die Verschleiß, Hitze oder Erosion widerstehen müssen, sowie Teilen, die eine dauerhafte goldene oder dunkle Oberfläche benötigen – von Formkernen bis zu chirurgischen Instrumenten.
-
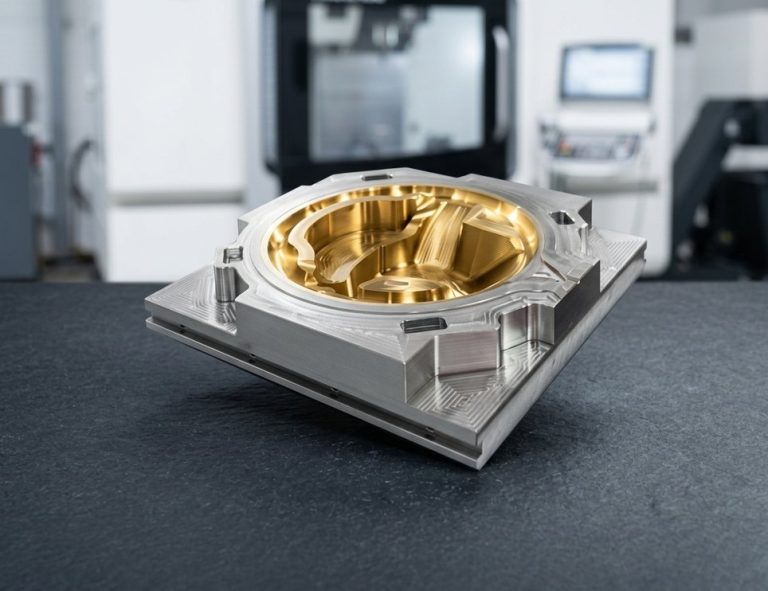 FormkomponentenKernstifte, Auswerferstifte, Schieber und Einsätze aus H13 und D2, beschichtet mit TiAlN oder CrN gegen Erosion und Aluminiumanhaftung.Angebot anfordern
-
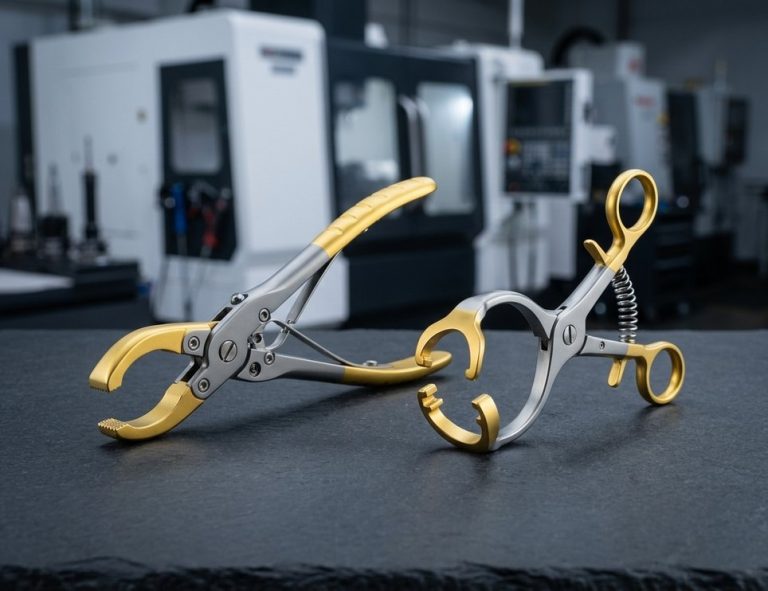 Medizinische InstrumenteTiN und ZrN auf Scheren, Pinzetten und orthopädischen Instrumenten aus 440C, 17-4 PH und Titan, nach ISO 13485.Angebot anfordern
-
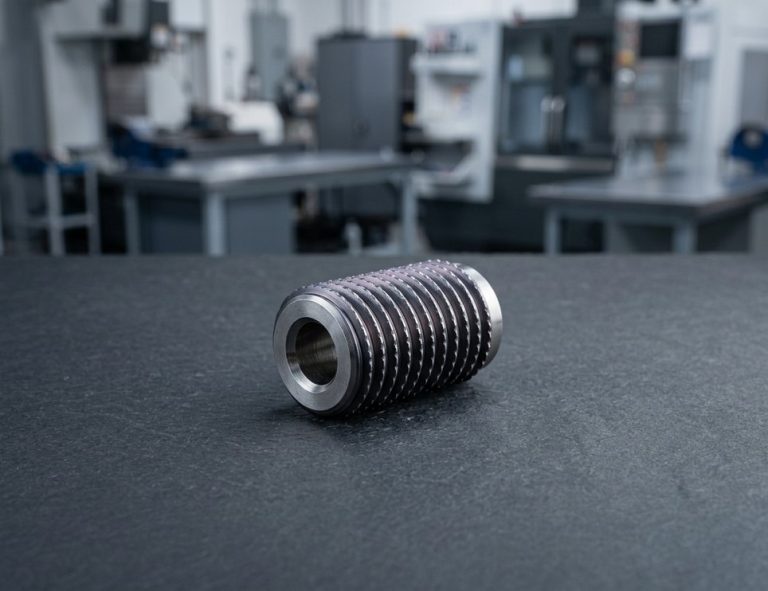 Stempel & UmformwerkzeugeStempel, Umformwerkzeuge und Reibahlen aus M2 und Carbid, beschichtet für abrasiven und Umformverschleiß.Angebot anfordern
-
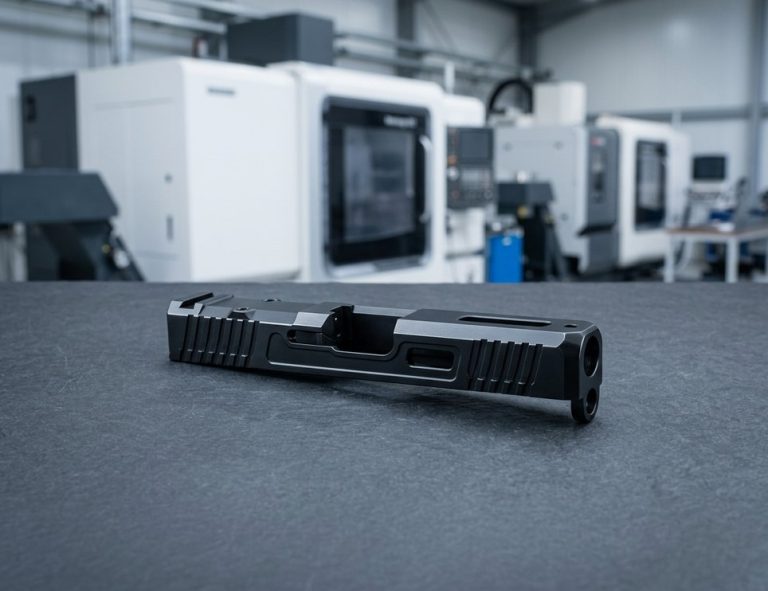 SchusswaffenkomponentenSchlitten, Verschlüsse und andere Schusswaffenkomponenten, die heiß oder trocken laufen, in goldenen oder dunklen PVD-Oberflächen.Angebot anfordern
-
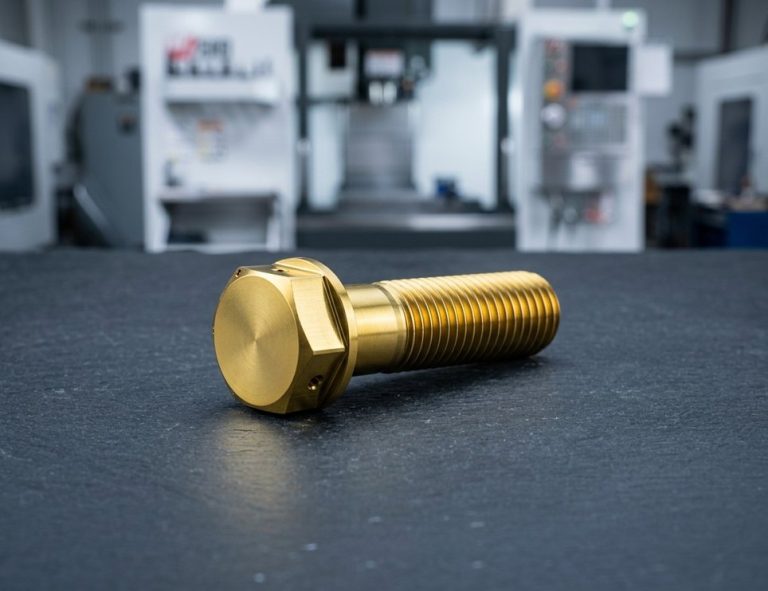 LuftfahrtbefestigungenTi-6Al-4V-Befestigungen und Ventilkomponenten, mit TiN beschichtet für Verschleiß bei heißem oder trockenem Lauf.Angebot anfordern
-
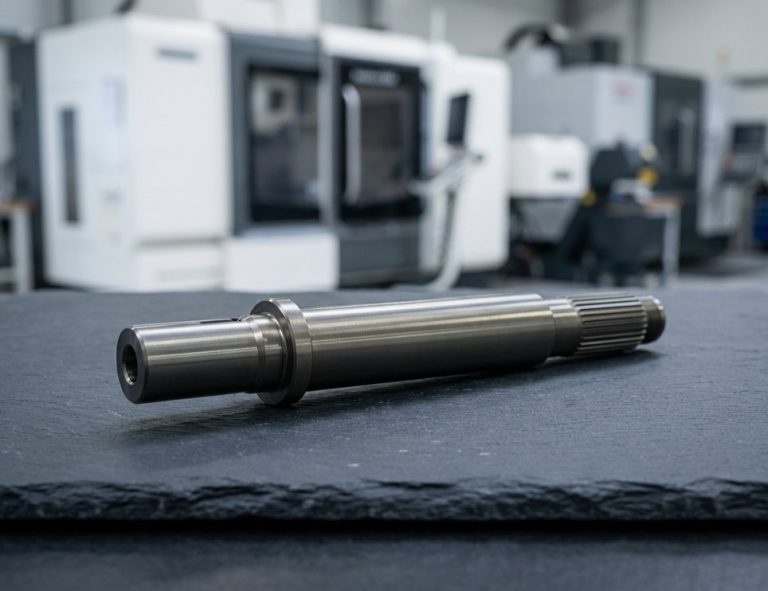 AutomobilwellenWellen und Ventilkomponenten, die heiß oder trocken laufen und einen harten, dünnen Nitridfilm benötigen.Angebot anfordern
-
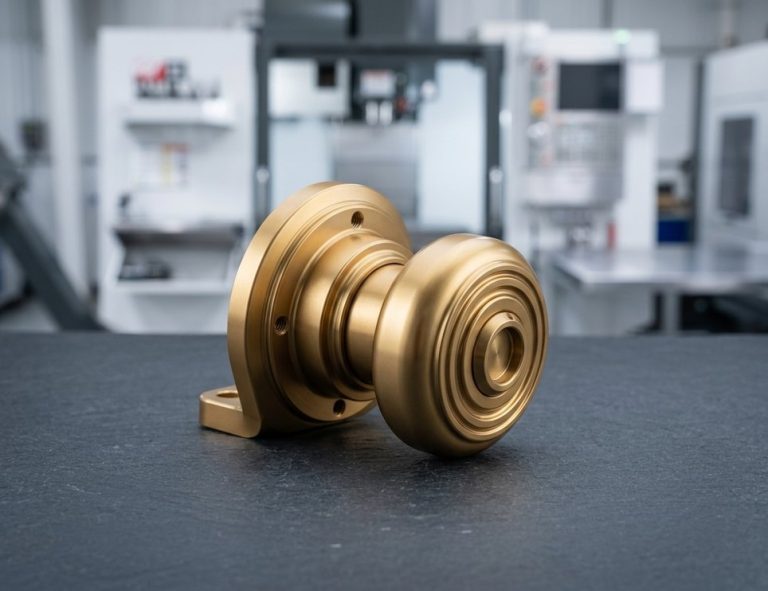 Dekorative BeschlägeKnöpfe, Uhrenbeschläge und Konsumgüter, die eine Messingoptik ohne Messingkorrosion wünschen.Angebot anfordern
Konstruktions- und Zeichnungshinweise für PVD
Ein PVD-Film ist dünn, aber nicht null: Planen Sie Substrat, Vorbehandlung, Kanten und beschichtete Flächen auf der Zeichnung, damit DEK Passungen auf das kompensierte Maß bearbeiten kann.
-
Filmstärke berücksichtigen
Der Film fügt jeder beschichteten Fläche 1–4 µm hinzu. Ein Stempel mit Ø8,000 mm und 3 µm TiN misst etwa Ø8,006 mm; für enge Passungen 1–2 µm angeben.
-
Vor oder nach der Beschichtung angeben
Schreiben Sie, ob Maße vor oder nach der Beschichtung gelten. Bei „Maße gelten nach der Beschichtung“ schleift DEK Passungen unterstichig, um dies auszugleichen.
-
Vor der Beschichtung fertigbearbeiten
Die Beschichtung verdeckt keine Werkzeugspuren: Flächen, die eine glatte beschichtete Oberfläche benötigen, werden zuerst geschliffen oder poliert auf Ra 0.2–0.4 µm („Ra ≤ 0,4 µm“).
-
Scharfe Kanten brechen
Die Schicht kann keine Messerschneide umschließen, daher werden Kanten vor dem Beschichten auf mindestens 0,05 mm Radius gebrochen.
-
Abdecken oder vollflächig beschichten
Gewinde, Presssitzbohrungen und Anlageflächen abdecken oder vollflächig beschichten: 2–3 µm auf einer Gewindeflanke bleiben innerhalb der Klasse 6H/6g. Vermerken Sie „Alles außer Gewinde“ oder schraffieren Sie die Flächen.
-
Anlasstemperatur auf Kammer abstimmen
Geben Sie „Vor dem Beschichten härten und auf 58–60 HRC anlassen“ an und nennen Sie die maximale Prozesstemperatur, wenn das Anlassen bei niedriger Temperatur erfolgt, etwa bei O1.
Spezifikationen für PVD-Beschichtung
- TiN-Härte 2.200–2.400 HV (Spezifikation ≥ 2.000 HV)
- TiCN-Härte 3.000 HV
- TiAlN-Härte 3.300–3.500 HV
- CrN-Härte 1.800–2.200 HV
- Schichtdicke 1–4 µm (CrN 2–6 µm)
- Dicke bei engen Passungen 1–2 µm
- Kammertemperatur 200–500 °C
- Substrathärte 45 HRC oder härter
- Rauheit vor dem Beschichten Ra ≤ 0,4 µm
- Kantenradius ≥ 0,05 mm
- Gewinde nach dem Beschichten Innerhalb 6H/6g bei 2–3 µm
- Beschichteter Prototyp Etwa 7–10 Tage, keine Mindestbestellmenge
- Angebot Von Ingenieuren geprüft innerhalb von 6 Stunden
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D
Häufig gestellte Fragen
Antworten zu TiN, TiAlN und PVD-Beschichtung für Teile, die DEK im eigenen Haus bearbeitet.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.