









Präzisions-Senkerodieren
Die Senkerodier-Dienstleistungen von DEK erzeugen Sacklöcher, tiefe Rippen und scharfe Innenkanten in gehärtetem Werkzeugstahl und Hartmetall mit typisch ±0,01 mm. Keine Mindestbestellmenge und 3 Tage Lieferzeit für Prototypen.
-
±0,005 mm
Kritische Merkmale
-
3 Tage
Schnellster Prototyp
-
Ra 0,15 μm
Feinste Oberfläche
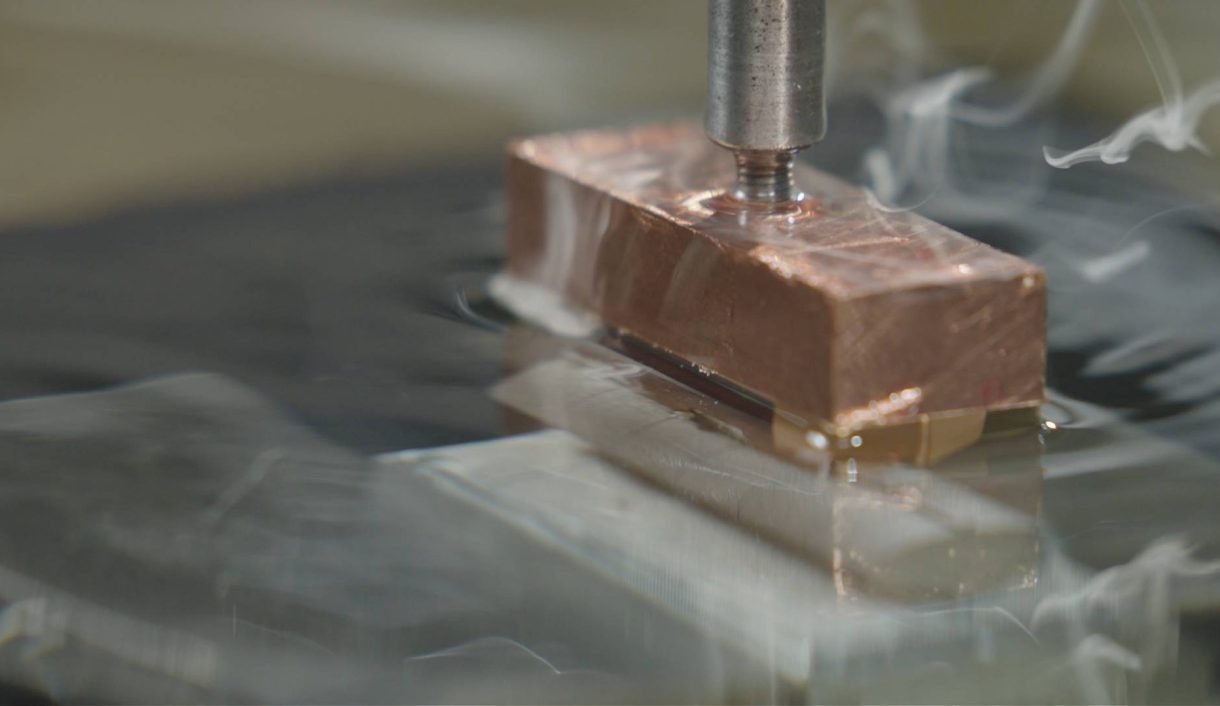

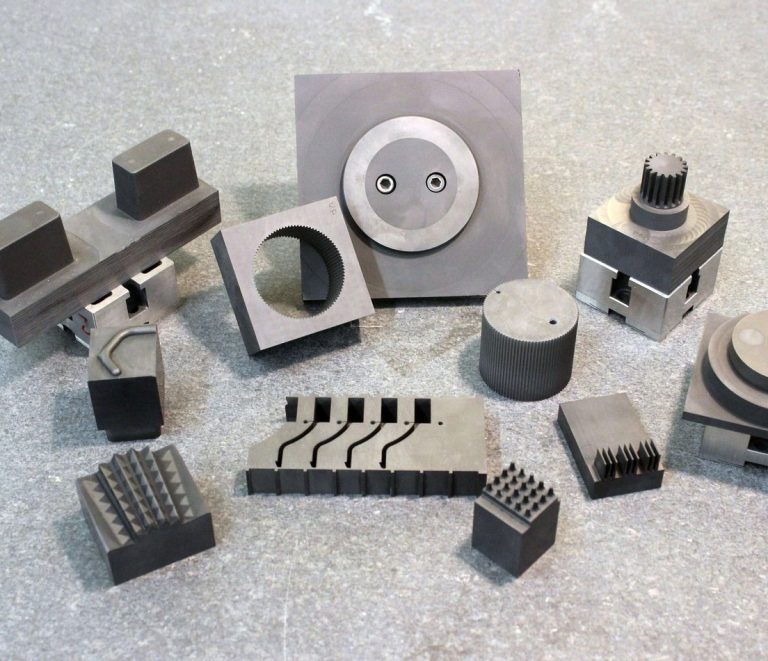
Individuelles Senkerodieren für Formen, Werkzeuge und Vorrichtungen
Beim Senkerodieren, auch als Senken bezeichnet, wird eine geformte Elektrode in ein leitfähiges Werkstück erodiert, ohne es zu berühren oder Spannungen zu erzeugen. Die Mechanik von Funken, Verschleiß und Spülung wird erklärt in Der ultimative Leitfaden zum Senkerodieren.
DEK führt dies für Formenbauer, Werkzeugmacher aus Luft- und Raumfahrt und Medizintechnik sowie für alle durch, die gehärteten Werkzeugstahl oder Hartmetall nach dem Härten fertigbearbeiten – mit über 20 Jahren Erfahrung in der Präzisionsbearbeitung. Durchgangsmerkmale werden in der Regel an Drahterodier-Dienstleistungenübergeben; alle Prozesse fallen unter unsere EDM-Bearbeitungsdienstleistungen.
Warum DEK für Senkerodieren
Ein umfassenderer Präzisionsbearbeitungsbetrieb hinter jedem elektrodengebrannten Hohlraum, vom einzelnen Formeinsatz bis zum kompletten Satz.
-

Zertifizierte Qualität
Zertifiziert nach ISO 9001, AS9100D und ISO 13485 (über TÜV), wobei jeder Hohlraum durch IQC, IPQC, FAI, OQC, SPC und CAPA läuft.
-

In großem Maßstab bewährt
Senkerodieren läuft in einem Betrieb, der jährlich über 1,2 Mio. Teile für mehr als 2300 globale OEM-Kunden bearbeitet.
-

Pünktliche Lieferung
Eine pünktliche Lieferquote von über 98,6 %, wobei Prototypenbestellungen ab Produktionsstart in nur 3 Tagen versandt werden.
-

EDM-Bearbeitung auf Abruf
Keine Mindestbestellmenge: Ein einzelner Formeinsatz durchläuft dieselbe Prüfkette wie ein kompletter Produktions-Hohlraumsatz.

Elektroden aus eigener Fertigung
Kupferelektroden werden im Haus gefertigt, und diese Arbeit ist in der für das Fertigteil angegebenen 3-tägigen Prototypen-Lieferzeit enthalten, nicht als separater Posten. Sprechen Sie mit einem Senkerodier-Ingenieur, bevor Sie die Zeichnung freigeben.


Leistungsumfang der Senkerodier-Dienstleistungen
Achsenkonfiguration, Präzision, gehärtete Materialien und Elektrodenarbeit: die Kernspezifikationen hinter jedem Senkerodier-Auftrag bei DEK.
Senkerodieren vs. Drahterodieren und CNC-Fräsen
Wählen Sie Senkerodieren, wenn das Merkmal blind bleiben muss. Für Durchgangsmerkmale siehe den Leitfaden zum Drahterodieren.
| Kriterien | Dieses VerfahrenSenkerodieren | Drahterodieren | CNC-Fräsen |
|---|---|---|---|
| Am besten geeignet für | Blinde Kavitäten, Passfedernuten, Rippen | Schlitze, Zahnräder, Profile | Merkmale, die Werkzeuge erreichen können |
| Merkmalgeometrie | Geschlossener Boden, endet in der Tiefe | Geht durch das Teil | Offene, erreichbare Merkmale |
| Innenecken | Scharf | Konturierte Profile | Durch Werkzeugradius begrenzt |
| Gehärteter Werkzeugstahl | Ja, nach dem Härten | Durchgangsmerkmale | Werkzeuge verschleißen schnell |
| Aluminium | Nur blinde Merkmale | Durchgangsmerkmale | Bevorzugt, lässt sich leicht zerspanen |
| Wählen Sie, wenn | Durchgangsschnitt nicht möglich | Schnellere, günstigere Durchgangsschnitte | Weiche, zugängliche Geometrie |
Branchen, die wir bedienen
Senkerodieren für Formenbauer, Werkzeugbauer in Luft- und Raumfahrt und Medizintechnik sowie Turbinen- und Triebwerkswerkzeuge aus Hochtemperaturlegierungen.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen und UAV
-

Energie
-

Öl und Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär und Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustrieSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm auf Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für Leitfähigkeit.Mehr erfahren
-
 Drohnen und UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Beschläge aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl und GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen im Archiv für Wiederholungen.Mehr erfahren
-
 BauwesenStrukturhalterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterKnöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder poliert nach Muster.Mehr erfahren
-
 Militär und VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem Legierungsstahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Gesenk- und Formenbau-Features, die wir erodieren
Die Elektrode taucht auf Tiefe ein und stoppt, um Geometrien zu erreichen, die Fräswerkzeuge ohne Ablenkung oder Radiusgrenzen nicht schneiden können.
-

Sacklöcher
Formennester mit geschlossenem Boden, auf Tiefe erodiert, während der Rest des Teils unberührt bleibt.
-

Sacknuten
Sacknuten auf Tiefe gesenkt, wo ein Durchbruch am fertigen Teil nicht akzeptabel oder nicht möglich ist.
-

Tiefe schmale Rippen
Schmale Rippen mit geschlossenem Boden, von der Elektrode in einem einzigen Eintauchvorgang geformt, ohne Begrenzung durch die Werkzeugreichweite.
-

Dünne Wände
Die berührungslose Erosion vermeidet die Ablenkung, die beim Fräsen dünner Wände in Werkzeugstahl und Hartmetall auftritt.
-

Scharfe Innenkanten
Innenecken frei von den Werkzeugradius-Grenzen des Fräsens, für Formenkomponenten.
-
Texturierte Formennester
Texturierte Nestoberflächen und Taschen für den Formenbau, Oberfläche bis Ra 0,15 μm.
Häufige Herausforderungen, die wir meistern
-
Teile nach der Wärmebehandlung
Gehärteter Werkzeugstahl und Hartmetall werden nach der Wärmebehandlung fertigbearbeitet, wenn konventionelle Schneidwerkzeuge schnell verschleißen oder nicht schneiden können.
-
Reparatur beschädigter Bohrungen
Verschlissene oder beschädigte Bohrungen und Nestwände werden in situ nachgearbeitet, ohne die ursprüngliche Form oder Position des Teils zu verändern.
-
Einzelne Formeneinsätze
keine Mindestbestellmenge: Ein einzelner Einsatz durchläuft dieselbe FAI- und OQC-Kette wie ein Satz; siehe Rapid Prototyping.
-
Sackfeatures in Aluminium
Aluminium lässt sich sauber erodieren, wird aber meist gefräst; Senkerodieren ist Sackfeatures vorbehalten, die das Fräsen nicht erreichen kann.
Zertifizierte Qualität in jeder Phase
Jeder Senkerodier-Auftrag läuft unter ISO 9001-, AS9100D- und ISO 13485-Zertifizierung (über TÜV).
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Materialien, die wir senkerodieren
Jedes leitfähige Metall lässt sich mit Senkerodieren bearbeiten. Dies sind die gehärteten und hochleistungsfähigen Legierungen, die wir am häufigsten bearbeiten.
Material nicht aufgeführt? Fragen Sie einen Senkerodier-Ingenieur
Materialien ansehenSo bestellen Sie Senkerodier-Teile
FAQs zum Senkerodieren
Klare Antworten zu Genauigkeit, Materialien und dem, was wir für ein Angebot zu Ihrem Teil benötigen.
Angebot für Senkerodieren anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Material, Härtezustand und kritischen Kavitätsmaßen für ein von Ingenieuren geprüftes Angebot.
- Prototypen in nur 3 Tagen versandfertig
- keine Mindestbestellmenge, von einem Einsatz bis zum kompletten Satz
- typisch ±0.01 mm, auf Anfrage ±0.005 mm
- Kupferelektroden, im eigenen Haus gefertigt
- zertifiziert nach ISO 9001, AS9100D, ISO 13485







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








