









PEEK-Bearbeitungsservices
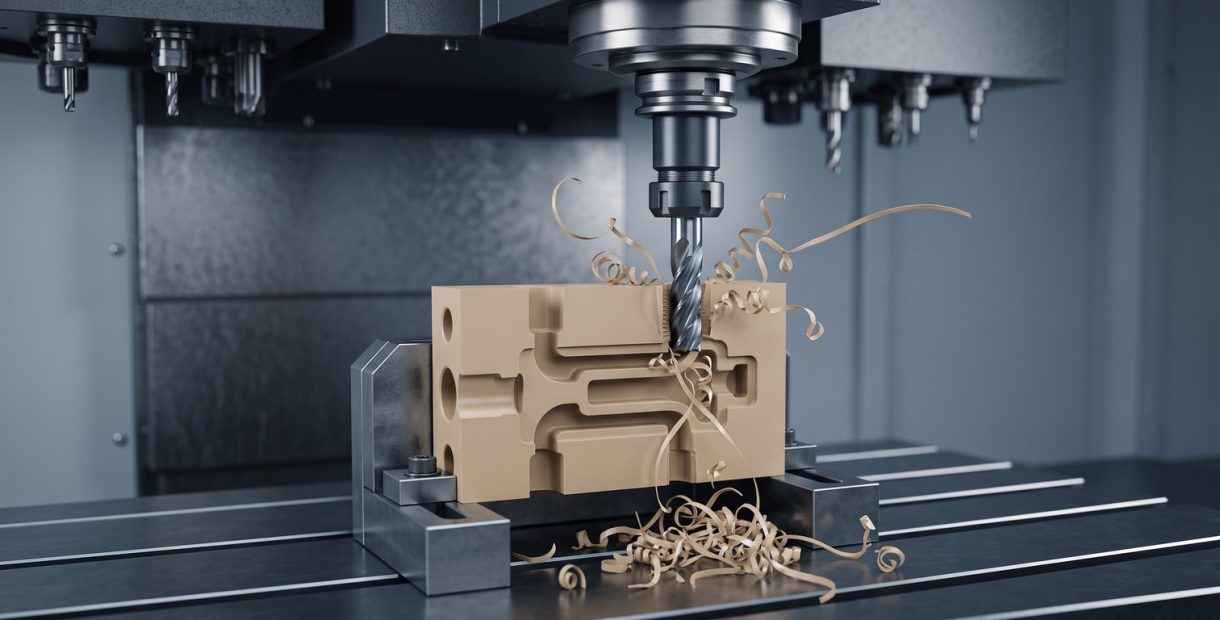
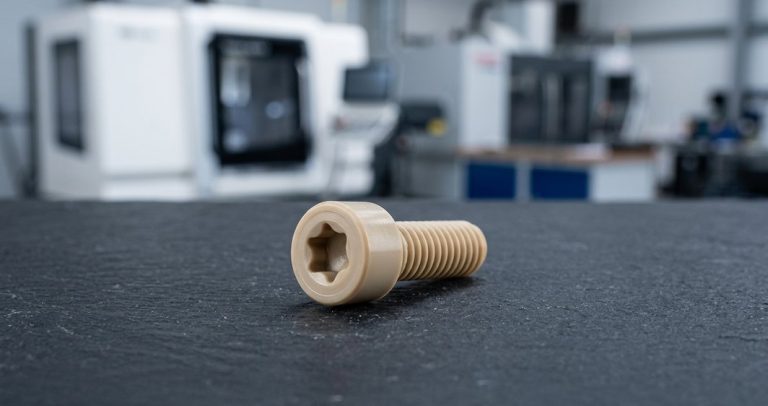
Die PEEK-Bearbeitungsservices von DEK verarbeiten ungefülltes, 30 % glasfaserverstärktes, 30 % kohlenstofffaserverstärktes und lagergeeignetes PEEK zu Teilen bis etwa 1000 mm bei ±0.005 mm. Keine Mindestbestellmenge: Ein Validierungsteil oder eine ganze Charge durchlaufen denselben Prozess, Prototypen in nur 3 Tagen.
-
±0.005 mm
Toleranzfähigkeit
-
3 Tage
Prototypen-Durchlaufzeit
-
Keine Mindestbestellmenge
Vom Einzelteil zur Charge

Warum Sie DEK für PEEK-Bearbeitungsservices wählen sollten
PEEK bewahrt seine Hochtemperaturstabilität und Chemikalienbeständigkeit dort, wo Standardkunststoffe versagen – das rechtfertigt seinen Preis unter unseren technischen Kunststoffen. DEK führt jeden Auftrag nach ISO 9001, ISO 13485 und AS9100D aus, mit IQC, IPQC, Erstmusterprüfung, OQC, SPC und CAPA.
Jeder PEEK-Auftrag erhält eine CMM-Prüfung mit vollständiger Maßhaltigkeitsrückverfolgbarkeit und wird mit einem Prüfbericht gegen Ihre Zeichnung geliefert. Mit über 1,2 Mio. jährlich bearbeiteten Teilen fertigt DEK im selben Programm auch Edelstahl Komponenten und Werkzeugstahl Vorrichtungen.
-

Zertifiziert nach ISO 9001, ISO 13485 und AS9100D
-

CMM-Prüfbericht zu jedem Auftrag
-

Über 20 Jahre Erfahrung in der Präzisionsbearbeitung
-

Pünktliche Lieferung von über 98,6 %
PEEK-Sorten, die wir bearbeiten
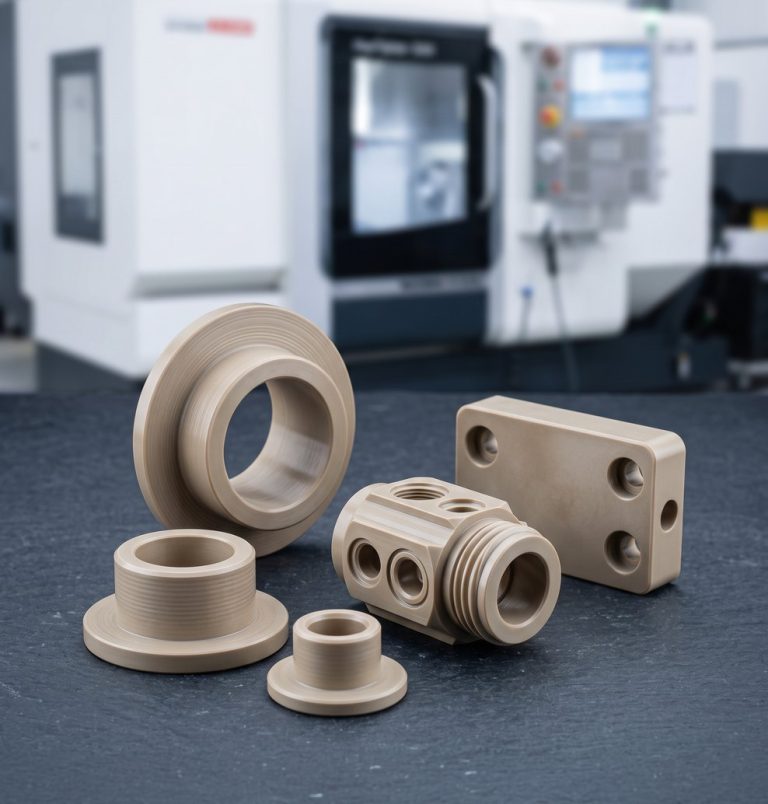
Die Sortenwahl bestimmt sowohl den Bearbeitungsansatz als auch die Bauteilleistung. Diese PEEK-Sorten bearbeiten wir vom Halbzeug bis zum Fertigteil.
-

Ungefülltes PEEK
Geringe FeuchtigkeitsaufnahmeAllgemeine Teile mit Anforderung an Chemikalienbeständigkeit. Ungefülltes Halbzeug lässt sich am berechenbarsten bearbeiten und hält die engste praktikable Toleranz.
-

Glas-/Kohlenstofffaserverstärkt
30 % Glas oder 30 % KohlenstoffGlas erhöht die Steifigkeit und Formstabilität unter Last; Kohlenstoff verbessert die Verschleißfestigkeit, das Steifigkeits-Gewichts-Verhältnis und die elektrische Leitfähigkeit.
-

Lagergeeignet
SelbstschmierendReibungsarme Verschleißflächen, die ohne zusätzlichen Schmierstoff laufen – die natürliche Wahl für selbstschmierende PEEK-Zahnräder.
-
±0.005 mm
Typische allgemeine Toleranz
-
±0.003 mm
Mikroteile unter 10 mm
-
±0.01 mm
Komplexe 5-Achs-Konturen
-
~1000 mm
Maximale Teilegröße
So funktioniert die PEEK-CNC-Bearbeitung bei DEK
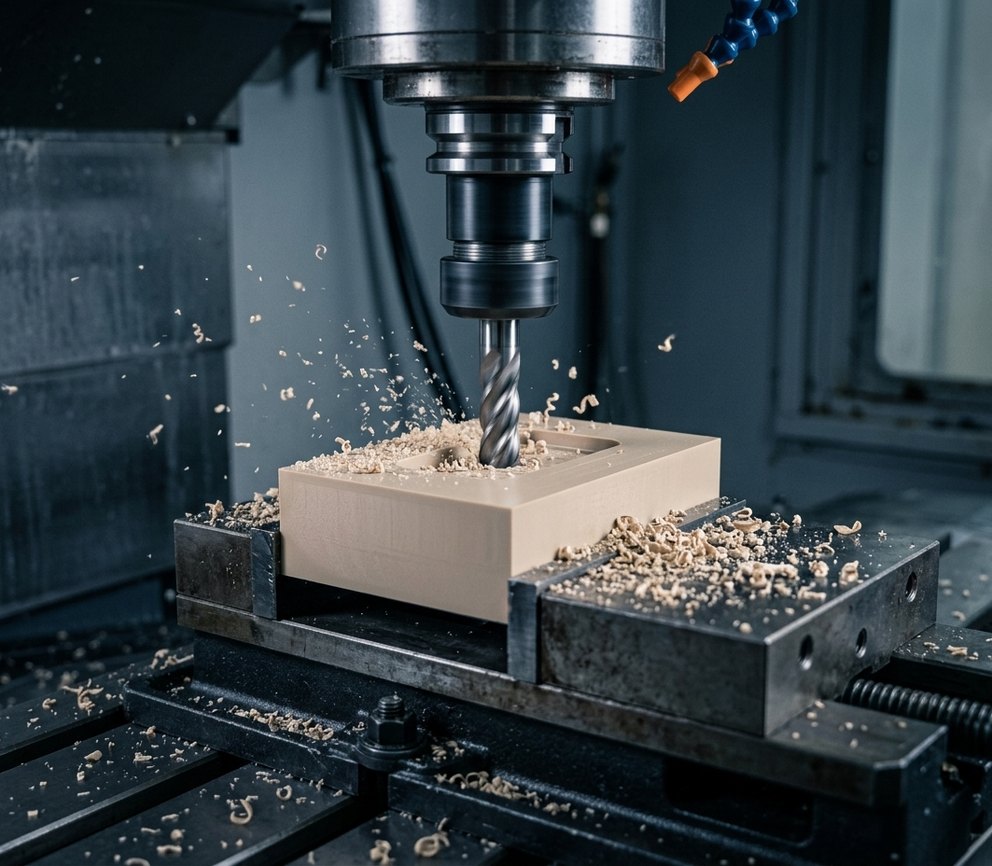
Fräsen und Drehen zerspanen den Kunststoff; Schleifen und EDM unterstützen passkritische Flächen und Vorrichtungen, wobei die Toleranzbänder von der Sorte abhängen.
-
1
CNC-Fräsen
Taschen, Dome und komplexe 3D-Konturen in gefülltem oder ungefülltem Halbzeug auf CNC-Fräsen -Zentren; komplexe 5-Achs-Konturen werden auf ±0.01 mm gehalten.
-
2
CNC- und Langdrehen
Rotationsbauteile durch CNC-Drehen. Stangengespeistes Langdrehen kontrolliert die Durchbiegung bei Bauteilen mit Mikrodurchmesser, gehalten auf ±0.003 mm unter 10 mm.
-
3
Werkzeuge für gefüllte Sorten
Glas- und Kohlenstofffasern scheuern Schneidkanten ab, daher setzen wir diamantbeschichtete Werkzeuge und langsamere Vorschübe ein, um die Faser-Matrix-Grenzfläche zu kontrollieren und Delaminierung zu vermeiden.
-
4
Schleifen und Verzahnung
Präzisionsschleifen bearbeitet ebene und zylindrische Flächen auf passkritische Maße; Verzahnung formt reibungsarme PEEK-Zahnräder. EDM dient nur für Vorrichtungen.
Überlegungen zur PEEK-Bearbeitung
Was unsere Ingenieure zu Sorte, Toleranz und Chargengröße abwägen, bevor ein PEEK-Teil auf die Maschine geht.
-
1
Gefüllte Sorten und Toleranz
Die Faserorientierung beeinflusst, wie glas- und kohlenstofffaserverstärktes PEEK nach dem Schneiden relaxiert. Planen Sie daher eher am oberen Ende der Toleranzbänder, sofern Ihre Anwendung keine engere Kontrolle erfordert.
-
2
Bewegung nach der Bearbeitung
Kunststoffe bewegen sich nach dem Schneiden stärker als Metall. Feuchtigkeitsausgleich und Prüfung bei kontrollierter Umgebungstemperatur machen ±0.005 mm reproduzierbar statt zu einem Einzelergebnis.
-
3
Die Sorte bestimmt die Kosten
Gefülltes Halbzeug kostet mehr als ungefülltes – sowohl beim Material als auch beim Werkzeugverschleiß. Geben Sie daher nur die Verstärkung an, die Ihre Anforderung an Last, Verschleiß oder Leitfähigkeit tatsächlich erfordert.
-
4
Toleranz und Chargengröße
Alles enger als ±0.005 mm erhöht Prüf- und Zykluszeit, und die Prototypenpreisgestaltung unterscheidet sich von der Serienfertigung. Nennen Sie Sorte, Toleranz und Chargengröße, um die Angebotsprüfung.
Wann Sie PEEK statt Delrin, PTFE oder ABS wählen sollten
Wie PEEK im Vergleich zu den technischen Kunststoffen abschneidet, mit denen Käufer es am häufigsten vergleichen. Alle Optionen finden Sie unter unseren Kunststoff-CNC-Bearbeitung Werkstoffen.
| Kriterium | Dieses MaterialPEEK | Delrin | PTFE | ABS |
|---|---|---|---|---|
| Geeignet für | Strukturbauteile | Geringe Wärme | Dichtungen, Auskleidungen | Kostengünstige Teile |
| Wärme | Höchste | Geringer | – | Geringer |
| Chemikalien | Breites Spektrum | Eingeschränkter | Am inertesten | – |
| Last, Kriechen | Höchste | Geringer | Geringer | Geringer |
| Reibung | Über PTFE | – | Niedrigste | – |
| Kosten | Höchste | Geringer | – | Ein Bruchteil |
Wo PEEK-Bearbeitungsteile eingesetzt werden
PEEK kommt dort zum Einsatz, wo Hochtemperaturbeständigkeit und Chemikalienbeständigkeit die Materialkosten rechtfertigen – von Kabineninnenräumen bis zu Prozessanlagen.
-
 Luft- und RaumfahrtNicht flugkritische Komponenten wie Kabineninnenräume und strukturelle Trägerteile, bei denen die Wärmebeständigkeit die Kosten von PEEK rechtfertigt.
-
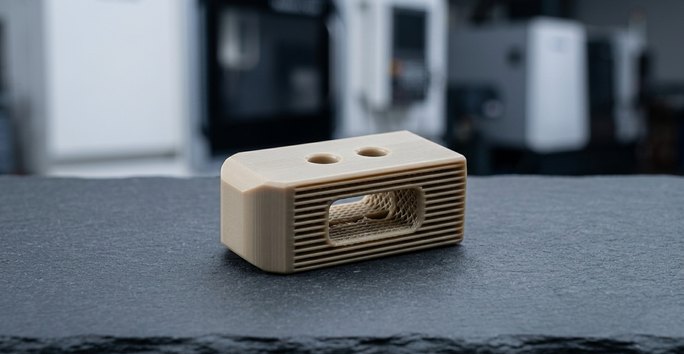 MedizinprodukteMedizinprodukteteile, gefertigt unter ISO 13485, die die Chemikalienbeständigkeit und die geringe Feuchtigkeitsaufnahme von PEEK für stabile Abmessungen nutzen.
-
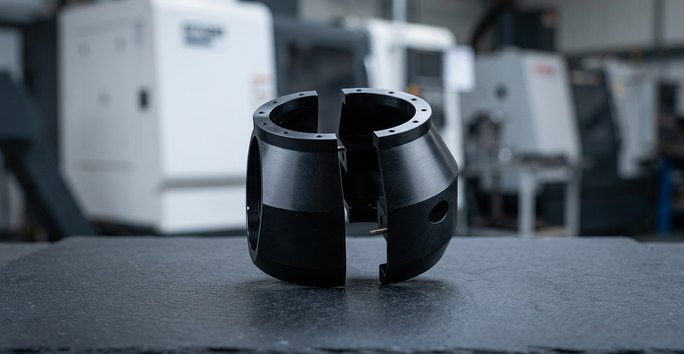 Halbleiter & AutomatisierungHalbleiter-Prozessanlagen sowie Robotik- und industrielle Automatisierungssysteme, die Wärmebeständigkeit und Chemikalienbeständigkeit erfordern.
Bearbeitungsschritte für PEEK-Bearbeitungsteile
PEEK-Teile werden als CNC-Bearbeitung + ein Bearbeitungsschritt geliefert, wenn passkritische Merkmale mehr Kontrolle erfordern, als der Schnitt allein bietet.
Benötigen Sie eine andere Oberfläche für Ihr PEEK-Teil? Fragen Sie unsere Ingenieure
-
 PräzisionsschleifenAm beliebtestenCNC-Bearbeitung + Präzisionsschleifen bearbeitet ebene und zylindrische PEEK-Oberflächen nach dem Schnitt auf passkritische Abmessungen.Angebot anfordern
-
 VerzahnungAm beliebtestenCNC-Bearbeitung + Verzahnung formt PEEK-Zahnräder für selbstschmierende, reibungsarme Anwendungen, oft aus lagergeeignetem Rohmaterial.Angebot anfordern
-
 FeuchtigkeitsäquilibrierungAm beliebtestenCNC-Bearbeitung + Feuchtigkeitsäquilibrierung vor der Prüfung bei kontrollierter Umgebungstemperatur hält ±0.005 mm reproduzierbar.Angebot anfordern
Häufige Fragen zur PEEK-Bearbeitung
Häufige Fragen von Ingenieuren und Einkäufern, die bearbeitete PEEK-Teile beschaffen.
Weitere Materialien
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktgeeignete Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationsschalen und Flugzeugträger: 170 °C Dauerbetrieb, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturtypen FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








