









PTFE-Bearbeitungsservice
Die PTFE-Bearbeitung von DEK hält ±0.005 mm bei Standardteilen und ±0.003 mm bei Mikrokomponenten unter 10 mm ein – ohne Mindestbestellmenge und mit Prototypen in nur 3 Tagen. Jede Charge kundenspezifischer Teflon-Teile wird nach den Qualitätssystemen ISO 9001, AS9100D und ISO 13485 geliefert.
-
±0.005mm
Allgemeine Toleranz
-
3 Tage
Lieferzeit für Prototypen
-
260°C
Max. Einsatztemperatur

Warum Konstrukteure die PTFE-Bearbeitung vorschreiben
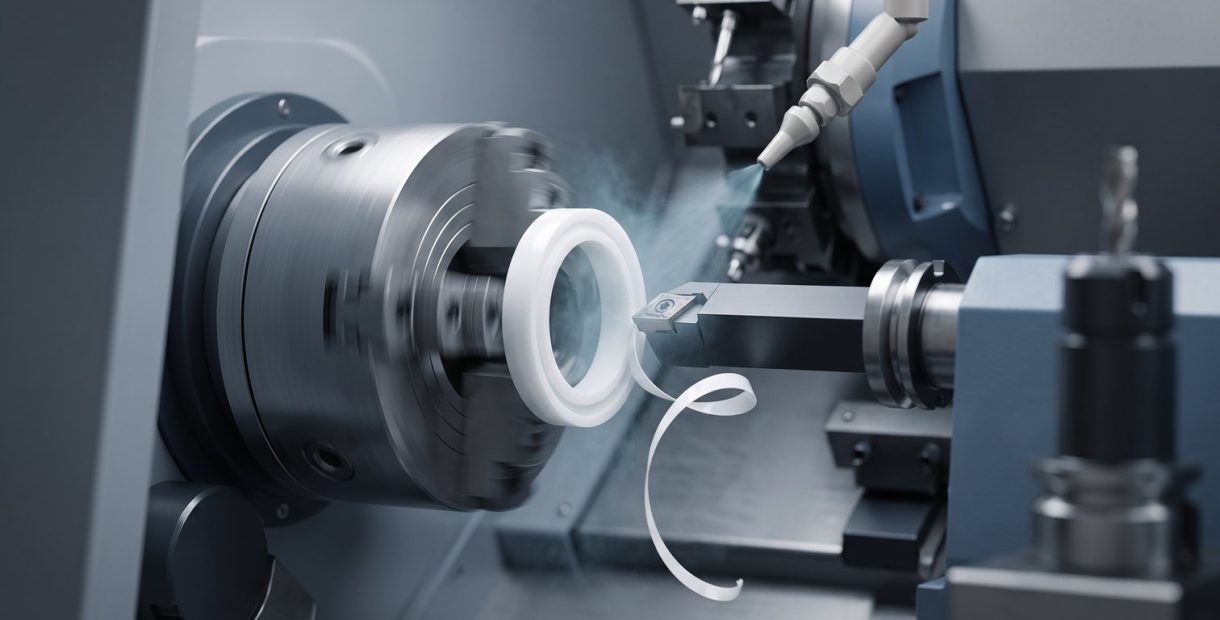
PTFE (Polytetrafluorethylen), im Handel als Teflon erhältlich, wird wegen seines niedrigen Reibungskoeffizienten, seiner Beständigkeit gegenüber nahezu allen Industriechemikalien, seiner stabilen Leistung über einen breiten Temperaturbereich und seiner hohen Dielektrizitätsfestigkeit eingesetzt. Kaltfluss macht die Beschaffung schwieriger als bei den meisten technischen Kunststoffen.
Unter Dauerlast verformt sich PTFE langsam, sodass ein PTFE-Bearbeitungsservice, der dies ignoriert, Teile liefert, die nach Verlassen der Werkstatt aus der Toleranz driften. Wo auch Formbarkeit zählt, vergleichen Sie Delrin AF (13 % PTFE-gefüllt).
-

±0.005 mm allgemein, ±0.003 mm bei Mikroteilen
-

keine Mindestbestellmenge, Prototypen in nur 3 Tagen
-

Systeme nach ISO 9001, AS9100D und ISO 13485
-

CMM-Prüfung im Haus an jedem Teil
Teflon-Materialeigenschaften auf einen Blick
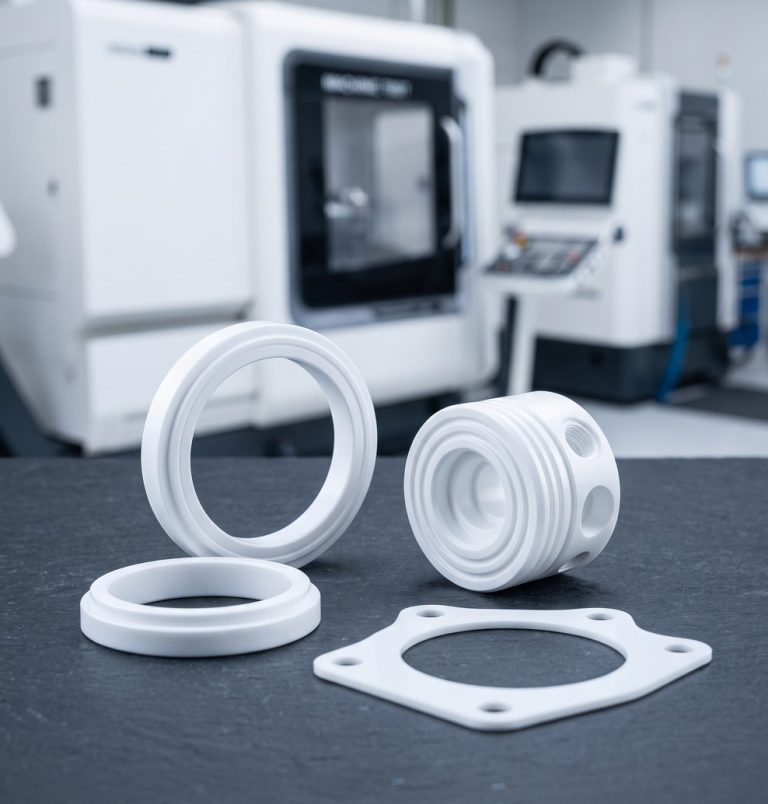
Typische PTFE-Eigenschaften für ungefülltes (reines) Ausgangsmaterial; gefüllte Typen tauschen etwas Reibungs- und Chemikalienleistung gegen Stabilität oder Verschleißlebensdauer ein.
-

Zugfestigkeit
3,000–5,000 psiGemessen nach ASTM D638. Ausreichend für Dichtungen und Isolatoren, aber lasttragende PTFE-Teile benötigen Designreserven für Kaltfluss.
-

Biegemodul
72,000 psiGemessen nach ASTM D790 an reinem PTFE. Glasfaserverstärkungen erhöhen den Biegemodul für Dichtflächen mit wiederholter Beanspruchung.
-

Zugdehnung
300–500 %Gemessen nach ASTM D638. Das Material schert nicht sauber ab, daher schneidet DEK es mit scharfen, frisch geschliffenen Werkzeugen, um Grate zu begrenzen.
-

Reibungskoeffizient
0.05–0.10Gemessen nach ASTM D1894. Der Hauptgrund, warum PTFE für Lager und Buchsen gewählt wird, die trocken oder mit minimaler Schmierung laufen.
-

Schmelzpunkt
621°F (327°C)Gemessen nach ASTM D3418. Wärmestau beim Schruppen ist deutlich unterhalb dieses Punkts dennoch relevant, da er Teile unrund machen kann.
-

Temperaturbereich
500°F (260°C)Max. Dauereinsatztemperatur nach UL746B. Deckt Dichtungen und Dichtungen an korrosiven oder Hochtemperatur-Prozessleitungen ab.
-
±0.005mm
Allgemeine PTFE-Toleranz
-
±0.003mm
Mikroteile unter 10 mm
-
1.6–3.2μm
Ra im bearbeiteten Zustand
-
1000 mm
Max. Teileabmessung (ca.)
So handhabt DEK die PTFE-CNC-Bearbeitung
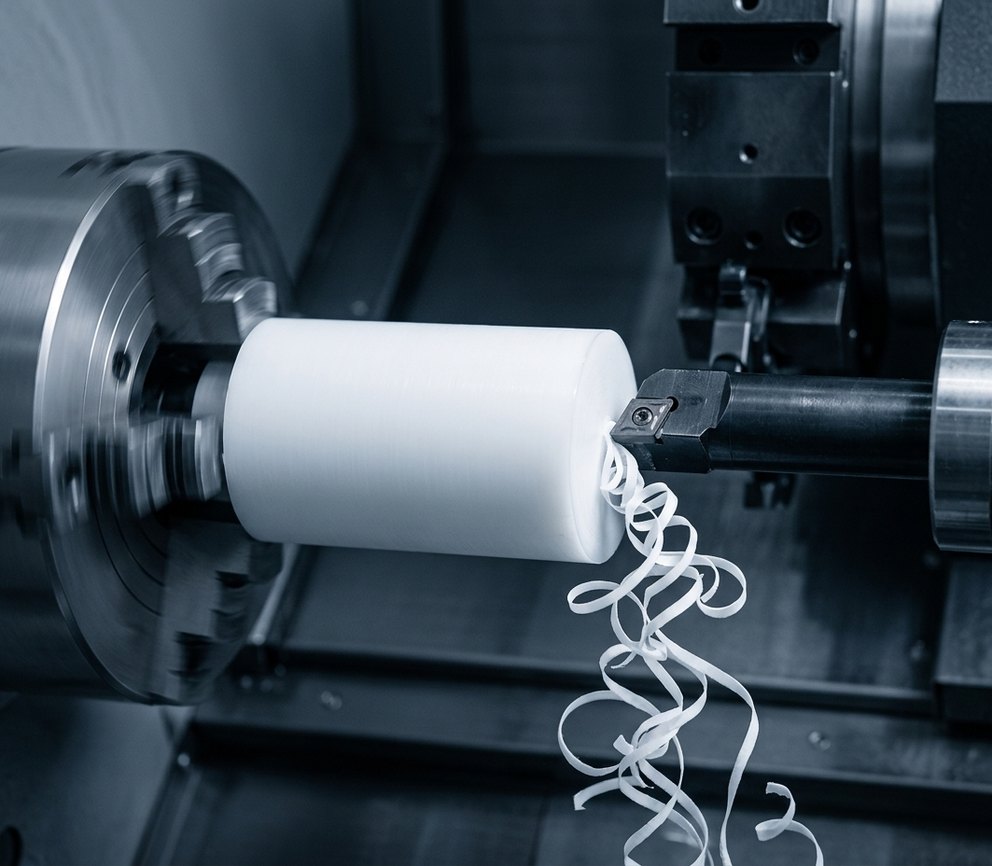
Die Weichheit und der Kaltfluss von PTFE machen die Vorrichtung ebenso wichtig wie den Schnitt, daher werden die Maße in mehreren Stufen geprüft, nicht nur bei der Endkontrolle.
-
1
Mehrachsiges Fräsen
Präzise Teflon-Teile wie Gehäuse, Isolatoren und Verteilerkomponenten werden auf 3-, 4- und 5-Achs- Fräszentrengeschnitten, ohne das weiche Ausgangsmaterial zu stark zu spannen.
-
2
Langdrehen
Kleinbuchsen und Dichtungskomponenten mit kleinem Durchmesser laufen auf Langdrehzentren , bei denen die Rundlaufgenauigkeit wichtiger ist als die reine Zerspanungsrate.
-
3
Prüfungen während des Prozesses
Übermäßiges Spannen oder Schrupphitze kann PTFE nach dem Entspannen unrund machen, daher werden die Maße in mehreren Stufen auf hauseigenen CMM-Anlagen.
-
4
verifiziert.
Dokumentierte Freigabe Systeme nach ISO 9001, AS9100D und ISO 13485 verfolgen jede Charge bis zum abschließenden CMM-Bericht.
Überlegungen zur PTFE-Bearbeitung
Worauf unsere Ingenieure vor dem Schneiden von PTFE achten, damit Teile nach Verlassen der Werkstatt in der Toleranz bleiben.
-
1
Kaltfluss unter Dauerlast
PTFE verformt sich unter Dauerlast nach der Bearbeitung weiter leicht, daher sind Toleranzen enger als ±0.003 mm bei Mikrokomponenten langfristig schwer zu garantieren.
-
2
Wahl zwischen reinem und gefülltem PTFE
Wenn Verschleiß unter Last zum Ausfall führt, wählen Sie glas- oder bronzeverstärkte Typen; bei chemischer Belastung oder elektrischer Isolierung bleiben Sie bei reinem PTFE, da Füllstoffe diese Eigenschaften verringern.
-
3
Gratkontrolle bei einem weichen Werkstoff
PTFE lässt sich nicht sauber scheren. Scharfe, frisch geschliffene Werkzeuge halten Grate auf ein Minimum, doch Gratbildung und Kaltfluss treiben den Aufwand und die Kosten für die Nachbearbeitung dennoch in die Höhe.
-
4
Halbzeuge und Teilegröße
Teile werden aus Stangen- und Plattenmaterial zerspannt statt spritzgegossen oder stranggepresst, bis zu etwa 1000 mm für große Strukturbauteile.
Wann Sie PTFE statt PEEK, Delrin oder UHMW-PE wählen
PTFE ist meist der Ausgangspunkt bei Chemikalienbeständigkeit; sobald Kosten, Toleranz oder Last ins Spiel kommen, können diese technischen Kunststoffe die bessere Wahl sein.
Wo bearbeitete PTFE-Bauteile eingesetzt werden
Von trockenlaufenden Gleitlagern bis zu Prozessbauteilen für die Halbleiterfertigung löst bearbeitetes PTFE Probleme mit Reibung, Chemikalien und elektrischer Isolierung.
-
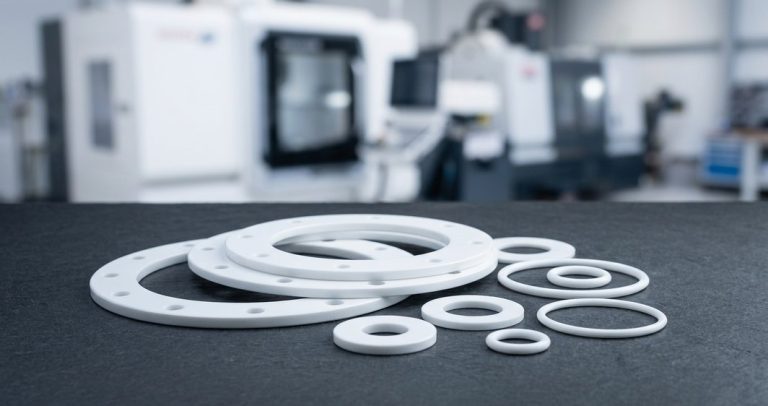
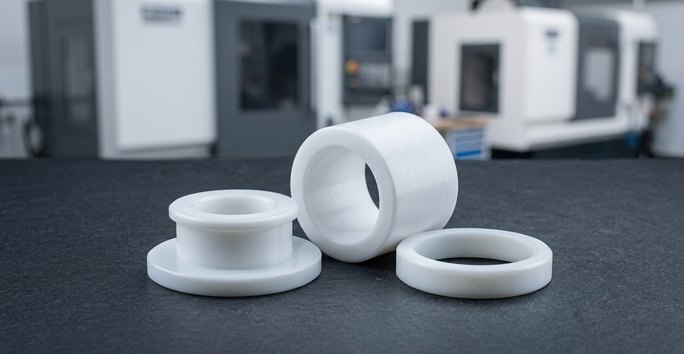 Teflon-Buchsen und -LagerLager und Buchsen, die trocken oder mit minimaler Schmierung laufen, wo der Reibungskoeffizient von PTFE von 0,05–0,10 am wichtigsten ist.
-
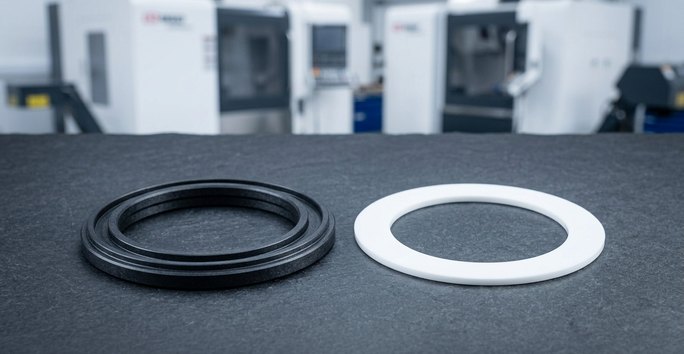 PTFE-Dichtungen und -FlachdichtungenDichtungen und Flachdichtungen für korrosive oder hochtemperaturbelastete Prozessleitungen; kohlenstoffverstärkte Typen eignen sich für Ventilsitze und rotierende Dichtungen.
-
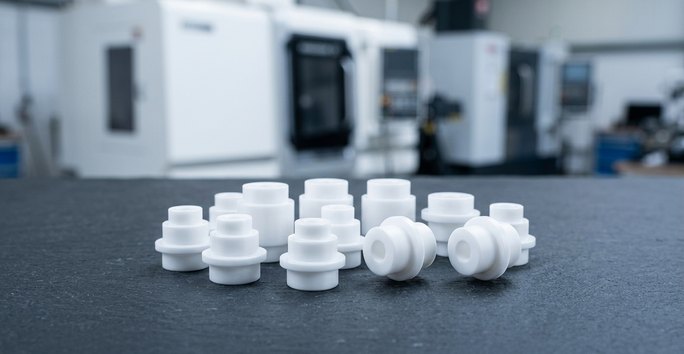 PTFE-IsolatorenElektrische Isolatoren und Abstandshalter, die auf der hohen Durchschlagfestigkeit von PTFE beruhen; reines PTFE bietet die beste elektrische Leistung.
-
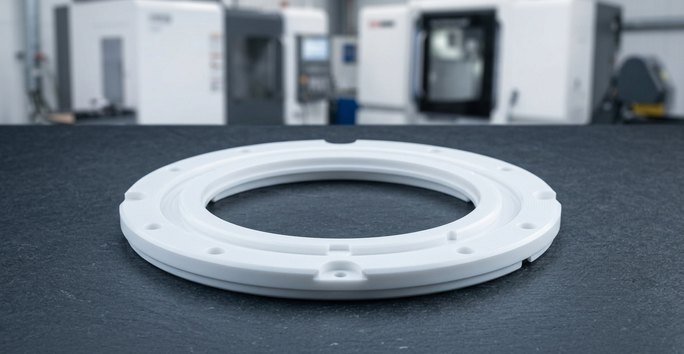 HalbleiterbauteileProzessbauteile für die Halbleiterfertigung, die aggressiven Chemikalien ausgesetzt sind und aus PTFE gefertigt werden, da es nahezu jeder Chemikalie widersteht.
-
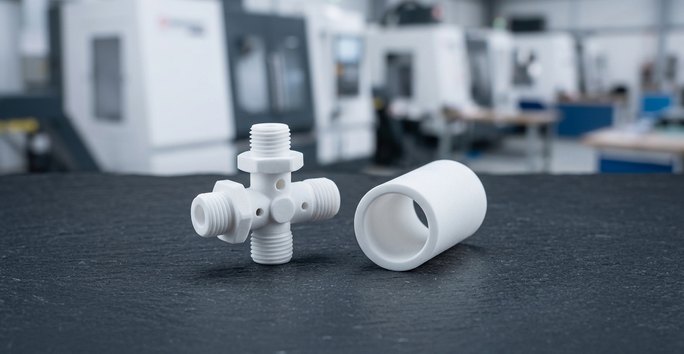 Medizin- und LaborinstrumenteTeile für Medizin- und Laborinstrumente, die Biokompatibilität und chemische Stabilität erfordern, gefertigt nach ISO 13485.
-
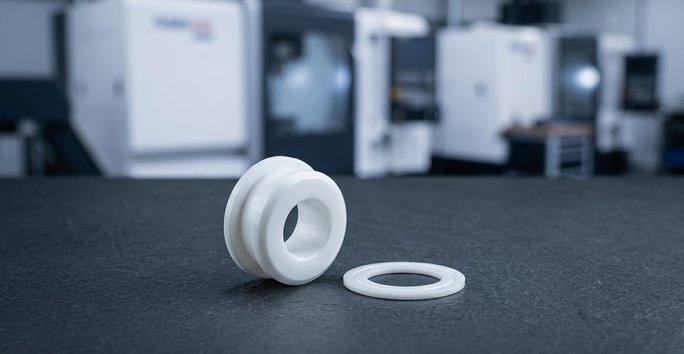 LuftfahrtbaugruppenPTFE-Lager, -Isolatoren und -Dichtungen für Luftfahrtbaugruppen unterliegen derselben AS9100D-Dokumentationskette wie ein Metallteil.
PTFE-Typen für bearbeitete Teile
Wählen Sie den PTFE-Typ danach, was zuerst versagt: Reibung, Chemikalien, Last oder Verschleiß. Alle Typen werden aus Stangen- und Plattenmaterial CNC-bearbeitet.
Unsicher, welcher PTFE-Typ passt? Lassen Sie ihn von unseren Ingenieuren prüfen
-
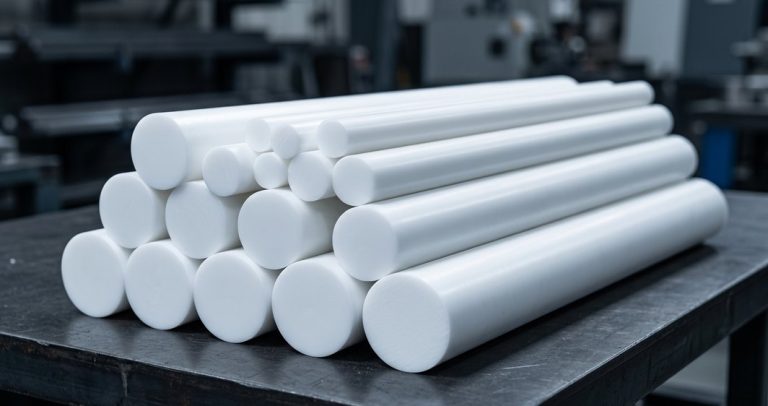 Reines PTFEAm beliebtestenGeringste Reibung und beste chemische und elektrische Leistung, aber der weichste Typ und am anfälligsten für Kaltfluss unter Last.Angebot anfordern
-
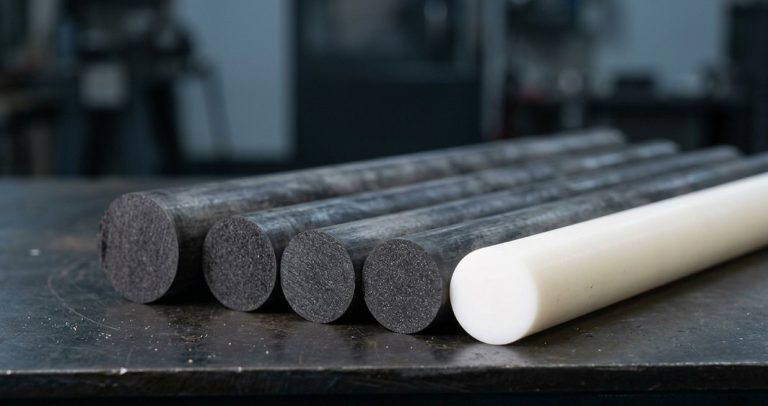 Glasfaserverstärktes PTFEAm beliebtestenGlasfasern erhöhen das Biegemodul und die Verschleißfestigkeit für Lager und Dichtflächen mit wiederholter Beanspruchung.Angebot anfordern
-
 Kohlenstoffverstärktes PTFEAm beliebtestenErhöht die Druckfestigkeit und Wärmeleitfähigkeit, nützlich für Ventilsitze und rotierende Dichtungen.Angebot anfordern
-
 Bronzeverstärktes PTFEAm beliebtestenHöchste Tragfähigkeit und Verschleißfestigkeit der gängigen Typen, auf Kosten der elektrischen Isolierung und Chemikalienbeständigkeit.Angebot anfordern
FAQs zur PTFE-Bearbeitung
Fragen, die Ingenieure und Einkäufer vor der Bestellung bearbeiteter PTFE-Teile stellen.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktgeeignete Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, geräuscharmes, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationsschalen und Flugzeug-Halterungen: 170 °C Dauerbetrieb, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturtypen FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








