









UHMW-Bearbeitungsservice
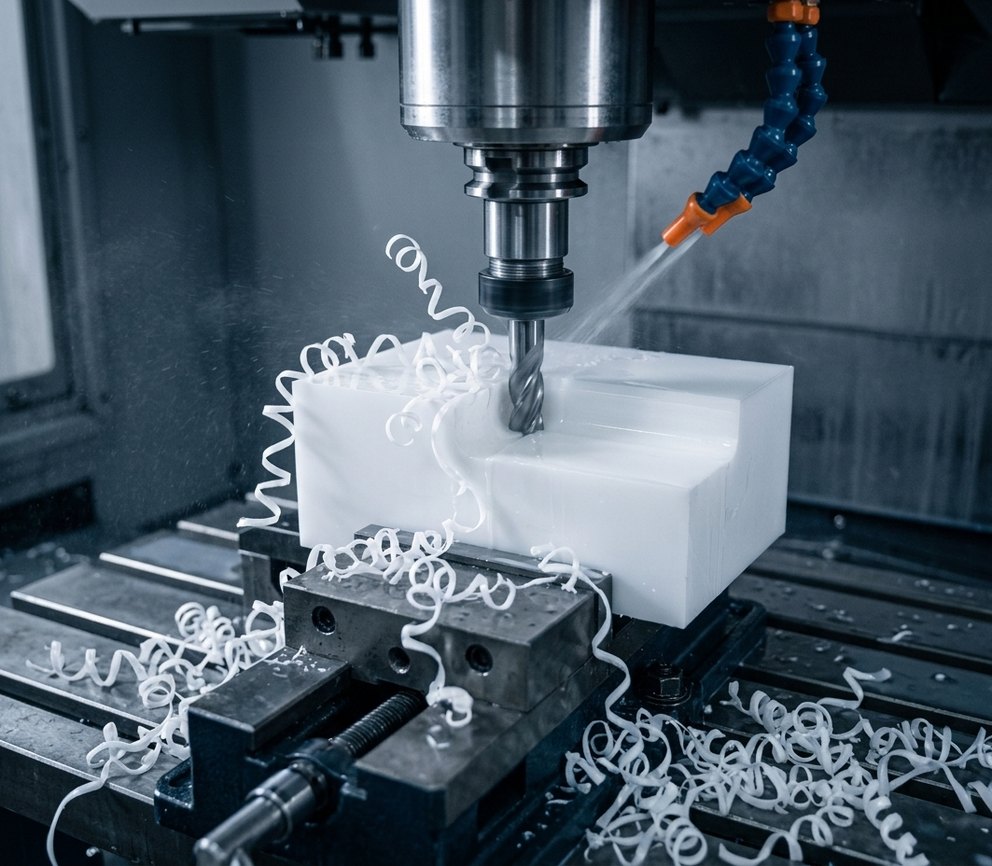
Die UHMW-Bearbeitung bei DEK verwandelt UHMW-PE- und HDPE-Platten, -Rundstäbe und -Blöcke in Verschleißleisten, Kettenführungen und Sternräder und hält ±0.01 mm an kleinen Merkmalen. Scharfes Werkzeug und spanntkraftarme Vorrichtungen halten das weiche, federnde PE nach dem Schneiden flach.
-
±0.01 mm
Kleine Merkmale
-
3–5 Tage
Prototypen-Lieferzeit
-
keine Mindestbestellmenge
1 bis 10.000+ Stück
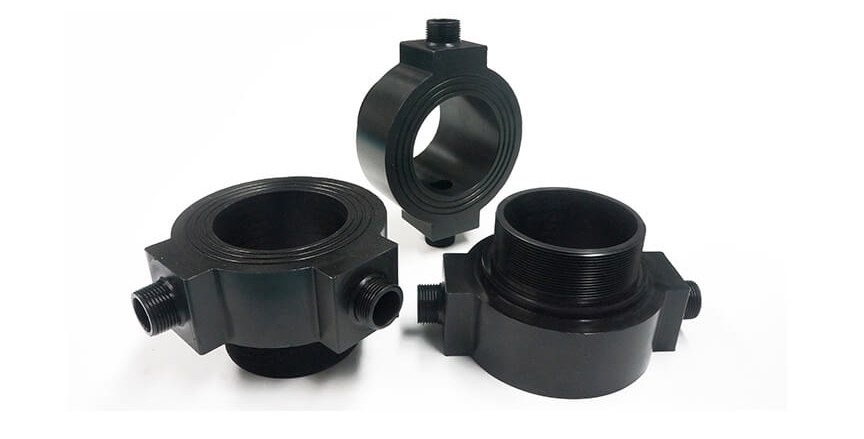

Was UHMW-Bearbeitung und HDPE-Bearbeitung unterscheidet
Polyethylen ist der reibungsärmste und abriebfesteste Standardkunststoff, nimmt kein Wasser auf und ist in Naturqualitäten FDA-konform. Wir bearbeiten UHMW-PE und HDPE im Rahmen unserer CNC-Bearbeitung von Kunststoffen.
PE ist zudem weich, federnd und dehnt sich um 150–200 µm/m·K aus, sodass es sich unter Einspannung verzieht und nach dem Schneiden stärker bewegt als jeder andere Kunststoff, den wir bearbeiten. Wir schneiden es auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Edelstahl und Aluminium, mit realistischen ±0.05 mm an großen Teilen.
-

Kunststoffbearbeitung neben Metallen seit 2002
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
-

IQC, IPQC, FAI und OQC bei 23 °C
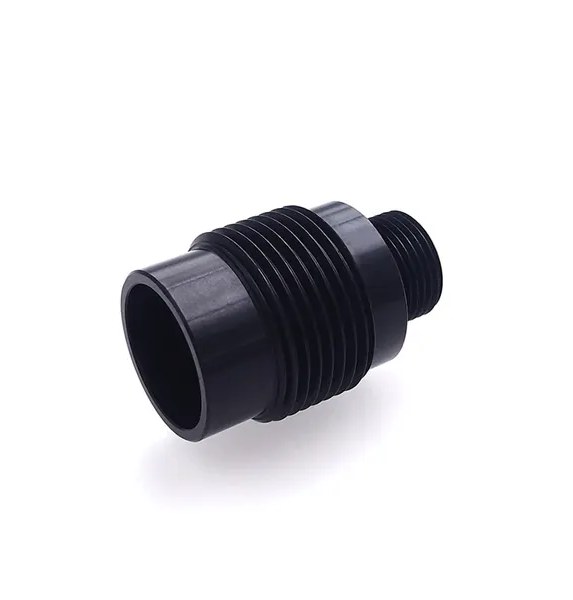
Polyethylen-Sorten, die wir bearbeiten
Vier Polyethylen-Sortenfamilien decken lebensmittelkontaktfähige Verschleißteile, kostengünstige Auskleidungen, ungeschmierte Gleitführungen und geschweißte HDPE-Komponenten ab.
-

UHMW-PE natur/neu
FDA-konformFür FDA-konforme Verschleißleisten, Kettenführungen, Sternräder und Komponenten der Lebensmittelverarbeitung. Siehe UHMW-PE.
-

UHMW-PE recycelt
Schwarz oder grün, kostengünstigerFür Nicht-Lebensmittel-Verschleißteile, Auskleidungsplatten, Ladeflächen- und Trichterauskleidungen, wo kein Neuwarenmaterial erforderlich ist und die Kosten zählen.
-

UHMW ölgefüllt
30–50 % geringere ReibungÖlgefüllte und trockenschmierende UHMW-Sorten für Gleitführungen und Führungen, die dort laufen, wo Schmierung unmöglich ist.
-

HDPE natur / farbig
0,95 g/cm³Für Schneidebretter, Tankanschlüsse, Dichtungen, bearbeitete Abdeckungen und Marinekomponenten. Siehe HDPE.
-

UHMW-PE
0,10–0,20 Reibung auf Stahl40 MPa Zugfestigkeit und 21 MPa Streckgrenze, 0,93 g/cm³, 80 °C maximale Dauereinsatztemperatur, Wasseraufnahme unter 0,01 % in 24 h.
-

HDPE
25–30 MPa ZugfestigkeitReibung von 0,20–0,25 trocken auf Stahl, 80 °C maximale Einsatztemperatur; etwas steifer und sauberer zu schneiden als UHMW, mit derselben Ausdehnung von 150–200 × 10⁻⁶/K.
-
±0.05 mm
Realistisch an großen Teilen
-
500 mm
Max. Drehdurchmesser
-
3 m
Langes Führungsprofilieren
-
Ra 0.8–1.6
Bearbeitungsoberfläche, µm
So geht DEK an die UHMW-CNC-Bearbeitung heran
PE lässt sich leicht schneiden, aber schwer maßhaltig halten, daher ist jeder Prozess auf scharfes Werkzeug, geringe Spannkraft und Messung bei 23 °C ausgelegt.
-
1
CNC-Fräsen
3-, 4- und 5-Achs CNC-Fräsen für Verschleißleisten, Ketten- und Riemenführungen, Auskleidungsplatten, Sternräder und Maschinenschutzhauben.
-
2
CNC-Drehen
CNC-Drehen für Rollen, Seilscheiben, Buchsen und Kettenräder bis 500 mm Durchmesser, mit ±0.01 mm an kurzen gedrehten Durchmessern.
-
3
Langes Führungsprofilieren
Führungen bis 3 m werden mit segmentierten Vorrichtungen profiliert, damit die Leiste flach liegt; lange Teile entspannen zwischen Schruppen und Schlichten. Siehe Bearbeitung großer Teile.
-
4
Bohren und Gewindeschneiden
Bohren, Senken und Gewindeschneiden mit scharfen Bohrern mit hoher Drallsteigung; gesenkte Taschen sind bei Verschleißleisten Standard.
Design- und Bearbeitungstipps für Polyethylen
Was unsere Ingenieure bei jeder PE-Zeichnung vor dem Angebot prüfen, damit Toleranzen an weichen, stark ausdehnenden Teilen erreichbar bleiben.
-
1
Ausdehnung und Einspannung
PE dehnt sich achtmal stärker aus als Stahl: Geben Sie 23 °C und Langlöcher an einer 2-m-Führung an. Wir verwenden Vakuumvorrichtungen oder weiche Backen und messen nach dem Entspannen.
-
2
Scharfes Werkzeug
Stumpfe Schneiden drücken und reißen UHMW, hinterlassen Fusseln und Maßdrift. Wir verwenden polierte Hartmetallwerkzeuge mit hohem Spanwinkel, hohe Spindeldrehzahlen und Druckluft.
-
3
Randspannung in dicken Platten
Extrudierte und pressgeformte Platten verziehen sich, wenn eine Seite bearbeitet wird. Wir schruppen beide Seiten, lassen den Rohling ruhen und schlichten dann; Tempern bei 80 °C hilft bei Teilen über 50 mm Dicke.
-
4
Toleranzen nach Teilegröße
±0.01 mm bei kleinen, gut abgestützten Merkmalen, ±0.05 mm bei großen Teilen, ±0.1 mm bei Teilen über 1 m. Tolerieren Sie die Lauffläche und die Befestigungslöcher, nicht die freien Kanten.
-
5
Dünne Wandstärken
Halten Sie Wandstärken bei UHMW auf mindestens 1,5 mm und bei HDPE auf 1,0 mm; dünnere Wände weichen dem Fräser aus und werden konisch.
-
6
Gewinde und Befestigungselemente
Gewinde in PE reißen leicht aus: Schreiben Sie versenkte Durchgangsschrauben mit Unterlegscheiben oder eingepresste Metalleinsätze vor, mit 0,3 mm Spiel für die Ausdehnung.
Wann Sie UHMW statt HDPE, Nylon oder Delrin wählen
Wie sich UHMW-PE im Vergleich zu HDPE und anderen Lagerkunststoffen schlägt. Wo Last und Wärme PE übersteigen, Edelstahl 304 trägt eine austauschbare UHMW-Verschleißleiste.
| Kriterium | Dieses MaterialUHMW-PE | HDPE | Nylon | Delrin |
|---|---|---|---|---|
| Wählen Sie es für | Verschleißleisten | Tanks, Fittings | Belastete Zahnräder | Präzisionsteile |
| Abrieb | 10x HDPE | Geringer | – | Geringer |
| Reibung | 0,10–0,20 | 0,20–0,25 | Höher | – |
| Wasseraufnahme | < 0,01 % | < 0,01 % | Absorbiert | – |
| Max. Temperatur | 80 °C | 80 °C | 100 °C | – |
| Steifigkeit | Weich, federnd | Steifer | – | Deutlich steifer |
| Kosten | Niedrig | Günstiger | – | Höher |
Wo bearbeitete Polyethylen-Teile eingesetzt werden
Geringe Reibung, Abriebfestigkeit und keine Wasseraufnahme machen PE zur ersten Wahl, wo Teile gleiten, verschleißen oder dauerhaft nass bleiben.
-
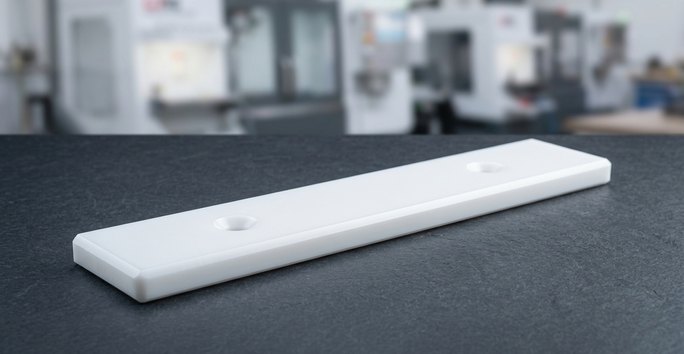 Lebensmittelverarbeitung & VerpackungFörderband-Verschleißleisten, Kettenführungen, Sternräder, Steuerschnecken und Schneidebretter, gefertigt aus FDA-konformem UHMW.
-
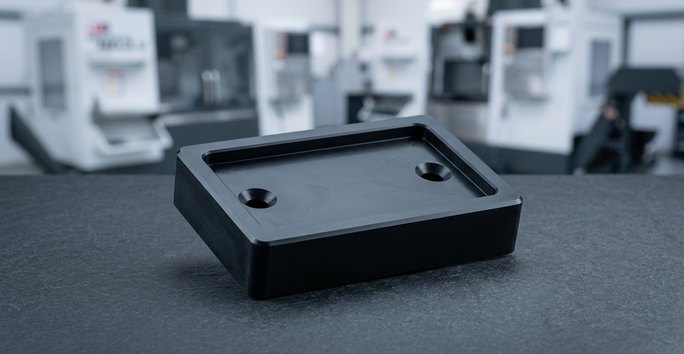 Industrie, Landwirtschaft & BergbauGleitplatten, Gurtführungen, Kettenräder, Rinnen- und Trichterauskleidungen sowie Anschlagblöcke für Industrieanlagen, Landwirtschaft und Bergbau.
-
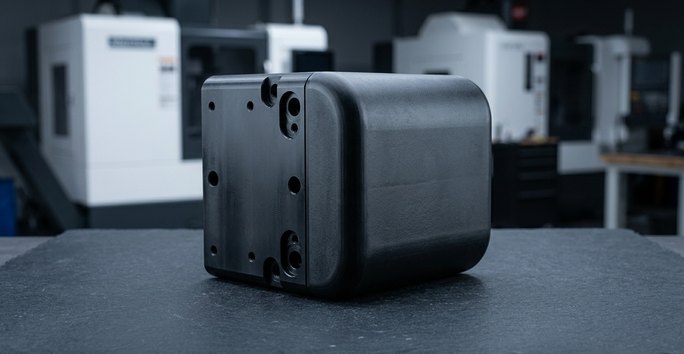 Marine & BauwesenAnlegestege-Fender, Scheuerleisten, Pumpen-Verschleißringe, HDPE-Tankfittings und Abstützplatten für Marine, Wasseraufbereitung und Bauwesen.
Oberflächenveredelungen für bearbeitetes Polyethylen
CNC-Bearbeitung + Veredelung für PE-Teile. Dampfpolitur, Eloxieren und Galvanisieren sind bei Polyethylen nicht anwendbar.
Sie brauchen ein farbiges Teil statt Lack? Fragen Sie unsere Ingenieure.
-
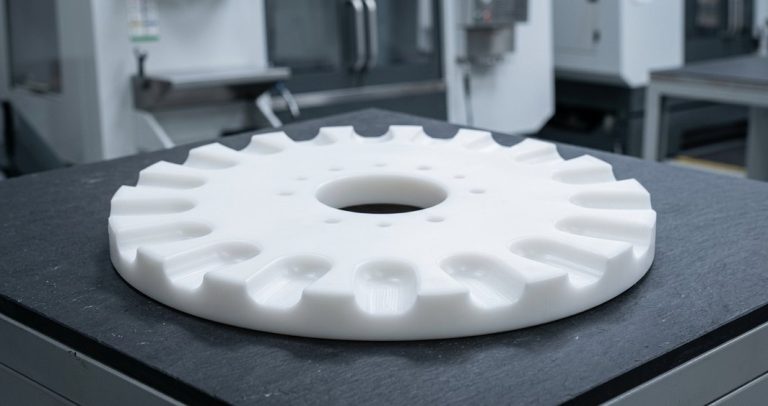 Wie bearbeitetStandardRa 0.8–1.6 µm mit einer versiegelten, wachsartigen Oberfläche, die Bakterienwachstum hemmt; der Standard für Verschleiß- und Lebensmittelkontaktteile.Angebot anfordern
-
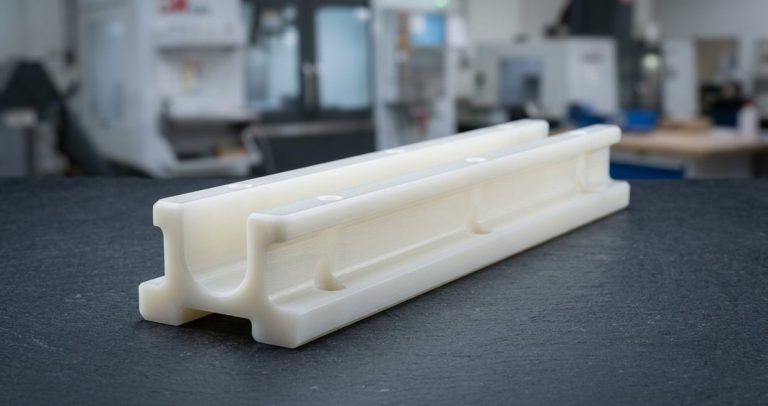 KugelstrahlenAm beliebtestenCNC-Bearbeitung + Kugelstrahlen für eine matte Textur auf Schutzvorrichtungen und Griffteilen.Angebot anfordern
-
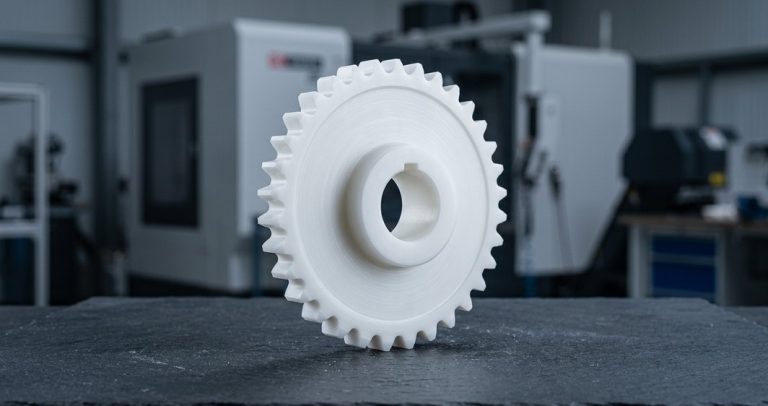 LasermarkierungAm beliebtestenCNC-Bearbeitung + Lasermarkierung und Gravur für Teilenummern; der Kontrast ist auf schwarzem Rohmaterial am besten.Angebot anfordern
-
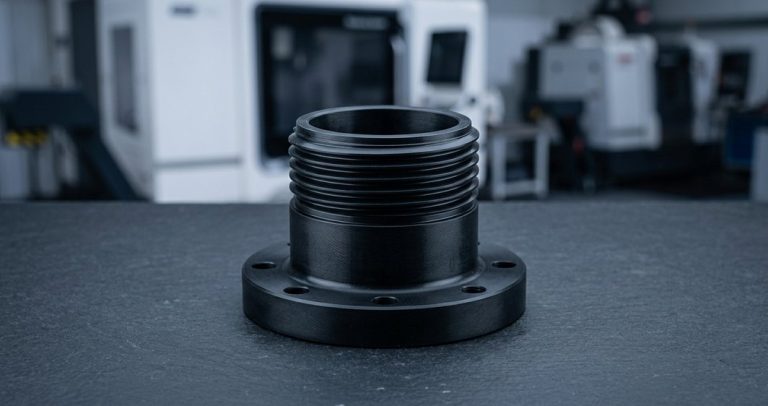 HeißgasschweißenAm beliebtestenBearbeitete HDPE-Komponenten, nach der CNC-Bearbeitung per Heißgasschweißen zu Baugruppen, Tanks und Trichtern verschweißt.Angebot anfordern
FAQ zur UHMW-Bearbeitung
Häufige Fragen von Ingenieuren, die UHMW- und HDPE-Teile spezifizieren.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktnahe Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißpads, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationsschalen und Flugzeug-Halterungen: 170 °C Dauergebrauchstemperatur, UL 94 V-0.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








