









Strahlbearbeitung für CNC-bearbeitete Teile
Die Strahlbearbeitung von DEK erfolgt an Teilen, die wir im Haus fertigen, im selben Auftrag: Kugelstrahlen, Aluminiumoxid, Keramik und Kugelstrahlen zur Verfestigung. Das Strahlen kostet höchstens einen Tag zusätzlich, keine Mindestbestellmenge.
- Ra 0,8–3 µm Typisch matt
- AMS 2430 Strahlstandard
- ±0,005 mm Merkmaltoleranz


Strahlbearbeitung bei DEK
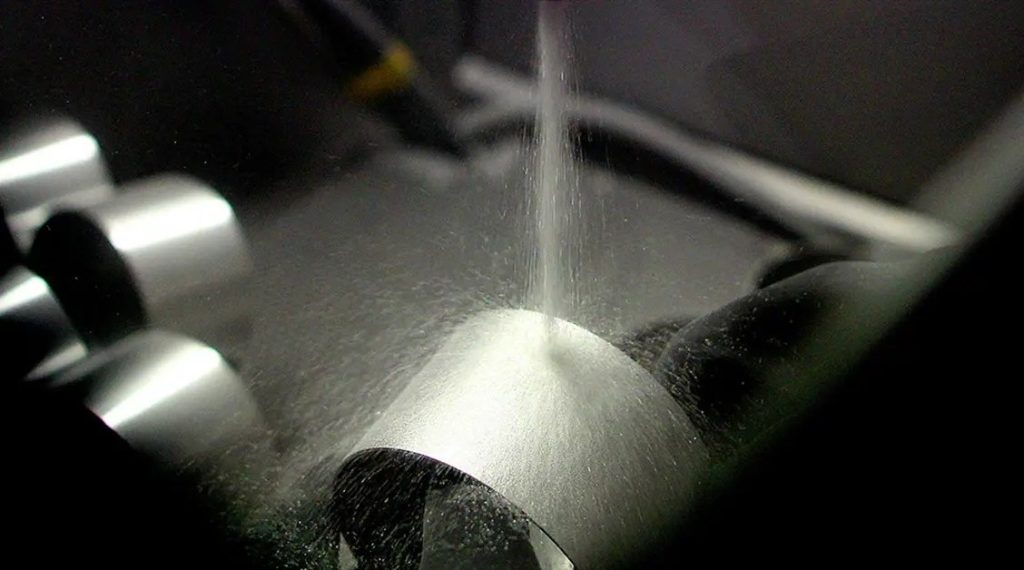
Druckluft treibt das Strahlmittel auf die bearbeitete Oberfläche und erzeugt eine gleichmäßige, richtungslose Textur. Das Strahlen wird gemeinsam mit der Bearbeitung im selben Auftrag geplant; keine reinen Strahlaufträge.
Was Strahlbearbeitung leistet & worauf Sie achten sollten
Strahlen verändert Textur und Sauberkeit, nicht die Geometrie. Kennen Sie die Stärken und Grenzen, bevor Sie es für ein bearbeitetes Teil festlegen.
-

Wesentliche Vorteile
- Werkzeugspuren verschwinden: Fräsbahnen und Zeilen werden durch eine gleichmäßige, richtungslose Textur ersetzt
- Fingerabdrücke werden kaschiert: die matte Oberfläche wirkt auf Gehäusen und Beschlägen, die angefasst werden, dauerhaft sauber
- Leichte Grate entfernt: Strahlen entfernt leichte, durch die Bearbeitung entstandene Grate
- Saubere Oberfläche: Zunder, Anlauffarben und EDM-Wiederaufschmelzung werden vor der nächsten Veredelung entfernt
- Haftgrund für Lack und Pulver: Aluminiumoxid hinterlässt eine angeätzte Textur, die sich für die Lackhaftung eignet
- Längere Ermüdungslebensdauer: Kugelstrahlen zur Verfestigung erzeugt Druckspannungen in 0,1–0,5 mm Tiefe
-

Grenzen & Alternativen
- Keine Verbesserung der Präzision: Strahlen verbessert weder Ebenheit noch Rundheit oder Ra auf einer Präzisionsfläche
- Glatte oder glänzende Oberfläche: wählen Sie Polieren oder Elektropolieren bei Edelstahl; Strahlen wirkt in die andere Richtung
- Innere Kanäle: Strahlen erreicht keine Querbohrungen; siehe Entgraten für die Kantenbearbeitung im Inneren
- Kleinteile in Stückzahl: Vibrationsgleitschleifen erzielt eine ähnliche Mattheit zu geringeren Stückkosten
- Materialabtrag an Passungen: Aluminiumoxid trägt bei Aluminium 5–10 µm ab, daher müssen enge Bohrungen abgeklebt werden
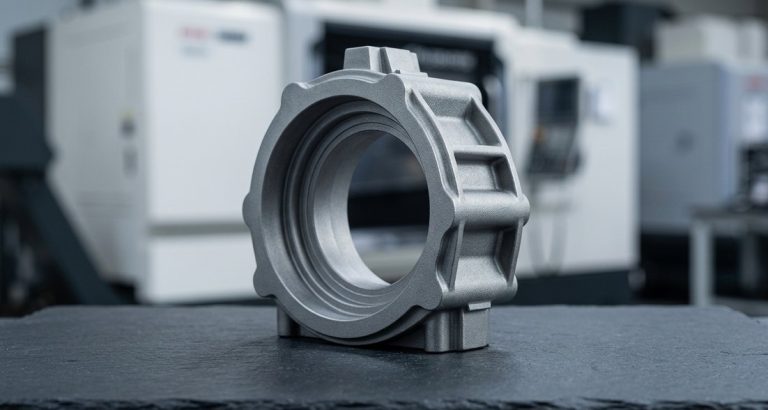
Matte Oberfläche und Oberflächenergebnisse
Jedes Strahlmittel liefert ein messbares Ergebnis auf einem bearbeiteten Teil: Textur, Rauheit, Sauberkeit oder Ermüdungsfestigkeit, abgestimmt auf die nächste Veredelung.
-

Gleichmäßig seidenmatt
Glasperlen #80–#170 ergeben Ra 0,8–1,6 µm bei vernachlässigbarer Maßänderung (< 2 µm) auf Sichtteilen aus Aluminium und Edelstahl.
-

Helleres Seidenmatt
Keramikperlen 60–150 µm ergeben Ra 0,4–1,0 µm, feiner und von Charge zu Charge gleichmäßiger auf Edelstahl, Titan und Aluminium.
-

Angeätzter Lackhaftgrund
Aluminiumoxid 60–220 Körnung hinterlässt Ra 1,5–4 µm für die Haftung von Lack und Pulverbeschichtung sowie zur Zunderentfernung auf Stahl und Titan.
-

Ermüdungsfestigkeit
Kugelstrahlen zur Verfestigung schließt Oberflächenmikrorisse und verzögert die Einleitung von Ermüdungsrissen, wodurch sich die Ermüdungslebensdauer häufig um ein Mehrfaches verlängert.
-

Sanfte Reinigung
Kunststoffstrahlmittel Typ II / Typ V, 20–40 Mesh ergeben Ra ≤ 0,8 µm ohne Maßänderung auf Kunststoffen und dünnem Aluminium.
-

Entzunderter Stahl
Stahlschrot S110–S330 ergibt Ra 2–6 µm mit geringem Aufmaß; wird nie auf Aluminium oder Edelstahl verwendet (Eisenkontamination).
Strahlmittel im Vergleich
| Strahlmittel | Körnung / Größe | Erzieltes Ra | Auswirkung auf die Maße | Zweck und typische Materialien |
|---|---|---|---|---|
| Glasperlen | #80–#170 | 0,8–1,6 µm | Vernachlässigbar (< 2 µm) | Seidenmatt; dekoratives Aluminium und Edelstahl; vor dem Eloxieren; leichtes Kugelstrahlen |
| Keramikperlen | 60–150 µm | 0,4–1,0 µm | Vernachlässigbar | Feineres, helleres Seidenmatt; gleichbleibend von Charge zu Charge; Edelstahl, Titan, Aluminium |
| Aluminiumoxid | Körnung 60–220 | 1,5–4 µm | 5–10 µm Abtrag bei Aluminium; Kantenverrundung ca. 0,05 mm | Aggressive Aufrauung; Haftgrund für Lack/Pulver; Entzundern; Stahl, Titan, Gusseisen |
| Stahlschrot | S110–S330 | 2–6 µm | Geringe Aufrauung, Oberfläche mit Grübchen | Kugelstrahlen und Entzundern von Stahl; niemals bei Aluminium oder Edelstahl |
| Kunststoffstrahlmittel | Typ II / Typ V, 20–40 Mesh | ≤ 0,8 µm | Keine | Sanfte Reinigung, Lackentfernung, Entgraten von Kunststoffen und dünnem Aluminium |
Geeignete Materialien für das Strahlen
Glas- und Keramikperlen eignen sich für Aluminium, Edelstahl und Titan; Aluminium Oxid und Stahlschrot eignen sich für Stahl und Gusseisen.
Edelstahl und Aluminium werden niemals mit Stahlstrahlmitteln gestrahlt oder kugelgestrahlt, um Eisenkontamination zu vermeiden. Quarzsand wird nicht verwendet: Ein Hinweis „Sandstrahlen von CNC-Teilen“ wird als Aluminiumoxid oder Glasperlen ausgelegt und bei der Angebotsprüfung bestätigt.
-
6061 AluminiumEine Glasperlenstrahlung #120 kaschiert Werkzeugspuren vor dem Klar- oder Schwarzeloxieren; vor dem Bad entoxidert.Empfohlen
-
Erhält vor dem Eloxieren dieselbe gleichmäßige, glanzarme Glasperlen-Mattierung wie 6061 für dekorative Gehäuse.Erzeugt vor dem Eloxieren dieselbe gleichmäßige, matte Strahlgut-Oberfläche mit geringem Glanz wie 6061 – für Gehäuse mit hohen optischen Anforderungen.Empfohlen
-
EdelstahlGlas- oder Keramikperlen ergeben ein Seidenmatt; Kugelstrahlen nur mit Edelstahl-, Keramik- oder Glasstrahlmitteln.Kein Stahlstrahlmittel
-
TitanKeramikperlen ergeben ein helles, gleichmäßiges Seidenmatt; Aluminiumoxid raut es als Haftgrund unter Lack auf.Gut
-
Legierter StahlAluminiumoxid entfernt Zunder; Stahlschrot S110–S330 wird zum Kugelstrahlen und Entzundern verwendet.Kugelstrahlen
-
GusseisenAluminiumoxid erzeugt eine aggressive Aufrauung und Zunderentfernung vor Lack oder Pulverbeschichtung.Gut
Typische Anwendungen
Das Strahlen dient dekorativen Aluminiumbauteilen sowie ermüdungskritischen Wellen und Zahnrädern – von Consumer Electronics bis zum Fahrwerk in der Luftfahrt.
-
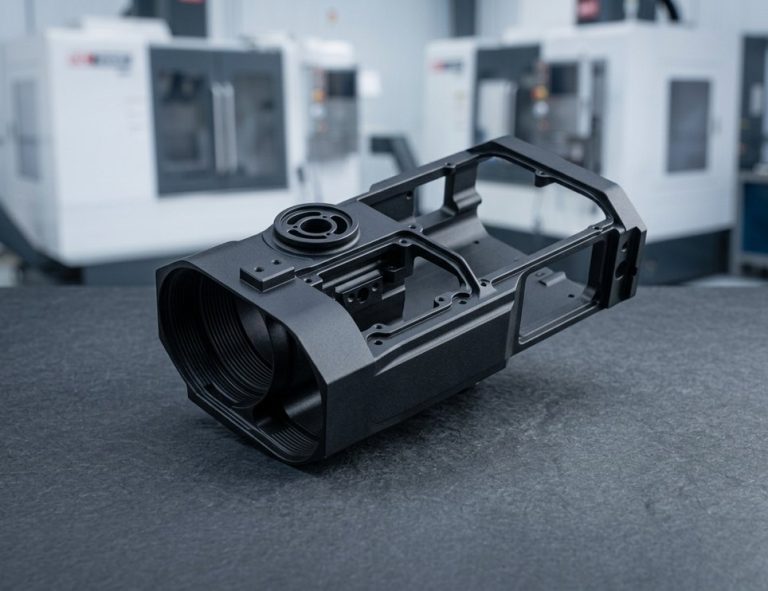 ElektronikgehäuseBearbeitete Gehäuse aus 6061 oder 6063 werden mit #120 glasperlengestrahlt und anschließend klar oder schwarz eloxiert für ein gleichmäßiges, glanzarmes Matt.Angebot anfordern
-
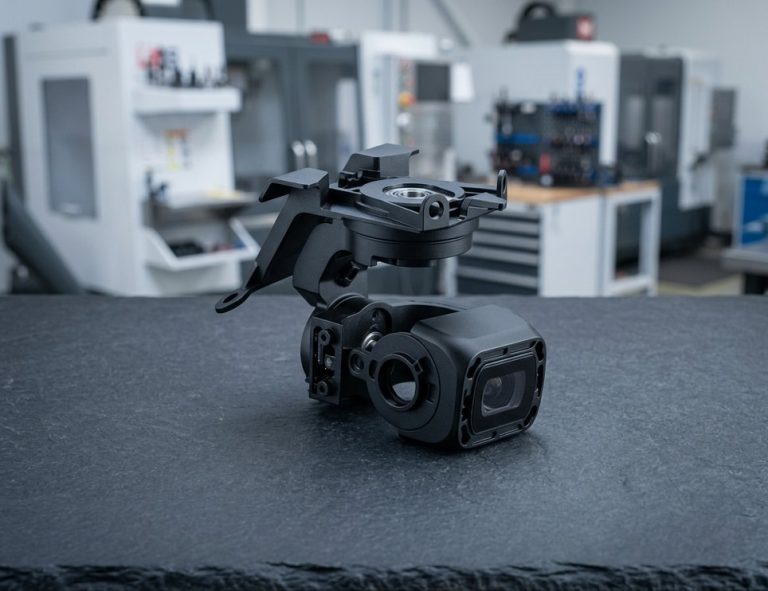 KamerakomponentenDas Glasperlenstrahlen vor dem Eloxieren kaschiert jede Werkzeugspur auf sichtbaren Kamerakomponenten.Angebot anfordern
-
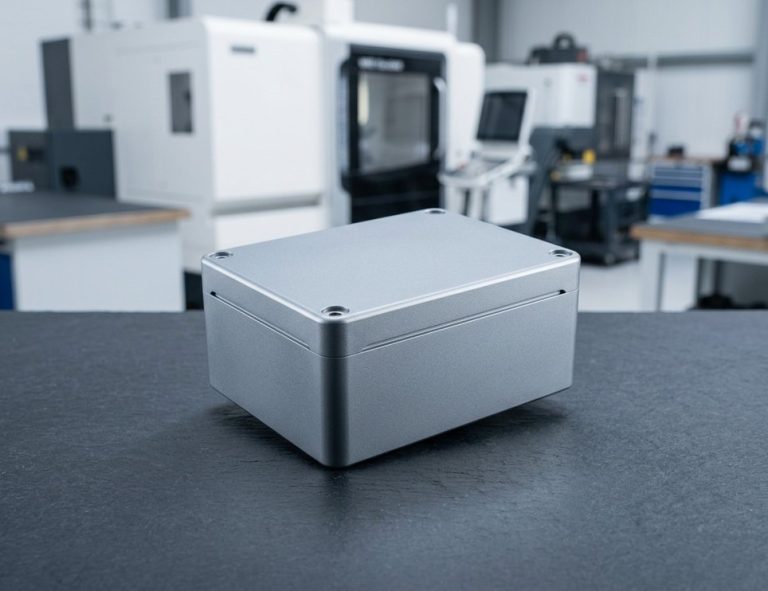 InstrumentengehäuseGleichmäßiges Matt, das Werkzeugspuren und Fingerabdrücke auf bearbeiteten Instrumentengehäusen kaschiert.Angebot anfordern
-
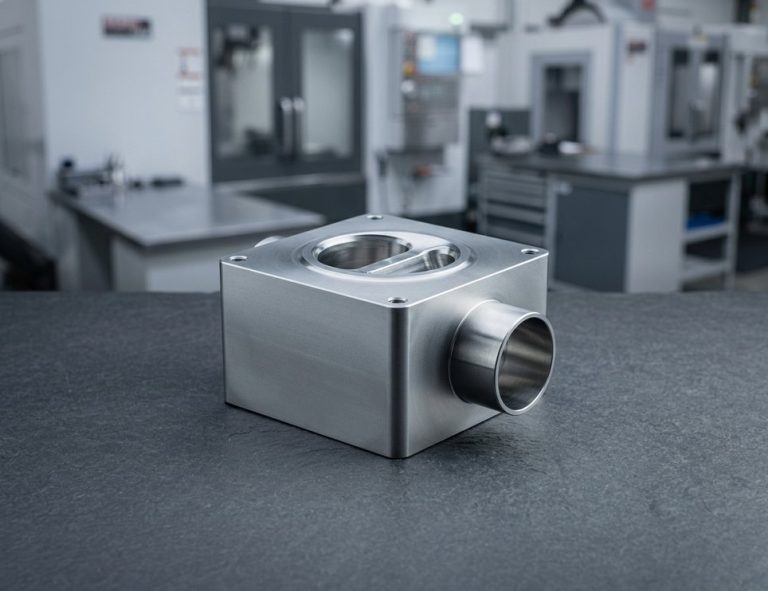 Medizinische TeileKeramikperlen ergeben ein helles Seidenmatt auf medizinischen Teilen aus Edelstahl, Titan und Aluminium, gleichbleibend von Charge zu Charge.Angebot anfordern
-
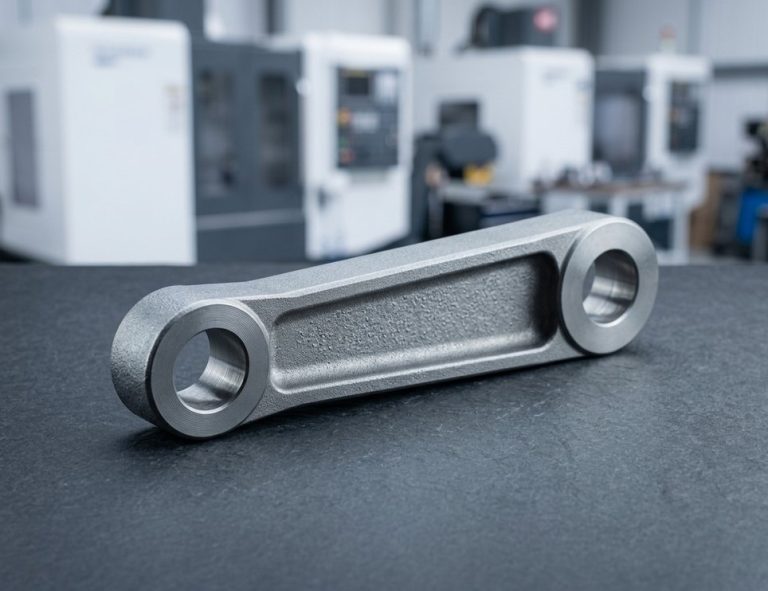 LuftfahrtkomponentenKugelstrahlen ist eine Standardanforderung bei Fahrwerks- und Turbinenkomponenten von Flugzeugen.Angebot anfordern
-
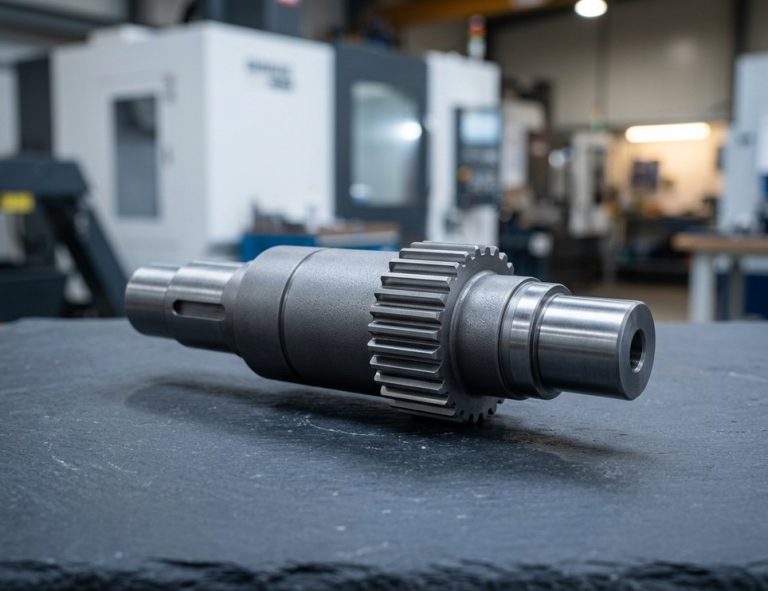 Kugelgestrahlte Wellen und ZahnräderFedern, Zahnräder und Wellen, die durch Biegung oder Torsion versagen, werden nach dem Fertigschleifen kugelgestrahlt.Angebot anfordern
Hinweise zu Konstruktion & Toleranz
Das Strahlen erreicht jede freiliegende Oberfläche und kann Material abtragen; daher müssen in der Zeichnung Strahlmittel, Flächen, Abdeckung und Folgefinish angegeben werden.
-
Kritische Passungen abdecken
Bohrungen und Wellen mit Passungen H7/g6 oder enger, Gewinde, Dichtflächen, O-Ring-Nuten, Läpp- und Bezugsflächen sowie lasermarkierte Bereiche abdecken.
-
Kantenverrundung einplanen
Nicht abgedeckte, mit Aluminiumoxid gestrahlte Teile erhalten einen Kantenradius von 0,05 mm; polierte Merkmale verlieren etwas Glanz.
-
Zeichnungshinweis formulieren
Beispiel: „Glasperlenstrahlen #120 alle Außenflächen; Bohrung Ø12 H7, Gewinde und Fläche A abdecken“. Bei Anforderungen an die optische Gleichmäßigkeit ein Grenzmuster beifügen.
-
Folgefinish angeben
Geben Sie „anschließend Type II klar eloxieren“ oder „anschließend passivieren“ an; dasselbe Strahlen funktioniert auch vor Brünieren auf Stahl für ein mattes, nicht reflektierendes Schwarz.
-
Ablauf bei kugelgestrahlten Teilen
Bearbeiten, wärmebehandeln, schleifen, kugelstrahlen, dann galvanisieren oder beschichten; ein leichtes Polieren kann weniger als 10 % der Druckeindringtiefe entfernen.
-
Kugelstrahlarbeiten spezifizieren
Geben Sie für Kugelstrahlarbeiten die Norm, das Strahlmittel, die Almen-Intensität, die Überdeckung und die kugelgestrahlten Flächen auf der Zeichnung an.
Spezifikationen für Strahlen und Kugelstrahlen
- Glasperlen-Körnung #80–#170 (#120 allgemein seidenmatt)
- Glasperlen Ra 0,8–1,6 µm
- Keramikperlen Ra 0,4–1,0 µm
- Materialabtrag mit Aluminiumoxid 5–10 µm auf Aluminium
- Abtrag durch Perlenstrahlen < 2 µm
- Kugelstrahltiefe 0,1–0,5 mm Druckeindringtiefe
- Almen-Intensität 0,008–0,012 A / 0,006–0,010 N
- Überdeckung mind. 100 %, 200 % bei kritischen Bauteilen
- Kugelstrahl-Norm AMS 2430 oder SAE J2441
- Ra nach Kugelstrahlen 2–6 µm
- Merkmalsoleranz ±0,005 mm
- Zusätzliche Lieferzeit Höchstens ein Tag
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D


Perlenstrahlen und das Kugelstrahlverfahren
Zwei Verfahren mit unterschiedlichen Zielen: Perlenstrahlen für die Optik vor dem Eloxieren, Kugelstrahlen für die Ermüdungsfestigkeit.
Häufig gestellte Fragen
Antworten zu Strahlmittelwahl, Maßen, Eloxieren und Kugelstrahlen an bearbeiteten Teilen.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








