









Präzises Drahterodieren
Die Drahterodier-Services von DEK schneiden gehärtete, leitfähige Metalle auf ±0.005 mm – verzerrungsfrei und ohne Mindestbestellmenge. Prototypen versenden wir in nur 3 Tagen, vom einzelnen Einsatz bis zur Serienfertigung.
-
±0.005mm
Profiltoleranz
-
1000 mm
Max. Bauteilabmessung
-
3 Tage
Schnellster Prototyp
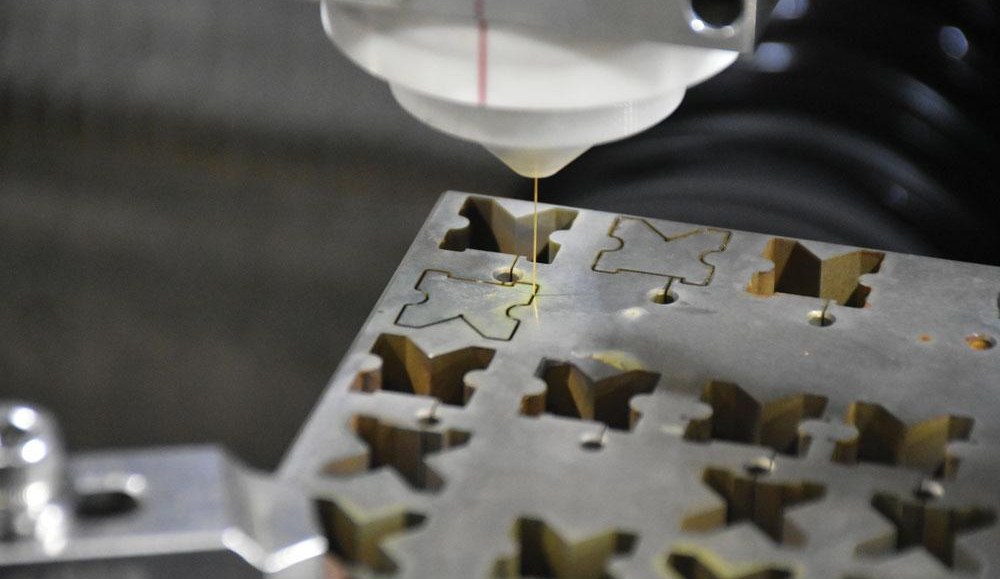

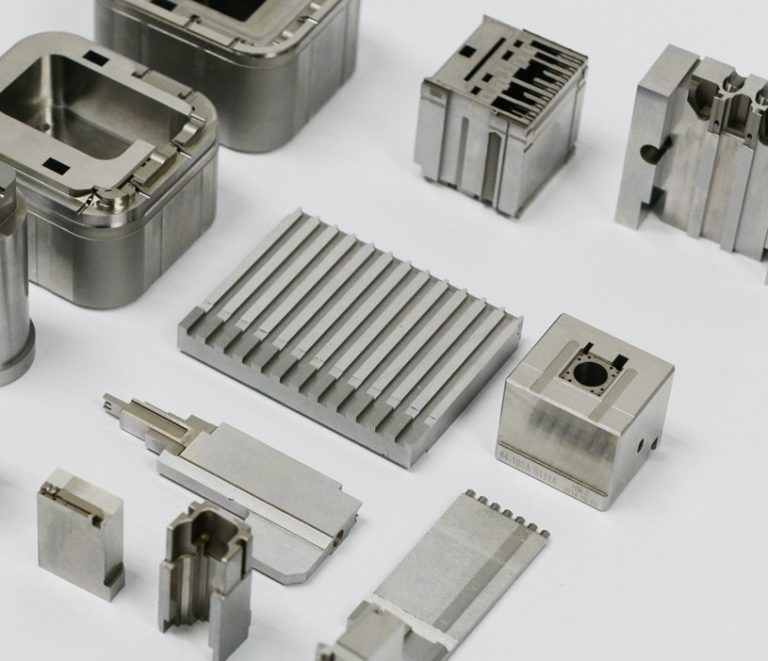
Drahterodieren für gehärtete Werkzeuge und Bauteile
Da der Draht das Bauteil nie berührt, schneidet das Drahterodieren gehärteten Werkzeugstahl genauso schnell wie weiches Metall. Gesenke und Stempel durchlaufen zuerst die Wärmebehandlung und werden anschließend direkt auf das Endprofil gebracht – ohne erneutes Weichglühen und ohne Maßdrift.
In über 20 Jahren hat unser CNC machining China -Betrieb mehr als 1,2 Mio. Teile pro Jahr für über 2.300 OEM-Kunden gefertigt. Ein einzelner Ersatzstempel erhält dieselbe technische Prüfung wie eine Serie von 500 Stück. Erfahren Sie, wie der Prozess funktioniert in All You Need to Know about Wire Cut EDM.
Warum Werkzeugbauer für Drahterodieren auf DEK setzen
Formenbauer, Werkzeugbaubetriebe und OEMs ohne eigenes EDM geben gehärtete Arbeiten mit engen Toleranzen an unsere Drahterodier-Abteilung.
-

Schnitt nach dem Härten
Gehärteter Werkzeugstahl und wärmebehandelte Legierungen werden mit derselben Rate wie weiches Metall geschnitten, sodass die Wärmebehandlung vor dem Endprofil erfolgt und nicht danach.
-

Berührungsloses Schneiden
Der Draht berührt das Werkstück nie: keine Schnittkraft, keine Werkzeugdurchbiegung und keine Verzerrung bei dünnen oder empfindlichen Querschnitten.
-

keine Mindestbestellmenge, jede Losgröße
Vom Einzelprototyp bis zur Serienfertigung. Prototypen versenden wir in nur 3 Tagen – ob einzelner gehärteter Einsatz oder Seriencharge.
-

Enge, reproduzierbare Profile
±0.005 mm bei Serienprofilen, bis zu ±0.003 mm bei Mikro- und Merkmalen unter 10 mm, mit maßhaltigen Ergebnissen über wiederholte Läufe hinweg.

Technische Prüfung bei jedem Auftrag
Unsere Ingenieure prüfen die Fertigbarkeit und bestätigen vor dem Angebot, ob Drahterodieren für Ihre Geometrie das richtige Verfahren ist – im Vergleich zu Fräsen oder Senkerodieren. Teile, die eine Spiegeloberfläche oder engere Ebenheit erfordern, werden zum Schleifen geleitet.


Drahterodier-Kapazitäten & Spezifikationen
Bauteilgröße, Toleranzen, Werkstoffe und Anwendungen für drahterodierte Profile in gehärteten und leitfähigen Metallen.
Drahterodieren vs. Senkerodieren und CNC-Fräsen
Wählen Sie Drahterodieren für Durchgangsprofile in gehärtetem Metall. Draht- und Senkerodieren gehören beide zu unserer EDM-Bearbeitung, sodass eine Anfrage direkt zum richtigen Verfahren geleitet wird.
| Kriterium | Dieses VerfahrenDrahterodieren | Senkerodieren | CNC-Fräsen |
|---|---|---|---|
| Am besten geeignet für | Durchgangsprofile | Hohlräume und 3D-Formen | Leichtere Strukturteile |
| Werkzeug | Bewegte Drahtelektrode | Bearbeitete, geformte Elektrode | Schaftfräser |
| Gehärtetes Metall | Gleiche Rate wie bei weichem Metall | Funkenerosion | Geschwindigkeit abhängig von der Härte |
| Schnittkraft | Keine, kein Kontakt | Funkenerosion | Risiko der Werkzeugdurchbiegung |
| Wählen, wenn | Scharfe Ecken, dünne Wände | Tasche oder Sackform | Aluminium, Baustahl Teile |
Drahterodierte Teile für Schlüsselbranchen
Wir liefern drahterodierte Teile für Luftfahrt (nicht flugkritisch), Medizingeräte, Halbleiterausrüstung und Automobil-Werkzeugprogramme.
-

Luftfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 LuftfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Armaturen nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm auf Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht ohne Steifigkeitsverlust zu reduzieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Armaturen aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus Edelstahl 316, Bronze und Aluminiumbronze, in erster Linie wegen ihrer Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinengestelle aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Komponenten, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Drahterodieren: Funktionen und Herausforderungen, die wir lösen
Die Funkenerosion schneidet Geometrien, die mit kleinen Schaftfräsern und mehreren Aufspannungen verbunden wären oder bei gehärtetem Material unmöglich sind.
-

Scharfe Innenkanten
Profile, die einen Fräser ausbrechen lassen oder mehrere Aufspannungen erfordern, entstehen in einem Durchgang, gratfrei.
-

Dünne Wände und feine Schlitze
Keine Schnittkraft bedeutet keine Verformung bei dünnen oder empfindlichen Querschnitten, selbst bei gehärtetem Material.
-

Freiwinkel für Stempel und Matrizen
Das Kegelschneiden erzeugt Freiwinkel direkt in derselben Aufspannung, ohne sekundäre Winkelvorrichtung.
-

Mikrofunktionen unter 10 mm
Auf ±0.003 mm bei Funktionen unter 10 mm gehalten; siehe unsere Mikrobearbeitungsdienste.
-

Profile bis 1000 mm
Bauteilabmessungen bis 1000 mm in der größten Dimension, von dünnem Blechmaterial bis zu dicken Werkzeugstahlblöcken.
-
Drahterodierte plus gedrehte Funktionen
Eine Welle mit verzahntem Ende kann zwischen Drahterodieren und Langdrehen in einem Auftrag wechseln.
Häufige Herausforderungen, die wir bewältigen
-
Gehärteter Werkzeugstahl
Werkzeuge durchlaufen zuerst die Wärmebehandlung und gehen dann direkt an den Draht, wodurch das Risiko vermieden wird, weich zu fräsen und zu hoffen, dass die Toleranz danach hält.
-
Wolframkarbid
Verschleißteile und Elektroden werden aus Wolframstahl und Hartmetall geschnitten, Materialien, die konventionellem Schneiden widerstehen.
-
Verzug nach der Wärmebehandlung
Kein erneutes Weichglühen und kein zweiter Wärmebehandlungszyklus, daher kein Maßverzug zwischen Härten und finaler Profilierung.
-
Spiegelglanz oder Ebenheit
Wenn Schlichtschnitte für eine Oberflächen- oder Ebenheitsspezifikation nicht ausreichen, werden die Teile nach dem Schneiden durch Präzisionsschleifen geleitet.
Zertifizierte Qualität für drahterodierte Teile
Jeder Auftrag durchläuft IQC, IPQC, FAI, OQC, SPC und CAPA, mit CMM-Prüfung.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Leitfähige Metalle und Drahterodier-Oberflächen
Drahterodieren schneidet ausschließlich elektrisch leitfähige Metalle. Kombinieren Sie die richtige Legierung mit Wärmebehandlung, Schlichtschnitten oder Schleifen.
Oberflächenveredelungen
Möchten Sie eine weitere leitfähige Legierung schneiden lassen? Alle unsere Werkstoffe durchsuchen
Alle Metalle anzeigenSo erhalten Sie ein Angebot für Drahterodieren
FAQ zu Drahterodier-Dienstleistungen
Klare Antworten dazu, wie Drahterodieren funktioniert, was die Kosten bestimmt und wie es sich vom Erodieren unterscheidet.
Drahterodier-Angebot anfordern
Senden Sie Ihre Zeichnung für ein von Ingenieuren geprüftes Angebot zu gehärteten oder leitfähigen Metallteilen – von einem einzelnen Einsatz bis zu einer Produktionscharge.
- keine Mindestbestellmenge bei jeder Bestellgröße
- Prototypen in nur 3 Tagen
- ±0.005 mm bei Serienprofilen
- Teile bis 1000 mm
- CMM-Prüfung und vollständige Rückverfolgbarkeit





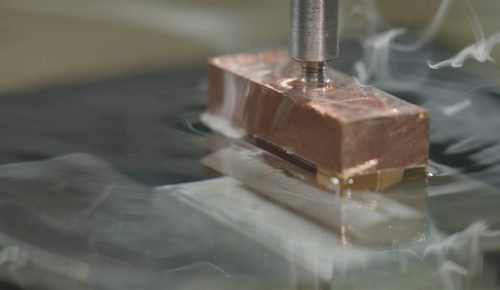

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








