








Individuelle Kunststoffbearbeitung
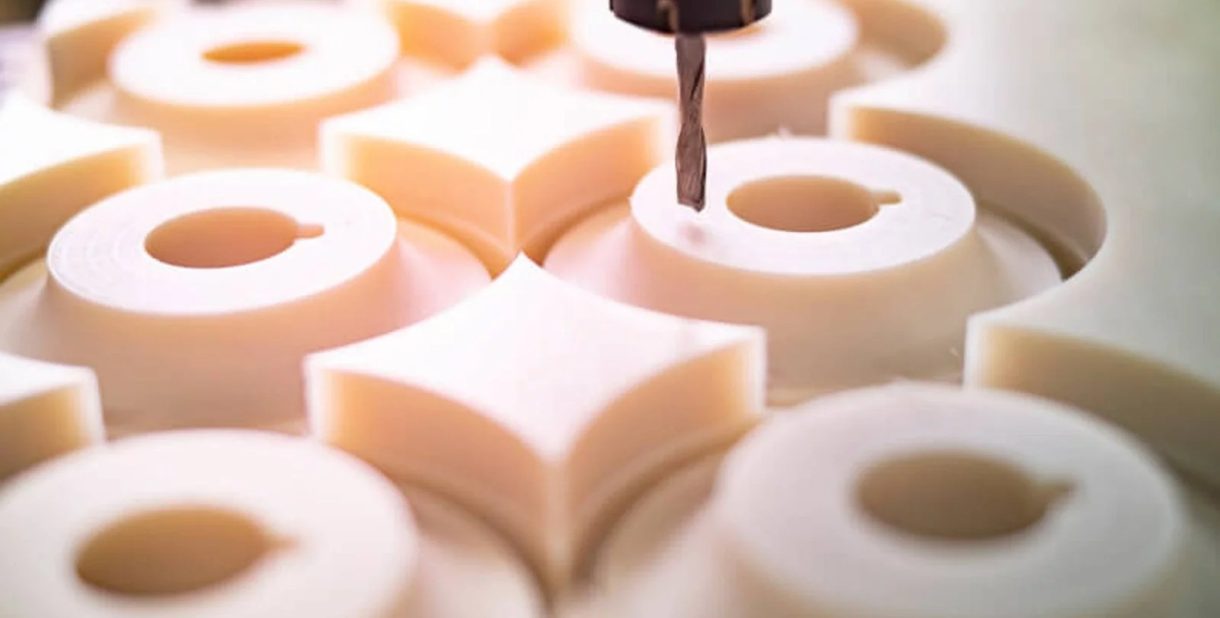
DEK bietet individuelle Kunststoffbearbeitung in 15 technischen Polymeren, von PEEK und PTFE bis Delrin und Nylon, mit Toleranzen von ±0.01 mm – im selben Betrieb, in dem auch Ihre Metallteile bearbeitet werden.
-
15Polymere
-
±0.01mmToleranz
-
keine MindestbestellmengeJede Menge
Warum DEK für individuelle Kunststoffbearbeitung
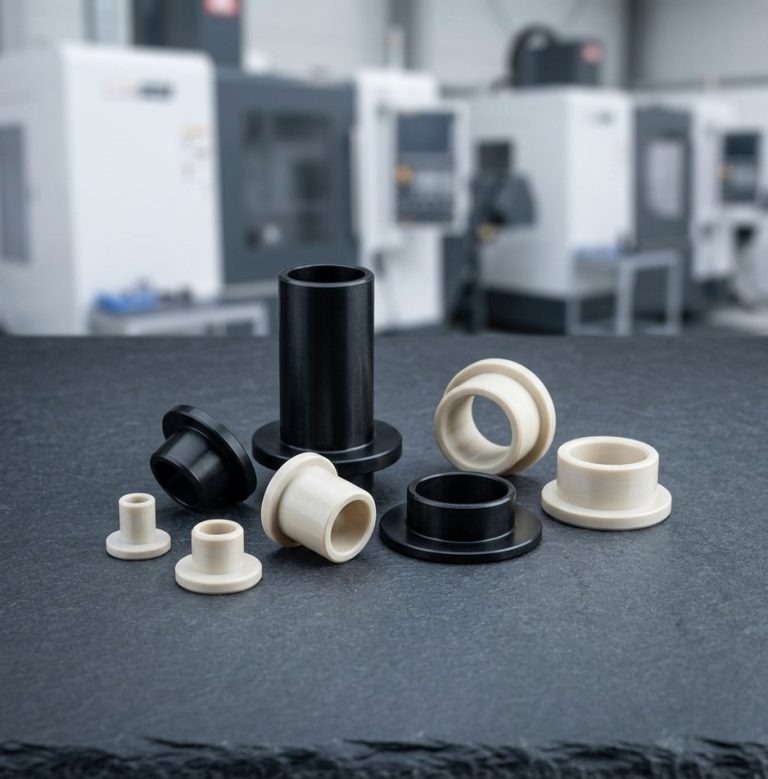
DEK bearbeitet Kunststoffteile in derselben Fabrik, mit denselben Ingenieuren und Prüfern wie Ihre Metallteile – so werden ein Aluminiumgehäuse und ein PEEK-Isolator als ein Auftrag kalkuliert, bearbeitet, geprüft und versandt. Metall bleibt der Kern des Betriebs; siehe CNC-Bearbeitung von Metallen.
Wählen Sie ein Polymer anhand von Temperatur, Chemikalienbeständigkeit und Belastung aus, oder senden Sie uns diese Bedingungen und ein Ingenieur empfiehlt Ihnen eines. Die Teile laufen auf unseren Fräs, Dreh- und Langdreh-Anlagen.
-

Ein Betrieb, ein Auftrag
Dieselben Ingenieure und Prüfer wie bei Metall, seit 2002
-

±0.01 mm Standard
Auf CMM verifiziert, Prüftemperatur dokumentiert
-

15 Polymere auf Lager
Von PEEK bis G10, Materialzeugnisse auf Anfrage
-

Zertifizierte Qualität
ISO 9001:2015, ISO 13485, AS9100D, durch TÜV
CNC-Bearbeitung von Kunststoffen auf Lager
Von PEEK und PTFE für Hitze und Chemikalien bis Delrin und Nylon für Verschleiß – jedes Polymer ist vorrätig und wird auf ±0.01 mm gehalten, ohne Mindestbestellmenge.
-
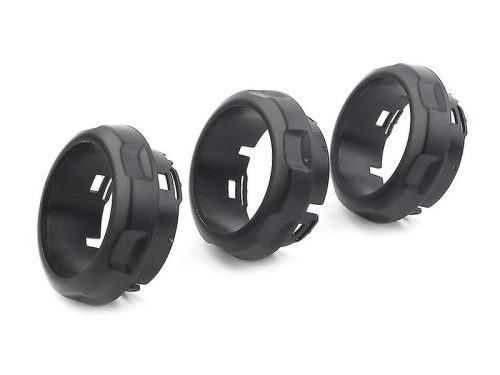 ABSNatur, schwarz, flammhemmend (UL 94 V-0) und PC/ABS-Typen, bearbeitet auf ±0.01 mm für Gehäuse, Blenden, Vorrichtungen und Anschauungsprototypen.Typen ansehen
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilkörper und lebensmittelkontaktgeeignete Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Typen ansehen
-
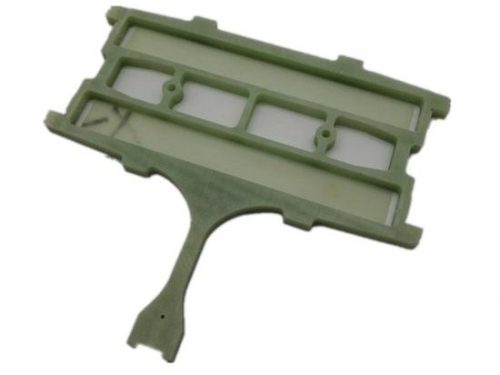 FR4UL 94 V-0 Glas-Epoxid-Laminat für Prüfvorrichtungen, Sondenplatten, Isolatoren und Abstandshalter. FR-4, High-Tg FR-4 und FR-5 / G-11, gehalten auf ±0.01 mm.Typen ansehen
-
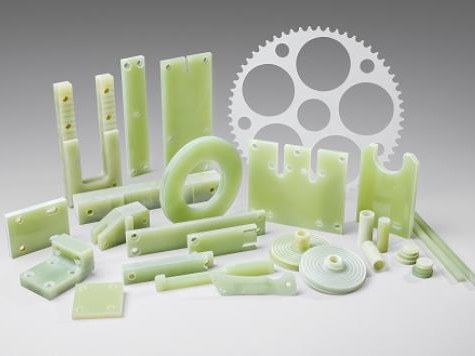 Garolite G-10Garolite G-10 Glas-Epoxid-Laminat für Isolatoren, kryogene Träger, Vorrichtungen und Messergriffe: 20 kV/mm Durchschlagfestigkeit, nahezu keine Feuchtigkeitsaufnahme.Typen ansehen
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißpads, Rollen und Isolatoren.Typen ansehen
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationstabletts und Flugzeugwinkel: 170 °C Dauerbetrieb, UL 94 V-0.Typen ansehen
-
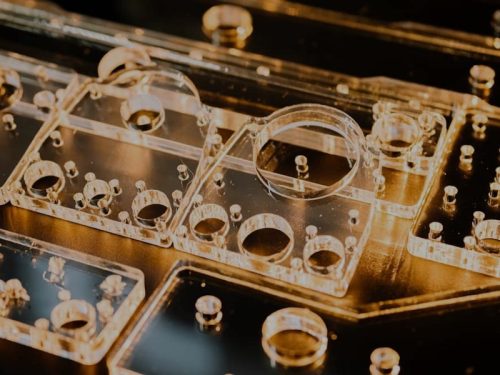 PMMA AcrylGegossenes und extrudiertes PMMA, bearbeitet zu optisch klaren Linsen, Lichtleitern, Fluidik-Verteilern und Displayabdeckungen, nachpoliert auf über 90 % Lichtdurchlass.Typen ansehen
-
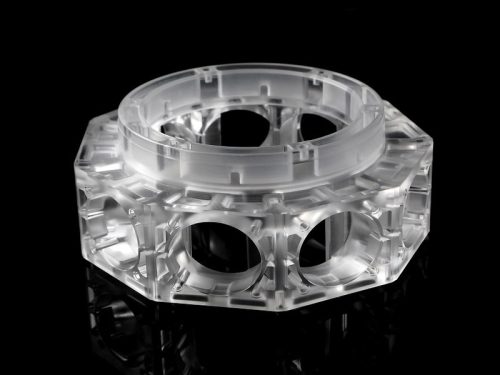 PolycarbonatTransparenter, schlagzäher Kunststoff: optisch klar, glasfaserverstärkt, FDA- und UL 94 V-0-Typen für Maschinenschutzhauben, Schaugläser, Linsen und Gehäuse.Typen ansehen
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturtypen FDA-konform, für Gleitleisten und Kettenführungen.Typen ansehen
-
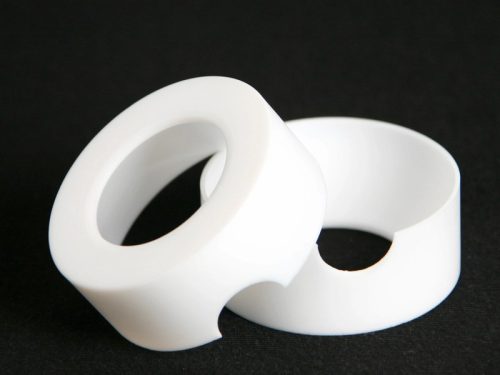 PTFEPTFE (Teflon) für reibungsarme, chemikalienbeständige Teile: ungefüllte, glas-, kohlenstoff- und bronzeverstärkte Typen für Dichtungen, Buchsen und Isolatoren.Typen ansehen
-
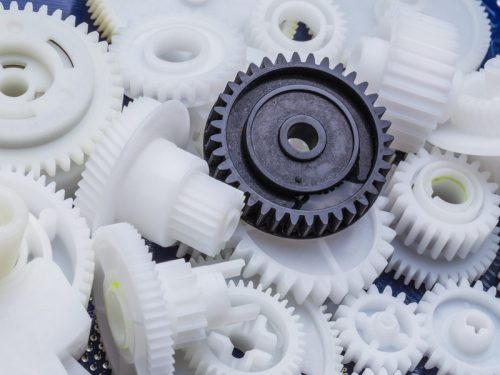 POM(Delrin)Typen ansehen
-
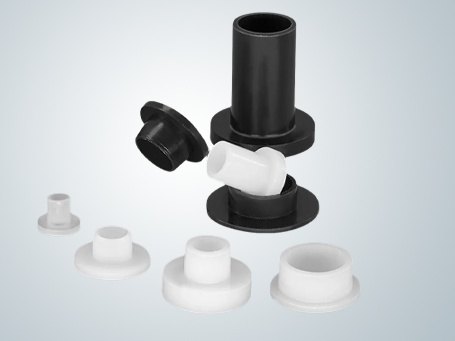 PEEKPEEK bearbeitet in ungefüllten, 30 % glasfaserverstärkten, 30 % kohlenstoffverstärkten und Lager-Typen für Medizin-, Luftfahrt- und Halbleiterteile.Typen ansehen
Lieber Metall? Durchsuchen Sie unsere CNC-Bearbeitung von Metallen.
Kunststoff-Auswahltabelle
Kunststoffe kriechen, quellen bei Feuchtigkeit und erweichen bei Hitze: Wählen Sie zuerst nach Höchsttemperatur, Chemikalienbeständigkeit, Verschleiß und Kosten aus.
| Kunststoff | Max. Temp. | Chemikalien | Verschleiß | Kosten |
|---|---|---|---|---|
| PEEK | 250 °C | Ausgezeichnet | Ausgezeichnet | Sehr hoch |
| PTFE | 260 °C | Ausgezeichnet | Ausgezeichnet | Hoch |
| Delrin / POM | 90 °C | Gut | Ausgezeichnet | Niedrig–mittel |
| Nylon | 100 °C | Gut | Sehr gut | Niedrig |
| PMMA / Acryl | 80 °C | Mäßig | Mäßig | Niedrig |
| Polycarbonat | 120 °C | Mäßig | Mäßig | Niedrig–mittel |
| PEI / Ultem | 170 °C | Sehr gut | Gut | Hoch |
| UHMW / HDPE | 80 °C | Ausgezeichnet | Ausgezeichnet (UHMW) | Niedrig |
| PP | 100 °C | Ausgezeichnet | Mäßig | Niedrig |
| PET | 110 °C | Gut | Gut | Niedrig–mittel |
| PPSU | 180 °C | Sehr gut | Gut | Hoch |
| FR4 | 130 °C | Gut | Mäßig | Mittel |
Konstruktionsrichtlinien für spanend bearbeitete Kunststoffteile
Kunststoffe verändern sich mit Temperatur, Feuchtigkeit und Last; diese Richtlinien halten bearbeitete Merkmale nach der Lieferung innerhalb der Toleranz.
-
1
Toleranzen
±0.01 mm ist der DEK-Standard bei Kunststoffen; wenden Sie ihn nur auf Passungen und Fügeflächen an und belassen Sie den Rest bei ISO 2768-m, da sich Kunststoffe mit Temperatur und Feuchtigkeit verändern.
-
2
Wärmeausdehnung
Die meisten Polymere dehnen sich 5–10-mal stärker aus als Stahl: Eine 200 mm Delrin-Platte wächst bei einem Temperaturanstieg um 10 °C um etwa 0,2 mm. Geben Sie die Prüftemperatur (20 °C) auf der Zeichnung an.
-
3
Feuchtigkeitsaufnahme
Nylon nimmt 2–3 % Wasser auf und quillt dabei. Geben Sie den konditionierten oder trockenen Zustand an oder wählen Sie Delrin oder PET für enge Toleranzen.
-
4
Spannung und Kriechen
Verwenden Sie Innenradien von 0,5 mm oder mehr und vermeiden Sie dünne Wandungen unter Dauerlast. PTFE und PE kriechen unter Einspannung: Konstruieren Sie Rückhalteelemente statt Presssitzen.
-
5
Wandstärke und Ebenheit
Halten Sie Wandungen bei 1,5 mm oder mehr. Dünne Platten verziehen sich durch Eigenspannungen im Material, daher schruppt DEK flache Teile vor, lässt sie ruhen und schlichtet sie anschließend.
-
6
Gewinde in weichen Kunststoffen
Verwenden Sie Grobgewinde oder Metalleinsätze in weichen Kunststoffen. Feingewinde in PTFE oder PE reißen leicht aus, daher sind sie steiferen Polymeren vorbehalten.
Individuelle Kunststofffertigung nach Werkstofffamilie
Gefertigt aus produktionstauglichen Polymeren liefern unsere Kunststoff-Prototyping-Dienste funktionsfähige Teile in 3–5 Tagen; jede Werkstoffseite beschreibt ihre Typen im Detail.
-
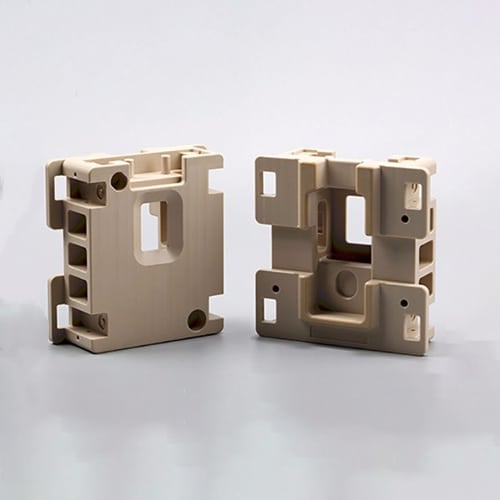 PEEK-BearbeitungDas leistungsfähigste Polymer im Betrieb: Halbleiter-Waferhandling, medizinische Instrumente und Buchsen, die Metall bei hohen Temperaturen ersetzen.
-
 PTFE-BearbeitungChemisch inert und selbstschmierend, aber weich; bearbeitet mit scharfem Werkzeug und leichter Einspannung, um ±0.01 mm bei Dichtungen und Auskleidungen zu halten.
-
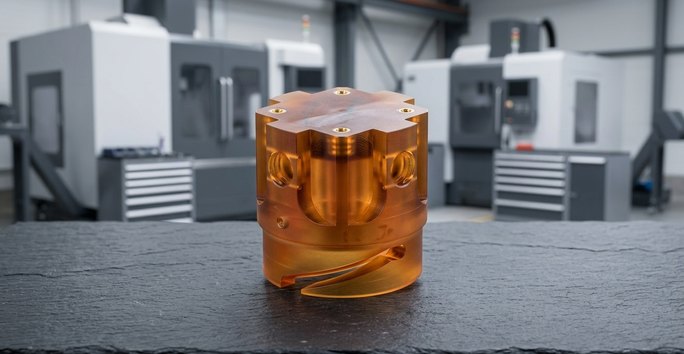 PEI (Ultem)-BearbeitungUltem 1000 und glasfaserverstärktes Ultem 2300 für flammgeschützte Elektroteile, Luftfahrt-Innenausstattungen und mehrfach sterilisierbare Tabletts.
-
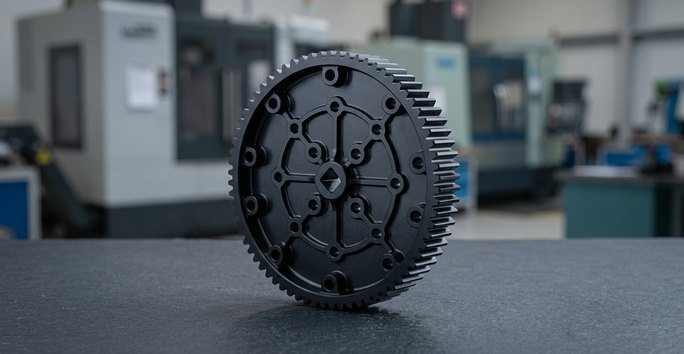 Delrin (POM)-BearbeitungDer am präzisesten zu bearbeitende Kunststoff, für Zahnräder, Nocken und Buchsen; Delrin AF enthält PTFE für geringere Reibung, glasfaserverstärkte Typen erhöhen die Steifigkeit.
-
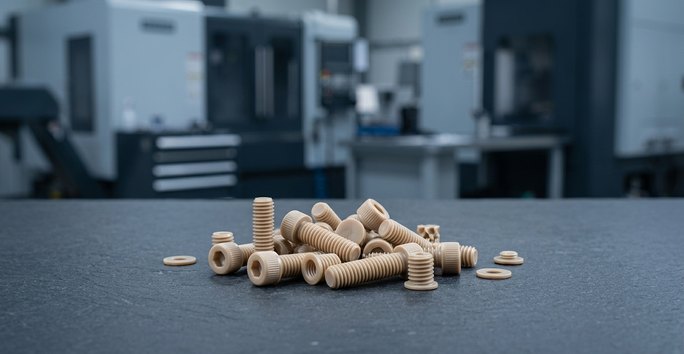 Nylon-BearbeitungNylon 6 und 6/6, unverstärkt und glasfaserverstärkt, für Rollen, Verschleißpads und Strukturteile; berücksichtigen Sie die Feuchtigkeitsaufnahme bei engen Toleranzen.
-
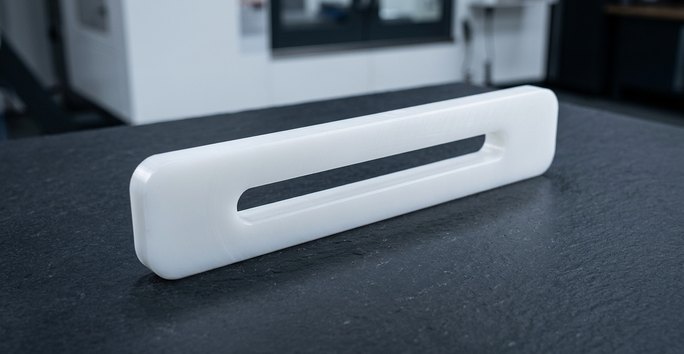 Polyethylen (PE)-BearbeitungUHMW-PE eignet sich für Gleitleisten, Kettenführungen und Teile mit Lebensmittelkontakt; HDPE eignet sich für Tanks und kostengünstige Vorrichtungen.
-
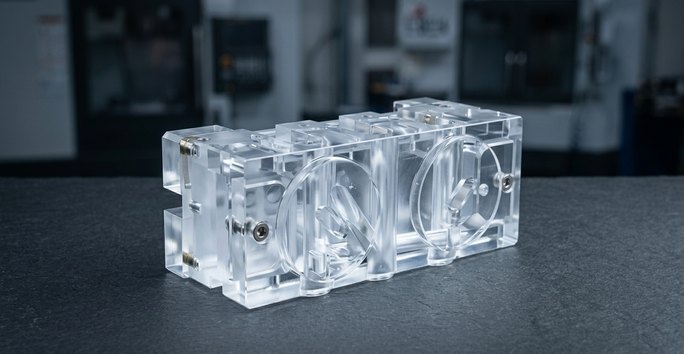 PMMA (Acrylglas)-BearbeitungOptische Klarheit für Fenster, Abdeckungen und Lichtleiter; Polieren oder Dampfpolitur stellt die Transparenz nach der Bearbeitung wieder her.
-
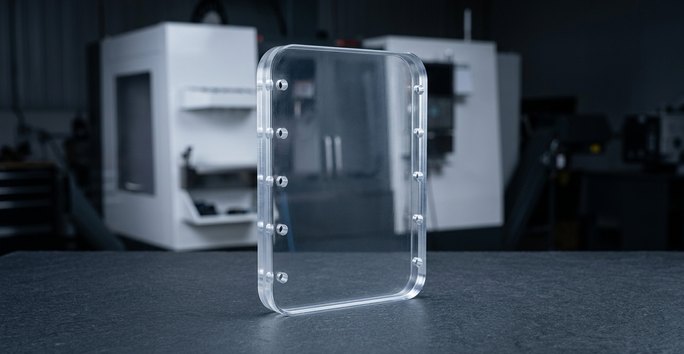 Polycarbonat-BearbeitungHöhere Schlagfestigkeit als Acrylglas für Schutzscheiben und Gehäuse, bei etwas geringerer Klarheit, wenn ein transparentes Teil Stöße aufnehmen muss.
-
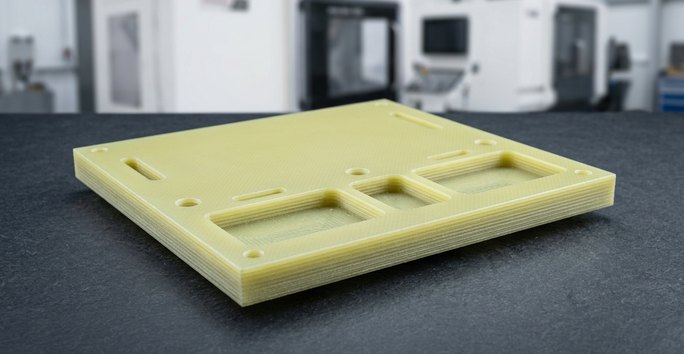 FR4- und G10-BearbeitungGlas-Epoxid-Laminate für Isolatoren und Prüfvorrichtungen, bearbeitet mit Hartmetallwerkzeugen und Staubabsaugung.
Häufig gestellte Fragen
Häufige Fragen zu Toleranzen und schwierigen Polymeren in der individuellen Kunststoffbearbeitung.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








