









FR4-Bearbeitungsservice
Der FR4-Bearbeitungsservice von DEK fertigt Prüfvorrichtungen, Prüfplatten, Isolatoren und Abstandshalter aus UL 94 V-0 Glas-Epoxid-Laminat mit ±0.01 mm. Diamantwerkzeuge, Opferplatten und Absaugung verhindern Delaminierung.
-
±0.01 mm
Merkmale unter 100 mm
-
3–5 Tage
Lieferzeit für Prototypen
-
UL 94 V-0
Entflammbarkeitsklasse
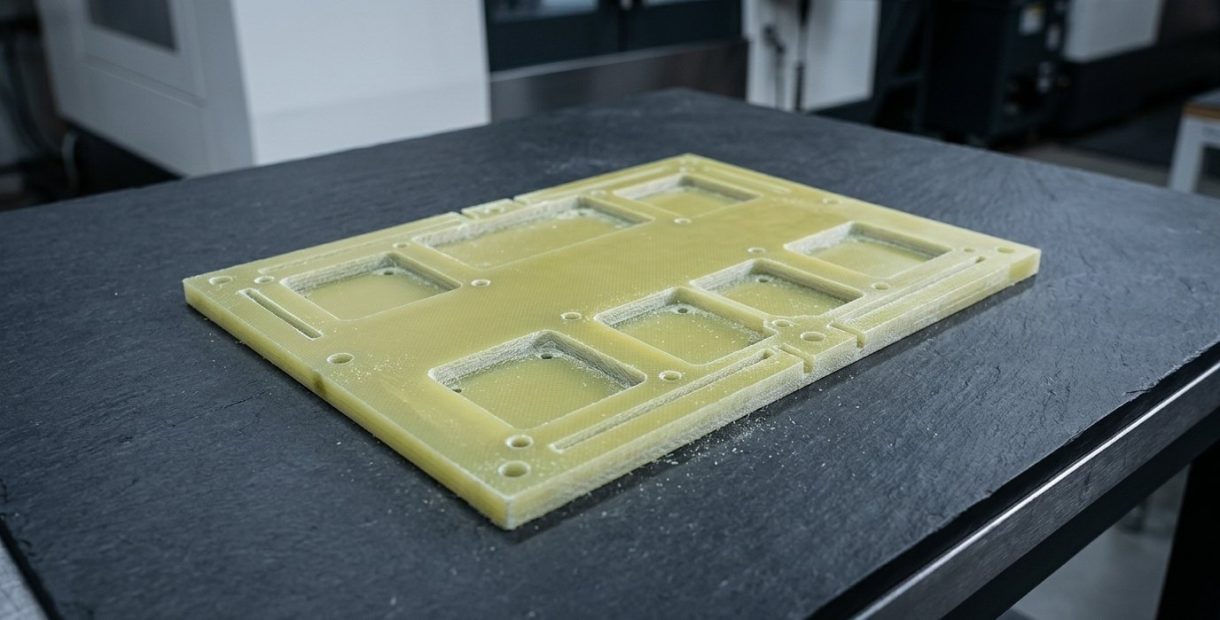

Warum FR4-CNC-Bearbeitung für Prüfvorrichtungen geeignet ist
FR4 ist dasselbe flammhemmende Glas-Epoxid-Laminat wie die Leiterplatten, neben denen es sitzt, mit UL 94 V-0 Bewertung, einer Durchschlagfestigkeit von 20 kV/mm und einer Steifigkeit, die kein ungefüllter Kunststoff erreicht. Es ist eines der Laminate in unseren CNC-Bearbeitungsservices für Kunststoffe.
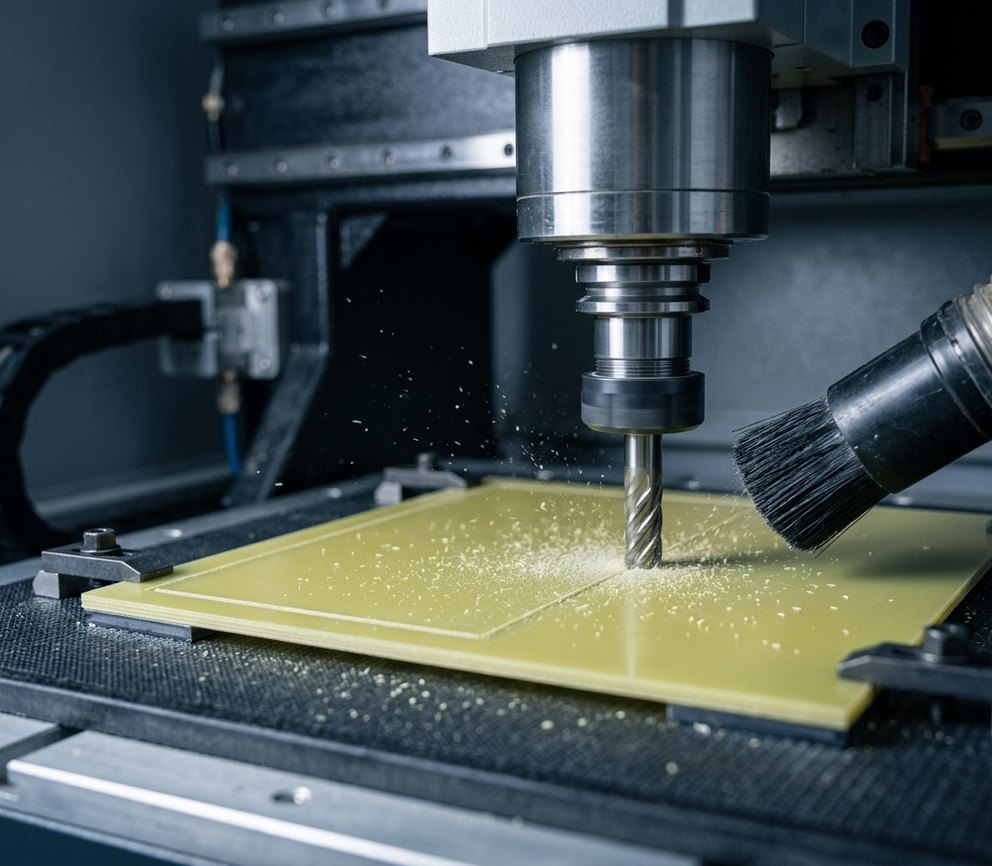
Es ist zudem abrasiv, staubig und delaminiert schnell bei stumpfen Werkzeugen. Wir bearbeiten es auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Ihre Metallteile, mit PCD- und Diamantwerkzeugen, Opferunterlagen und Vakuumabsaugung. Hintergrundinformationen finden Sie in unserem Leitfaden zur FR4- und G10-Bearbeitung.
-

FR4-Bearbeitung seit 2002
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
-

Chargen von 1 bis über 10.000 Stück
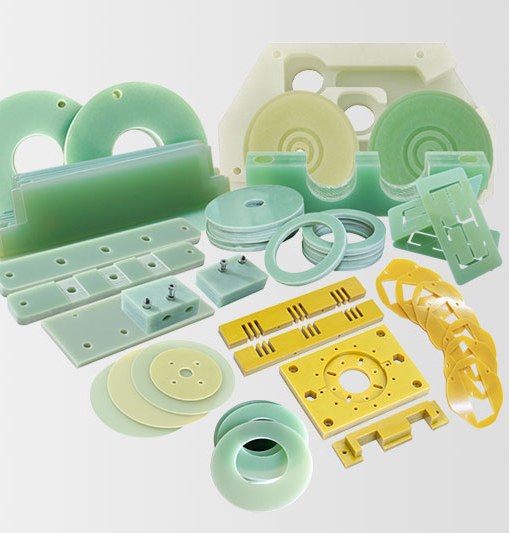
FR4-Sorten, die wir bearbeiten
Glas-Epoxid-Laminate, ausgewählt nach Brandklasse und Einsatztemperatur. Standard-FR-4 ist dauerhaft bis 130 °C einsetzbar bei 0,10 % Wasseraufnahme.
-

FR-4 NEMA-Klasse
UL 94 V-0, Platte 0,4–50 mmDas standardmäßige naturgelb-grüne Laminat für Vorrichtungen, Isolatoren und Abstandshalter; 275–310 MPa Zugfestigkeit in Längsrichtung und 1,85 g/cm³ Dichte.
-

FR-4 mit hoher Tg
Tg 170–180 °CFür Vorrichtungen in Heißtests, Reflow-Werkzeuge und Teile nahe Wärmequellen, wo Standard-FR-4 mit 130 °C Dauerbelastung nicht ausreicht.
-

FR-5 / G-11
155–180 °C dauerhaftHöhertemperatur-Epoxidlaminate für Isolierteile, die ihre Steifigkeit oberhalb der Einsatzgrenze von Standard-FR-4-Sorten behalten müssen.
-
±0.01 mm
Merkmale unter 100 mm
-
±0.02 mm
Lange Platten und Positionstreue
-
Ra 1.6–3.2
Bearbeitungsoberfläche, µm
FR4-Bearbeitungskapazitäten bei DEK
Fräsen, Bohren, Drehen und Profilieren von Laminatplatten, -stäben und -rohren, mit einer Ausdehnung in der Ebene von 11–15 µm/m·K, ähnlich wie Stahl.
-
1
CNC-Fräsen
CNC-Fräsen auf 3-, 4- und 5-Achs-Maschinen für Vorrichtungsplatten, Prüfplatten, Isolierbarrieren, Halterungen und Gehäuseplatten.
-
2
Hochdichtes Bohren
Prüf- und Stiftarrays, gebohrt mit PCD-Bohrern bei 0,5–3 mm Durchmesser, mit ±0.02 mm Positionstreue über 500-mm-Platten. Siehe CNC-Bohren.
-
3
CNC-Drehen
CNC-Drehen von Stäben und Rohren zu Abstandshaltern, Buchsen, Spulenkörpern und Isolierabstandshaltern für elektrische Baugruppen.
-
4
Profilieren & Nuten
FR4-Plattenbearbeitung ab 0,4 mm mit Kompressionsfräsern, gefolgt von Kantenversiegelung, Ultraschallreinigung sowie eingepressten Metallbuchsen und -stiften.
Design- und Bearbeitungstipps für FR4
Was unsere Ingenieure bei jeder Laminatzeichnung prüfen, um Delaminierung, Ausfransen und gewölbte Platten zu vermeiden.
-
1
Delaminierung vermeiden
Lagen trennen sich an Bohraustritten und gefrästen Kanten bei stumpfen Werkzeugen oder tiefen Zustellungen. Wir bohren auf Opferunterlagen, führen leichte Schlichtschnitte aus und fasen Kanten mit 0,3 mm.
-
2
Abrasive Werkzeuge
FR4 verschleißt Hartmetall innerhalb weniger Teile. Wir verwenden PCD- und diamantbeschichtete Werkzeuge, verfolgen die Standzeit pro Bohrlochzahl und kalkulieren den Werkzeugverbrauch im Angebot ein.
-
3
Staubabsaugung
Glas- und Epoxidstaub ist ein Gesundheitsrisiko und abrasiv für Maschinenführungen; Teile werden mit Vakuumabsaugung oder gefilterter Nasskühlung geschnitten und anschließend ultraschallgereinigt.
-
4
Ebenheit bei dünnen Platten
Das Schneiden einer Seite setzt Spannungen im Lagenaufbau frei und wölbt dünne Vorrichtungs platten. Wir bearbeiten beide Seiten gleichmäßig; eine Ebenheit von 0,1 mm pro 300 mm ist bei 5-mm-Platten realistisch.
-
5
Ecken, Wände und Stege
Geben Sie Innenradien von 0,5 mm an und vermeiden Sie Merkmale dünner als 1 mm. Halten Sie 1,0 mm zwischen benachbarten Prüfbohrungen ein, 1,5 mm bei Platten über 200 mm.
-
6
Gewinde und Einsätze
Gewindebohrungen in FR4 nehmen nur leichte Lasten auf. Für zyklische Belastungen sind Einpress-Metalleinsätze vorzusehen, und Durchgangslöcher sollten um 0,1 mm größer dimensioniert werden.
Wann Sie FR4 statt G10, Ultem oder Aluminium wählen sollten
FR4 ist die Standardwahl in der Nähe elektrischer Geräte oder überall dort, wo eine Brandschutzklassifizierung gefordert ist; die meisten Prüfvorrichtungen kombinieren eine FR4-Tastplatte mit einem Aluminiumrahmen.
| Kriterien | Dieses MaterialFR4 | G10 | Ultem (PEI) | Aluminium |
|---|---|---|---|---|
| Wählen Sie es für | Vorrichtungsplatten | Kryogenik | Medizintechnik, Sockel | Rahmen |
| Brandschutzklassifizierung | UL 94 V-0 | Keine | UL 94 V-0 | – |
| Max. Temperatur | 130 °C | – | 170 °C | – |
| Toleranzen | ±0.01 mm | Nahezu identisch | Enger | Enger |
| Isoliert | Ja | Ja | – | Nein |
| Kosten | Niedriger | – | Deutlich höher | – |
Wo bearbeitete FR4-Teile eingesetzt werden
Von Bed-of-Nails-Tastplatten bis zu Isolatoren für Batteriepacks: FR4-Teile isolieren, bleiben steif und halten die Ausrichtung mit Stahlstiften.
-
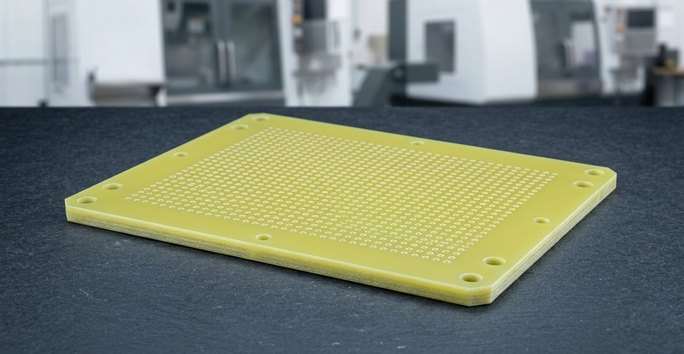 Elektronik & PrüftechnikIn-Circuit- und Funktionstestvorrichtungen, Bed-of-Nails-Tastplatten, Burn-in-Board-Träger sowie Reflow- und Wellenlötpaletten.
-
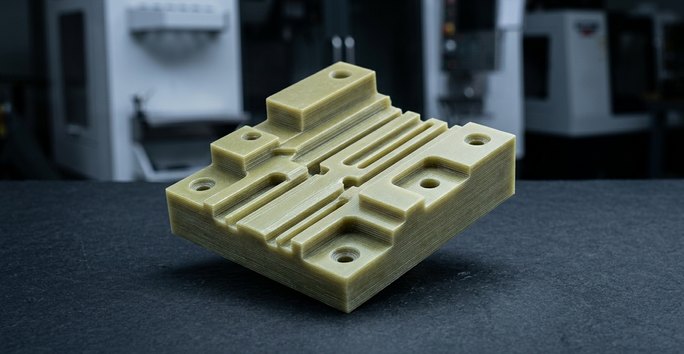 Elektrotechnik & HalbleiterSammelschienenhalter, Klemmenabschirmungen, Transformatorenisolatoren, Probe-Card-Versteifungen und Handler-Nester für Halbleiteranlagen.
-
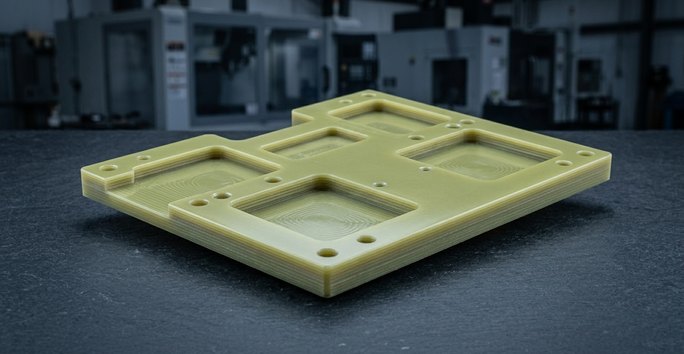 Industrielle AutomatisierungVorrichtungsgrundplatten, Positioniernester und Isolierunterlagen für Montagelinien, gefertigt als Vorrichtungen und Spannmittel.
-
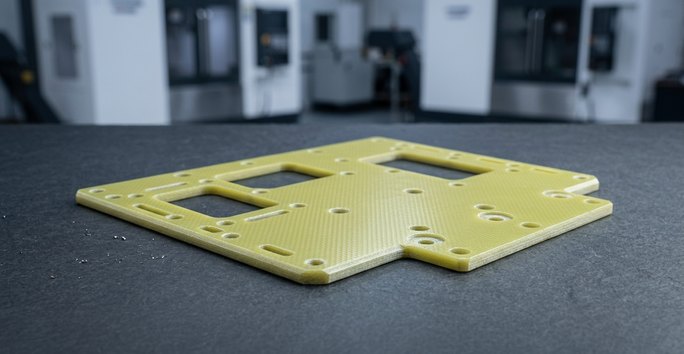 Neue EnergienIsolierplatten und Abstandshalter für Batteriepacks, bearbeitet aus UL 94 V-0-Laminat auf ±0.01 mm.
-
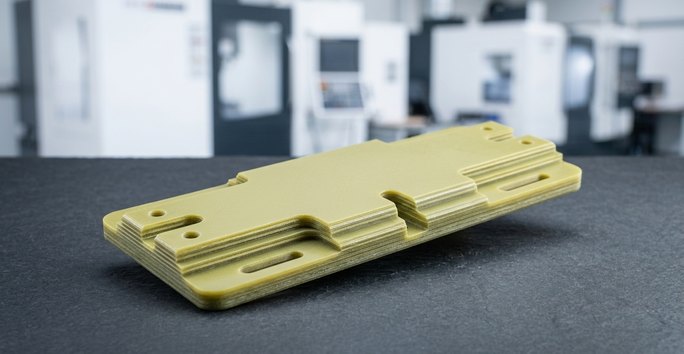 TelekommunikationAntennenisolatoren, die eine Brandschutzklassifizierung, stabile Dielektrizitätsfestigkeit und eine Steifigkeit erfordern, die kein ungefüllter Kunststoff erreicht.
-
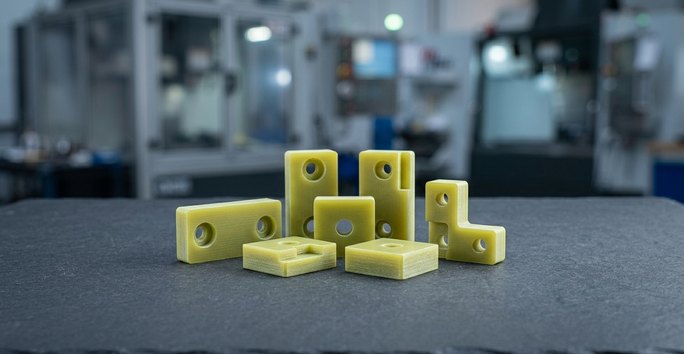 VerteidigungIsolatoren und Abstandshalter aus flammhemmendem Laminat, geprüft nach AS9100D mit IQC, IPQC, FAI und OQC.
Oberflächenveredelungsoptionen für bearbeitete FR4-Teile
CNC-Bearbeitung plus Veredelung für FR4: Eloxieren, Galvanisieren und Dampfpolitur sind bei Glas-Epoxid-Laminat nicht anwendbar.
Benötigen Sie eine andere Veredelung oder eine Brandschutzklassifizierung? Fragen Sie unsere Ingenieure.
-
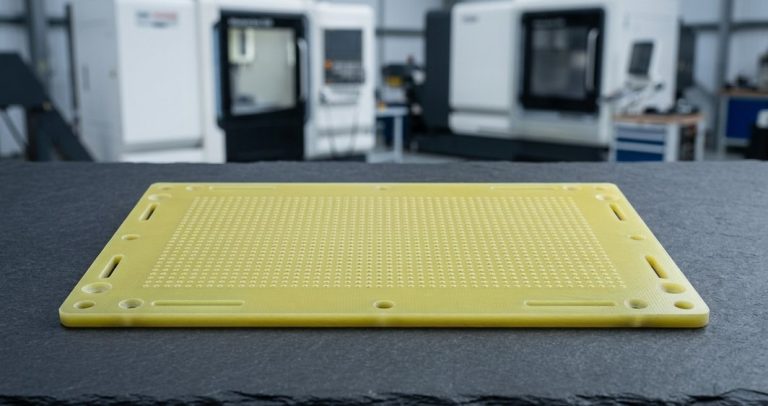 Wie bearbeitetStandardCNC-bearbeitet mit gefasten Kanten, der Standard für Vorrichtungen und Isolatoren; Ra 0.2–0.4 µm mit leichter Faserstruktur.Angebot anfordern
-
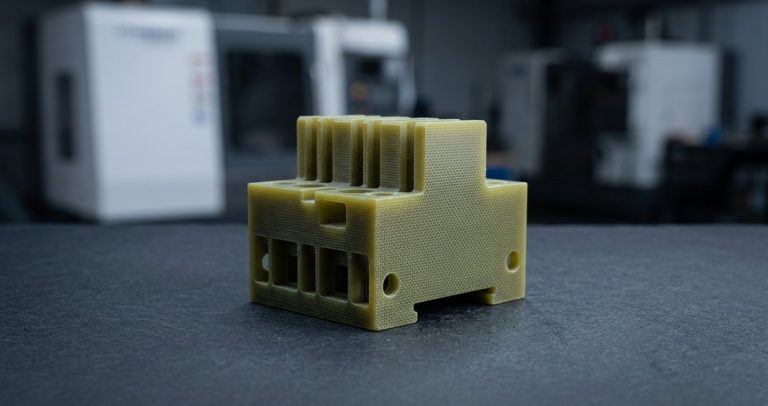 KugelstrahlenAm beliebtestenCNC-Bearbeitung plus eine matte Strahloberfläche, die die Faserstruktur auf optisch sichtbaren Abschirmungen egalisiert.Angebot anfordern
-
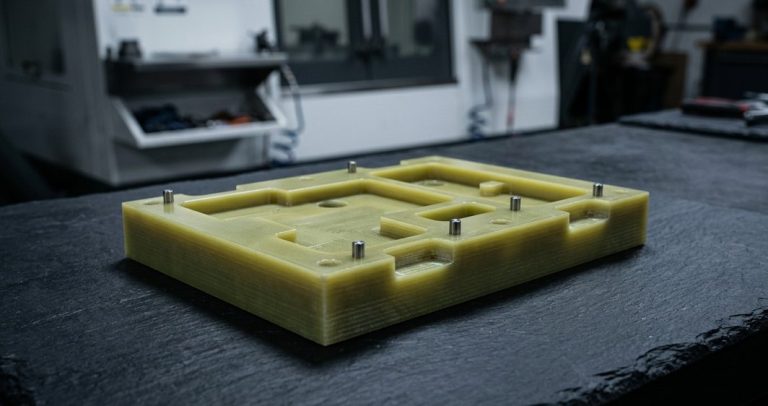 KantenversiegelungAm beliebtestenEpoxid- oder Conformal-Beschichtung über den Faserenden nach der Bearbeitung, für feuchte, Vakuum- oder Hochspannungsanwendungen.Angebot anfordern
-
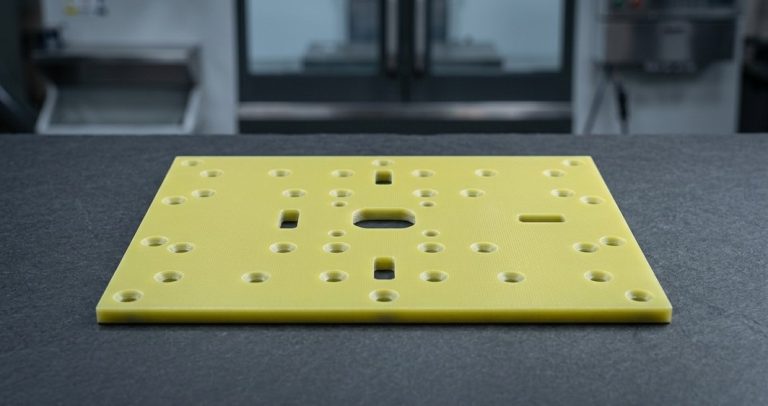 LackierenAm beliebtestenEpoxid- und Polyurethanbeschichtungen haften nach leichtem Anschleifen; verwendet zur Farbcodierung auf Vorrichtungsplatten.Angebot anfordern
-
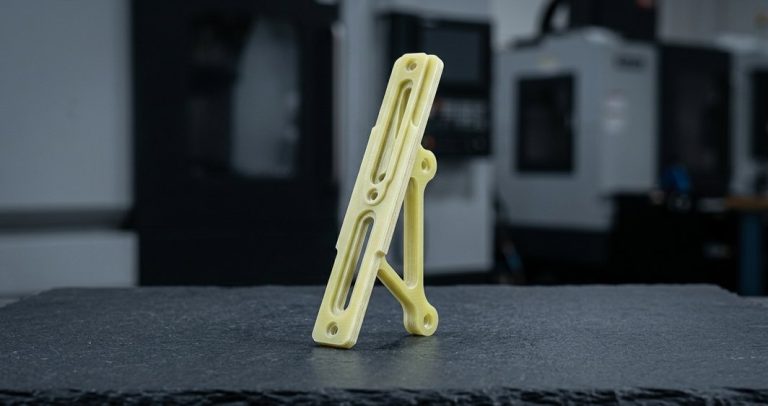 Lasermarkierung & GravurAm beliebtestenPrüfnummern, Teilenummern und Warnhinweise, markiert auf bearbeiteten FR4-Platten und Isolatoren.Angebot anfordern
FAQs zur FR4-Bearbeitung
Häufige Fragen zur Bearbeitung von flammhemmendem Laminat, Delaminierung und Toleranzen.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktnahe Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationsschalen und Flugzeug-Halterungen: 170 °C Dauergebrauchstemperatur, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturqualitäten FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








