









Präzisions-CNC-Bohrservices
Die CNC-Bohrservices von DEK halten die Position von Passbohrungen auf ±0.005 mm in über 50 Metallen und Kunststoffen. Bohrungen werden in derselben Aufspannung wie beim Fräsen oder Drehen gefertigt – ohne Mindestbestellmenge.
-
±0.005mm
Positionstoleranz
-
3 Tage
Schnellster Prototyp
-
98,6 %+
Pünktliche Lieferung
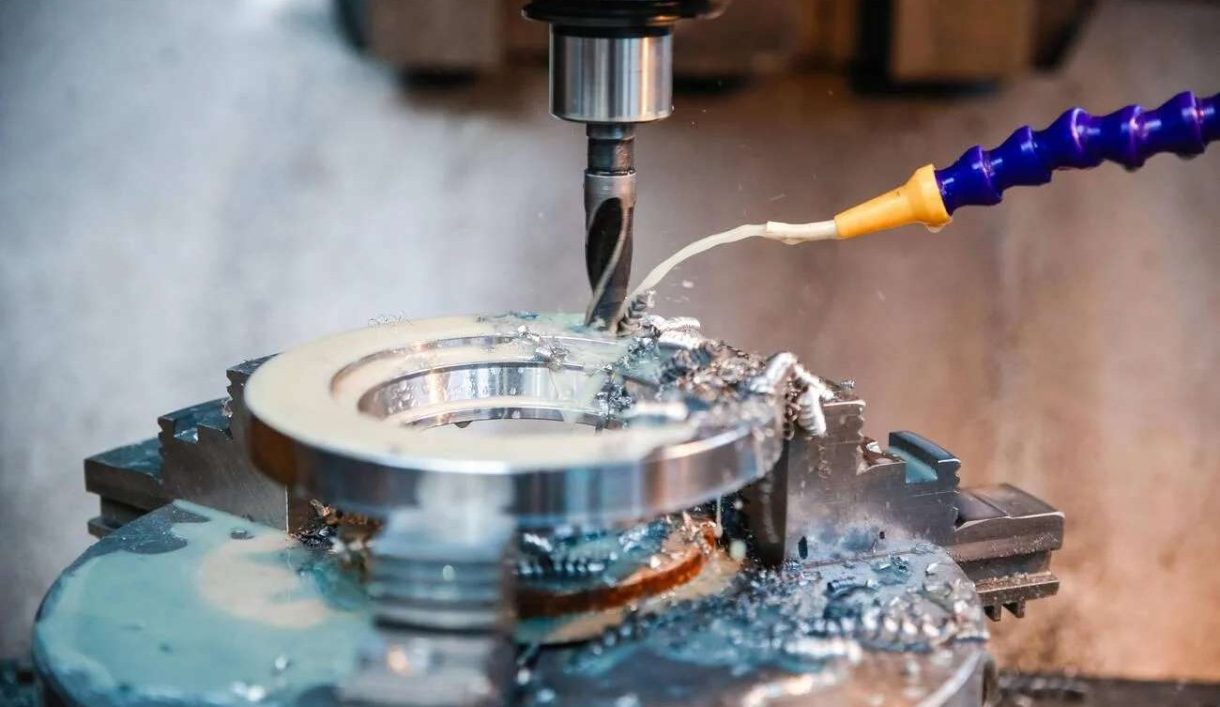

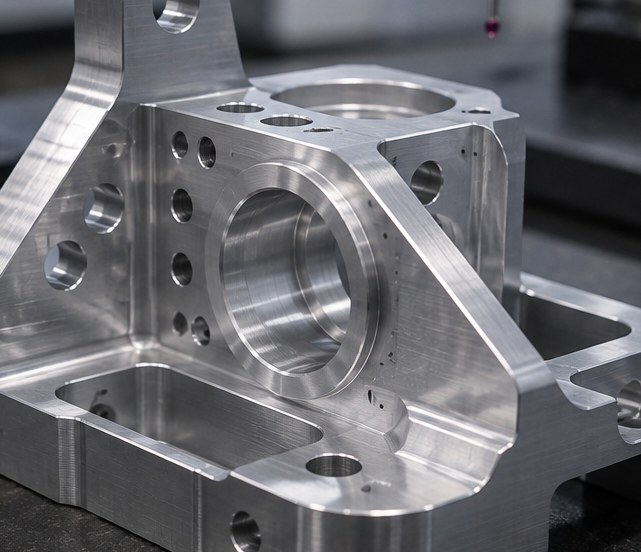
Präzisionsbohrungen für gefräste und gedrehte Teile
DEK bohrt Durchgangsbohrungen, Sacklöcher, Positionier-/Passbohrungen sowie Senkungen und Ansenkungen in über 50 Metallen und technischen Kunststoffen. Bohrungen werden auf demselben Bezugssystem gefertigt wie die umgebende CNC-Fräsen oder CNC-Drehen Bearbeitung.
Die Positionstoleranz zieht sich durch das gesamte Bauteil, statt für einen separaten Bohrdurchgang neu gesetzt zu werden. Es gibt keine Mindestbestellmenge, Prototypen werden in nur 3 Tagen versandt, und unsere Ingenieure bestätigen Bohrungstoleranz, Material und Lieferzeit, bevor Sie sich festlegen – allgemeine Maße gemäß ISO 2768.
Warum DEK für CNC-Bohren wählen
Gebohrte Löcher sind meist nur ein Merkmal innerhalb eines größeren gefrästen oder gedrehten Bauteils. Darum vertrauen OEM-Einkäufer DEK damit.
-

Über 20 Jahre Zerspanung
DEK betreibt seit über 20 Jahren Präzisionszerspanung und fertigt jährlich über 1,2 Mio. Teile für mehr als 2300 globale OEM-Kunden in Europa und Nordamerika.
-

98,6 %+ pünktliche Lieferung
Die Prototypen-Lieferzeit beträgt nur 3 Tage; die Serienlieferzeit wird bestätigt, sobald Bohrungsanzahl, Material und Toleranz feststehen.
-

Gleiche Aufspannung, gleiches Bezugssystem
Das Bohren erfolgt in derselben Aufspannung, auf demselben Bezugssystem und mit derselben Prüfung wie der Rest des Bauteils – so entsteht kein separater Ausrichtfehler, der nachverfolgt werden müsste.
-

Keine Mindestbestellmenge
Bestellen Sie einen einzelnen Prototyp oder eine Serie: Es gibt keine Mindestbestellmenge, und jede Stückzahl erhält dieselbe ingenieurgeprüfte Zeichnungskontrolle.

Ingenieurgeprüfte Zeichnungen
Unsere Ingenieure weisen auf Bohrungen mit einem Tiefen-Durchmesser-Verhältnis über 10:1, sehr kleine Durchmesser in harten Legierungen und Querbohrungen nahe dünner Wände hin und bestätigen anschließend Toleranz, Material und Lieferzeit vor der Preisangabe.


Leistungsumfang der CNC-Bohrservices
Der Bohrungstyp bestimmt Werkzeug, Aufspannung und Prüfmethode. Wir wählen die Bohrfolge passend zu den Anforderungen Ihrer Zeichnung.
CNC-Bohren im Vergleich zu anderen Bohrverfahren
Wählen Sie CNC-Bohren für einfache Bohrungen bis etwa 10:1 Tiefe; wechseln Sie das Verfahren bei tieferen Bohrungen, Gewinden oder H7-Passbohrungen.
| Kriterium | Dieses VerfahrenCNC-Bohren | Tiefbohren | Gewindeschneiden | Ausbohren / Schleifen |
|---|---|---|---|---|
| Am besten geeignet für | Durchgangs-, Sack- und Passstiftbohrungen | Lange, gerade Bohrungen | Innengewinde | H7-Passungsbohrungen |
| Tiefen-Durchmesser-Verhältnis | Bis ca. 10:1 | Über ca. 10:1 | Gemäß Gewindeangabe | Nachbearbeitung der gebohrten Bohrung |
| Typische Toleranz | ±0.005 mm Positionsgenauigkeit | Wird bei der Prüfung bestätigt | Wird bei der Prüfung bestätigt | Passungsklasse H7 |
| Begrenzender Faktor | Werkzeugzugänglichkeit, Werkstoff | Geradheit, Kühlmittel | Gewindewerkzeuge | Passungsklasse auf der Zeichnung |
| Wählen, wenn | Einfache Bohrung in derselben Aufspannung | Bohrung übersteigt 10:1 | Bohrung benötigt Gewinde | Bohrung benötigt Presssitz |
Gebohrte Teile für jede Branche
Wir bohren Teile für Luftfahrt (nicht flugkritisch), Medizintechnik, Robotik, Halbleiterausrüstung, Automatisierung und Automotive-Programme.
-

Luftfahrt
-

Medizintechnik
-

Automotive
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 LuftfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Fittings nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomotivePrototypen- und Klein- bis Mittelserien-Sensorgehäuse, Ventilkörper und Wellen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus Edelstahl 316, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturkonsolen, Verankerungsteile und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, gestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Bohrungsmerkmale und Herausforderungen, die wir lösen
Von Mikrobohrungen bis zu großen Platten: Dies sind die Bohrungsmerkmale, die unsere Ingenieure bohren, und die Zeichnungsrisiken, die wir frühzeitig melden.
-

Sacklöcher
Bohrungen mit kontrollierter Tiefe für Abstandshalter und Dichtflächen. Standardmäßig mit kegeligem Boden, mit flachem Boden, wenn die Zeichnung dies vorgibt.
-

Senkungen und Ansenkungen
Vertiefte Aufnahmen für bündige Schraubenköpfe: Senkungen definiert durch Durchmesser und Tiefe, Ansenkungen durch Spitzenwinkel und Tiefe.
-

Passstift- und Positionierbohrungen
Lage und Koaxialität zwischen Passstift- und Positionierstiftbohrungen auf ±0.005 mm gehalten für wiederholbare Ausrichtung.
-

Mikrobohrungen
Bohrungen in Bauteilen unter 10 mm bis zu ±0.003 mm durch unsere Mikrobearbeitung -Aufstellung.
-

Bohrungen in großen Teilen
Bohren an Teilen bis etwa 1000 mm, ausgeführt mit unserer CNC-Bearbeitung großer Teile Kapazität.
-
Bohrbilder über mehrere Flächen
Bohrungen auf mehreren Flächen, geschnitten auf 4- und 5-Achs -Plattformen, mit Profilmerkmalen auf ±0.01 mm gehalten.
Bohrungsmerkmale, die wir frühzeitig melden
-
Bohrungen über 10:1
Tiefen-Durchmesser-Verhältnisse über etwa 10:1 begrenzen Geradheit und Kühlmittelzufuhr, daher werden sie weitergeleitet an Tiefbohren.
-
Kleine Bohrungen in harten Legierungen
Sehr kleine Durchmesser in Titan oder Inconel laufen langsamer und verschleißen Werkzeuge schneller; wir bestätigen Toleranz und Lieferzeit vor der Preisangabe.
-
Querbohrungen nahe dünner Wände
Querbohrungen nahe dünner Wände werden anhand der Zeichnung geprüft, damit Toleranz und Lieferzeit vor dem Angebot bestätigt werden.
-
Bohrungen ohne Finish
Presssitz- oder Gewindebohrungen, die unbeschichtet bleiben müssen, werden vor dem Eloxieren, Beschichten oder Pulverbeschichten markiert.
Zertifizierte Qualität bei jeder Bohrung
Das Bohren erfolgt unter unserem nach ISO 9001, AS9100D und ISO 13485 zertifizierten Qualitätssystem.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
50+ Materialien für gebohrte Teile
Harte Legierungen halten engere Positionen, laufen aber langsamer als Aluminium oder Kunststoffe. Wir bohren über unser gesamtes Metall- und Kunststoffsortiment.
Oberflächenveredelungen
Technische Kunststoffe
Benötigen Sie einen anderen Werkstoff oder eine andere Oberfläche? Sprechen Sie mit unseren Ingenieuren.
Alle WerkstoffeSo bestellen Sie CNC-gebohrte Teile
FAQs zum CNC-Bohren
Antworten zu Bohrungstoleranz, Designprüfung und Lieferzeit für gebohrte Teile.
Angebot für CNC-Bohrleistungen anfordern
Senden Sie Ihre 3D-CAD-Datei und 2D-Zeichnung. Unsere Ingenieure bestätigen Bohrungstoleranz, Werkstoff und Lieferzeit, bevor ein Preis angeboten wird.
- Prototypen in nur 3 Tagen
- Keine Mindestbestellmenge, von einem Teil bis zur Serie
- Wahre Position auf ±0.005 mm gehalten
- Über 50 Metalle und Kunststoffe gebohrt
- CMM-Prüfung mit vollständiger Rückverfolgbarkeit
Verwandte Fertigkeiten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








