









Präzisionsschleifen – Oberflächenschleifdienstleistungen
Die Oberflächenschleifdienstleistungen von DEK halten die Ebenheit auf 0,002 mm, die Parallelität auf 0,003 mm und Ra 0,2–0,4 µm bei gehärteten Teilen. Fräsen, Härten und Schleifen erfolgen in-house im Rahmen eines Auftrags.
-
0,002 mm
Ebenheit
-
0,003 mm
Parallelität
-
±0,002 mm
Dicke
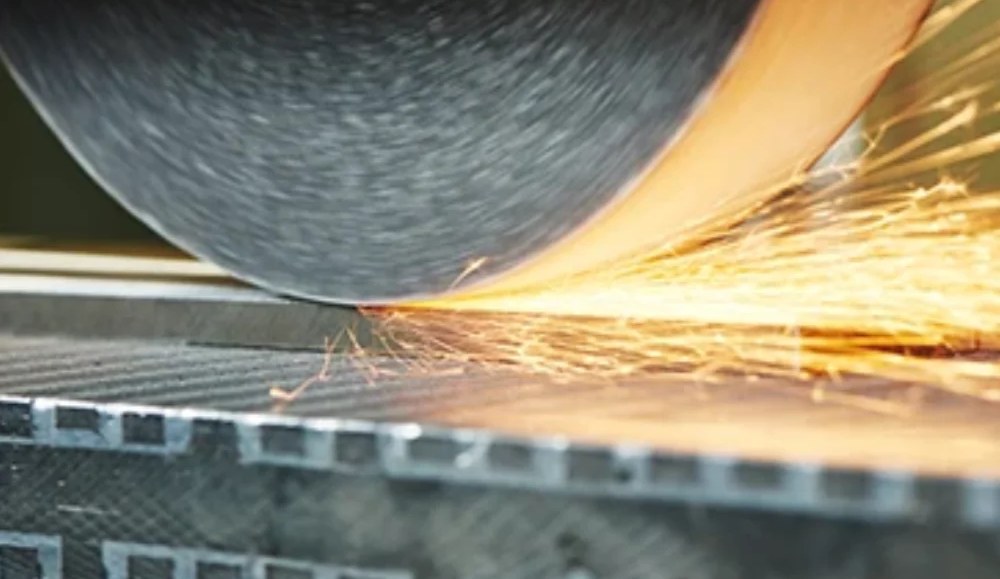

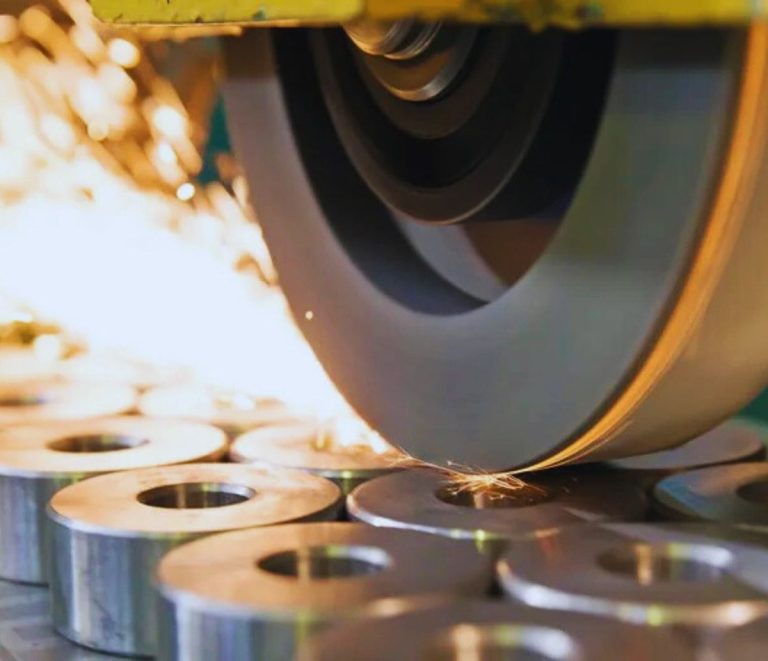
Präzisionsschleifen für gehärtete Teile
Oberflächenschleifen erzeugt ebene, parallele Flächen auf Platten, Blöcken und Klingen, die nach der Wärmebehandlung durch Fräsen nicht gehalten werden können – bei Werkzeugstahl, Edelstahl, Hartmetall und Aluminium. Es ist eine unserer Präzisionsschleifdienstleistungen, neben Rundschleifen und Spitzenlosschleifen.
Wir schleifen Teile, die DEK bearbeitet, sodass eine Formplatte im Rahmen eines Auftrags gefräst, gehärtet, geschliffen und geprüft wird. Die Dicke wird auf ±0,002 mm gehalten – ohne Mindestbestellmenge und mit einem von Ingenieuren geprüften Angebot innerhalb von 6 Stunden.
Warum DEK für Oberflächenschleifdienstleistungen
Schleifen in-house seit 2002, im Verbund mit Fräsen, Drehen, EDM und Wärmebehandlung, sodass gehärtete Teile unter einem Qualitätsnachweis bleiben.
-

In-house seit 2002
Oberflächenschleifen wird in-house seit der Gründung von DEK im Jahr 2002 betrieben, als Formplatten und Führungsbuchsen gefertigt wurden – parallel zu Fräsen, Drehen und EDM.
-

Verifizierte Ebenheit
Ebenheit und Parallelität werden auf Granitmessplatten und per CMM in einem temperaturkontrollierten Raum verifiziert; Berichte auf Anfrage.
-

Zertifizierte Qualität
Der Betrieb ist von TÜV nach ISO 9001:2015, ISO 13485 und AS9100D zertifiziert, sodass gehärtete, geschliffene Teile unter einem Qualitätsnachweis bleiben.
-

keine Mindestbestellmenge, schnelle Chargen
Von 1 bis 10.000+ Teilen ohne Mindestbestellmenge. Kleine Chargen werden in 4–7 Tagen versandt, mit weltweiter Lieferung in 3–7 Tagen.

Von Ingenieuren geprüfte Angebote
Senden Sie die Zeichnung mit markierten Schleifflächen, Ebenheit, Parallelität, Dickentoleranz und Härte. Ein Ingenieur bestätigt Schleifzugabe und -reihenfolge und sendet für die meisten Teile innerhalb von 6 Stunden ein Angebot.


Oberflächenschleif-Kapazitäten
Toleranzen, Oberflächen, Teilegrößen und die Prozessauswahl, die das Ergebnis auf jeder geschliffenen Fläche bestimmt.
Flachschleifen im Vergleich zu anderen Schleifverfahren
Wählen Sie Flachschleifen für plane, parallele Flächen an Platten und Blöcken; runde Teile gehen an unsere anderen Schleifverfahren.
| Kriterium | Dieses VerfahrenFlachschleifen | Außenrundschleifen | Spitzenlosschleifen | CNC-Fräsen |
|---|---|---|---|---|
| Am besten geeignet für | Platten, Blöcke, Klingen | Runde Teile | Runde Teile | Taschen, Bohrungen, Merkmale |
| Geometrie | Plane, parallele Flächen | Außen-/Innendurchmesser | Rund | Prismatisch |
| Wesentliche Toleranz | Planheit 0,002 mm | Rundheit | Rundheit | Nach dem Härten nicht eingehalten |
| Rolle bei DEK | Präzisionsschleifen | Präzisionsschleifen | Präzisionsschleifen | Vor dem Schleifen |
Geschliffene Teile für jede Branche
Geschliffene Platten und Klingen für den Formenbau, Vakuumplatten für die Halbleiterfertigung, Vorrichtungen und Lehren – geprüft unter einem gemeinsamen Qualitätsnachweis.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleiterindustrie
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustrieSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterindustrieKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0,01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellenanschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, primär nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen für Wiederholaufträge im Archiv.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Düsengehäuse für Sprühgeräte und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb- und Feuchtigkeitsbeständigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist – eloxiert, kugelgestrahlt oder poliert nach Muster.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub- und Vibrationsbelastung.Mehr erfahren
Typische flachgeschliffene Teile
Von Formplatten bis zu geschliffenem Flachmaterial – diese Teile fertigt unsere Flachschleifzelle jede Woche.
-

Formplatten und Schnittplatten
Form- und Kernplatten, flach und parallel geschliffen, damit das Werkzeug ohne Grat schließt; viele beginnen als Formwerkzeugkomponenten.
-

Verschleißplatten und Gleitführungen
Gehärteter D2-Werkzeugstahl oder 440C-Platten, geschliffen für Maschinenführungen und Gleitbahnen.
-

Vorrichtungsgrundplatten
Geschliffene MIC6- oder Stahlplatten für Vorrichtungen und Aufnahmen bei denen die Positioniergenauigkeit von einer planen Grundfläche abhängt.
-

Endmaße und Einstellmeister
Endmaße und Einstellmeister, auf ±0.002 mm Dicke geschliffen, bei Bedarf gemäß Zeichnung geläppt.
-

Klingen, Messer und Stempel
Gehärteter Werkzeugstahl, beidseitig geschliffen, anschließend drahterodiert auf Kontur, ausgehend von der geschliffenen Bezugsfläche.
-
Geschliffenes Flachmaterial
Geschliffenes Flachmaterial: Übermaßrohlinge auf Dicke geschliffen für Kunden, die anschließend selbst bearbeiten.
Konstruktionstipps für geschliffene Teile
-
Dünne Platten
Magnetspannen ebnet eine gewölbte Platte ein, die sich beim Lösen zurückbiegt – daher schleifen wir in leichten Zustellungen oder auf dem Vakuumspannfutter und prüfen im freien Zustand.
-
Angaben zu geschliffenen Flächen
Geben Sie Ebenheit, Parallelität und Ra nur dort an, wo sie benötigt werden: zwei geschliffene Flächen und vier gefräste Kanten kosten weniger als sechs geschliffene Flächen.
-
Absätze und Ecken
Fügen Sie eine Freistellung oder Fase hinzu, wo eine geschliffene Fläche auf einen Absatz trifft, und vermeiden Sie Erhebungen über der Fläche, sofern diese nicht mitgeschliffen werden.
-
Bezugsflächen für Fräsen und EDM
CNC-Fräsen, Schleifen und EDM aus einer Hand führen die Bezugsflächen durchgängig weiter – mit einem Angebot und einem Prüfbericht.
Zertifizierte Ebenheit, die Sie prüfen können
Geschliffene Teile werden auf Granit und CMM nach ISO 9001:2015, ISO 13485 und AS9100D geprüft.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe und Oberflächenveredelungen für geschliffene Teile
Wir schleifen Werkzeugstahl bis 62 HRC, Edelstahl, Hartmetall, Gusseisen und Nichteisenmetalle, mit Oberflächenveredelung nach dem Schleifen.
Oberflächenveredelungen
Sie benötigen einen hier nicht aufgeführten Werkstoff? Fragen Sie unsere Ingenieure
Alle WerkstoffeSo bestellen Sie geschliffene Teile
FAQ zum Flachschleifen
Antworten zu Ebenheit, Oberfläche, Wärmebehandlung und dazu, welche Teile wir schleifen.
Angebot für Flachschleifdienste anfordern
Senden Sie die Zeichnung mit markierten geschliffenen Flächen, Ebenheit, Parallelität, Dickentoleranz und Härte; ein Ingenieur bestätigt Aufmaß und Ablauf.
- Angebot innerhalb von 6 Stunden für die meisten Teile
- Ebenheit auf 0,002 mm, Ra 0,2–0,4 µm
- keine Mindestbestellmenge, 1 bis 10.000+ Teile
- Kleine Serien in 4–7 Tagen
- Weltweite Lieferung in 3–7 Tagen






Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








