









Präzisionsschleifen ohne Spitzen – unsere Dienstleistungen
DEK bietet spitzenloses Schleifen für Stifte, Wellen und Stangen mit ±0,002 mm im Durchmesser und 0,001–0,002 mm Rundheit, von Ø1 bis 80 mm. Ohne Spitzen, ohne Spannfutter, keine Mindestbestellmenge.
-
±0,002 mm
Durchmessertoleranz
-
Ra 0,2 µm
Geschliffene Oberfläche
-
Ø1–80 mm
Durchmesserbereich
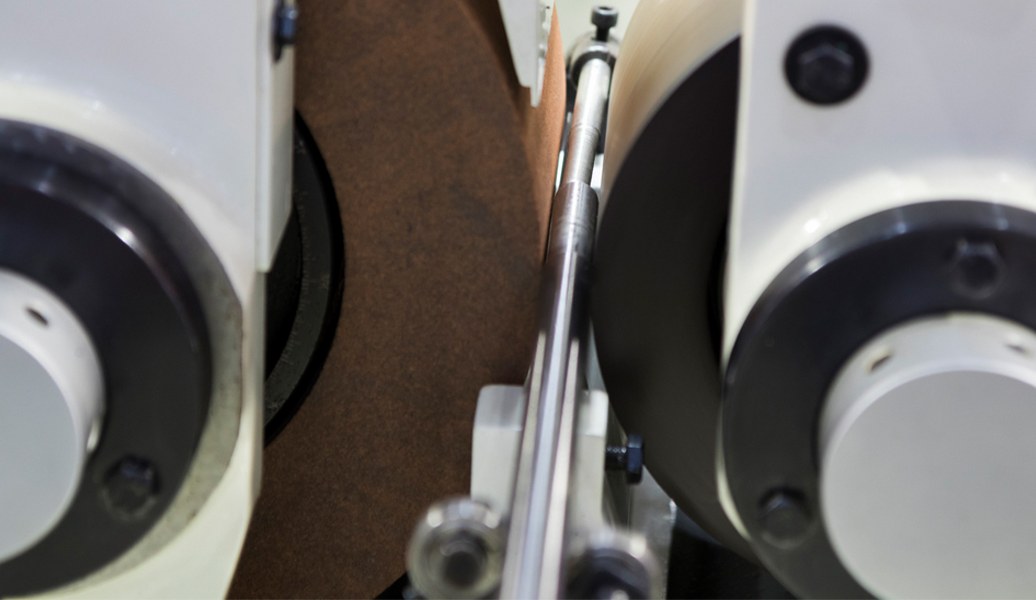

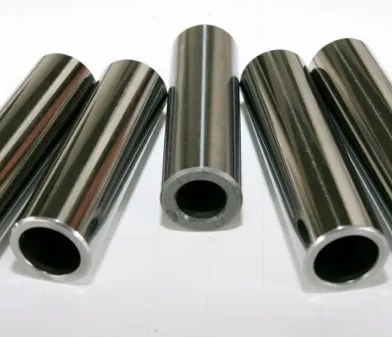
Spitzenloses Schleifen für Stifte, Wellen und Stangen
Beim spitzenlosen Schleifen wird das Werkstück an seinem eigenen Außendurchmesser zwischen einer Schleifscheibe und einer Regelscheibe abgestützt. Ohne Zentrierbohrungen und ohne Spannfutter gibt es keinen Zentrierbohrungsfehler, keinen Rundlauf durch die Werkstückaufnahme und keine Durchbiegung bei langen, schlanken Teilen.
DEK führt dies im eigenen Haus an Teilen durch, die wir bearbeiten und härten, als Teil unserer Präzisionsschleif-Dienstleistungen: Passstifte, gehärtete Wellen, Rollen, Ventilschäfte und die geschliffene Stange, die unsere Langdrehen Drehmaschinen versorgt. Die Teile beginnen mit CNC-Drehen, von einer Handvoll bis zu Zehntausenden.
Warum DEK für spitzenloses Schleifen
Schleifen ist der Ursprung von DEK: Eine Fertigung bearbeitet, härtet, schleift und prüft Ihre runden Teile in einem einzigen Auftrag.
-

Im eigenen Haus seit 2002
Die ersten Produkte von DEK im Jahr 2002 waren Auswerferstifte, Kernstifte und Führungsbuchsen, geschliffen auf ±0,002 mm. Das spitzenlose Schleifen ist seitdem im eigenen Haus geblieben.
-

Ein Auftrag, komplette Fertigungskette
Das spitzenlose Schleifen steht neben dem Außenrund- und Flachschleifen, dem CNC- und Langdrehen, dem Fräsen, dem Erodieren und der Wärmebehandlung, sodass ein gehärteter Stift hier von Anfang bis Ende gefertigt wird.
-

Zertifizierte Qualität
ISO 9001:2015, ISO 13485 und AS9100D, zertifiziert durch TÜV. Geschliffene Durchmesser werden mit Mikrometern, Luftmessgeräten und einem Rundheitsmessgerät geprüft.
-

Keine Mindestbestellmenge, 1 bis 10.000+
Von einem einzelnen Prototypenstift bis zu 10.000+ Stück, ohne Mindestbestellmenge. Vertraut von über 2.300 Kunden weltweit.

Von Ingenieuren geprüfte Angebote
Senden Sie eine Zeichnung mit Durchmessertoleranz, Rundheit, Oberfläche, Härte und Stückzahl. Ein Ingenieur bestätigt Durchlauf- oder Einstechschleifen, das Schleifaufmaß und die Reihenfolge der Wärmebehandlung und erstellt für die meisten Teile innerhalb von 6 Stunden ein Angebot.


Leistungsumfang spitzenloses Schleifen
Zwei Schleifverfahren, ein Leistungsblatt: Wählen Sie die Einrichtung, die zu Ihrer Teilegeometrie, Toleranz und Stückzahl passt.
Spitzenlosschleifen vs. Außenrundschleifen
Spitzenlos für Durchmesser, Rundheit, Oberfläche und Stückzahl; Außenrund für Koaxialität, Rundlauf und Bundflächen. Siehe Was ist Außenrundschleifen.
| Kriterium | Dieses VerfahrenSpitzenlosschleifen | Außenrundschleifen |
|---|---|---|
| Werkstückaufnahme | Teil auf seinem eigenen Außendurchmesser | Zwischen Spitzen oder im Futter |
| Am besten für | Durchmesser, Rundheit, Oberfläche | Koaxialität, Rundlauf |
| Konzentrische Durchmesser | Nicht gewährleistet | Sitze laufen auf 0,003 mm genau |
| Bunde und Stirnflächen | Nur Einstechschleifen, keine Stirnflächen | Bunde, Stirnflächen, Konen |
| Stückzahl | Höchste, kontinuierlich | Geringer |
| Wählen, wenn | Einfache Stifte, Stangen, lange Wellen | Lagersitze, Bohrungsausrichtung |
Geschliffene Teile für anspruchsvolle Branchen
Medizinische Instrumentenschäfte, Titanstifte für die Luftfahrt, Hydraulikventilspindeln und Rollen für die Lebensmitteltechnik: ein Schleifverfahren, viele Branchen.
-

Luftfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 LuftfahrtNicht flugkritische Halterungen, Kabinenbeschläge und Fittings nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenschäfte, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor- und Ventilgehäuse sowie Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerbauteile, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, auf Kontaktmerkmalen mit ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksfittings aus 7075-Aluminium, Titan und Magnesium, um Gewicht ohne Steifigkeitsverlust zu reduzieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Fittings aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie wegen der Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturkonsolen, Verankerungshardware und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikat und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Typische spitzlos geschliffene Teile
Von Ø2 mm Passstiften bis zu 3 m geschliffenem Stabmaterial – diese Rundteile fertigen unsere Spitzlosschleifmaschinen jede Woche.
-

Passstifte und Positionierstifte
Ø2–20 mm, gehärtet und im Durchmesser auf ±0.002 mm gehalten. Siehe unsere kundenspezifischen Stifte.
-

Präzisionsgeschliffene Wellen
Glatte und abgesetzte Motorwellen, geschliffen für Lagerpassung und Rundlauf. Siehe unsere kundenspezifischen Wellen.
-

Rollen und Nadelstifte
Durchlaufrollen und Nadelstifte für Lager, Förderanlagen und Druckmaschinen, gleichbleibend über Tausende von Stück.
-

Ventilschäfte und Kolben
Ventilschäfte, Kolben und Steuerkolbenrohlinge für hydraulische und pneumatische Baugruppen, oft im Einstechschleifverfahren mit Absätzen geschliffen.
-

Auswerfer- und Kernstiftrohlinge
Gehärtete Auswerfer- und Kernstiftrohlinge für Formkomponenten, unsere erste Produktlinie seit 2002.
-
Geschliffenes Stabmaterial für Langdrehautomaten
Führungsbuchsen-Drehmaschinen benötigen Stabmaterial mit Rundheit im Mikrometerbereich; wir schleifen Stabmaterial für unsere eigenen Langdrehen.
Konstruktionstipps für geschliffene Teile
-
Schleifzugabe
Lassen Sie 0,1–0,3 mm im Durchmesser für das Schleifen nach dem Härten: weniger bei kleinen Stiften, mehr bei langen Stäben.
-
Kurze Teile
Das Durchlaufschleifen bewältigt sehr lange Teile, aber Teile, die kürzer als ihr Durchmesser sind, sind auf der Auflageleiste instabil. Beachten Sie das Verhältnis von Länge zu Durchmesser.
-
Planflächen und Querbohrungen
Planflächen, Passfedernuten oder Querbohrungen an einem durchlaufgeschliffenen Abschnitt unterbrechen den Kontakt der Regelwalze und verursachen Rattern. Bearbeiten Sie diese nach dem Schleifen oder verwenden Sie das Einstechschleifverfahren.
-
Fasen und Absatzlängen
Fasen Sie beide Enden an, damit die Teile ohne Ausbrüche in die Walzen einlaufen, und halten Sie abgesetzte Längen innerhalb einer Walzenbreite für einen einzelnen Eintauchvorgang.
Zertifizierte Schleifqualität
ISO 9001:2015, ISO 13485 und AS9100D, zertifiziert durch TÜV, mit Rundheitsberichten auf Anfrage.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Metalle, die wir spitzlos schleifen
Gehärtete Stähle machen den Großteil unserer Spitzlosschleifarbeit aus; Edelstahl, Hartmetall und Nichteisenmetalle werden auf Durchmesser und Oberfläche geschliffen.
Sie möchten ein Metall schleifen, das hier nicht aufgeführt ist? Fragen Sie unsere Ingenieure.
Alle anzeigenSo bestellen Sie spitzlos geschliffene Teile
FAQ zum spitzenlosen Schleifen
Klare Antworten zu Toleranzen, Schleifverfahren und dazu, was wir für Sie schleifen können.
Angebot für Spitzenlosschleifen anfordern
Senden Sie eine Zeichnung mit Durchmessertoleranz, Rundheit, Oberflächengüte, Härte und Stückzahl. Ein Ingenieur prüft sie und erstellt für die meisten Teile innerhalb von 6 Stunden ein Angebot.
- Durchlauf- oder Einstechschleifen von einem Ingenieur bestätigt
- Schleifzugabe und Wärmebehandlung aufeinander abgestimmt
- ±0.002 mm Durchmesser, Ra 0.2–0.4 µm
- 1 bis 10.000+ Stück, keine Mindestbestellmenge
- ISO 9001:2015, ISO 13485, AS9100D







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








