









Präzisions-Passstifte Fertigung
Die Passstiftfertigung bei DEK hält m6 oder ±0.002 mm auf geschliffenen Durchmessern, gehärtete Stifte bei 58–62 HRC. keine Mindestbestellmenge, Prototypen in 3–5 Tagen, jede Zeichnung wird von einem Ingenieur geprüft.
-
±0.002 mm
Geschliffener Durchmesser
-
3–5 Tage
Prototypen-Lieferzeit
-
0,5–50 mm
Stiftdurchmesser

Individuelle Stiftfertigung seit 2002
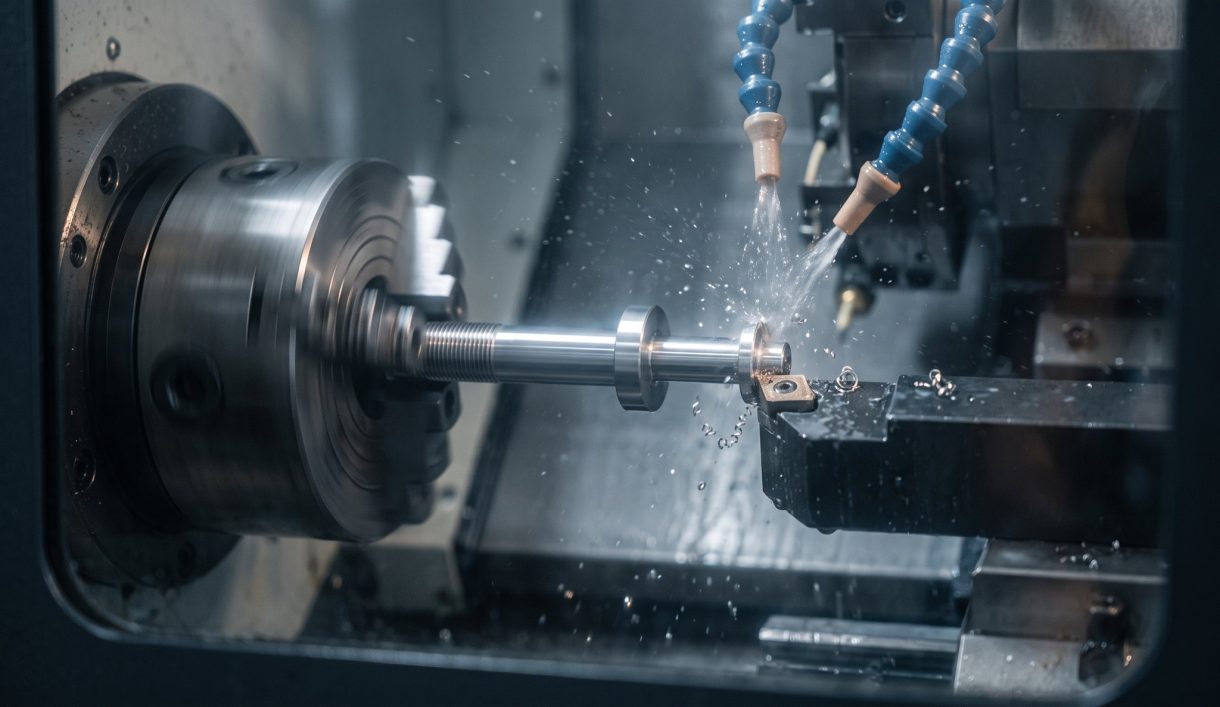
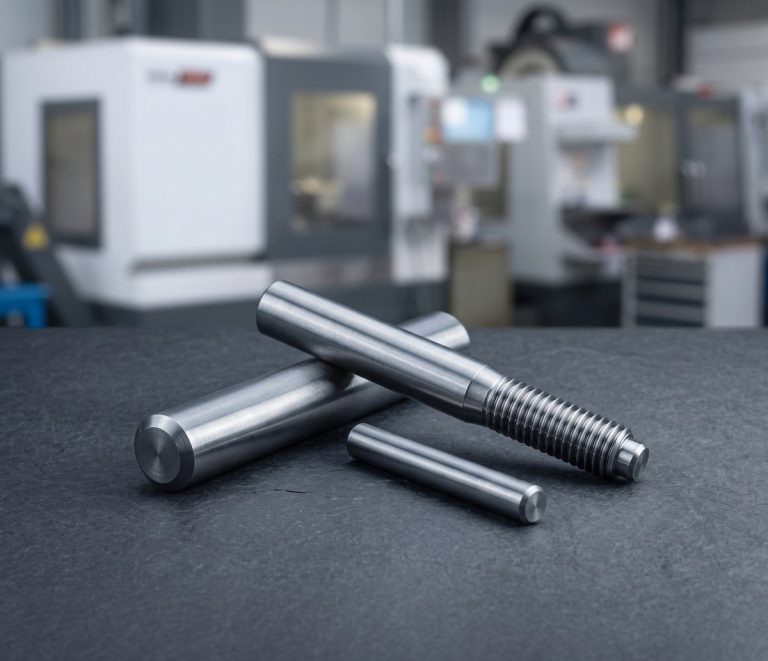
DEK wurde 2002 gegründet und fertigte Kernstifte, Auswerferstifte und Führungsbuchsen für Formenbauer – Stifte sind bis heute ein tägliches Produkt. Heute drehen und schleifen wir Pass-, Positionier-, Führungs-, Gabel-, Kegel- und Ansatzstifte mit 0,5 mm bis 50 mm Durchmesser.
Wir arbeiten mit Werkzeugstahl, legiertem Stahl, Edelstahl und Titan, mit Rundheit bis 0,002 mm und Ra 0.2–0.4 µm. Stifte stehen neben Buchsen und Formenkomponenten in unserem Katalog für individuell CNC-bearbeitete Teile . Zu Stiftarten siehe 16 Stiftarten und ihre Verwendung.
Stiftarten, die wir bearbeiten
Pass-, Formen-, Führungs-, Positionier-, Gabel- und Sonderstifte, gedreht aus Stangenmaterial in Werkzeugstahl, legiertem Stahl und Edelstahl, anschließend geschliffen.
-
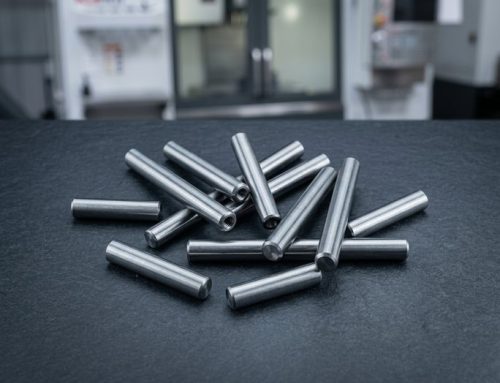 Individuelle PassstifteGehärtet oder ungehärtet, Sondergrößen und Gewindeenden für Ziehstifte.
-
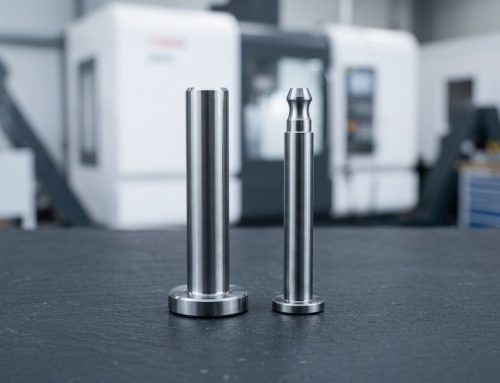 Kernstifte und AuswerferstifteFür Spritzgussformen und Druckgussformen, mit Köpfen, Flächen und Spitzenprofilen.
-
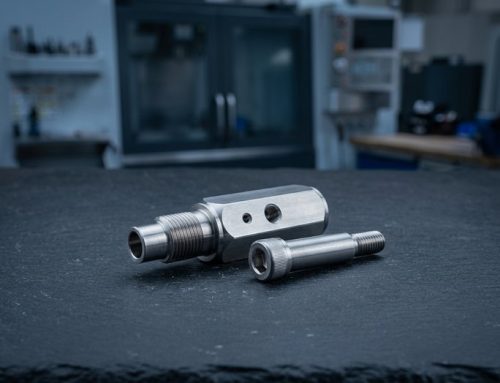 Führungsstifte & AbstreiferbolzenFührungsstifte, Leitstifte und Abstreiferbolzen für Werkzeuge und Vorrichtungen.
-
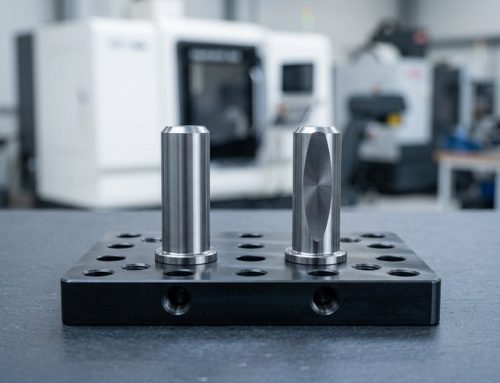 Positionier- & AuflagestifteRunde und diamantförmige Positionierstifte sowie Auflagestifte für CNC-Vorrichtungen.
-
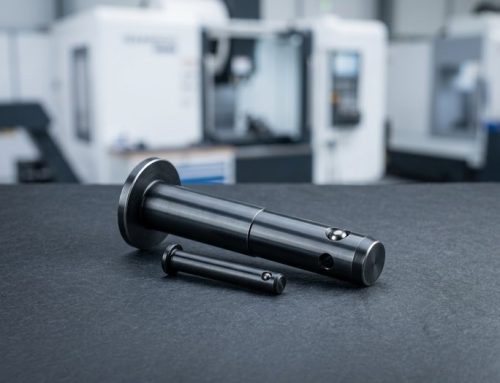 Gabel-, Scharnier- & DrehstifteQuerbohrungen für Splinte oder Sicherungsringnuten, für Gestänge und Scharniere.
-
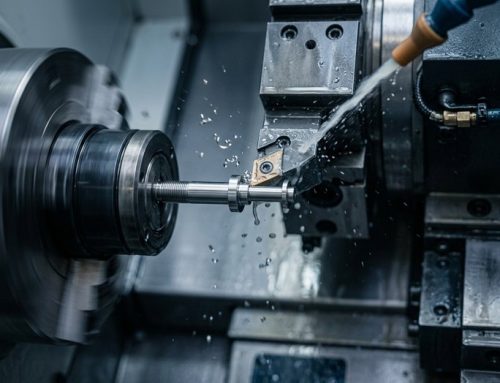 Präzisionsstifte CNC-gedrehtLanggedrehte Stifte mit D-Flächen, Gewinden oder gerändelten Presssitzabschnitten.


Werkstoffe, Verfahren & Toleranzen für Stifte
Stifte werden im Haus langgedreht, wärmebehandelt und geschliffen, in gehärtetem Werkzeugstahl oder Edelstahl, mit Passungstoleranzen.
Konstruktionstipps für kundenspezifische Stifte
Vier Zeichnungsentscheidungen bestimmen, ob ein Stift passt, die Wärmebehandlung übersteht und sauber in seiner Bohrung sitzt.
-

Passungsklasse angeben
Verwenden Sie m6 für Presssitz oder h6 für Gleitsitz und geben Sie die Gegenbohrung H7 an; tolerieren Sie niemals beide auf denselben Wert.
-

Länge auf das 50-fache des Durchmessers begrenzen
Lange dünne Stifte verziehen sich bei der Wärmebehandlung; Schleifen korrigiert den Durchmesser, nicht den Verzug. Andernfalls akzeptieren Sie eine Geradheitsangabe.
-

Enden anfasen oder abrunden
Eine 15°-Fase oder ein Kugelende lässt den Stift beim Einführen selbstzentrieren; Stifte mit scharfen Enden schaben die Bohrung aus.
-

Auswerferstiftköpfe definieren
Geben Sie Kopfdurchmesser, Kopfdicke und Ausrichtung der Fläche zum Spitzenprofil an, wenn die Spitze konturiert ist.
Was Sie auf Ihrer Zeichnung angeben sollten
-
Durchmesserklasse
Geben Sie m6, h6 oder ±0.002 mm am geschliffenen Durchmesser an sowie die H7-Bohrung, mit der er gepaart wird, damit das Schleifen die richtige Passung anzielt.
-
Härtebereich
Geben Sie den HRC-Bereich an: 58–62 HRC für D2 / A2, 56–58 HRC für 440C oder nitriertes H13 für Auswerferstifte.
-
Endform & Merkmale
Geben Sie eine 15°-Einführungsfase oder ein R0.5-Kugelende gemäß ISO 8734 an, plus etwaige Gewinde, Flächen oder Querbohrungen.
-
Menge & Berichte
Es gibt keine Mindestbestellmenge: Fordern Sie ein Angebot für einen Prototyp oder eine Produktionscharge an und verlangen Sie Prüfberichte, falls Sie diese benötigen.
Anwendungen & Branchen für Stifte
Positionier- und Auflagestifte für Automatisierungsvorrichtungen, Gelenk- und Bolzenstifte für medizinische Instrumente, Formstifte für Automobilwerkzeuge, Edelstahlstifte für den Marinebereich.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge unter AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK unter ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor- und Ventilgehäuse sowie Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-legiertem Stahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061 Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, auf Kontaktmerkmalen mit ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härteanforderungen.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Kurvenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterKnöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Fertigung von Passstiften
Stifte waren 2002 unser erstes Produkt; dieselben Langdrehmaschinen und Schleifmaschinen laufen heute in einer vollständigen Produktionszelle.
-

Stifte seit 2002
DEK begann mit der Herstellung von Kernstiften, Auswerferstiften und Führungsbuchsen für Formenbauer, und Stifte sind bis heute ein tägliches Produkt.
-

Lieferant von Misumi
DEK trat 2012 in die Lieferkette von Misumi ein, genau mit dieser Art von geschliffenen Stiften.
-

Dedizierte Schleifzelle
Langdrehmaschinen und spitzenlose Schleifmaschinen halten m6 und 0,002 mm Rundheit bei Produktionsraten.
-

Bei der FAI gemessen
Jede Charge wird mit Stiftlehren, Mikrometern und Rundheitsmessung geprüft; Berichte werden auf Anfrage bereitgestellt.

Von Ingenieuren geprüfte Angebote
Jede Zeichnung wird von einem Ingenieur geprüft, der Passungsklasse, Härte und Endform kontrolliert und innerhalb von 6 Stunden ein Angebot zurückgibt. Keine Mindestbestellmenge, vom einzelnen Prototypenstift bis zu Produktionschargen.
Zertifizierte Qualität für jeden Stift
Stifte werden unter den Qualitätssystemen ISO 9001:2015, ISO 13485 und AS9100D gefertigt.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Stiftwerkstoffe und Oberflächenveredelungen
Gehärtete Werkzeugstähle, legierter Stahl und Edelstahlsorten, im Haus fertigbearbeitet für Verschleiß-, Korrosions- oder Lagerungsanforderungen.
Oberflächenveredelungen
Benötigen Sie eine andere Sorte für Ihre Stifte? Fragen Sie unsere Ingenieure
Alle WerkstoffeFAQs zur Stiftefertigung
Antworten zu Größen, Formenstiften und Lieferzeiten für kundenspezifische Passstifte und Präzisionsstifte.
Angebot für Präzisionsstifte anfordern
Senden Sie eine Zeichnung für die Passstiftfertigung: Ein Ingenieur prüft sie und sendet innerhalb von 6 Stunden ein Angebot, ohne Mindestbestellmenge.
- Durchmesserklasse: m6, h6 oder ±0,002 mm
- Härte, z. B. 58–62 HRC
- Endform: Fase oder Kugelende
- Standard-Passstifte in nur 1 Tag
- Prototypen in 3–5 Tagen
Verwandte Fertigkeiten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








