









4140 Stahlbearbeitung
Auch bekannt als 42CrMo4 · SCM440 · EN19Die 4140-Stahlbearbeitung bei DEK umfasst weichgeglühte Stangen mit etwa 200 HB, vorvergütetes Material mit 28–32 HRC und vergütete Teile, die mit 50+ HRC geschliffen werden. Wir drehen, fräsen, schleifen und wärmebehandeln Wellen, Zahnräder und Werkzeuge auf Anfrage auf ±0.005 mm – ohne Mindestbestellmenge und mit Prototypen in 3–5 Tagen.
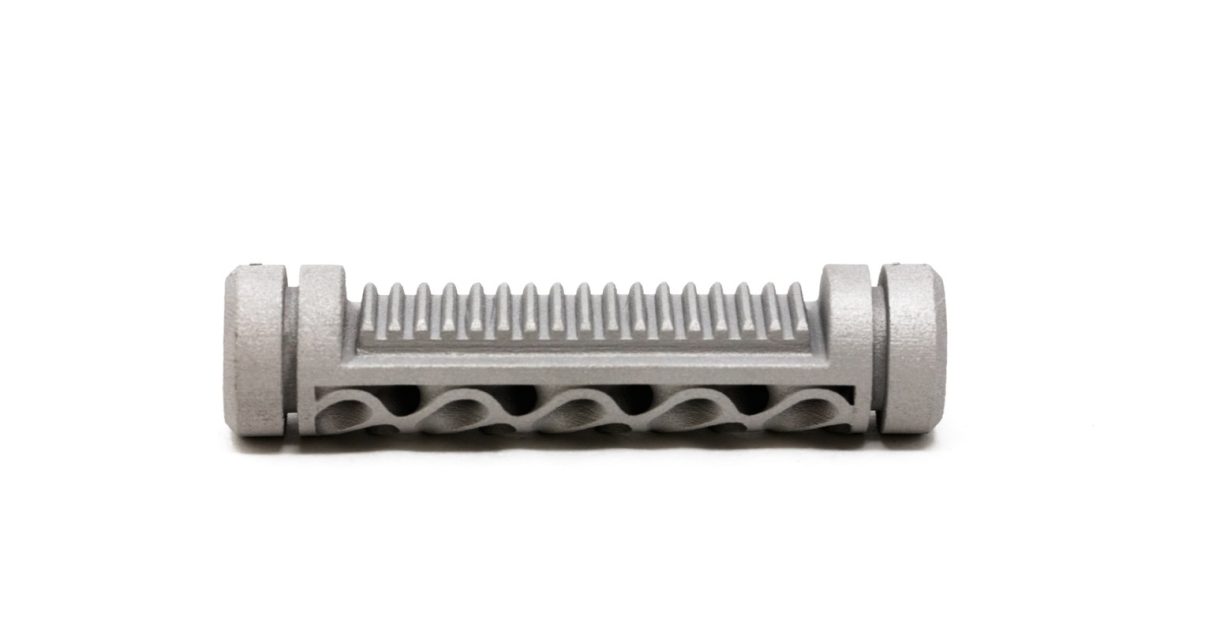
-
655 MPaZugfestigkeit, weichgeglüht
-
28–32 HRCHärte, vorvergütet
-
830–900 MPaStreckgrenze, vorvergütet
-
45–55 HRCVergütet, hohe Härte
Bearbeitungsmöglichkeiten und Toleranzen für 4140
Toleranzen, Oberflächen und Teilegrößen, die DEK bei 4140-Wellen, -Zahnrädern und -Werkzeugen über Drehen, Fräsen und Schleifen einhält.
-

Gedreht & gefräst
±0.025 mmStandard
-

Enge Toleranz
±0.005 mmauf Anfrage
-

Geschliffene Durchmesser
±0.003 mm0.002 mm Rundheit
-

Bohrungen und Passungen
H7, g6, k6gedreht oder geschliffen
-

Oberfläche wie bearbeitet
Ra 0.8–1.6 µmgedreht und gefräst
-

Geschliffene Oberfläche
Ra 0.2–0.4 µmgehärtete Wellen, Flächen
-

Drehdurchmesser
3–300 mminkl. Stangenfertigung
-

Verzahnungsqualität
Grad 7–8ISO 1328, Wälzfräsen
Eigenschaften und gleichwertige Bezeichnungen von 4140
Werkstoffdaten für 4140-Chrom-Molybdän-Stahl in weichgeglühtem, vorvergütetem (Q&T) und hochfest vergütetem Zustand, mit Zusammensetzung und Äquivalenten.
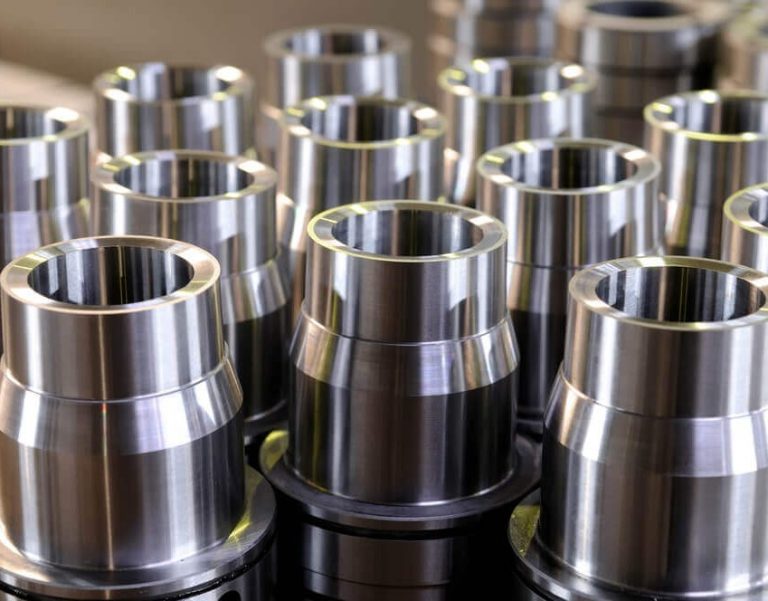
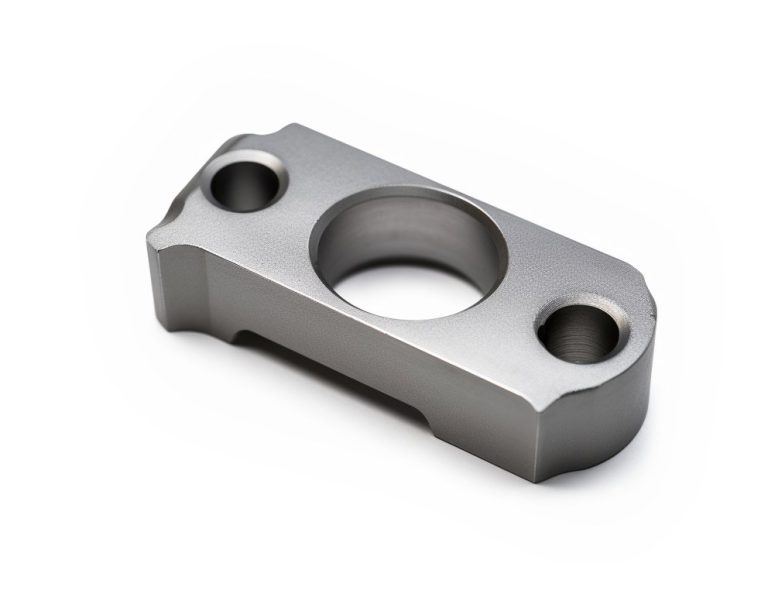
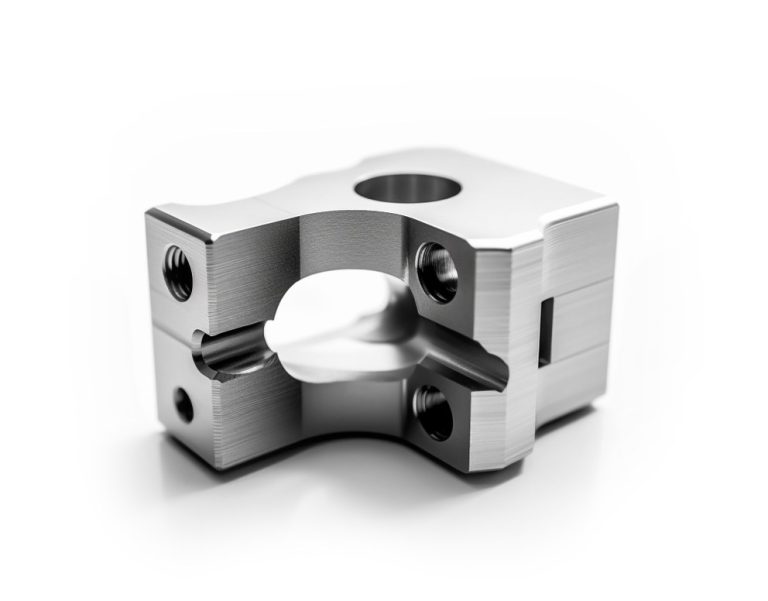
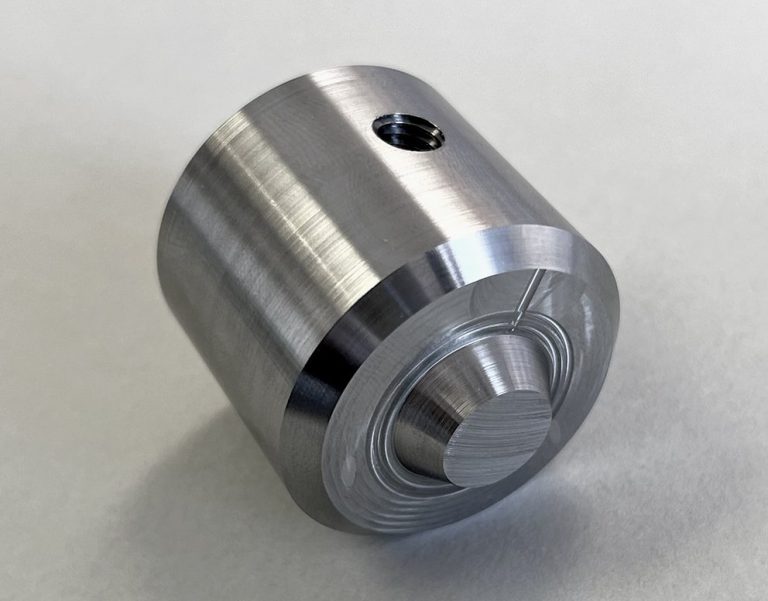

- Härte, weichgeglüht 190–230 HB (~200)
- Härte, vorvergütet 28–32 HRC (269–302 HB)
- Härte, vergütet hoch 45–55 HRC
- Zugfestigkeit, weichgeglüht 655 MPa
- Zugfestigkeit, vorvergütet 950–1.050 MPa
- Zugfestigkeit, vergütet hoch 1.500–1.900 MPa
- Streckgrenze, weichgeglüht 415 MPa
- Streckgrenze, vorvergütet 830–900 MPa

- Streckgrenze, vergütet hoch 1.300–1.600 MPa
- Zerspanbarkeit, weichgeglüht ~66 % (1212 = 100 %)
- Zerspanbarkeit, vorvergütet ~55 % (1212 = 100 %)
- Über 45 HRC Schleifen, Hartdrehen oder EDM

- C 0,38–0,43 %
- Mn 0,75–1,0 %
- Cr 0,8–1,1 %
- Mo 0,15–0,25 %
- Si 0,15–0,35 %

- UNS G41400
- EN 1.7225 (42CrMo4)
- BS EN19, 708M40
- JIS SCM440
- AMS 6382
Zerspanbarkeit von 4140 in jedem Zustand
Wie sich die Bearbeitung von 4140-Legierungsstahl in der Werkstatt von weichgeglühter Stange über vorvergütetes Material bis zu gehärteten Teilen verändert.
Die Bearbeitung von weichgeglühtem 4140-Legierungsstahl verhält sich wie 1045 mit etwas zäheren Spänen: beschichtetes Hartmetall mit 150–220 m/min beim Drehen und unkompliziertes CNC-Fräsen.
Die Bearbeitung von vorvergütetem 4140 mit 28–32 HRC ist Routine, aber anspruchsvoller: Die Schnittgeschwindigkeiten sinken, die Schnittkräfte steigen, und die Späne sind steif und heiß. Die Oberfläche ist besser als im weichgeglühten Zustand, da das Material nicht reißt.
- Wählen Sie weichgeglüht, wenn das Teil nach der Bearbeitung auf eine bestimmte HRC gehärtet wird.
- Vorvergütet ist das am häufigsten von DEK bearbeitete 4140-Material, für Teile, die direkt in den Einsatz gehen.
- Über 36 HRC wird konventionelles Schneiden unwirtschaftlich.
- Bei 45–55 HRC drehen wir hart mit CBN, schleifen oder nutzen Drahterodieren.
-
Drehgeschwindigkeit, weichgeglüht
150–220 m/minBeschichtetes Hartmetall
-
Drehgeschwindigkeit, vorvergütet
100–150 m/minSteife Aufspannung, zähes Hartmetall
-
Zerspanbarkeit, weichgeglüht
~66 %Gegenüber 1212 = 100 %
-
Zerspanbarkeit, vorvergütet
~55 %Routine, aber anspruchsvoller
-
Oberfläche, vorvergütet
BesserMaterial reißt nicht
-
Gehärtetes Schneiden
45–55 HRCCBN, Schleifen oder EDM
Typische 4140-Teile: Wellen, Zahnräder, Werkzeuge
4140-Teile, die DEK für Kunden aus Industrieanlagenbau, Automatisierung, Automobilbau, Landwirtschaft und Bergbau bearbeitet.
-
 Antriebs- und MotorwellenAntriebs- und Motorwellen, Spindeln und Keilwellen, die durchgehärtet und ermüdungsbeständig sein müssen.
-
 Zahnräder und KettenräderZahnräder, Kettenräder und Ritzel, gewälzt oder gestoßen nach ISO 1328 Grad 7–8, vergütet für hohe Belastung.
-
 Vorrichtungen und AufnahmenVorrichtungen, Aufnahmen, Aufspannplatten und Positionierstifte, meist aus vorgehärtetem Halbzeug mit 28–32 HRC gefertigt.
-
 Werkzeuge und FormgrundplattenStempelhalter, Gesenkschuhe und Formgrundplatten, die aus vorgehärtetem 4140 direkt einsatzbereit sind.
-
 HydraulikzylinderstangenHydraulikzylinderstangen, geschliffen auf ±0.003 mm, mit nitrierter Verschleißfläche, wo die Zeichnung es verlangt.
-
 Kupplungen und NabenKupplungen und Naben, gedreht von 3 mm bis 300 mm Durchmesser, mit Bohrungen und Passungen nach H7, g6 oder k6.
-
 Werkzeugkörper für Öl und GasWerkzeugkörper für Öl und Gas, die 800–1.000 MPa Streckgrenze und Durchhärtung in dicken Querschnitten erfordern.
-
 Bergbau und LandwirtschaftVerschleiß- und Antriebsteile für Kunden aus Landwirtschaft und Bergbau, mit induktionsgehärteten Zapfen und Zahnflanken.
4140 im Vergleich zu 4130 und 4340
Wählen Sie 4140 für ungeschweißte Wellen, Zahnräder und Werkzeuge; 4130 bei Schweißkonstruktionen, 4340 für schwere Querschnitte. Siehe Legierter Stahl vs. Kohlenstoffstahl.
| Kriterium | Diese Sorte4140 | 4130 | 4340 | 1045 |
|---|---|---|---|---|
| Kohlenstoff | 0,38–0,43 % | 0,30 % | – | – |
| Nickel | – | – | 1,65–2,0 % | – |
| Schweißeignung | Nicht geschweißt | Einfacher | – | – |
| Durchhärtung | 25–100 mm | – | Am tiefsten | Nicht dick |
| Relativer Preis | Referenzwert | – | +30–50 % | 20–30 % weniger |
| Am besten für | Wellen, Zahnräder | Rohre, Fittings | Wellen >75 mm | Halterungen |
Wärmebehandlung, Nitrieren und Oberflächenveredelung
CNC-Bearbeitung + Finish für 4140: Wärmebehandlung und Oberflächenbehandlungen laufen als Teil des Auftrags an den von uns bearbeiteten Teilen.
-
Abschrecken und Anlassen VerfügbarAustenitisieren bei 845–870 °C, Ölabschreckung, Anlassen: 45 HRC bei 400 °C, 28–32 HRC bei 540–600 °C. Wir lassen 0,3–0,5 mm Schleifzugabe für Verzug stehen.
-
Nitrieren VerfügbarGas- oder Ionennitrieren bei 500–530 °C ergibt eine 0,2–0,5 mm Randschicht mit 55–62 HRC und 0,01–0,02 mm Wachstum, durchgeführt nach der Fertigbearbeitung.
-
Induktionshärten VerfügbarZapfen und Zahnflanken induktionsgehärtet auf 50–58 HRC mit weichem Kern, anschließend auf Endmaß am bearbeiteten Teil geschliffen.
-
Brünieren VerfügbarBrünieren auf fertige 4140-Teile nach Zeichnung, nach Abschluss der Bearbeitung und einer etwaigen Wärmebehandlung.
-
Verzinken VerfügbarVerzinken auf fertige 4140-Teile nach Zeichnung, nach Abschluss der Bearbeitung und einer etwaigen Wärmebehandlung.
-
Phosphatieren oder QPQ VerfügbarPhosphatieren oder QPQ auf fertige bearbeitete 4140-Teile nach Zeichnung, nach der Bearbeitung und einer etwaigen Wärmebehandlung.
Angebot für die 4140-Stahlbearbeitung anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Zustand, Oberflächenbehandlung und Toleranzen. Ein Ingenieur bestätigt den Fertigungsweg und die Schleifmerkmale und meldet sich innerhalb von 6 Stunden mit dem Preis.
CNC-Bearbeitung von 4140-Chromoly-Stahl
4140 ist ein mittelkohlenstoffhaltiger Chrom-Molybdän-Stahl: Die hohe Durchhärtbarkeit lässt einen 100-mm-Stab durchhärten, mit Festigkeitserhalt bis etwa 400 °C.
DEK verfügt über mehr als 20 Jahre Erfahrung in der 4140-Stahlbearbeitung für Exportkunden, ob die Zeichnung nun 42CrMo4, SCM440 oder EN19 angibt. Wir sind nach ISO 9001:2015, ISO 13485 und AS9100D durch TÜV zertifiziert, mit Drehen, Fräsen, Verzahnen, Schleifen und EDM im Haus.
- Spektrometerprüfung bei jeder eingehenden Charge; Härteprüfung bei jeder wärmebehandelten Charge.
- CMM-Prüfung mit IQC, IPQC, FAI und OQC.
- Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden inklusive Schleifzugabe und Verzugsaufmaß; keine Mindestbestellmenge; Prototypen in 3–5 Tagen.
Wählen Sie 4140 für Teile, die eine Streckgrenze von 800–1.000 MPa, Durchvergütung in Querschnitten von 25–100 mm, Ermüdungsbeständigkeit und eine nitrierbare Oberfläche erfordern.
Wählen Sie etwas anderes, wenn das Teil in der Serienfertigung geschweißt wird (4130), wenn Korrosionsbeständigkeit erforderlich ist (17-4 PH) oder wenn Querschnitte bei hoher Härte 100 mm überschreiten (4340), oder für einen gering belasteten Halter, bei dem 1018 oder 1045 günstiger ist.
-
 Rohmaterial
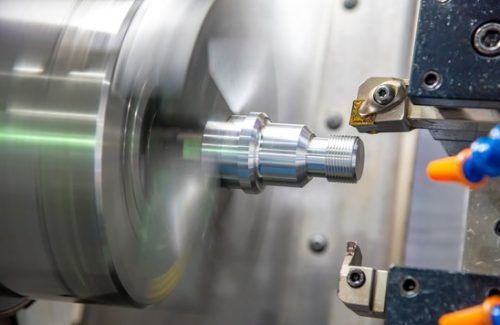 CNC-bearbeitet
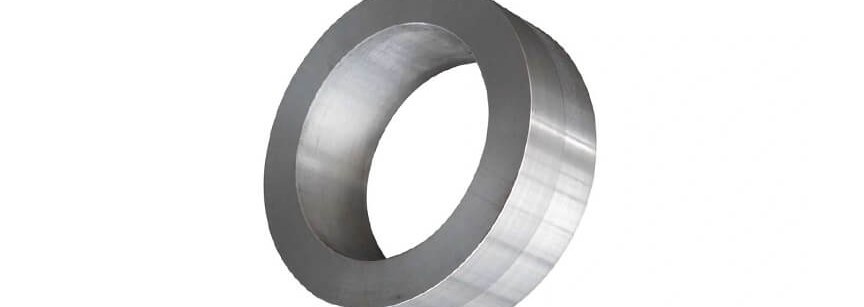 Fertige Teile
-
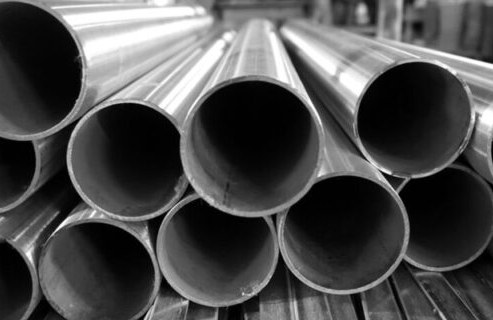 Rohmaterial
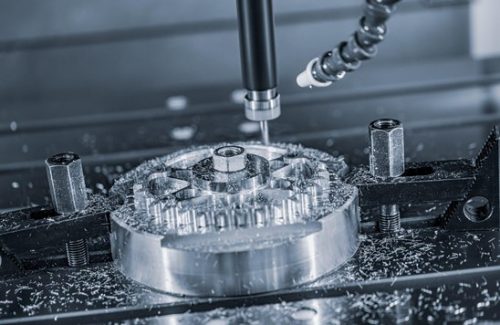 CNC-bearbeitet
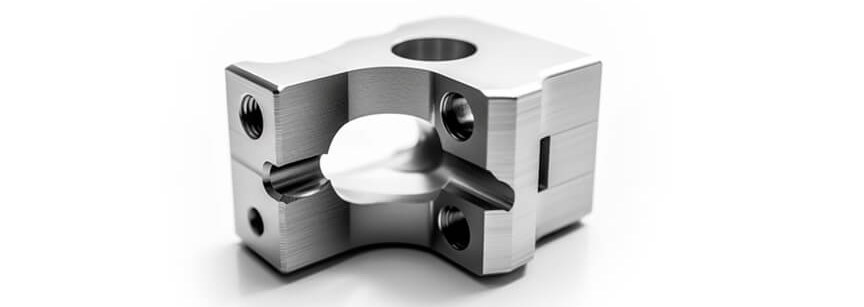 Fertige Teile
FAQ zur 4140-Bearbeitung
Häufige Fragen von Ingenieuren, die bearbeitete Teile aus 4140 und 42CrMo4 bestellen.
Weitere Werkstoffe
-
 Legierter Stahl A514A514-Stahl ist ein kosteneffizienter Hochleistungswerkstoff, der für seine Festigkeit, Schweißbarkeit und Zähigkeit – besonders bei niedrigen Temperaturen – bekannt ist.Mehr erfahren
-
 Legierter Stahl 8620Legierter Stahl 8620 ist ein niedriglegierter Stahl mit Nickel, Chrom und Molybdän, der sich durch hohe Festigkeit und Zähigkeit auszeichnet. Er ist ein häufig verwendeter Stahl, der einsatzgehärtet werden kann.Mehr erfahren
-
 Legierter Stahl 4340Legierter Stahl 4340 gehört zur AISI-4000-Stahlreihe, einem wärmebehandelbaren niedriglegierten Stahl mit hoher Festigkeit und Zähigkeit.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








