









Bearbeitung von Formkernen und Formnestern
Bearbeitung von Formkernen und Formnestern in H13, S7, D2 und A2, gehalten auf ±0.005 mm mit polierten Oberflächen bis Ra 0.2 µm. Keine Mindestbestellmenge, Prototypen in 3–5 Tagen, jede Zeichnung von Ingenieuren geprüft.
-
±0.005 mm
Gefräst & geschliffen
-
Ra 0.2 µm
Polierte Oberfläche
-
3–5 Tage
Prototypen-Lieferzeit
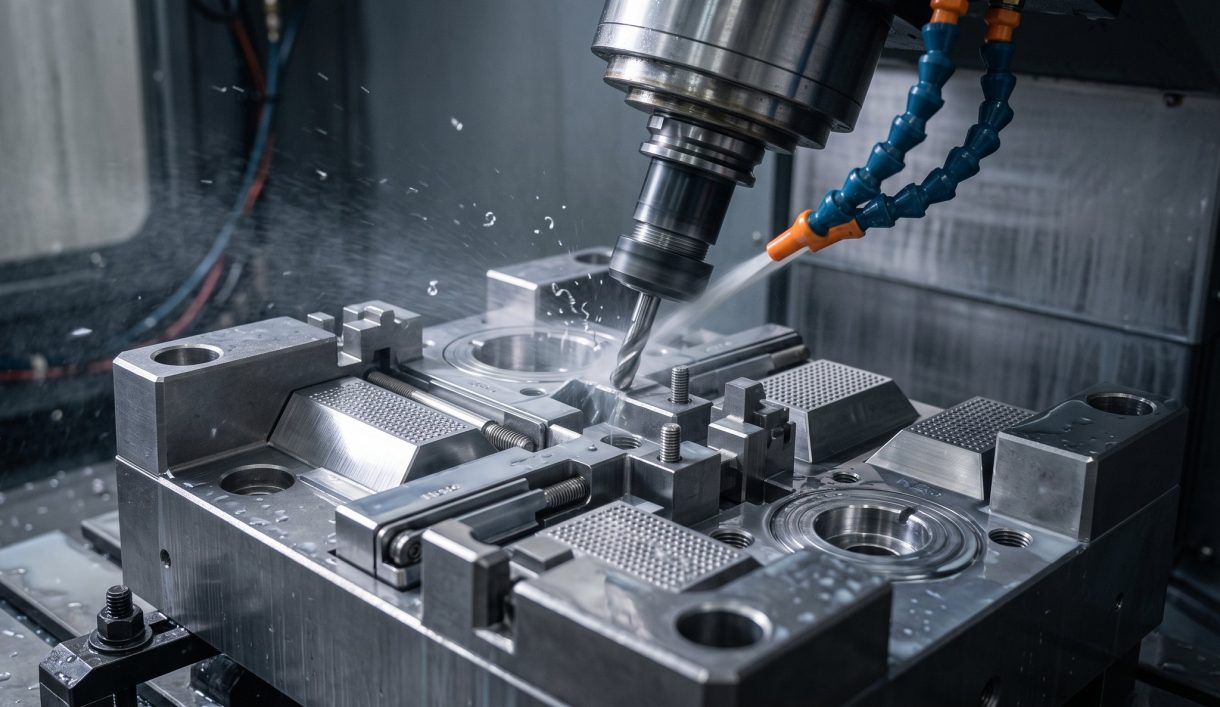

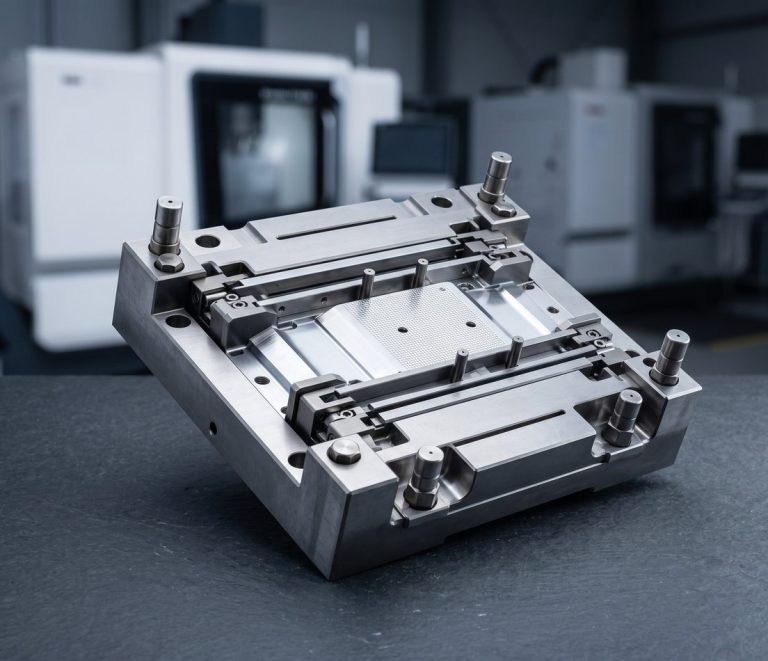
Fertigung von Formkomponenten seit 2002
Die Bearbeitung von Formkernen und Formnestern ist DEKs ältestes Geschäftsfeld: Seit der Gründung im Jahr 2002 liefern wir Kernstifte, Auswerferstifte und Führungsbuchsen an Formenbauer. Heute bearbeiten wir Kerne, Nester, Einsätze, Schieber, Lifter und Auswerferstifte in H13, S7, D2, A2, O1 und Edelstahl 420.
Formkomponenten sind Teil unseres Katalogs für kundenspezifisch CNC-bearbeitete Teile und werden nach Ihrem Design mit Drahterodieren und Schleifen gefertigt. Formenbau und Spritzguss sind hier nicht abgedeckt.
Arten von Formkomponenten, die wir bearbeiten
Kerne, Nester, Einsätze, Stifte, Elektroden und Werkzeugdetails, bearbeitet aus gehärteten, vorvergüteten oder weichgeglühten Werkzeugstahlblöcken.
-
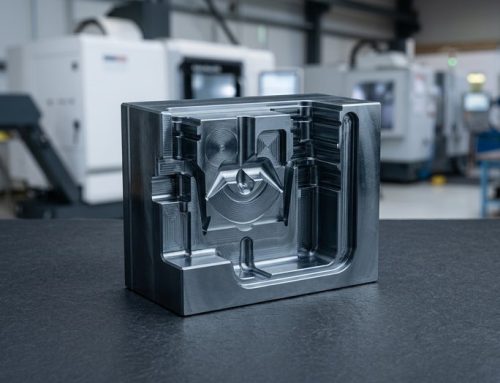 Kerne und NesterAus gehärteten oder vorvergüteten Blöcken, nach der Wärmebehandlung hartgefräst.
-
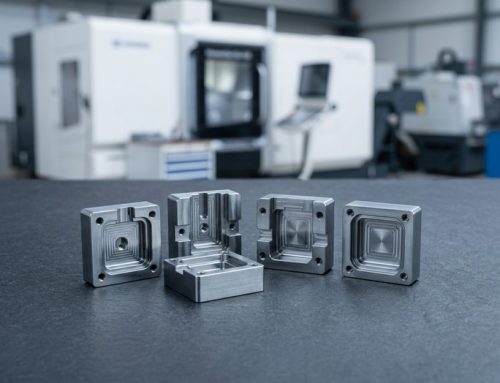 CNC-bearbeitete FormeinsätzeNest-, Kern-, Anguss- und Entlüftungseinsätze, CNC-gefräst und drahterodiert.
-
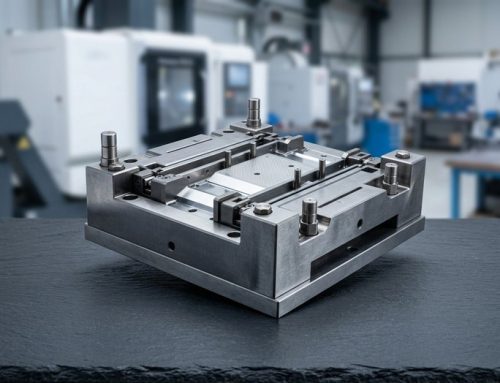 Schieber, Lifter und KeileSchieber, Lifter, Keile und Gleitplatten mit geschliffenen Schrägflächen.
-
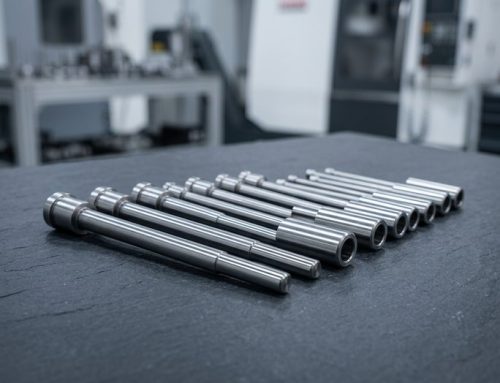 Auswerferstifte und -hülsenAuswerferstifte, Auswerferhülsen, Kernstifte und Klingenhülsen.
-
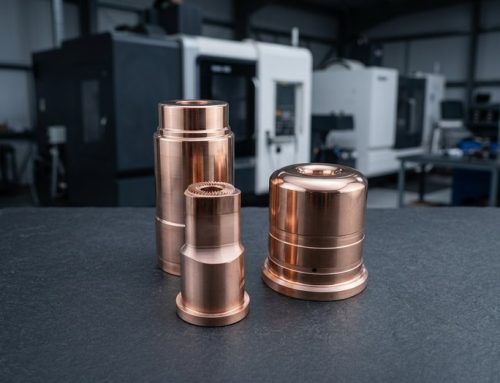 Senkerodier-ElektrodenElektroden aus Kupfer C110, im Haus gefertigt für Senkerodierarbeiten.
-
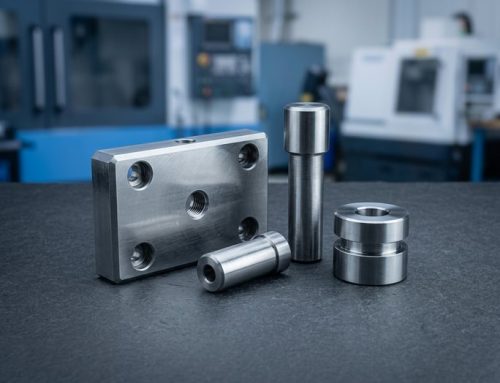 Stanzwerkzeug-KomponentenStempel, Schneidbuchsen, Abstreiferplatten und Formblöcke für das Stanzen.
-
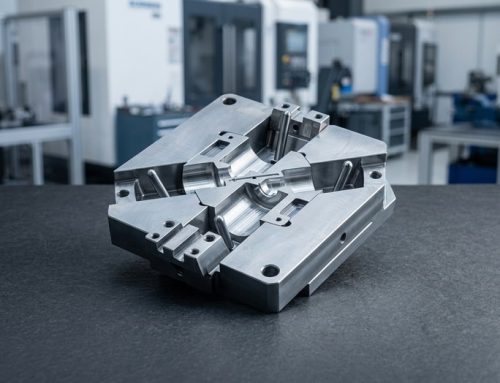 Rapid-Tooling-EinsätzeEinsätze aus Aluminium oder vorvergütetem Stahl für Rapid-Tooling-Programme.


Spezifikationen für die Bearbeitung von Formkernen und Formnestern
Werkzeugstähle, EDM- und Schleifrouten, gemessene Toleranzen und Oberflächen für Kerne, Nester, Einsätze und Werkzeugdetails.
Konstruktionstipps für Formwerkzeugkomponenten und Werkzeuge
Zeichnungsangaben, die Kosten, Fertigungsweg und Standzeit für Kerne, Formnester, Einsätze und Auswerferstifte bestimmen.
-

Härte und Bearbeitungsreihenfolge
Geben Sie die Härte an und ob die Schlichtbearbeitung nach der Wärmebehandlung erfolgt; das kostet mehr, beseitigt aber das Verzugsrisiko.
-

Innenradien
Radien unter 0,2 mm erfordern Erodieren, geben Sie daher in der Zeichnung an, welche Flächen erodierbar sein dürfen.
-

Anordnungen der Auswerferstiftbohrungen
Bemaßen Sie die Bohrungen als Anordnung von einem Bezug aus mit H7-Passung und einer Längentoleranz für die Ansenkung.
-

Poliergrad und -richtung
Geben Sie Entformungsschräge, SPI- oder VDI-3400-Grad und -richtung an jeder Formfläche an; „polieren“ allein ist keine Spezifikation.
-

Austauschbare Einsätze
Konstruieren Sie Anguss- und verschleißanfällige Kerneinsätze als austauschbare Teile, um eine erneute Bearbeitung des gesamten Formnestblocks zu vermeiden.
Was Sie in Ihrer Zeichnung angeben sollten
-
STEP-Modell und Zeichnung
Senden Sie ein STEP-Modell mit der Zeichnung; jeder Einsatz wird vor dem Versand auf einem CMM gegen das Modell geprüft.
-
Stahlsorte und Härte
Geben Sie die Sorte (H13, S7, D2, A2, O1, 420) und die Ziel-HRC an; die Härte wird nach der Wärmebehandlung geprüft.
-
Poliergrad
Benennen Sie SPI oder VDI 3400 pro Fläche: Ra 0,8 µm gefräst, Ra 0,2–0,4 µm poliert, Spiegelpolitur auf Anfrage.
-
Menge und Lieferzeit
keine Mindestbestellmenge: Ein einzelner Ersatzeinsatz oder ein Satz Auswerferstifte wird angeboten und in 3–5 Tagen zzgl. Wärmebehandlung versandt.
Formwerkzeugbearbeitung nach Branche
Formwerkzeugbearbeitung und kundenspezifische Werkzeugfertigung für Formenbauer in der Automobil- und Konsumgüterbranche, dazu Einsätze aus Edelstahl 420 für die Medizintechnik.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus Edelstahl 316L, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor- und Ventilgehäuse sowie Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu sparen, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellenanschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie auf Korrosionsbeständigkeit ausgelegt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audiokomponenten, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Fertigung von Formenkomponenten
Über 20 Jahre Erfahrung in der Lieferung an Formenbauer, mit Prüfgewohnheiten, die auf Werkzeugkomponenten ausgelegt sind.
-

Über 20 Jahre mit Formenbauern
Gegründet 2002 als Lieferant von Kernstiften, Auswerferstiften und Führungsbuchsen für Formenbauer; ISO 9001 im Jahr 2005 bestanden.
-

Misumi-Lieferant seit 2012
Seit 2012 Lieferant in der Misumi-Lieferkette, sodass die Prüfroutinen für Werkzeugkomponenten seit Langem etabliert sind.
-

CMM- und Härteprüfungen
Jeder Einsatz wird auf dem CMM gegen das Modell geprüft, Stifte werden gemessen und die Härte wird nach der Wärmebehandlung verifiziert.
-

Alles unter einem Dach, ein Fertigungsweg
Fräsen, Draht- und Senkerodieren, Schleifen und Polieren laufen im Haus, mit ±0.005 mm an fertigen Merkmalen.

Ingenieurprüfung bei jeder Zeichnung
Jede Zeichnung wird vor dem Angebot von einem Ingenieur geprüft. DEK ist nach ISO 9001:2015, ISO 13485 und AS9100D durch TÜV zertifiziert und bearbeitet Formen- und Gesenkteile nach Ihrem Entwurf.
Zertifizierte Qualität für Werkzeuge
ISO 9001:2015, ISO 13485 und AS9100D, zertifiziert durch TÜV.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkzeugstähle und Formenoberflächen
Stähle, Kupfer und Oberflächenveredelungen, die wir für Kerne, Kavitäten, Einsätze, Elektroden und Gesenkteile verwenden.
Oberflächenveredelungen
Benötigen Sie einen anderen Stahl oder eine andere Oberfläche? Fragen Sie unsere Ingenieure
Alle MaterialienFAQ zu Formenkomponenten
Gehärteter Stahl, einzelne Einsätze und Umfang: Antworten für Formenbauer.
Angebot für Werkzeug- und Formenbau-Dienstleistungen anfordern
Senden Sie ein STEP-Modell und eine Zeichnung mit Stahlsorte, Härte, Poliergrad und Menge. Jede Zeichnung wird von einem Ingenieur geprüft.
- Einfache Einsätze und Stifte innerhalb von 6 Stunden kalkuliert
- Kern- und Kavitätensätze innerhalb von 3 Tagen kalkuliert
- keine Mindestbestellmenge, einzelne Einsätze willkommen
- Prototypen werden in 3–5 Tagen versandt
- ±0.005 mm gefräst, geschliffen, drahtgeschnitten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








