









Werkzeugstahl O1
Werkzeugstahl O1 ist ein ölhärtender, maßstabiler Werkzeugstahl aus der Gruppe der Kaltarbeitsstähle. Er bietet hohe Verschleißfestigkeit, gute Maßhaltigkeit, Zähigkeit und gute Zerspanbarkeit.
-
640–720 MPaZugfestigkeit
-
400 MPaStreckgrenze
-
190 GPaE-Modul (Elastizität)
-
20 %Bruchdehnung
Auf einen Blick
-

Werkstofftyp
Metall -

Werkstoffbezeichnung
Werkzeugstahl O1 -

Alternative Bezeichnungen
1.2510 | 100MnCrW4 | T31501| AISI O1 | SKS3 -

Prozesskompatibilität
CNC-Fräsen, CNC-Drehen
Eigenschaftstabelle von Werkzeugstahl O1

- Zugfestigkeit 640–720 MPa
- Streckgrenze 400 MPa
- E-Modul (Elastizität) 190 GPa
- Bruchdehnung 20 %
- Physikalische Eigenschaften
- Magnetismus Magnetisch
- Schweißbarkeit Gering
- Thermische Eigenschaften
- Maximale Einsatztemperatur 165–215 °C
- Wärmeausdehnungskoeffizient 11,3–11,8 x 10^-6/°C
- Wärmeleitfähigkeit 41,2–44,6 W/(m·°C)
- Elektrische Eigenschaften
- Spezifischer elektrischer Widerstand 24,5–30,2 μΩ*cm
Anwendungen von Werkzeugstahl O1
-
 Schneidmesser
-
 Werkzeuge zum Stanzen und Umformen
-
 Gewindewalzbacken
-
 Spritzgussformen
-
 Holzbearbeitungsmeißel
-
 Schnitzwerkzeuge
-
 Zieh- und Extrusionswerkzeuge
-
 Präzisionsmesswerkzeuge
Vorteile von Werkzeugstahl O1
Vorteile von Werkzeugstahl O1
- Ausgezeichnete Verschleißfestigkeit
- Gute Zähigkeit für Schlagfestigkeit
- Hohe Härte für scharfe Schneidleistung
- Einfacher Wärmebehandlungsprozess
- Gute Maßhaltigkeit während der Wärmebehandlung
- Vielseitige Anwendungen in Kaltarbeitswerkzeugen, Formen, Stempeln und Messern
- Leichte Zerspanbarkeit für Kosteneinsparungen
- Gute Polierbarkeit für glatte Oberflächen
-
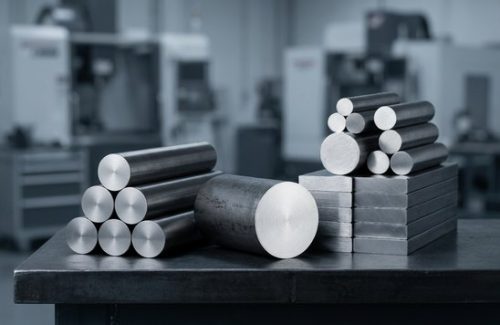 Rohmaterial
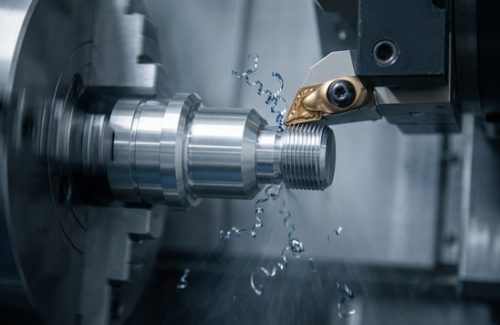 CNC-bearbeitet
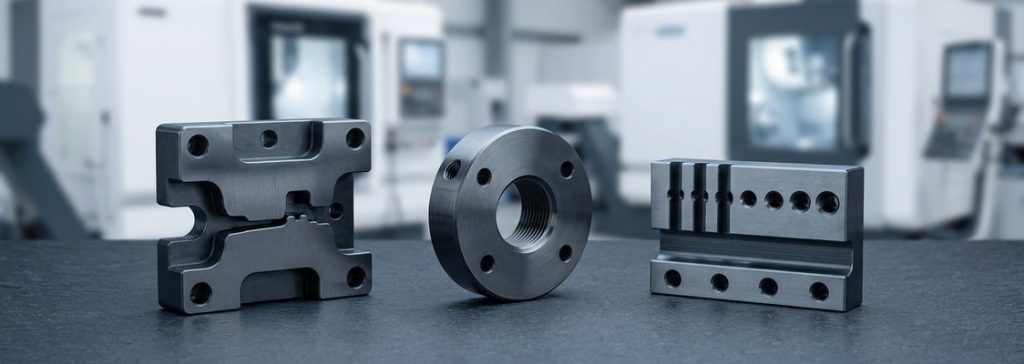 Fertige Teile


Werkzeugstahl O1 — Bearbeitungshinweise
FAQ
Rostet Werkzeugstahl O1?
Wie viele Werkzeugstähle neigt O1 bei unsachgemäßer Pflege zur Rostbildung. Um Rost zu vermeiden, sollte der Stahl trocken, sauber und mit einem Rostschutzmittel oder Öl beschichtet gehalten werden. Regelmäßige Wartung und Lagerung in einer kontrollierten Umgebung können das Rostrisiko verringern.
Kann O1-Stahl geschweißt werden?
O1-Werkzeugstahl kann zwar geschweißt werden, gilt aufgrund seines hohen Kohlenstoffgehalts jedoch nicht als gut schweißbarer Stahl. Der hohe Kohlenstoffgehalt macht ihn beim Schweißen anfällig für Rissbildung. Vorwärmen und eine Wärmebehandlung nach dem Schweißen sind oft erforderlich, um das Risiko einer Rissbildung zu minimieren.
Wie härtet man O1?
O1-Werkzeugstahl wird typischerweise durch ein Verfahren namens Ölhärten gehärtet. Das allgemeine Verfahren umfasst das Erhitzen des Stahls auf einen bestimmten Temperaturbereich (typischerweise etwa 1450–1600 °F bzw. 788–871 °C), das Halten auf dieser Temperatur für eine ausreichende Zeit, um eine gleichmäßige Durchwärmung zu gewährleisten, und anschließend das Abschrecken in Öl. Das Ölhärten trägt dazu bei, die gewünschte Härte und Zähigkeit im O1-Werkzeugstahl zu erreichen. Anschließend wird der Stahl üblicherweise angelassen, um die Sprödigkeit zu verringern und das gewünschte Gleichgewicht aus Härte und Zähigkeit zu erzielen.
Was ist der Unterschied zwischen O1- und W1-Werkzeugstahl?
O1-Werkzeugstahl ist ein ölhärtender Stahl mit einem höheren Legierungsgehalt, einschließlich Chrom und Wolfram. Dadurch ist O1 im Vergleich zu W1 verschleißfester und bietet bessere Härtungseigenschaften. W1-Werkzeugstahl hingegen ist ein wasserhärtender Stahl mit einer einfacheren Zusammensetzung. Er hat einen hohen Kohlenstoffgehalt und wird für Anwendungen verwendet, bei denen das Wasserabschrecken bevorzugt wird.
Weitere Werkstoffe
-
 Werkzeugstahl S7Werkzeugstahl S7, bekannt für seine schlagzähen Eigenschaften. Er bietet hohe Schlagfestigkeit, Verschleißfestigkeit und Zähigkeit.Mehr erfahren
-
 Werkzeugstahl H13H13-Werkzeugstahl wird aufgrund seiner hervorragenden Härte, Hitzebeständigkeit und Zähigkeit häufig in der CNC-Bearbeitung eingesetzt.Mehr erfahren
-
 Werkzeugstahl D2Werkzeugstahl D2 ist ein kohlenstoff- und chromreicher, lufthärtender Stahl mit hervorragender Verschleißfestigkeit, hoher Druckfestigkeit und guter Zähigkeit.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








