









Präzisions-EDM-Bearbeitungsservices
Die EDM-Bearbeitungsservices von DEK umfassen Drahterodieren und Senkerodieren bis ±0.005 mm, vom Einzelprototyp bis zur Serie ohne Mindestbestellmenge. Eine Zeichnung hochladen und eine technische Prüfung kalkuliert beide Verfahren.
-
±0.005mm
Allgemeintoleranz
-
±0.003mm
Mikromerkmale
-
3 Tage
Prototypen-Lieferzeit
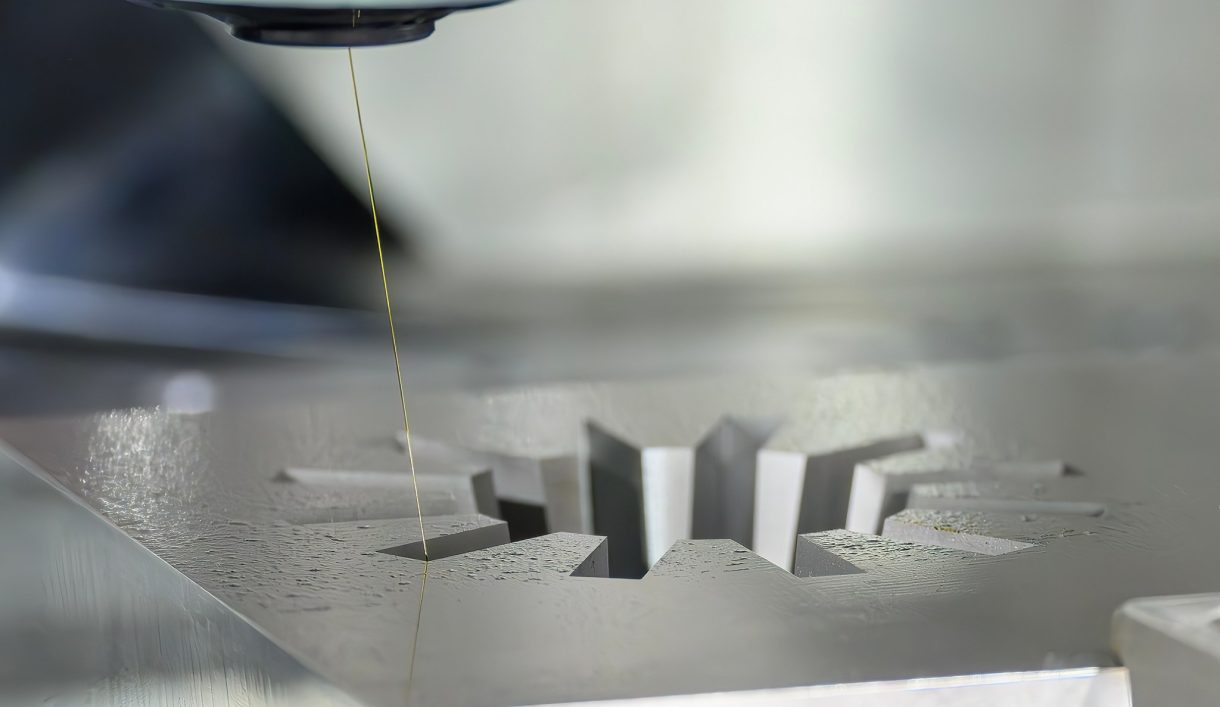

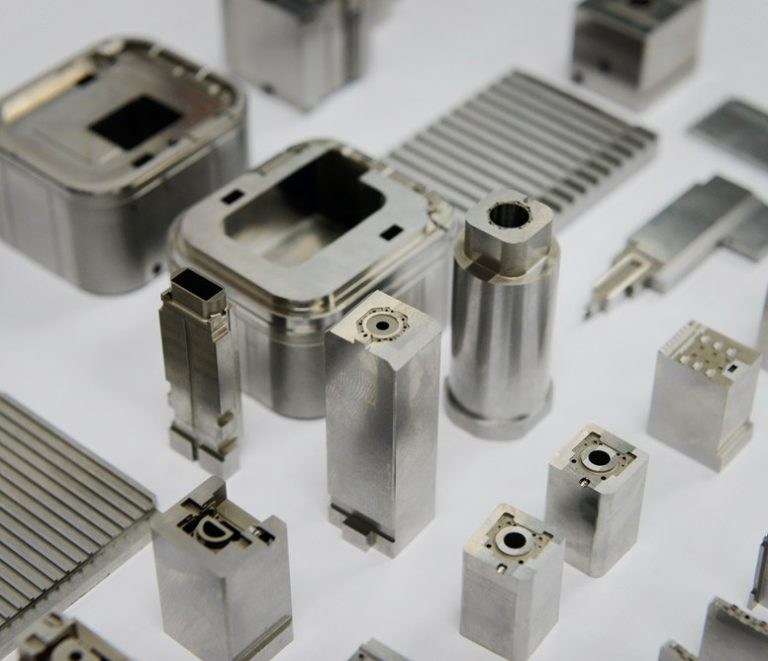
Drahterodieren und Senkerodieren
Drahterodieren schneidet komplexe 2D- und 3D-Konturen durch leitfähiges Material mit einem kontinuierlich zugeführten Draht in deionisiertem Wasser, geeignet für dünne Wände und scharfe Innenkanten. Senkerodieren senkt eine geformte Elektrode in dielektrische Flüssigkeit ab, um 3D-Hohlräume, tiefe Taschen und Sacklochmerkmale auszubrennen, die ein Draht nicht erreichen kann.
Der Bezug beider Verfahren von zwei Lieferanten bedeutet zwei Zeichnungsprüfungen, zwei Lieferzeitläufe und zwei QS-Übergaben. Bei DEK reduziert sich das auf eine technische Prüfung und einen Liefertermin. Der gemeinsame Funkenerosionsmechanismus wird erklärt in Was ist Funkenerosion.
Warum DEK für EDM-Bearbeitungsservices wählen
Eine Fertigung, ein Qualitätssystem und ein Angebot für Drahterodieren, Senkerodieren und Kleinstlochbearbeitung, vom Prototyp bis zur Serie.
-

Ein Lieferant, zwei Verfahren
Drahterodieren und Senkerodieren laufen im Haus auf einem Angebot: eine technische Prüfung und ein Liefertermin statt zwei Lieferanten und zwei QS-Übergaben.
-

Genauigkeit bei Mikromerkmalen
±0.005 mm Allgemeintoleranz und ±0.003 mm bei Mikromerkmalen unter 10 mm, wobei der endgültige Wert anhand Ihrer Zeichnung festgelegt wird, nicht blind angeboten.
-

keine Mindestbestellmenge
Ein einzelner Prototyp und eine Serienfertigung durchlaufen denselben Angebotsweg, wobei Prototypen bereits 3 Tage nach Angebotsbestätigung versandt werden.
-

Dokumentierte Qualität
IQC-, IPQC-, FAI-, OQC-, SPC- und CAPA-Phasen mit CMM-Prüfung im Haus und Rückverfolgbarkeit vom Rohmaterial bis zum Versand.

Technische Prüfung inklusive
Jede Zeichnung wird vor der Kalkulation auf Drahterodieren, Senkerodieren oder beides geprüft. Maschine, Elektroden-Setup, Drahtdurchmesser und Konizität werden anhand Ihres Teils bestätigt, da Hohlraumtiefe und Schnittlänge je Auftrag variieren.


EDM-Kapazitäten und Spezifikationen
Drahtkonturen, Senkerodier-Hohlräume und Kleinstlöcher auf dedizierten EDM-Anlagen im Haus, mit Toleranzen, die während der DFM-Prüfung bestätigt werden.
EDM vs. konventionelle CNC-Bearbeitung
Wählen Sie EDM, wenn ein Merkmal gehärtet, blind oder zu fein für einen Fräser ist; Merkmale ohne Funkenerosion laufen über CNC-Bearbeitungsdienstleistungen.
| Kriterium | Dieses VerfahrenEDM-Bearbeitung | CNC-Fräsen | CNC-Drehen |
|---|---|---|---|
| Abtragsverfahren | Funkenerosion, berührungslos | Rotierender Fräser | Auf einer Drehmaschine gedreht |
| Am besten geeignet für | Kavitäten, Profile, feine Bohrungen | Merkmale ohne EDM-Bedarf | Merkmale ohne EDM-Bedarf |
| Tiefe kleine Bohrungen | 100:1 und mehr | Grenzen von Spiralbohrern | Grenzen von Spiralbohrern |
| Wärmebehandelte Teile | Keine Kaltverfestigung | Gemäß Werkstoffseite | Gemäß Werkstoffseite |
| Wählen Sie, wenn | Blinde Kavität, scharfe Ecke | Funkenerosion nicht erforderlich | Funkenerosion nicht erforderlich |
EDM-Teile für anspruchsvolle Branchen
Teams aus Luft- und Raumfahrt, Medizintechnik, Halbleiterausrüstung und Automobilbau nutzen unser EDM für Kavitäten, Nuten und Werkzeugeinsätze.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilbau
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilbauSensor-, Ventilgehäuse und Wellen für Prototypen und Klein- bis Mittelserien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm an Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, vorrangig auf Korrosionsbeständigkeit ausgelegt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungs-Halterungen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit für Wiederholungen archivierten Vorrichtungen.Mehr erfahren
-
 BauwesenStrukturhalterungen, Verankerungskomponenten und Hydraulikanschlüsse aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb- und Feuchtigkeitsbeständigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audiokomponenten mit sichtbarer bearbeiteter Oberfläche, eloxiert, kugelgestrahlt oder poliert nach Muster.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für staubige und vibrationsintensive Umgebungen.Mehr erfahren
EDM-Merkmale und Herausforderungen, die wir lösen
Die Funkenerosion erreicht Geometrien, die ein Fräser nicht erreicht: Sackhöhlungen, scharfe Innenkanten und tiefe feine Bohrungen in gehärtetem Material.
-

Dünne Wände und scharfe Ecken
Drahterodieren schneidet dünne Wände und scharfe Innenkanten, wenn die Profilgenauigkeit wichtiger ist als die Kavitätentiefe.
-

Sackhöhlungen und Taschen
Senkerodieren erzeugt 3D-Kavitäten und tiefe Taschen ohne Durchgang, für Formenkomponenten und Gesenke.
-

Startlöcher für das Drahterodieren
Kleinloch-Erodieren bohrt Startlöcher, damit Drahtkonturen innerhalb geschlossener Konturen in gehärtetem Werkzeugstahl beginnen können.
-

Kühl- und Schmierkanäle
Feine Kanäle in Werkzeugen mit Tiefen-Durchmesser-Verhältnissen von 100:1 und mehr, ohne Bohrerverlauf.
-

Querbohrungen in Langdrehteilen
Querbohrungen in langgedrehten Medizin- oder Luftfahrtteilen, gratfrei am Austritt.
-
Injektor- und Düsenöffnungen
Präzise Öffnungen von etwa 0,2–3 mm Durchmesser in Hartmetall, Titan und Inconel mit einer rotierenden Hohlelektrode.
Häufige Herausforderungen, die wir bewältigen
-
Elektrodenverschleiß
Der Elektrodenverschleiß bei tiefen Senkerodier-Kavitäten ist die übliche Toleranzgrenze, daher wird der endgültige Wert während der Prüfung anhand Ihrer Zeichnung festgelegt.
-
Drahtdurchbiegung
Die Drahtdurchbiegung bei hohen dünnen Wänden wird pro Auftrag bewertet, wobei der Drahtdurchmesser auf Schnittlänge und erforderlichen Eckradius abgestimmt wird.
-
Wärmebehandelte Teile
Die Elektrode berührt das Werkstück nie: keine Kaltverfestigung rund um Bohrungen, was wichtig ist, wenn das Teil bereits wärmebehandelt ist.
-
Schwer zerspanbare Legierungen
Gehärteter Werkzeugstahl, Wolframcarbid und Inconel 718 erodieren mit derselben Genauigkeit wie weichere leitfähige Metalle.
Zertifizierte EDM-Qualitätskontrolle
IQC-, IPQC-, FAI-, OQC-, SPC- und CAPA-Phasen mit CMM-Prüfung im Haus und vollständiger Rückverfolgbarkeit.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Metalle für EDM und CNC-Bearbeitung
EDM funktioniert mit leitfähigen Metallen, die Teil eines Portfolios von über 50 Metallen und technischen Kunststoffen sind. Wählen Sie die Legierung, die zu Ihrem Teil passt.
Benötigen Sie eine andere leitfähige Legierung? Alle Materialien durchsuchen
Alle Metalle anzeigenSo erhalten Sie ein Angebot für die EDM-Bearbeitung
Häufige Fragen zur EDM-Bearbeitung
Lieferzeiten, Toleranzprüfungen und EDM-Arten, beantwortet von unseren Ingenieuren.
Angebot für Erodierbearbeitung anfordern
Laden Sie Ihre Zeichnung mit Material- und Toleranzangaben hoch. Ein Ingenieur prüft sie auf Drahterodieren, Senkerodieren oder beides, bevor er ein Angebot erstellt.
- Drahterodieren und Senkerodieren mit einem Angebot
- Prototypen in nur 3 Tagen
- ±0.005 mm allgemein, ±0.003 mm Mikro
- keine Mindestbestellmenge
- CMM-Prüfung mit vollständiger Rückverfolgbarkeit







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








