









Funkenerosive Bearbeitung (EDM): Funktionsweise, Arten, Materialien, Toleranzen und Kosten

VERFASST VON
Bing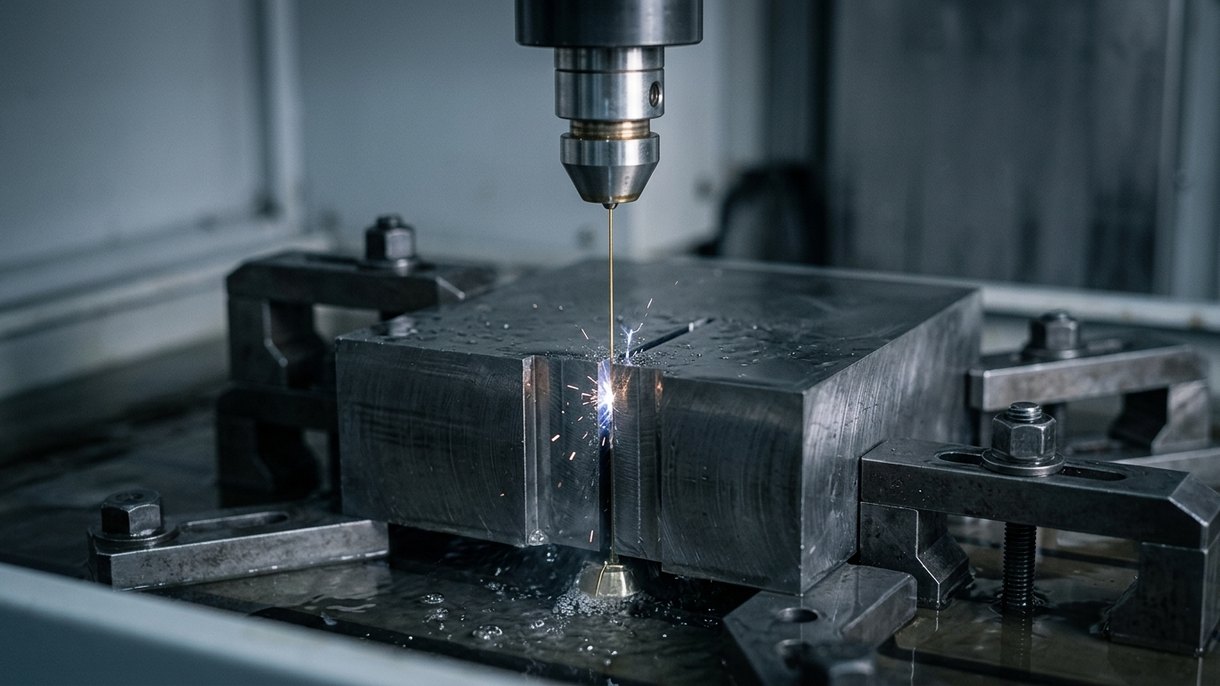
Die funkenerosive Bearbeitung (EDM) ist ein berührungsloses Verfahren, bei dem Metall durch eine schnelle Folge elektrischer Funken zwischen einer Elektrode und dem Werkstück abgetragen wird, wobei sich beide in einem dielektrischen Fluid befinden. Da das Bauteil nicht berührt wird und keine Schnittkräfte wirken, schneidet EDM gehärteten Stahl, Wolframkarbid, Titan und Inconel ebenso mühelos wie Baustahl, hält Toleranzen von ±0.002–0.005 mm ein und erzeugt scharfe Innenkanten und dünne Wände, die ein Fräser nicht erreichen kann. Dieser Ratgeber beantwortet „Was ist EDM?“ in der Praxis: Physik, Arten, Materialien, Toleranzen, Kosten, Anwendungen und Konstruktionsregeln.
Was ist funkenerosive Bearbeitung? Definition und Geschichte
Die funkenerosive Bearbeitung, auch als Electrical Discharge Machining bezeichnet und oft zu EDM oder Funkenerosion abgekürzt, ist ein thermisches Fertigungsverfahren. Zwischen einer Werkzeugelektrode und einem elektrisch leitfähigen Werkstück, die durch einen kleinen, mit dielektrischem Fluid gefüllten Spalt getrennt sind, wird eine gepulste Gleichspannung angelegt. Wenn die Spannung das Dielektrikum durchschlägt, springt ein Funke über den Spalt, schmilzt und verdampft einen winzigen Krater aus Material, und das Fluid spült den Abtrag weg. Zehntausende Male pro Sekunde wiederholt, erodiert dieser Vorgang das Werkstück zum Spiegelbild der Elektrode oder entlang der Bahn eines bewegten Drahts.
Das praktische Verfahren stammt aus dem Jahr 1943, als die sowjetischen Wissenschaftler Boris und Natalya Lazarenko bei der Untersuchung von Funkenschäden an Wolframkontakten erkannten, dass sich die Erosion zur Bearbeitung harter Metalle steuern lässt. In den 1950er-Jahren folgten Senkerodiermaschinen, Ende der 1960er-Jahre das numerisch gesteuerte Drahterodieren, und in den 1980er-Jahren war CNC-EDM bereits Standardausrüstung in der Werkzeugmacherei. Heute ist es das Verfahren hinter den meisten Stanzwerkzeugen, Formnestern und Hartmetallwerkzeugen sowie hinter einem wachsenden Anteil an Luftfahrt- und Medizintechnikteilen.
So funktioniert das EDM-Verfahren: Funkenerosion, Dielektrikum und Berührungslosigkeit
Jede EDM-Anlage besteht aus vier Elementen: einer Werkzeugelektrode, einem leitfähigen Werkstück, einem dielektrischen Fluid und einem Impulsgenerator mit einem Servo, der den Spalt regelt.
- Spalt und Aufladung. Der Servo hält die Elektrode 0.01–0.05 mm vom Werkstück entfernt, und der Generator legt einen Impuls von 60–300 V an.
- Durchschlag und Funke. Wo der Spalt am kleinsten ist, ionisiert das Dielektrikum und es bildet sich ein Plasmakanal bei etwa 8.000–12.000 °C.
- Schmelzen und Verdampfen. Ein mikroskopischer Krater aus Werkstückmaterial schmilzt und verdampft teilweise; an der Elektrode entsteht ein deutlich kleinerer Krater, weshalb Elektroden nur langsam verschleißen.
- Zusammenbruch und Spülung. Der Impuls endet, das Plasma bricht zusammen, und das Dielektrikum kühlt das geschmolzene Material zu Abtrag ab, der aus dem Spalt gespült wird.
- Wiederholung. Der Zyklus läuft mit 2.000 bis 500.000 Impulsen pro Sekunde, während der Servo die Elektrode nachführt, um den Spalt konstant zu halten.
Aus dieser Physik ergeben sich drei Eigenschaften des EDM-Verfahrens:
- Die Härte spielt keine Rolle. Ein Werkzeugblock mit 62 HRC oder eine Hartmetallwendeschneidplatte mit 90 HRA erodiert in einem Tempo, das von Schmelzpunkt und Wärmeleitfähigkeit bestimmt wird, nicht von der Festigkeit.
- Keine mechanische Kraft. Dünne Wände, filigrane Stege und vorgehärtete Bauteile verformen sich nicht, schwingen nicht und brechen nicht aus.
- Nur leitfähige Materialien. Metalle und Hartmetalle lassen sich bearbeiten; Glas, Aluminiumoxid, Kunststoffe und Verbundwerkstoffe nicht.
Das Dielektrikum isoliert bis zum Durchschlag, spült den Abtrag weg und kühlt das Bauteil. Beim Drahterodieren wird deionisiertes Wasser verwendet, beim Senkerodieren Kohlenwasserstofföl für eine bessere Oberfläche und geringeren Elektrodenverschleiß.
Drahterodieren (Wire Electric Discharge Machining)
Beim Drahterodieren dient ein kontinuierlich zugeführter Draht, meist Messing oder beschichtetes Messing mit 0.1–0.3 mm Durchmesser, als Elektrode. Der Draht läuft von einer Vorratsspule durch das Werkstück zu einer Aufwickelspule und wird nie wiederverwendet, sodass der Elektrodenverschleiß die Genauigkeit nicht beeinträchtigt. Führungen bewegen den Draht entlang einer programmierten X-Y-Bahn, und unabhängige U- und V-Achsen neigen ihn für Konizitäten bis etwa 30° oder für Bauteile, deren Ober- und Unterseitenprofil voneinander abweicht.
Drahterodieren ist ein Durchtrennverfahren: Der Draht tritt an einer Kante oder einem vorgebohrten Startloch ein und schneidet ein Profil durch die gesamte Dicke, von Folie bis 300 mm und mehr. Ein erster Schnitt schruppt das Profil; ein bis vier Nachschnitte mit geringerer Leistung entfernen die wiederaufgeschmolzene Schicht und bringen die Toleranz auf ±0.002–0.005 mm bei Ra 0.1–0.4 µm.
Typische Drahterodier-Teile sind Stempel und Matrizenplatten, Strangpresswerkzeuge, gehärtete Zahnräder und Verzahnungen, Hartmetall-Formwerkzeuge und Profile für medizinische Instrumente. DEKs Drahterodier-Dienstleistungen decken dieses Spektrum ab, und unser Leitfaden zum Drahterodieren geht tiefer auf Drahttypen und Schneidstrategien ein.
Senkerodieren (Ram- oder Senkerodieren)
Beim Senkerodieren, auch Ram-EDM oder Senkerodieren genannt, taucht eine geformte Elektrode in das Werkstück ein und bildet dessen Negativform ab. Die Elektrode wird zunächst aus Graphit oder Kupfer auf die Kavitätenform abzüglich des Funkenspalts bearbeitet. Unter dielektrischem Kohlenwasserstoff senkt der Stößel sie in das Teil ab, und der Funke erodiert eine Kavität, die die Elektrode spiegelt: ein sechseckiges Sackloch, eine strukturierte Formnestkavität, eine scharfkantige Passfedernut in einer Sackbohrung oder ein Tannennut-Schlitz in einer Turbinenscheibe.
Da das Senkerodieren keinen Durchgang benötigt, lassen sich Sackformen erzeugen, und da die Elektrode jede 3D-Form haben kann, entstehen Formen, die kein rotierendes Schneidwerkzeug erzeugen kann. Eine Schruppelektrode, gefolgt von Schlichtelektroden, tauscht Zykluszeit gegen Oberflächengüte. Die Genauigkeit liegt typischerweise bei ±0.005–0.01 mm, begrenzt durch Elektrodenfertigung und -verschleiß. Graphit ist das gebräuchlichste Elektrodenmaterial, da es sich leicht bearbeiten lässt und bei hohem Strom verschleißfest ist; Kupfer liefert feinere Oberflächen bei kleinen, detailreichen Elektroden.
Typische Senkerodier-Teile sind Formnestkavitäten und -kerne, Schmiedegesenke, Sack-Sechskant- und -Verzahnungsaufnahmen sowie tiefe schmale Rippen in Formeinsätzen. Sehen Sie sich DEKs Senkerodier-Dienstleistungen und den ultimativen Leitfaden zum Senkerodieren für Details zu Elektrodenauslegung und Kavitätenfertigung an.
Kleinstloch-Erodieren (Bohrerodieren)
Beim Kleinstloch-Erodieren wird eine rotierende rohrförmige Elektrode aus Messing oder Kupfer mit 0,1–3 mm Durchmesser verwendet, durch die unter hohem Druck stehendes Dielektrikum gepumpt wird, um das Loch beim Tieferwerden zu spülen. Es bohrt Löcher mit Tiefen-Durchmesser-Verhältnissen von 100:1 und mehr in gehärtete oder exotische Werkstoffe: Ein 0,5-mm-Loch durch 50 mm Inconel dauert Minuten.
Die beiden Hauptanwendungen sind Startlöcher für das Drahterodieren in gehärteten Matrizenplatten sowie Funktionslöcher wie Kühlbohrungen in Turbinenschaufeln, Einspritzdüsenöffnungen und Spinndüsenlöcher. Die Positionsgenauigkeit liegt bei etwa ±0.01–0.02 mm, und die Wände weisen eine wiederaufgeschmolzene Schicht auf, sodass das Loch bei hohen Oberflächenanforderungen häufig anschließend mit einem Drahtschnitt aufgeweitet wird.
Senkerodieren vs. Drahterodieren vs. Kleinstloch-Erodieren
| Kriterium | Drahterodieren | Senkerodieren | Kleinstloch-Erodieren |
|---|---|---|---|
| Elektrode | Messing- oder beschichteter Draht, 0,1–0,3 mm, kontinuierlich zugeführt | Bearbeitete Graphit- oder Kupferform | Rotierendes Messing- oder Kupferrohr, 0,1–3 mm |
| Dielektrikum | Deionisiertes Wasser | Kohlenwasserstofföl | Deionisiertes Wasser |
| Geometrie | Durchgangsprofile, Konizitäten, 4-Achs-Regelformen | Sackkavitäten, 3D-Formen, scharfe Innenkanten | Gerade Kleinstlöcher, tiefe Löcher |
| Genauigkeit | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.01–0.02 mm Position |
| Oberflächengüte | Ra 0.1–0.4 µm nach Nachschnitten | Ra 0.2–0.8 µm, nahezu spiegelnd mit Feinschlichten | Ra 1.6–3.2 µm |
| Typische Teile | Stempel, Matrizen, Zahnräder, Hartmetallwerkzeuge, medizinische Profile | Formnestkavitäten, Schmiedegesenke, Sack-Sechskant- und -Verzahnungsaufnahmen | Startlöcher, Turbinenkühlbohrungen, Einspritzdüsen |
Werkstoffe für die Erodierbearbeitung
Jedes Material, das Strom leitet, kann erodiert werden. In der Praxis wird das Erodieren für Werkstoffe gewählt, die zu hart, zäh oder hitzebeständig sind, um sie mit vertretbarer Geschwindigkeit konventionell zu schneiden.
| Werkstoff | Warum Erodieren eingesetzt wird | Hinweise |
|---|---|---|
| Gehärteter Werkzeugstahl (D2, H13, A2, M2, S7) | Wird bei 55–65 HRC geschnitten, daher keine Verformung nach der Wärmebehandlung | Der Standardwerkstoff für drahterodierte Matrizen und Stempel |
| Wolframcarbid | Zu hart zum Fräsen; Schleifen ist bei komplexen Profilen langsam | Geringe Leistung und Nachschnitte begrenzen Kobaltauslaugung und Mikrorisse |
| Titan | Kaltverfestigung erschwert das Fräsen in dünnen Wandstärken | Wiederaufgeschmolzene Schicht auf ermüdungskritischen Teilen entfernen |
| Inconel und andere Superlegierungen | Extrem zäh; EDM schneidet Tannenbaumnuten und Kühlbohrungen ohne Werkzeugverschleiß | Langsamere Abtragsrate als bei Stahl |
| Kupfer und Messing | Dünne, gratfreie elektrische Kontakte | Schnelles Schneiden, rauere Oberfläche bei hoher Leistung |
| Aluminium | Dünnwandige und tiefe Rippenstrukturen, die unter einem Fräser zum Rattern neigen | Zuerst die Oxidhaut vom Rohmaterial entfernen |
Graphit ist das gebräuchlichste Senkerodier-Elektrodenmaterial, bei DEK jedoch kein Werkstückmaterial. Nicht leitfähige Materialien wie Kunststoffe, Glas und Aluminiumoxid lassen sich überhaupt nicht funkenerosiv bearbeiten.
EDM-Toleranzen und Oberflächengüte
EDM-Toleranzen hängen stärker von der Anzahl der Schnitte und der thermischen Stabilität der Maschine ab als vom Material.
| Schnittstrategie | Typische Toleranz | Typische Oberfläche |
|---|---|---|
| Drahterodieren, ein Schruppschnitt | ±0.02 mm | Ra 1.6–3.2 µm |
| Drahterodieren, Schrupp- + 1 Schlichtschnitt | ±0.005–0.01 mm | Ra 0.6–0.8 µm |
| Drahterodieren, Schrupp- + 3–4 Schlichtschnitte | ±0.002–0.005 mm | Ra 0.1–0.4 µm |
| Senkerodieren, Schlichtelektrode | ±0.005–0.01 mm | Ra 0.2–0.8 µm |
| Kleinstloch-Erodieren | ±0.01–0.02 mm | Ra 1.6–3.2 µm |
Die wiederaufgeschmolzene Schicht. Jede EDM-Oberfläche trägt eine dünne, wiedererstarrte Haut, die als wiederaufgeschmolzene Schicht oder weiße Schicht bezeichnet wird und je nach Pulsenergie 2–20 µm dick ist, über einer Wärmeeinflusszone ähnlicher Tiefe. Sie ist hart, spröde und kann Mikrorisse enthalten. Bei Stanzwerkzeugen ist sie unbedenklich; bei ermüdungskritischen Teilen wie Turbinenkomponenten, Implantaten und Federn sollte sie durch Schlichtschnitte, Polieren, Läppen oder Ätzen entfernt werden. Ein Hinweis „keine wiederaufgeschmolzene Schicht zulässig“ bedeutet zusätzliche Schlichtschnitte, die entsprechend bepreist werden.
Eckengenauigkeit. Ein Draht von 0,25 mm kann eine schärfere Innenkante als einen Radius von etwa 0,13–0,15 mm (Drahtradius plus Funkenspalt) nicht schneiden. Dünnere Drähte erreichen Radien von 0,05 mm auf Kosten der Schnittgeschwindigkeit. Beim Senkerodieren werden Ecken so scharf wie die Elektrode, weshalb sechseckige und quadratische Sacklöcher Senkerodierarbeiten sind.
Vorteile und Grenzen des EDM
Vorteile
- Schneidet jedes leitfähige Material unabhängig von der Härte, einschließlich durchgehärtetem Stahl und Hartmetall.
- Keine Schnittkraft, sodass dünne Wände, fragile Stege und vorgehärtete Teile ohne Durchbiegung oder Grate bearbeitet werden.
- Scharfe Innenkanten, tiefe schmale Nuten und komplexe Sackhohlräume, die Fräser nicht erreichen.
- Toleranzen von ±0.002–0.005 mm und Oberflächen von Ra 0.1–0.4 µm ohne Nachschleifen.
Grenzen
- Nur leitfähige Materialien.
- Langsamer Materialabtrag: Typische Drahtschnittraten liegen bei 100–300 mm²/min in Stahl, daher ist EDM ein Strukturverfahren, kein Schruppverfahren.
- Wiederaufgeschmolzene Schicht und Wärmeeinflusszone erfordern bei ermüdungskritischen Teilen besondere Beachtung.
- Senkerodieren erfordert eine für jede Form bearbeitete Elektrode, was bei geringem Volumen Kosten und Lieferzeit erhöht.
- Drahterodieren erfordert einen durchgehenden Pfad, daher sind Sackstrukturen ausgeschlossen.
EDM vs. Fräsen vs. Laser vs. Wasserstrahl
| Kriterium | EDM | CNC-Fräsen | Laserschneiden | Wasserstrahl |
|---|---|---|---|---|
| Materialien | Nur leitfähig, jede Härte | Jedes zerspanbare Material; gehärteter Stahl und Hartmetall sind schwierig | Blechwerkstoffe, einige Kunststoffe | Nahezu alles, einschließlich Stein, Glas, Verbundwerkstoffe |
| Dicke | Folie bis 300+ mm (Draht) | Begrenzt durch Werkzeugreichweite | Am besten unter 25 mm | Bis 200 mm, Genauigkeit nimmt mit der Dicke ab |
| Genauigkeit | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.05–0.1 mm | ±0.1–0.2 mm |
| Oberflächengüte | Ra 0.1–0.4 µm | Ra 0.8–1.6 µm | Ra 1.6–6.3 µm, Grat möglich | Ra 3.2–6.3 µm, Riefen |
| Wärmeeinwirkung | Dünne wiederaufgeschmolzene Schicht (2–20 µm) | Keine | Wärmeeinflusszone 0,1–0,5 mm | Keine |
| Am besten geeignet für | Gehärtete Teile, scharfe Ecken, dünne Wände, Präzisionswerkzeuge | Allgemeine Teile, Taschen, 3D-Konturen, hoher Materialabtrag | Blechzuschnitte und Halterungen | Dicke Platten, nicht leitfähige oder wärmeempfindliche Materialien |
In der Praxis werden die Verfahren kombiniert: Ein Formblock wird weich gefräst, gehärtet und anschließend drahterodiert und senkerodiert fertigbearbeitet; ein Halter wird 5-Achs-gefräst und dann per Drahterodieren geschlitzt, wo die Wand zum Fräsen zu dünn ist.
Kostentreiber beim Erodieren und wann Erodieren günstiger ist
Die Erodierbearbeitung wird überwiegend nach Maschinenzeit kalkuliert. Die Kostentreiber sind:
- Schnittlänge × Dicke beim Drahterodieren. Die Schnittrate in mm²/min ist für ein gegebenes Material annähernd konstant, daher kostet ein Profil durch 50 mm Platte etwa doppelt so viel wie durch 25 mm.
- Anzahl der Schlichtschnitte. Jeder Schnitt erhöht die Zeit des Schruppschnitts um 30–60 %. Geben Sie Ra 0.4 µm und ±0.003 mm nur dort an, wo es erforderlich ist.
- Startlöcher. Jedes geschlossene Innenprofil benötigt ein vorgebohrtes oder erodiertes Startloch.
- Elektrodenfertigung beim Senkerodieren: Jede Kavitätenform benötigt mindestens eine Elektrode, oft eine Schrupp- und eine Schlichtelektrode.
- Werkstoff. Hartmetall und Inconel werden 2–4-mal langsamer geschnitten als Werkzeugstahl.
- Stückzahl. Beim Drahterodieren wird ein Stapel dünner Platten in einem Durchgang geschnitten, daher sinken die Stückkosten bei kleinen Profilen mit steigender Stückzahl deutlich.
Erodieren ist günstiger als die Alternativen, wenn:
- das Teil bereits gehärtet ist. Weichfräsen, Härten und Ausschleifen des Verzugs kosten mehr als das Drahterodieren des fertigen Profils nach der Wärmebehandlung.
- es sich um eine scharfe Innenkante, einen schmalen tiefen Schlitz oder eine dünne Wand handelt, die mit einem Fräser nur über mehrere Aufspannungen, winzige Werkzeuge und langsame Vorschübe erreichbar wäre.
- der Werkstoff Hartmetall, Inconel oder Titan in einer Geometrie ist, die die Zerspanwerkzeuge schneller verschleißt, als Teile entstehen.
- die Stückzahl zwischen eins und einigen Hundert liegt und das Profil komplex ist: keine Vorrichtung, keine Sonderwerkzeuge, nur programmieren und schneiden.
Erodieren kostet mehr bei einem weichen Aluminium- oder Stahlblock mit einfachen Taschen und großzügigen Radien oder wenn große Materialmengen abgetragen werden müssen. Schruppen durch Fräsen, Fertigbearbeitung durch Erodieren. Preise für Fräsarbeiten finden Sie in unserem Kostenleitfaden CNC-Bearbeitung.
Erodieranwendungen nach Branche
- Formen- und Werkzeugbau. Spritzgusskavitäten und -kerne, Stanz- und Schneidwerkzeuge, Extrusions- und Schmiedegesenke.
- Luftfahrt. Tannennut-Nuten in Turbinenscheiben, Kühlbohrungen in Schaufeln und Leitschaufeln, dünnwandige Bauteile aus Inconel und Titan.
- Medizintechnik. Profile chirurgischer Instrumente aus 17-4 PH und 440C, Implantatmerkmale aus Titan, Mikroschlitze in Edelstahlrohren.
- Automobil. Einspritzdüsen, gehärtete Getriebezahnprofile, Prototypenzahnräder und -verzahnungen, die geschnitten werden, bevor Wälzfräswerkzeuge existieren.
- Elektronik und Halbleiter. Dünne Kupferkontakte, Leadframes, Hartmetall-Messtasterspitzen, Präzisionsschlitze in Kovar- und Invar-Vorrichtungen.
Konstruktionstipps für Erodierteile
- Legen Sie Innenkantenradien auf den Draht aus. Geben Sie R0.15 mm oder größer für 0.25 mm Draht an, R0.10 mm für 0.15 mm Draht. Eine scharfe Innenkante an einem Durchgangsprofil erzwingt eine Senkerodieroperation.
- Fordern Sie Oberflächengüte und Neubildungsschicht nur dort an, wo es erforderlich ist. Ra 0.4 µm und „keine Neubildungsschicht“ auf jeder Fläche können die Maschinenzeit verdoppeln.
- Geben Sie dem Draht einen Einstieg. Planen Sie eine Startlochposition für jedes geschlossene Profil ein oder lassen Sie das Profil zu einer Kante hin offen.
- Geben Sie Dicke und Werkstoffzustand an. „D2, 60–62 HRC, 40 mm dick“ ermöglicht es der Werkstatt, die exakte Schnittzeit zu kalkulieren; „D2“ allein nicht.
- Spannungsarmglühen vor dem Schneiden. Gehärtete Blöcke mit Eigenspannung verziehen sich, wenn der Draht sie freischneidet; doppeltes Anlassen und ein Schruppschnitt mit stehen gelassener Randschicht begrenzen dies.
- Denken Sie bei Senkerodierkavitäten an die Elektrode. Tiefe schmale Rippen erfordern dünne Elektroden, die schnell verschleißen; fügen Sie wo möglich eine Schräge hinzu und teilen Sie tiefe Kavitäten in Einsätze auf.
- Kennzeichnen Sie in der Zeichnung, welche Merkmale gefräst und welche erodiert werden damit die Toleranzen dort liegen, wo das jeweilige Verfahren sie halten kann.
Benötigen Sie erodierte Bauteile?
Sobald das Design steht, ist der nächste Schritt eine Werkstatt, die Drahterodieren, Senkerodieren und Kleinstloch-Erodieren neben Fräsen, Drehen und Schleifen betreibt, damit ein gehärtetes Teil nicht zwischen Lieferanten hin- und hergereicht wird. DEKs Erodierbearbeitung halten ±0.002–0.005 mm auf drahterodierten Profilen und Ra 0.1–0.4 µm nach Schlichtschnitten, ohne Mindestbestellmenge und mit einem Ingenieur, der jede Zeichnung vor der Angebotserstellung prüft, in der Regel innerhalb von 6 Stunden. Das Erodieren ist Teil unserer umfassenderen CNC-Bearbeitung, sodass ein Formeinsatz unter einer Bestellung gefräst, gehärtet, drahterodiert, senkerodiert und per CMM geprüft werden kann.
FAQ
Wofür wird die EDM-Bearbeitung eingesetzt?
Die EDM-Bearbeitung wird eingesetzt, um gehärteten Stahl, Hartmetall, Titan und Superlegierungen in präzise Formen zu schneiden, die mit Schneidwerkzeugen nicht herstellbar sind: Stanzwerkzeuge, Formnester, Zahnräder und Verzahnungen aus gehärteten Rohlingen, scharfkantige Sacklöcher, tiefe schmale Nuten, dünne Wände und kleine tiefe Bohrungen. Sie ist in der Werkzeugfertigung, der Luft- und Raumfahrt, der Medizintechnik und der Elektronikfertigung verbreitet.
Was ist der Unterschied zwischen Senkerodieren und Drahterodieren?
Beim Drahterodieren schneidet ein dünner, bewegter Draht ein Durchgangsprofil, ähnlich einer sehr präzisen Bandsäge, und erreicht ±0.002–0.005 mm. Beim Senkerodieren taucht eine geformte Grafit- oder Kupferelektrode in das Werkstück ein, um Sacklöcher und 3D-Formen mit scharfen Ecken bei etwa ±0.005–0.01 mm zu erzeugen. Draht wird für Profile gewählt, Senkerodieren für Kavitäten.
Wie genau ist das Erodieren?
Drahterodieren mit Schlichtschnitten hält ±0.002–0.005 mm auf Profilen bei einer Oberflächengüte von Ra 0.1–0.4 µm. Senkerodieren hält ±0.005–0.01 mm, abhängig von der Elektrodengenauigkeit und dem Verschleiß. Das Mikrobohrerodieren positioniert Bohrungen auf etwa ±0.01–0.02 mm. Diese Werte setzen eine temperaturgeregelte Werkstatt und spannungsarmgeglühtes Material voraus.
Kann mit EDM Aluminium, Titan oder Kunststoff bearbeitet werden?
EDM bearbeitet jedes elektrisch leitfähige Material, daher funktionieren Aluminium, Titan, Kupfer, Edelstahl, Werkzeugstahl, Hartmetall und Inconel. Kunststoffe, Glas, Aluminiumoxid und andere Isolatoren können nicht erodiert werden, da kein Funke entstehen kann; diese Materialien werden stattdessen gefräst, geschliffen oder lasergeschnitten.
Ist EDM teurer als CNC-Fräsen?
Pro Minute Maschinenzeit ist das Erodieren in der Regel teurer, und es trägt Material langsamer ab, sodass einfache weiche Teile günstiger zu fräsen sind. Das Erodieren wird dann zur günstigeren Lösung, wenn das Teil bereits gehärtet ist, scharfe Innenkanten oder dünne Wände benötigt oder aus Hartmetall oder einer Superlegierung besteht, die Schneidwerkzeuge verschleißt. Die meisten Werkzeuge kombinieren Fräsen für den Hauptabtrag mit Erodieren für die Präzisionsmerkmale.

VERFASST VON
Bing leitet die tägliche Produktion und verantwortet die Planung, die Koordination der Arbeitsabläufe und die Steuerung der Werkstatt. Er verfügt über große Erfahrung in Bearbeitungsprozessen, Werkzeugen und praktischer Problemlösung. In seiner Freizeit erkundet er gerne die Natur und unternimmt Abenteuerreisen.
Ähnliche Beiträge
-
 Rapid Prototyping: Was es ist, Beispiele und was es kostet
-
 Die Kosten von Titan: Ein nützlicher Ratgeber
-
 Nieten vs. Schweißen: Die richtige Methode für Blechteile wählen
-
 CNC-Drehen von Edelstahl: Der ultimative Leitfaden
-
 Hinterschnitt-Bearbeitung: Verfahren, Arten, Anwendungen und Tipps
-
 Blechhalterungen herstellen: Der ultimative Leitfaden
-
 So optimieren Sie das Laufraddesign für maximale Leistung
-
 Kühlkörpertypen: Welchen sollten Sie wählen?
-
 So optimieren Sie das Nockenwellendesign für eine verbesserte Motorleistung

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








