









Alles Wissenswerte über Drahterodieren

GESCHRIEBEN VON
Bing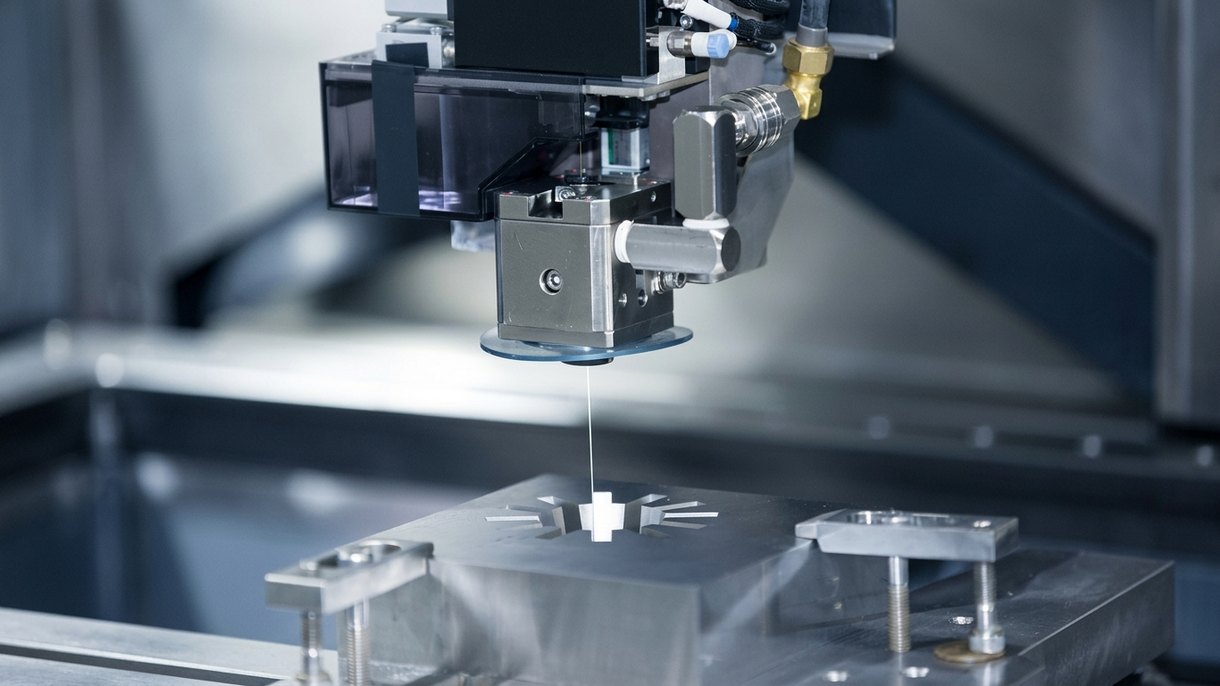
Suchen Sie eine Möglichkeit, Metalle schnell und präzise zu schneiden? Haben Sie Drahterodieren als Option in Betracht gezogen, wissen aber nicht viel darüber?
Keine Sorge – dieser Blogbeitrag liefert alle Informationen, die Sie benötigen, um zu verstehen, was Drahterodieren ist, wie es funktioniert und warum es ein so unverzichtbares Werkzeug in der Metallbearbeitung ist.
Was ist Drahterodieren?
Drahterodieren (Electrical Discharge Machining) ist ein Bearbeitungsverfahren, bei dem elektrische Entladungen bzw. Funken zwischen zwei Elektroden Material vom Werkstück abtragen.
Dieses Verfahren ermöglicht die Herstellung komplexer Formen in harten Werkstoffen wie Stahl und benötigt weniger Zeit als alternative Methoden wie die konventionelle Bearbeitung.
Zudem bietet es hohe Genauigkeit mit engen Toleranzen bei dickeren Bauteilen. Wenn also feine Präzisionsschnitte in gehärtetem Material erforderlich sind, setzen Sie auf Drahterodieren!
Wie funktioniert Drahterodieren?
- Das Drahterodieren funktioniert, indem zwischen dem Draht bzw. der Elektrode und dem Werkstück eine elektrische Entladung erzeugt wird.
- Dabei entstehen kleine Späne und präzise Schnittlinien, indem das Material geschmolzen oder verdampft und nicht mechanisch geschnitten wird.
- Eine Drahterodiermaschine ist eine Art CNC-Maschine, die sich entlang von vier unabhängigen Achsen bewegen kann, um Konusschnitte zu erzeugen.
- Der kontinuierlich zugeführte Draht als Elektrode läuft durch ein dielektrisches Fluid und erzeugt Funken, die die Oberfläche des Werkstücks erodieren.
- Die dielektrische Flüssigkeit trägt dazu bei, die Wärmeentwicklung zu minimieren, sodass bei der Bearbeitung mit diesem Verfahren kein zusätzliches Kühlsystem erforderlich ist.
- Bei jedem Funkenüberschlag wird Material sowohl vom Werkzeug als auch vom Werkstück abgetragen – durch die elektrische Ladung und den Gasdruck sowie durch die entstehenden Schwingungsenergien.
- Das bedeutet, dass beim Drahterodieren im Vergleich zu anderen Fertigungsverfahren wie konventionellen Schneidmethoden wie Bohren und Fräsen nur minimale Geräuschentwicklung entsteht.
- Durch gleichmäßige Funkenraten rund um den gesamten Umfang Ihres Bauteils erhalten Sie glatte Kanten ohne verbleibende Grate (dank Funkenerosion).
- Darüber hinaus sind vorvergütete Werkstoffe für Drahterodiermaschinen einfacher zu bearbeiten, da keine großen Bohrungen oder aufwendigen Formen erforderlich sind – ein großer Zeitgewinn!
Vorteile und Grenzen des Drahterodierens
Vorteile des Drahterodierens
- Ermöglicht die Herstellung komplexer Formen und Geometrien mit hoher Genauigkeit.
- Bietet eine höhere Bearbeitungseffizienz im Vergleich zu konventionellen oder CNC-Maschinen.
- Liefert unübertroffene Präzision, die für Anwendungen wie den Werkzeug- und Formenbau entscheidend ist.
- Hervorragend geeignet für Werkstoffe mit engen Toleranzen – ideal für kritische Luftfahrtkomponenten wie Turbinenschaufeln.
- Überlegene Schnittgenauigkeit von bis zu +/- 0,0002 Zoll oder besser, was Präzision beim Schneiden großer Metallteile gewährleistet.
- Funktioniert gut bei harten Rohmaterialien und ermöglicht Schnitte mit deutlich engeren Toleranzanforderungen als andere Verfahren.
- Beim Schneiden leitfähiger Materialien sind keine Elektroden erforderlich, was Zeit und Kosten bei der Fertigungseinrichtung spart.
Grenzen des Drahterodierens
- Nicht für alle Materialien geeignet; Kunststoffe, Verbundwerkstoffe und Naturstein können nicht bearbeitet werden. Nur leitfähige Metalle wie Aluminium sind geeignet.
- Alternative Verfahren erforderlich. Projekte mit schwer zerspanbaren Werkstoffen können alternative Verfahren erfordern, etwa Senkerodieren (EDM).
- Drahterodiermaschinen haben in der Regel langsamere Schnittgeschwindigkeiten als konventionelle oder CNC-Fräsmaschinen, was zu längeren Zykluszeiten führt.
- Insgesamt weniger effizient als konventionelle oder CNC-Fräsmaschinen, was die Produktivität beeinträchtigt.
- Langsamere Schnittgeschwindigkeiten und geringere Effizienz können zu höheren Stückkosten führen, insbesondere ohne Serienfertigung.
- Bei der elektrolytischen Erosion bilden sich Oxidschichten, die zusätzliche Nachbearbeitungsschritte wie Honen, Polieren und Buffing erfordern.
- Das Entfernen der Oxidschichten verursacht zusätzliche Arbeitsstunden und Personalkosten, was die Gesamtpreise für den Kunden erhöht.
Welche Materialien können beim Drahterodieren verwendet werden?
Drahterodieren bietet eine Vielzahl von Vorteilen bei der Bearbeitung komplexer und schwer zerspanbarer Werkstoffe wie Aluminiumlegierungen, Titan, Stahl, Messing und Graphit.
Aluminium: ist aufgrund seiner guten Leitfähigkeit und des relativ niedrigen Schmelzpunkts ein häufig verwendetes Material beim Drahterodieren. Das Verfahren eignet sich für die präzise Formgebung von Aluminiumbauteilen.
Titan:ist bekannt für seine Festigkeit, Korrosionsbeständigkeit und extreme Härte. Sein hoher Schmelzpunkt und seine Zähigkeit können jedoch Herausforderungen darstellen und erfordern geeignete Maschineneinstellungen und Strategien.
Stahl: Verschiedene Stahlsorten können mit dem Drahterodieren bearbeitet werden. Werkzeugstähle, Edelstähleund andere Legierungen profitieren von der Fähigkeit des Verfahrens, auch bei gehärteten Materialien komplexe Formen und präzise Schnitte zu erzielen.
Messing: eignet sich mit seiner guten elektrischen Leitfähigkeit und Zerspanbarkeit hervorragend für das Drahterodieren. Es ermöglicht die kosteneffiziente und effiziente Herstellung komplexer Formen und feiner Details in Messingbauteilen.
Graphit: ist ein hervorragendes Material für Drahterodier-Elektroden. Es wird in diesem Zusammenhang häufig verwendet, da es elektrisch leitfähig, lichtbogenerosionsbeständig und verschleißarm ist und hohen Temperaturen standhält, was es ideal für die Herstellung detaillierter Formen und Werkzeuge macht. Graphit hat jedoch gewisse Nachteile, die die Bearbeitung erschweren. Es kann oft sehr porös und schmutzig sein, was bei unsachgemäßer Handhabung zu Ungenauigkeiten führen kann.
Unterschied zwischen Drahterodieren und konventionellem EDM?
Die folgende einfache Tabelle zeigt die wichtigsten Unterschiede zwischen Drahterodieren und konventionellem EDM:
| Merkmal | Drahterodieren | Konventionelles EDM |
|---|---|---|
| Funktionsprinzip | Verwendet einen Draht zur elektrischen Entladung | Verwendet ein Werkzeug, um Material durch Funken zu entfernen |
| Präzision | Höhere Präzision durch kleinen Drahtdurchmesser | Die Präzision kann im Vergleich zum Drahterodieren geringer sein |
| Komplexität der Schnitte | Geeignet für komplexe Schnitte und anspruchsvolle Bauteile | Begrenzt bei der Erzielung komplexer Schnitte |
| Elektrodenmaterial | Benötigt weniger Elektrodenmaterial | Benötigt einen Satz Elektroden für jedes Loch bzw. jede Kavität |
| Kosteneffizienz | Im Allgemeinen kosteneffizienter bei Serienläufen | Kann aufgrund von Elektrodenwechseln höhere Kosten verursachen |
| Oberflächenbeschaffenheit | Liefert eine verbesserte Oberflächenbeschaffenheit | Die Oberflächenbeschaffenheit kann vergleichsweise rauer sein |
| Maßtoleranzen | Erzielt engere Maßtoleranzen | Toleranzen können weniger präzise sein |
| Werkzeugwechsel | Nur der Draht muss regelmäßig ersetzt werden | Der gesamte Elektrodensatz muss möglicherweise häufig ersetzt werden |
| Laufzeiten | Längere Laufzeiten können aufgrund feinerer Details dennoch produktiv sein | Kürzere Laufzeiten, aber weniger detaillierte Merkmale möglich |
| Anwendungen | Geeignet für Bauteile mit komplexen Formen und hoher Präzision | Geeignet für weniger komplexe Bauteile mit mittlerer Präzision |
| Vergleich mit CNC-Fräsen/Drehen | Kleinere Schrittweiten und feinere Detailmerkmale | Größere Schrittweiten und weniger detaillierte Merkmale möglich |
Hinweis: Diese Tabelle bietet einen allgemeinen Überblick; die tatsächliche Leistung kann je nach spezifischem Maschinenmodell und Konfiguration variieren.
Warum wird beim Drahterodieren deionisiertes Wasser verwendet?
Deionisiertes Wasser wird beim Drahterodieren typischerweise als Dielektrikum verwendet, da es eine geringe Leitfähigkeit aufweist und den Prozess kühlen kann, während eine glatte Oberflächenbeschaffenheit am Werkstück erhalten bleibt.
Das Fehlen von Verunreinigungen verhindert außerdem Schäden sowohl am Schneidwerkzeug als auch an der EDM-Maschine, erhöht die Effizienz und stellt gleichzeitig sicher, dass Qualitätskontrollmaßnahmen eingehalten werden.
Es gewährleistet eine bessere elektrische Isolierung zwischen der Stromversorgung und der Funkenstrecke während der EDM-Bearbeitung.
Welche Faktoren sollten beim Drahterodieren berücksichtigt werden?
Von der Art und Größe des EDM-Drahts über die Bauteilgeometrie, die Oberflächenanforderungen und die Materialdicke bis hin zu Programmierungsaspekten müssen mehrere wesentliche Elemente berücksichtigt werden, wenn entschieden wird, ob sich das Drahterodieren für einen Bearbeitungsauftrag eignet.
Arten und Größen von EDM-Draht
EDM-Drähte sind in verschiedenen Typen und Größen erhältlich, die jeweils für unterschiedliche Bearbeitungsarten besser geeignet sind. Dazu gehören weicher Messingdraht, harter Messingdraht, zinkbeschichteter Messingdraht und Hochgeschwindigkeitsdraht.
Weiche Messingdrähte sind flexibler als ihre harten Gegenstücke. Dadurch eignen sie sich gut für Ausschnittarbeiten mit geringer Toleranz, da sie sicherstellen, dass die Teile ihre Konstruktionsvorgaben präzise erfüllen.
Harte Messingdrähte sind stärker als weiche und können härtere Materialien durchtrennen, was für das Präzisionsschneiden und Formen von Teilen mit engen Toleranzen nützlich ist.
Zinkbeschichtete Drähte bieten zusätzliche Vorteile, da sie dem Verschleiß länger widerstehen als weichere Alternativen.
Hochgeschwindigkeitsdraht bietet die größte Effizienz, ist jedoch mit höheren Kosten verbunden; seine schnellen Schnittgeschwindigkeiten machen ihn jedoch ideal für Serienfertigungsläufe mit hohen Stückzahlen, bei denen Zeit entscheidend ist.
Bei der Auswahl eines EDM-Drahts sollte nicht nur der Typ, sondern auch die Zugfestigkeit berücksichtigt werden.
Drähte mit höherer Festigkeit können größere Aufträge aufgrund der erhöhten Haltbarkeit schneller bearbeiten, während schwächere Drähte möglicherweise früher Ermüdungserscheinungen zeigen und dadurch die Genauigkeit oder Qualität des Endprodukts bei komplexen Bauteilen mit engen Toleranzen, wie sie in der Elektronikbranche üblich sind, verringern.
Bauteilgeometrie
Bei der Konstruktion von Teilen für dieses Verfahren müssen bestimmte geometrische Aspekte berücksichtigt werden, wie etwa die Teilstapelung und die Ebenheit der Oberfläche.
Unter Teilstapelung versteht man die Anzahl der Teile, die in einem gegebenen Raum gestapelt werden können, was die Bearbeitungstoleranzen beeinflusst und die Produktionskosten bestimmt.
Darüber hinaus müssen Konstrukteure auf die Oberflächenebenheit achten; alle präzisionsgeschnittenen Teile sollten identische Ebenheitswerte aufweisen, um eine genaue Form und Passung bei der späteren Montage zu gewährleisten.
Anforderungen an Oberflächenveredelung und Toleranz
Die geschnittenen Teile sollten eine glatte, gleichmäßige Oberfläche aufweisen, um eine angemessene Form und Passung für ihren vorgesehenen Einsatz zu bieten. Daher ist die präzise Bemaßung des Materialkörpers bei Drahtschneideanwendungen wie der Gewindeherstellung oder der Fertigung von Gewindebauteilen sehr wichtig.
Dazu gehört die Steuerung der Toleranzen für Maximal- und Minimaldurchmesser sowie Wandstärken ebenso wie anderer Maße wie der Positioniergenauigkeit von Bohrungen, der Kegelwinkelsteuerung usw., indem ein hohes Maß an Genauigkeit sichergestellt wird, um qualitativ hochwertige Teile ohne Oberflächendefekte zu erhalten.
Darüber hinaus kann eine genaue Kontrolle der Oberflächenrauheit die Leistung im Kontakt mit Gegenflächen verbessern; eine geringe Rauheit ermöglicht es den Teilen, besser zusammenzupassen, und reduziert Leckagen oder Luftströmungswiderstand (sofern zutreffend).
Materialstärke und Leitfähigkeit
Je höher die Leitfähigkeit der Drähte, desto mehr Leistung kann im Allgemeinen an das Werkstück abgegeben werden; dies erhöht die Effizienz und ermöglicht schnellere Schnitte als mit herkömmlichen Methoden.
Darüber hinaus spielt die Materialstärke eine wichtige Rolle bei der Leistungsabgabe während des Schnitts. Ist ein Teil zu dick oder weist es einen hohen Widerstand auf, ist das Drahterodieren möglicherweise nicht geeignet – der Draht benötigt einen ausreichend starken Strom, darf aber trotzdem NICHT zu heiß werden und durch Ihr Teil schmelzen.
Bei Oberflächenveredelungen neigen drahterodierte Bauteile aus dünneren und weniger leitfähigen Materialien wie Aluminium- oder Titanlegierungen aufgrund ihrer niederohmigen elektrischen Eigenschaften dazu, glattere Kanten zu erzeugen, was sie zu hervorragenden Kandidaten für detaillierte Konturen in der Teilefertigung macht, da sie insgesamt einen langsameren Bearbeitungsprozess erzwingen.
Stahl oder Graphit hingegen eignen sich besser für das Schruppen einfacher Geometrien, da ihr höherer Spannungsbedarf im Vergleich zu weicheren Materialien wie Messing- oder Aluminiumlegierungen schnellere Abtragsraten bedeutet.
Zeitfaktor
Da die EDM-Bearbeitung länger dauert als herkömmliche Schneidverfahren, ist die Optimierung des Bearbeitungsprozesses entscheidend, um den Zeitaufwand zu reduzieren.
Faktoren wie Puls-Ein- und -Aus-Zeiten, Spitzenstrom für die Pulserzeugung und Drahtvorschub beeinflussen alle die Gesamteffizienz der Maschinenleistung.
Die Änderung eines beliebigen Parameters kann die EDM-Zykluszeiten erheblich beeinflussen, daher ist die Sicherstellung der Optimierung jedes Elements entscheidend für die Verbesserung der Zeiteffizienz. Die doppelte Spezialisierung auf Hochgeschwindigkeitsschneiden und Bohren kleiner Löcher in Stahlbauteilen und nicht leitfähigen Graphitmaterialien mit korrekt dimensionierten Elektroden hilft, die Teilekosten niedrig zu halten und gleichzeitig komplexe Details präzise und konsistent in kürzeren Produktionszyklen zu fertigen.
Generell gilt: Höhere Drahtvorschübe verkürzen die Zykluszeiten, da sie den Verschleiß der Elektrode begrenzen. Die Abtragsraten sollten jedoch sorgfältig überwacht werden, um die Genauigkeit zu wahren, wenn während der Fertigungsvorgänge geänderte Parameter angewendet werden.
Programmierung
Bei der Programmierung müssen verschiedene Parameter berücksichtigt werden, darunter Werkzeuggröße, Materialart, Details zur Vorschubsteuerung in zwei Achsen, maximale Geschwindigkeitsgrenzen, Schnittlängen usw., um einen reibungslosen Ablauf mit optimierten Ergebnissen zu gewährleisten.
Die Genauigkeit der EDM-Bearbeitung hängt stark davon ab, wie gekonnt diese Programme geschrieben werden – denn selbst minimale Fehler können zu langen Produktionszeiten oder Ausschussteilen führen.
Qualitätskontrolle
Drahterodieren erfordert eine strenge Qualitätskontrolle, um sicherzustellen, dass die gefertigten Teile den Designspezifikationen entsprechen.
Die Qualitätskontrolle umfasst die sorgfältige Überwachung aller Aspekte des Betriebs – von der Einrichtung und Programmierung bis zur Ausführung des eigentlichen Schneidvorgangs.
Während des gesamten Schneidprozesses müssen eine ausreichende Drahtspannung und eine Hochdruck-Spülung aufrechterhalten werden, da diese die Schnittqualität und Genauigkeit erheblich beeinflussen. Tatsache ist: Selbst eine geringfügige Abweichung bei einem der beiden Faktoren kann einen eigentlich erfolgreichen Schnitt schnell in ein Teil mit miserablen Endmaßen verwandeln.
Daten sollten auch zur Steuerung und Aufzeichnung von Details zur EDM-Maschine verwendet werden: Drahtverschleiß, Spannungseinstellungen, Wasserdurchflussraten oder Kammer-Spülungen. All dies sollte vor Produktionsbeginn voreingestellt werden, um über mehrere Chargen bearbeiteter Komponenten hinweg höhere Präzisionstoleranzen zu erzielen und gleichzeitig einen reibungslosen Betrieb ohne Probleme im Dauerlauf mit möglichst geringem menschlichem Eingriff sicherzustellen.
Sicherheitsvorkehrungen
Beim Umgang mit schweren Maschinen, einschließlich Drahterodiermaschinen, sind geeignete Sicherheitsvorkehrungen wichtig. Bediener müssen sicherstellen, dass diese Vorkehrungen vor, während und nach jedem Auftrag getroffen werden.
Vorsichtsmaßnahmen können so einfach sein wie das Tragen geeigneter Kleidung oder das Bewusstsein für die Umgebung, in der Sie arbeiten. Auch die Einhaltung regelmäßiger Wartungs- und Reinigungsverfahren an Ihrer Maschine ist entscheidend.
Darüber hinaus sollten Bediener die Prinzipien und Abläufe der EDM-Technologie verstehen, damit sie wissen, welche Risiken bestehen und wie diese durch geeignete Sicherheitsmaßnahmen vermieden werden können.
Umwelt
Das Drahterodierverfahren hat Auswirkungen auf den Energieverbrauch, die Ressourcennutzung und die Umwelt.
Das Drahtschneiden erfordert erhebliche Energiemengen, was aufgrund des hohen Stromverbrauchs zu hohen Umweltkosten führt. Zudem kann das Drahtschneiden große Mengen gefährlicher Abfälle erzeugen, etwa Funken und Rauch, die durch verbrannte Partikel entstehen, die während des Prozesses freigesetzt werden.
Daher müssen Sie alle potenziellen Faktoren berücksichtigen, die zu negativen Umweltauswirkungen führen können, bevor Sie diese Art der Fertigung in Betracht ziehen.
Durch höhere Recyclingquoten, die Umsetzung alternativer Lösungen wie der Laserbearbeitung oder den Einsatz fortschrittlicher Technologie, die den Energieeinsatz beim Drahtschneiden reduziert, können Sie Umweltschäden begrenzen.
Eigenschaften des Drahterodierens
Hier ist eine Liste der Eigenschaften und Merkmale des Drahterodierens:
Präzisionsbearbeitung: Drahterodieren ist für seine hohe Präzision und Genauigkeit bekannt und eignet sich daher für die Herstellung filigraner und komplexer Formen mit engen Toleranzen.
Materialvielfalt: Drahterodieren kann bei einer breiten Palette leitfähiger Materialien eingesetzt werden, darunter Metalle wie Stahl, Aluminium, Titan und verschiedene Legierungen.
Berührungslose Bearbeitung: Das Schneidwerkzeug (der Draht) berührt das Werkstück nicht physisch, wodurch der Werkzeugverschleiß minimiert wird und empfindliche und fragile Materialien bearbeitet werden können.
Filigrane Formen: Es lassen sich filigrane und komplexe Formen mit scharfen Ecken und feinen Details erzeugen.
Enge Toleranzen: Mit dem Drahterodieren lassen sich sehr enge Maßtoleranzen erreichen, oft im Mikrometerbereich.
Minimale Verformung: Das Verfahren erzeugt minimale wärmebeeinflusste Zonen und mechanische Spannungen, sodass es zu kaum oder gar keiner Verformung des Werkstücks kommt.
Feine Oberflächenveredelung: Drahterodieren erzeugt in der Regel eine feine Oberflächenveredelung, wodurch zusätzliche Nachbearbeitungsschritte reduziert werden.
Dünne Schnitte: Mit dem Draht lassen sich sehr dünne Schnitte ausführen, wodurch schlanke Merkmale und filigrane Details entstehen.
Geringe Schnittkräfte: Das Verfahren übt geringe Schnittkräfte auf das Werkstück aus und verringert so das Risiko von Verformungen und Spannungen.
Mehrachsige Bearbeitung: Viele Drahterodiermaschinen sind zur mehrachsigen Bearbeitung fähig, wodurch sich komplexe dreidimensionale Teile fertigen lassen.
Automatisierungsfähigkeit: Drahterodierprozesse lassen sich häufig automatisieren, was die Effizienz erhöht und den Bedarf an ständigem Eingreifen des Bedieners reduziert.
Drahtarten: Verschiedene Drahtwerkstoffe, etwa Messing oder beschichtete Drähte, können eingesetzt werden, um die Schnittleistung für spezifische Anwendungen zu optimieren.
Drahtdurchmesser: Es sind verschiedene Drahtdurchmesser verfügbar, was Flexibilität bei der Auswahl der passenden Drahtgröße je nach gewünschtem Schnitt und Werkstoff bietet.
Dielektrische Flüssigkeit: Die dielektrische Flüssigkeit dient dazu, Ablagerungen wegzuspülen und den Funkenerosionsprozess zu steuern. Die Wahl des Dielektrikums kann die Bearbeitungsleistung beeinflussen.
Werkzeugwegprogrammierung: Die Programmierung der Computerized Numerical Control (CNC) erzeugt präzise Werkzeugwege und ermöglicht die exakte Bearbeitung komplexer Geometrien.
Drahtspannungskontrolle: Eine korrekte Spannungskontrolle des Drahtes ist entscheidend, um Stabilität und Präzision während der Bearbeitung zu gewährleisten.
Typische Anwendungen des Drahterodierens
Unter seinen vielfältigen Anwendungen wird das Drahterodieren häufig für Komponenten in der Automobil-, Luftfahrt-, Medizin- und Elektronikindustrie eingesetzt. Lesen Sie weiter für einige Beispiele!
Automobilindustrie
- Präzises Schneiden von Zahnrädern und anderen Komponenten.
- Fertigung komplexer Motorteile mit engen Toleranzen.
- Erstellung von Formen für Kunststoff- oder Metallkomponenten im Automobilbau.
Luftfahrtindustrie
- Herstellung komplexer und präziser Turbinenkomponenten.
- Fertigung komplexer Flugzeugteile mit hoher Maßgenauigkeit.
- Anfertigung von Formen für strukturelle Luftfahrtkomponenten.
Medizinindustrie
- Herstellung komplexer chirurgischer Instrumente und Implantate.
- Erstellung von Formen für Komponenten von Medizinprodukten.
- Präzises Schneiden kleiner, komplexer Teile für medizinische Geräte.
Elektronikindustrie
- Fertigung komplexer Komponenten für elektronische Geräte.
- Schneiden und Formen von Formen für Elektronikgehäuse.
- Anfertigung von Präzisionsteilen für Steckverbinder und Halbleiterkomponenten.
Welches Schneidverfahren wird beim Drahterodieren verwendet?
Drahterodieren ist ein präzises Schneidverfahren, bei dem eine kontinuierlich zugeführte Drahtelektrode Material formt. Das Werkstück wird von Elektroden gehalten, durch die ein elektrischer Strom fließt, wodurch Funken entstehen, die das Material vom Draht abtragen.
Die durch Mikrometer ionisierten Gases getrennten Drahtspitzen bewegen sich entlang der Schnittbahn, ohne sich zu berühren. Metallpartikel verbinden sich und bilden kleine Schnittfugen an den Teilen.
Das Verfahren umfasst das Anschließen des Drahtes an Stromquellen (Anode und Kathode), die Bestimmung der Spannung für kontrolliertes Schmelzen, die Verwendung von Führungen zur Positionierung der Teile sowie ein Kühlsystem zum Ausstoßen geschmolzener Partikel.
Das automatisierte System gewährleistet Genauigkeit und Effizienz bei der Produktherstellung, bewältigt Kurven und behebt Hindernisse in Echtzeit.
Fazit
Drahterodieren ist ein effektives und effizientes Bearbeitungsverfahren mit vielfältigen Schneidmöglichkeiten. Es kann sowohl vorgehärtete Werkstoffe als auch dünne leitfähige Drähte mit außergewöhnlicher Präzision schneiden.
Ein kritischer Faktor bei der Nutzung dieses Schneidverfahrens ist die Materialdicke; Drahterodieren eignet sich am besten für Teile mit Dicken zwischen 0,005 – 0,100 Zoll, wobei dies je nach spezifischer Anwendung und verwendeter Maschinengröße variiert.
Bei größeren Aufträgen muss auch entionisiertes Wasser regelmäßig ausgetauscht werden, um Korrosion an den Systemkomponenten durch Erosion infolge normaler Abnutzung zu reduzieren.
Das Drahterodieren ist ein komplexes Verfahren, das eine sorgfältige Berücksichtigung der Teilegeometrie, der Anforderungen an die Oberflächenveredelung, der Werkzeugart, der für jeden Auftrag erforderlichen Genauigkeiten sowie vieler weiterer Faktoren erfordert, die alle berücksichtigt werden sollten, um mit dieser anspruchsvollen Technik erfolgreiche Ergebnisse zu erzielen.
Zusammenfassend ist das Drahterodieren eine leistungsstarke Bearbeitungstechnologie in der Metallverarbeitungsindustrie, die im Vergleich zu konventionellen Verfahren eine beeindruckende Genauigkeit bei gleichzeitig kurzen Produktionszeiten bietet und damit sowohl wirtschaftlich als auch technisch vielfältigen Branchen breitere Möglichkeiten als je zuvor eröffnet.
FAQs
Wie genau ist das Drahterodieren?
Das Drahterodieren zeichnet sich durch hohe Präzision aus und erreicht Toleranzen von bis zu 1 Mikrometer, womit es traditionelle Verfahren übertrifft. Faktoren, die die Genauigkeit beeinflussen, sind unter anderem der Drahtdurchmesser, die Komplexität des Bauteils und die Anforderungen an die Oberflächenveredelung.
Materialeigenschaften und -dicke beeinflussen die Leistung, wobei dickere Werkstücke langsamere Vorschubgeschwindigkeiten erfordern. Moderne Drahterodiermaschinen bieten unübertroffene Genauigkeit, Anpassungsfähigkeit und Effizienz und sind damit eine wertvolle Wahl für vielfältige Anwendungen.
Ist das Drahterodieren von Edelstahl möglich?
Ja, das Drahterodieren kann bei Edelstahl eingesetzt werden. Es ist ein präzises Verfahren zum Schneiden leitfähiger Materialien, einschließlich komplexer Formen in harten Metallen wie Titan und Stahl.
Die geringen Schnittkräfte des Drahterodierens machen es für empfindliche Metalle geeignet. Es kann zwar länger dauern als traditionelle Verfahren, liefert jedoch hochpräzise Bauteile mit hervorragenden Oberflächenveredelungen, ideal für Anwendungen in der Luft- und Raumfahrt sowie der Medizintechnik.

GESCHRIEBEN VON
Bing leitet die tägliche Produktion, einschließlich Terminplanung, Workflow-Koordination und Steuerung der Werkstatt. Er verfügt über fundierte Erfahrung in Bearbeitungsprozessen, Werkzeugen und praktischer Problemlösung. In seiner Freizeit erkundet er gerne die Natur und unternimmt Abenteuerreisen.
Ähnliche Beiträge
-
 Schmelzpunkt von Nylon: Alles, was Sie wissen müssen
-
 Passivierung von Edelstahl: Alles, was Sie wissen sollten
-
 What is the Density of Aluminium : Complete Ratgeber
-
 Ist Hämatit magnetisch: Was Sie wissen müssen
-
 Schmelzpunkt von Kupfer: Alles, was Sie wissen müssen
-
 Was ist Nichteisenmetall: Der definitive Leitfaden
-
 Was ist Titan-Anodisierung: Ein umfassender Leitfaden
-
 Was sind keramische Werkstoffe: Der definitive Leitfaden
-
 Was ist CNC-Bearbeitung? Prozess, Materialien und Leistungen erklärt

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








