









Präzisions-Drehbearbeitung von Aluminium
Die Aluminium-Drehteile von DEK Fertigung halten gedrehte Durchmesser von bis zu ±0.005 mm ein, bei mikrodrehteilen sogar ±0.003 mm. keine Mindestbestellmenge, mit Prototypen in etwa 3 Tagen ab bestätigter Bestellung.
-
±0.005mm
Drehtoleranz
-
~3 Tage
Prototypenlieferung
-
98,6 %+
Pünktliche Lieferung
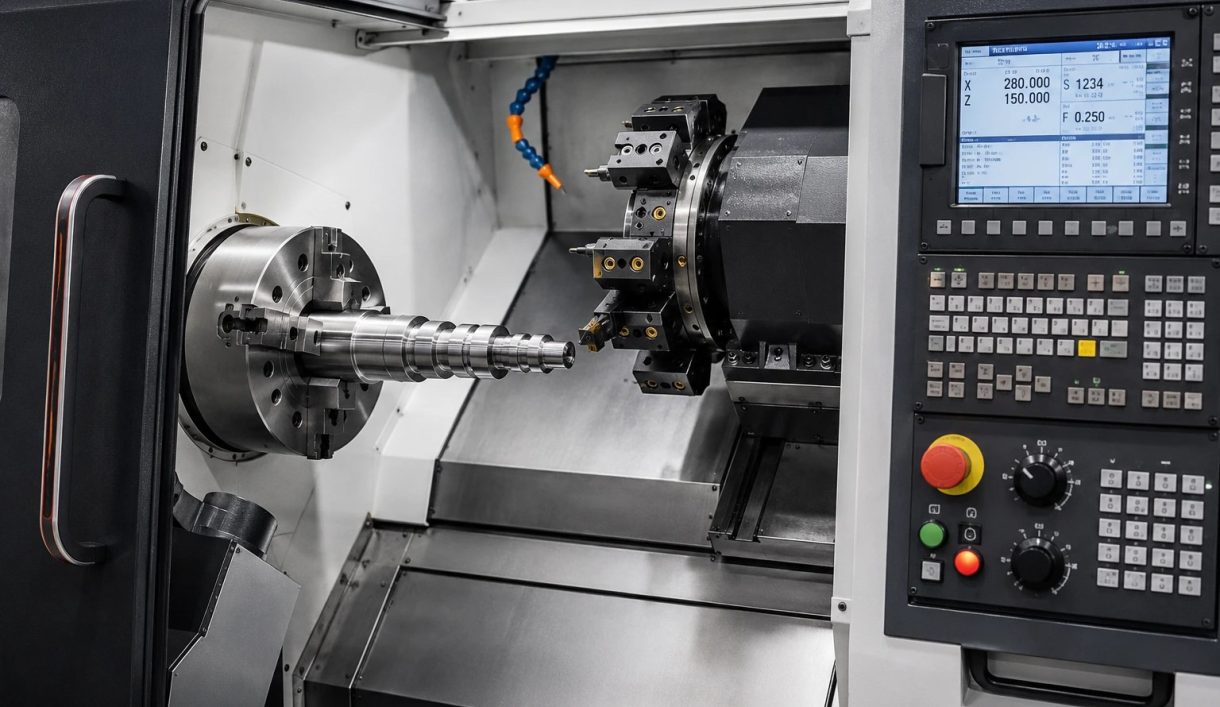

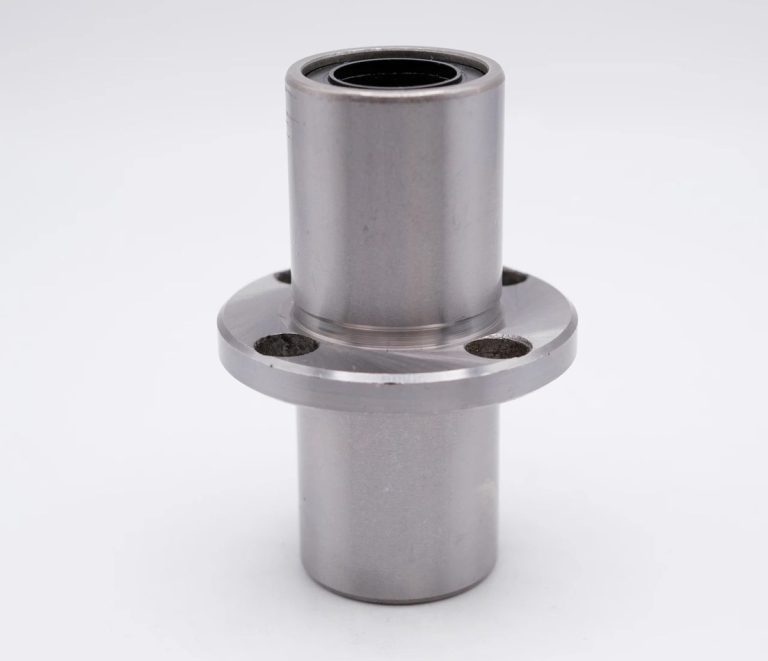
CNC-gedrehte Aluminiumkomponenten nach Ihrer Zeichnung
Aluminiumdrehen ist ein drehbankbasiertes Verfahren: Stangen- oder Blockmaterial rotiert, während ein Schneidwerkzeug es zu Wellen, Buchsen, Spindeln, Abstandshaltern und Gewindefittings formt. DEK kalkuliert anhand der kritischen Angaben auf Ihrer Zeichnung, nicht pauschal pro Geometrie.
Benötigen Sie Taschen, Flächen oder Nuten am selben Teil? Unsere CNC-Fräsbearbeitung lässt sich mit dem Drehen in einer Zeichnung und einem Angebot kombinieren. Für überwiegend gefräste Arbeiten sehen Sie unsere Aluminiumbearbeitung, für andere Metalle unsere CNC-Drehbearbeitung.
Warum Aluminiumdrehteile bei DEK beziehen
OEM-Ingenieure, Einkaufsteams und Start-ups bestellen einzelne Prototypen oder laufende Serienchargen aus denselben Drehzellen.
-

Über 20 Jahre Zerspanung
Mehr als 20 Jahre Präzisionszerspanung mit über 1,2 Mio. jährlich gefertigten Teilen in Prototypen- und Serienarbeit.
-

Über 2.300 OEM-Kunden
Globale OEM-Kunden aus Luftfahrt, Medizintechnik, Robotik und Industrieanlagen vertrauen DEK ihre gedrehten Aluminiumteile an.
-

98,6 %+ pünktliche Lieferung
Eine pünktliche Lieferquote von über 98,6 % hält Prototypeniterationen und Serienfreigaben vom Angebot bis zum Versand im Zeitplan.
-

keine Mindestbestellmenge, Prototypen in 3 Tagen
Bestellen Sie heute eine einzelne 6061-Welle und im nächsten Quartal eine Freigabe über 500 Stück; Prototypen treffen in etwa 3 Tagen ab bestätigter Bestellung ein.

Von Ingenieuren geprüfte Angebote
Ein Maschinenbauingenieur prüft jede Datei von Hand. Materialverhalten, Toleranzketten und Veredelungsschritte beeinflussen alle den Preis, daher legt kein automatischer Kalkulator Ihre Zahl fest.


Leistungsfähigkeit beim Aluminiumdrehen
Die Zerspanbarkeit von Aluminium ermöglicht das gesamte Spektrum an Drehoperationen, kalkuliert und geprüft auf die Maße, die Ihre Zeichnung als kritisch kennzeichnet.
Aluminium-Drehen im Vergleich zu anderen Bearbeitungsoptionen
Wählen Sie das Drehen für rotationssymmetrische Aluminiumteile, die leicht und korrosionsbeständig sein müssen. Sehen Sie, wie CNC-Drehen funktioniert.
| Kriterium | Dieses VerfahrenAluminium-Drehen | CNC-Fräsen | Messing-Drehteile | Kohlenstoffstahl-Drehteile |
|---|---|---|---|---|
| Am besten geeignet für | Wellen, Buchsen, Abstandshalter | Taschen, Planflächen, Nuten | Steckverbinder, Fittings | Gleiche Passung und Oberfläche in Stahl |
| Geometrie | Rotationssymmetrisch | Überwiegend gefräste Teile | Drehteile | Drehteile |
| Materialeigenschaft | Leicht, korrosionsbeständig | Komplettes Aluminium-Frässortiment | Leitfähigkeit, Lagerungsverschleiß | Kohlenstoffstahl |
| Wählen, wenn | Gewicht zählt | Teil überwiegend gefräst wird | Aluminium keine Leitfähigkeit bietet | Stahl vorgeschrieben ist |
Branchen, die Aluminium-Drehteile einsetzen
Teams aus Luft- und Raumfahrt, Medizintechnik, Robotik und Halbleiterfertigung beziehen Aluminium-Drehteile, wenn Bauteile leicht und korrosionsbeständig sein müssen.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Fittings nach AS9100D, aus 7075 Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilSensor-Gehäuse, Ventilkörper und Wellen für Prototypen und kleine bis mittlere Serien aus Aluminium, 4140 und 4340 legiertem Stahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061 Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckverbindergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, mit ±0.01 mm an Kontaktmerkmalen.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie wegen der Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Kurvenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsteile und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Drehteile & Herausforderungen, die wir lösen
Von Stufenwellen bis zu mikrodrehten Teilen – das sind die gedrehten Aluminiumgeometrien, die wir bearbeiten, und die Probleme, die wir beherrschen.
-

Wellen & Stufendurchmesser
Kontur-, Gerad- und Kegeldrehen für kundenspezifische Wellen, Stufendurchmesser und konische Anschlüsse.
-

Gewinde & Rändelungen
Gewinde und Rändelungen für Befestigungselemente, Griffflächen und Anschlussgegenstücke; passkritische Flankendurchmesser auf ±0.005 mm.
-

Querbohrungen, Abflachungen & Passfedernuten
Angetriebene Werkzeuge schneiden sekundäre Fräsmerkmale in derselben Aufspannung, ohne Umspannen, mit Profilkontrolle auf ±0.01 mm.
-

Mikrodrehteile
Außendurchmesser unter 10 mm, gehalten auf ±0.003 mm mit CMM-Prüfung beim FAI. Siehe Mikrobearbeitung.
-

Große Drehteile
Gedrehte Strukturteile bis ca. 1000 mm Länge. Verwandt: CNC-Bearbeitung großer Teile.
-
Buchsen & Abstandshalter
Buchsen, Kupplungen und Abstandshalter für Bewegungsbaugruppen und Fluidleitungen.
Häufige Herausforderungen, die wir meistern
-
Durchbiegung dünner Wände
Wir reduzieren die Schnittkräfte, stützen die Wand in der Vorrichtung und schlichten mit leichten Zustellungen, damit dünne Wände innerhalb der Toleranz rund bleiben.
-
Koaxialität von Welle und Bohrung
Koaxiale Merkmale und Presssitze auf ±0.005 mm gehalten, verifiziert per CMM bei FAI und OQC statt stichprobenartig aus dem Bearbeitungsprogramm.
-
Werkzeugspuren vor der Beschichtung
Ein polierter oder kugelgestrahlter Durchgang vor dem Eloxieren entfernt sichtbare Werkzeugspuren für gleichmäßige Farbe und Korrosionsschutz.
-
Blankes Metall nach dem Eloxieren
Gewinde, Bohrungen und Passflächen werden mit Klebeband oder Stopfen maskiert, um für Presssitze, elektrische Leitfähigkeit oder Erdung blank zu bleiben.
Zertifizierte Qualität bei jeder Charge
ISO 9001, AS9100D und ISO 13485 zertifiziert durch TÜV, mit CMM-Prüfung im Haus.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Aluminiumsorten & Oberflächenveredelungen
Vier Aluminiumsorten auf Lager, verwandte gedrehte Metalle und die Veredelungen, die wir nach dem CNC-Drehen auftragen.
Oberflächenveredelungen
Benötigen Sie eine andere Legierung oder Oberflächenveredelung für Ihr Bauteil? Unsere Ingenieure helfen Ihnen gerne weiter.
Werkstoffe ansehenSo bestellen Sie gedrehte Aluminiumteile
FAQs zum Aluminiumdrehen
Antworten zu Gewinden, Koaxialität, dünnen Wänden, Abdeckung und Lieferzeiten für gedrehtes Aluminium.
Angebot für Aluminiumdreharbeiten anfordern
Senden Sie eine 2D-Zeichnung und eine 3D-CAD-Datei mit gekennzeichneten passungskritischen Maßen. Ein Ingenieur prüft sie von Hand und sendet Ihnen vor der Produktion ein Angebot.
- keine Mindestbestellmenge, von einem Prototyp bis zur Serie
- Prototypen in etwa 3 Tagen nach Bestellung
- Toleranzen bis zu ±0.005 mm
- CMM-Prüfung bei FAI und OQC
- Eloxieren, Galvanisieren oder Pulverbeschichten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








