









CNC-Drehen: Ein grundlegender Leitfaden zum Verfahren

VERFASST VON
Bing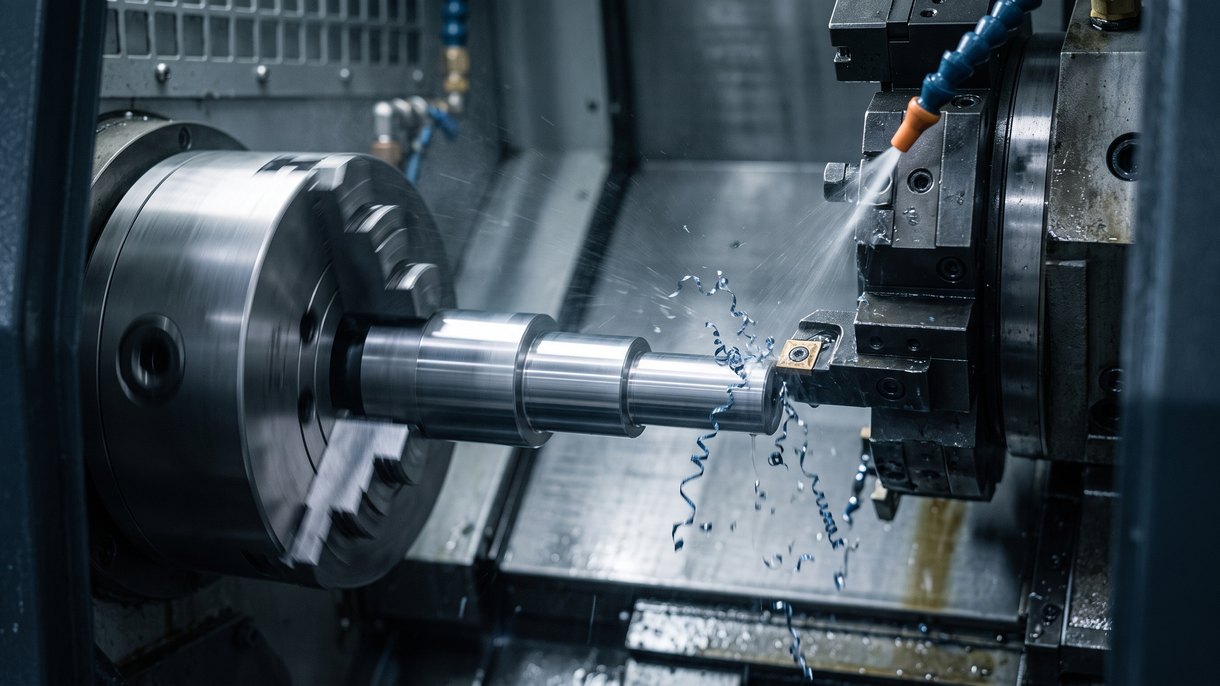
Was ist CNC-Drehen?
CNC-Drehen ist ein subtraktives Bearbeitungsverfahren, bei dem Material von einem rotierenden Werkstück abgetragen wird, um es zu einem zylindrischen oder anderweitig rotationssymmetrischen Teil zu formen. Ein Schneidwerkzeug (stationär gehalten oder entlang eines gesteuerten Pfads zugeführt) berührt den rotierenden Rohling und schneidet Material ab, bis das fertige Profil erreicht ist. Das Verfahren läuft auf einer CNC-Drehmaschine oder einem Drehzentrum, wobei ein Computerprogramm die Position, Geschwindigkeit und Vorschubgeschwindigkeit des Werkzeugs steuert, statt dass ein Bediener Kurbeln von Hand dreht.
Da das Werkstück rotiert und nicht das Werkzeug, eignet sich das Drehen besonders für runde Teile: Wellen, Stifte, Buchsen, Abstandshalter und Gewindefittings beginnen alle als Stangenmaterial, das in eine Drehmaschine eingespannt wird.
Wie funktioniert CNC-Drehen?
Das Werkstück wird in einem Futter gespannt, das an der Spindel einer Drehmaschine befestigt ist, welche es mit einer programmierten Drehzahl rotiert. Das Schneidwerkzeug, in einem Revolver montiert, bewegt sich entlang zweier Hauptachsen: Z (parallel zur Spindel, steuert die Länge) und X (senkrecht, steuert den Durchmesser), und folgt dabei dem im CNC-Programm hinterlegten Werkzeugweg. Während das Werkzeug in den rotierenden Rohling vordringt, trägt es Material in dünnen Schichten ab, bis das Teil den programmierten Abmessungen entspricht. Da der Computer jede Bewegung steuert, wiederholt sich derselbe Werkzeugweg über eine gesamte Serie hinweg identisch, und die Rolle des Bedieners beschränkt sich auf das Einlegen des Rohlings und die Prüfung der ersten Teile von der Maschine.
CNC-Drehen vs. Fräsen vs. manuelle Drehmaschine
Die Drehmaschine ist die Maschine; CNC-Drehen ist das automatisierte Verfahren, das darauf ausgeführt wird. An einer manuellen Drehmaschine dreht ein Bediener Handräder, um das Schneidwerkzeug zu bewegen und die Schnitttiefe einzustellen: ein erfahrungsabhängiger Prozess, bei dem die Teilekonsistenz vom Bediener abhängt. Beim CNC-Drehen ersetzen servogesteuerte, programmgesteuerte Achsen diese Handräder, sodass das erste und das tausendste Teil identisch ausfallen.
Der Unterschied zwischen Drehen und Fräsen liegt darin, was sich bewegt. Beim Drehen rotiert das Werkstück und das Werkzeug bleibt weitgehend stationär, was zu runder, zylindrischer oder konischer Geometrie passt. Beim Fräsen rotiert das Werkzeug, während das Werkstück feststeht oder sich entlang begrenzter Achsen bewegt, was zu planen Flächen, Taschen, Nuten und unregelmäßigen, nicht runden Formen passt. Viele Drehzentren verfügen heute über begrenzte Fräsfähigkeiten, sodass eine Werkstatt eine Planfläche oder ein Querloch in ein ansonsten rundes Teil einbringen kann, ohne eine zweite Aufspannung; diese Unterscheidung – rund versus alles andere – ist in der Praxis der Unterschied zwischen CNC-Fräsen und CNC-Drehen.
Gängige CNC-Drehoperationen
Eine einzige Drehaufspannung kann in der Regel mehrere dieser Operationen kombinieren, ohne das Teil auf eine andere Maschine umzusetzen:
- Planen: Schneiden einer planen Fläche am Ende des rotierenden Rohlings.
- Drehen (Außendurchmesser drehen): Reduzieren des Außendurchmessers entlang der Länge des Teils.
- Gewindeschneiden: Schneiden von schraubenförmigen Nuten für Schrauben, Fittings oder Befestigungselemente.
- Einstechen und Abstechen: Schneiden schmaler Einstiche oder Abtrennen des fertigen Teils vom verbleibenden Stangenmaterial.
- Rändeln: Einpressen eines strukturierten Musters in die Oberfläche für besseren Grip.
- Ausbohren: Erweitern oder Fertigbearbeiten eines vorhandenen Innenlochs mit einem Einzelschneidwerkzeug.
Bohren wird oft auf derselben Maschine durchgeführt, um ein Loch vorzubereiten, bevor es ausgebohrt oder mit Gewinde versehen wird, obwohl es für sich genommen eine eigenständige Schneidoperation ist.
Langdrehen vs. Futterdrehen: Toleranzen, Oberfläche und Größenbeschränkungen
Zwei Maschinenarchitekturen decken die meisten Drehteile ab, und die Wahl hängt hauptsächlich vom Durchmesser und dem Verhältnis von Länge zu Durchmesser (L:D) ab.
Langdrehen führt Stangenmaterial durch eine Führungsbuchse, die direkt neben dem Schneidwerkzeug positioniert ist und das Material nahezu über seine gesamte Länge abstützt. Diese Abstützung ermöglicht es Langdrehmaschinen, enge Toleranzen bei langen, schlanken Teilen mit kleinem Durchmesser und L:D-Verhältnissen zu halten, die weit über das hinausgehen, was eine ungestützte Aufspannung ohne Rattern oder Durchbiegung halten kann. Es ist die Standardwahl für Steckerstifte, kleine Wellen und andere lange, dünne, hochpräzise Komponenten; CNC-Langdrehen ist speziell auf diese Führungsbuchsen-Konfiguration ausgelegt.
Futterdrehen (Festspindel-Drehen) spannt das Werkstück in einem Futter ohne Führungsbuchse über seine gesamte Länge ein. Es verarbeitet größere Durchmesser, doch die ungestützte Länge ist im Verhältnis zum Durchmesser begrenzt; Teile mit hohem L:D-Verhältnis neigen zu Durchbiegung, Rattern und Konizität, sofern nicht eine Reitstock- oder Lünettenabstützung hinzugefügt wird. Chucker-Setups sind die Standardlösung für kürzere Teile mit größerem Durchmesser: Flansche, Naben, größere Buchsen und Gehäuse.
Ist ein Teil im Durchmesser klein und im Verhältnis dazu lang, ist Langdrehen in der Regel der genauere Weg. Kurze Teile mit größerem Durchmesser eignen sich besser für eine Chucker-Drehmaschine.
| Spezifikation | Typischer Bereich |
|---|---|
| Allgemeine Toleranz beim CNC-Drehen | typisch ±0,02–0,05 mm; bei DEKs allgemeinen Arbeiten bis zu ±0,005 mm |
| Mikropräzisionsteile (unter 10 mm) | bis zu ±0,003 mm beim Langdrehen von DEK |
| Oberflächengüte im Drehzustand (Ra) | 0,8–3,2 μm; feiner mit einem leichten Schlichtdurchgang |
| Stangendurchmesser beim Langdrehen | bis etwa 32 mm (1,25 in) |
| Teiledurchmesser bei Chucker/Festspindel | bis etwa 1000 mm bei DEKs Großteilekapazität |
| L:D-Verhältnis, Langdrehen (führungsbuchsengestützt) | bis etwa 20:1 |
| L:D-Verhältnis, Chucker (ungestützt) | typisch 4:1–6:1 ohne Reitstock oder Lünette |
Materialien, die durch CNC-Drehen bearbeitet werden
CNC-Drehen eignet sich für die meisten Metalle und technischen Kunststoffe, die in Serienteilen verwendet werden. Zu den gängigen Metallen zählen Aluminium, Edelstahl, Messing und Titan sowie härtere Legierungen wie Inconel, bei denen Werkzeugauswahl und Schnittgeschwindigkeit an die Härte des Materials angepasst werden müssen. Bearbeitbare Kunststoffe (PEEK, PTFE, Delrin und ähnliche Polymere in technischer Qualität) werden ebenfalls routinemäßig gedreht, wenn ein Teil leicht, chemikalienbeständig oder nicht leitfähig sein muss.
Grenzen des CNC-Drehens
Drehen ist nicht für jedes rundliche Teil das richtige Verfahren und birgt eigene Fehlerquellen:
- Dünne Wandungen verformen sich unter Schnittkraft und Spannkraft des Futters, wodurch ein Teil nach dem Lösen aus dem Futter unrund sein kann. Dünnwandige Teile benötigen oft weiche Backen oder zusätzliche Abstützung statt eines Standard-Dreibackenfutters.
- Tiefe Bohrungen verlieren an Genauigkeit, je weiter die Ausdrehstange in die Bohrung vordringt und an Steifigkeit verliert, was zu Rattern und Konizität am fertigen Durchmesser führt. Sehr tiefe Bohrungen mit kleinem Durchmesser werden besser durch Tiefbohrenbearbeitet, das lange, abgestützte Werkzeuge für diese Reichweite verwendet.
- Rüstkosten bei Einzelstücken sinken nicht mit der Stückzahl; Programmierung, Werkzeugauswahl und Vorrichtung nehmen dieselbe Zeit in Anspruch, egal ob Sie ein Teil oder tausend fertigen. Dieser Aufwand ist der Grund, warum sich Drehen erst über eine Charge statt bei einem einzelnen Prototypen wirklich rechnet.
- Nicht-runde Geometrien (Planflächen, außeraxiale Bohrungen oder asymmetrische Taschen) erfordern zusätzliche Fräsbearbeitungen im Dreh-Setup oder einen separaten Frässchritt.
Wenn Ihr Teil an eine dieser Grenzen stößt (dünne Wandungen, eine tiefe Bohrung oder ein einzelner Prototyp) senden Sie uns die Zeichnung und wir bestätigen, ob Drehen das richtige Verfahren ist oder ein anderer Ansatz besser passt.
Ist CNC-Drehen das Richtige für Ihr Teil?
Ist ein Teil zylindrisch oder rotationssymmetrisch (eine Welle, ein Stift, eine Buchse, ein Abstandsbolzen oder ein Gewindefitting), ist CNC-Drehen in der Regel das richtige Ausgangsverfahren. Teile, die Planflächen, Taschen oder außeraxiale Merkmale benötigen, erfordern meist Fräsen oder ein Mill-Turn-Setup, das beides in einem Arbeitsgang vereint.
DEK führt präzises CNC-Drehen aus, einschließlich Langdrehen für kleinere Komponenten mit engeren Toleranzen, mit Toleranzen bis zu ±0,005 mm bei allgemeinen Arbeiten und bis zu ±0,003 mm bei Teilen unter 10 mm. Sobald Sie Geometrie und Material kennen, unsere präzisen CNC-Drehdienstleistungen das Teil direkt kalkulieren, und Kostenfaktoren beim CNC-Drehen geben Ihnen eine Preiserwartung, bevor Sie eine Zeichnung einreichen.
FAQ
Was ist CNC-Drehen?
CNC-Drehen ist ein Bearbeitungsverfahren, bei dem ein computergesteuertes Schneidwerkzeug Material von einem rotierenden Werkstück abträgt, um es zu einem zylindrischen oder rotationssymmetrischen Teil zu formen. Es läuft auf einer CNC-Drehmaschine oder einem Drehzentrum statt auf einer manuell bedienten Maschine.
Ist CNC-Drehen schwierig?
Die Einrichtung von Werkzeugweg, Werkzeugen und Schnittwerten erfordert echtes Zerspanungswissen; dieser Teil ist Facharbeit. Sobald das Programm jedoch erprobt ist, führt die CNC-Automatisierung den Schnitt jedes Mal auf dieselbe Weise aus, sodass die Fertigung gleichbleibender Teile über eine Charge hinweg weit weniger anspruchsvoll ist als die Handarbeit.
Ist CNC-Drehen dasselbe wie eine Drehbank?
Nein: Die Drehbank ist die Maschine, und das Drehen ist der darauf ausgeführte Prozess. Bei einer manuellen Drehbank muss ein Bediener das Schneidwerkzeug von Hand bewegen; das CNC-Drehen automatisiert dieselbe Schneidbewegung mithilfe eines Computerprogramms und servogesteuerter Achsen.
Was sind die Nachteile des CNC-Drehens?
Das Drehen ist auf rotationssymmetrische Geometrien ausgelegt und daher nicht die richtige Wahl für Teile mit planen Flächen, außeraxialen Bohrungen oder komplexen mehrseitigen Merkmalen; diese erfordern in der Regel Fräsen oder eine Fräs-Dreh-/5-Achs-Konfiguration. Dünne Wände, tiefe Bohrungen und einmalige Rüstkosten sind die weiteren üblichen Grenzen, die Sie einplanen sollten.
Kontaktieren Sie unser Team mit Ihrer Zeichnung, Ihrem Material und Ihren Toleranzanforderungen für ein Angebot.

VERFASST VON
Bing verantwortet die tägliche Produktion, einschließlich Terminplanung, Workflow-Koordination und Steuerung der Werkhalle. Er verfügt über fundierte Erfahrung in Zerspanungsprozessen, Werkzeugtechnik und praktischer Problemlösung. In seiner Freizeit unternimmt er gerne Erkundungstouren und Abenteuerreisen im Freien.
Ähnliche Beiträge
-
 Steigungswinkel vs. Spiralwinkel: Vergleichsleitfaden
-
 Verchromen: Der komplette Leitfaden
-
 Blockguss vs. Guss- vs. Schmiedealuminium: Unterschiede und Vorteile
-
 Glasübergangstemperatur von Polymeren: Ein vollständiger Leitfaden
-
 Leitfaden zu Schiffsmotorenwellen
-
 Nylon vs. Delrin: Ein detaillierter Vergleich
-
 Ein kurzer Leitfaden zu einer Nockenwelle
-
 Legierter Stahl 1215
-
 Der Leitfaden zur plasm electrolytischen Oxidation (PEO)

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








