









Präzisions-Feinbohrservices
Unsere Feinbohrservices liefern Bohrungen mit exakter Position, Größe und Tiefe, gehalten auf ±0.005. Von Ingenieuren geprüfte Angebote in 6 Stunden, keine Mindestbestellmenge und Bearbeitungszeit in 4–7 Tagen.
-
±0.005
Enge Toleranz
-
4–7 Tage
Bearbeitungszeit
-
6 Stunden
Ingenieur-Angebot
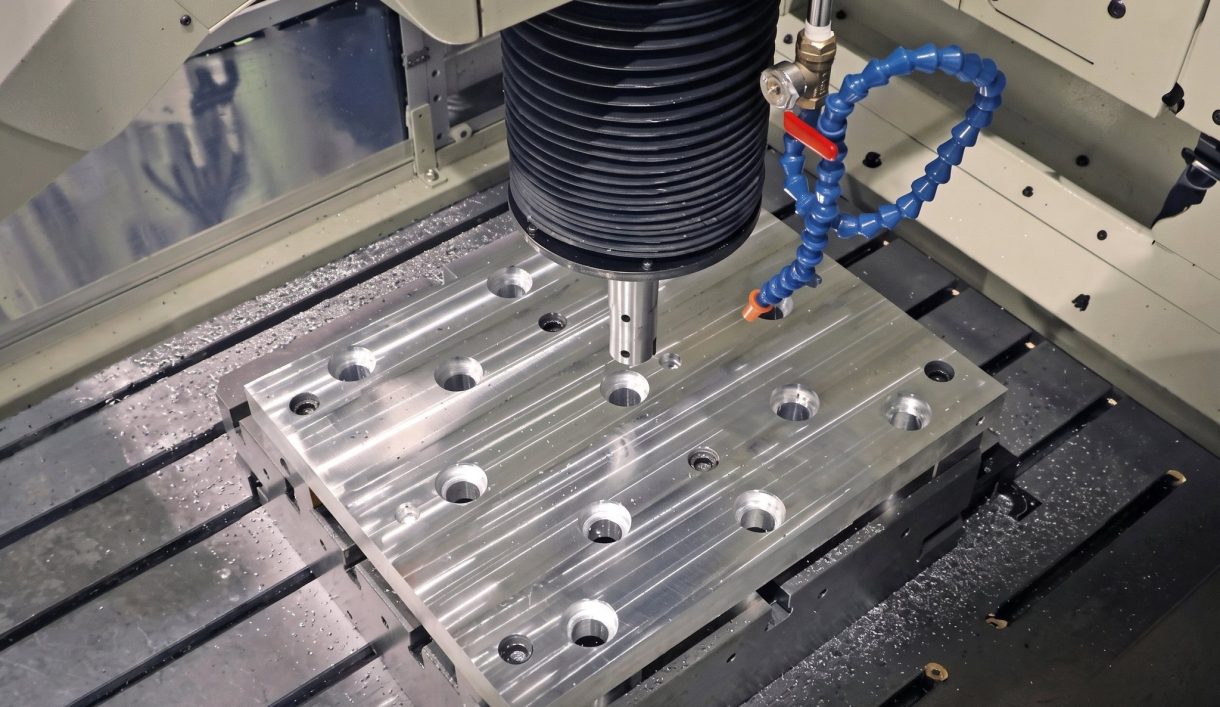

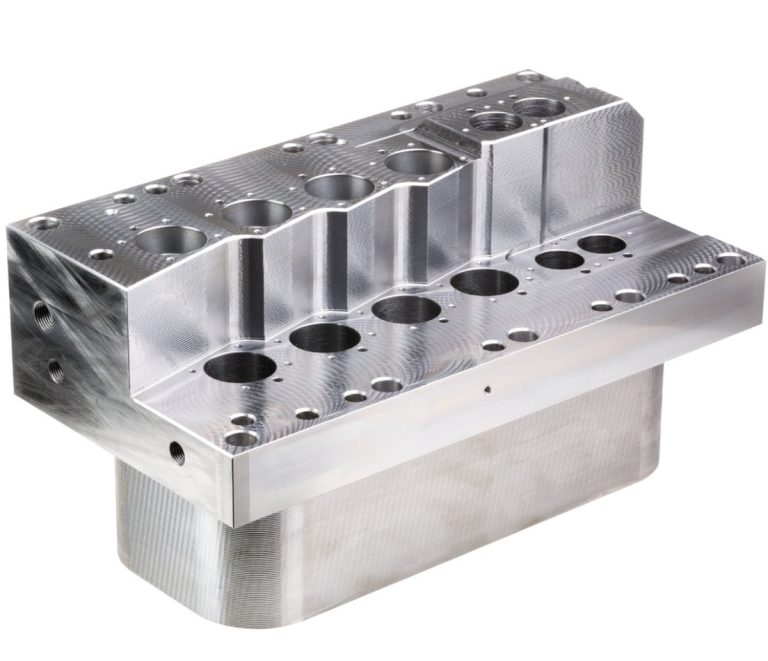
Feinbohren für präzise, wiederholbare Bohrungen
Feinbohren ist ein Schlichtverfahren, das präzise Bohrungen an einer exakten Position, Größe und Tiefe platziert. Anders als allgemeines CNC-Bohren oder CNC-Fräsenläuft es auf einer spezialisierten Maschine, die für Toleranzen im Mikrometerbereich ausgelegt ist.
Bei DEK setzen Ingenieure es für Teile ein, die eine exakte Ausrichtung zwischen Bohrungen oder identische Abmessungen über mehrere Einheiten hinweg erfordern, in Metallen und Kunststoffen. Es überarbeitet auch vorhandene Teile durch Aufbohren oder Korrigieren versetzter Bohrungen, ergänzend zu unseren CNC-Ausbohrservices.
Warum Ingenieure DEK fürs Feinbohren wählen
Mehr als 2300 Ingenieure arbeiten mit uns wegen Bohrungsgenauigkeit, Fertigung komplexer Teile und von erfahrenen Ingenieuren geprüften Angeboten.
-

Außergewöhnliche Präzision
Enge Toleranzen und Steuerung auf Mikrometerniveau bei Bohrungen, Ausbohrungen und Ausrichtungsmerkmalen sorgen für gleichbleibende Passungen, die Montagezeit und Nacharbeit reduzieren.
-

Komplexe Geometrie
Teile mit mehreren Merkmalen, Konturen und engen räumlichen Vorgaben, einschließlich Schrägbohrungen und tiefen Bohrungen, werden mit intelligenter Programmierung gefertigt.
-

Zuverlässige Lieferung
Effiziente Arbeitsabläufe und flexible Terminplanung bringen Feinbohrprojekte in 4–7 Tagen zum Abschluss, mit reibungsloser weltweiter Lieferung zum zugesagten Termin.
-

Kosteneffiziente Lösungen
Keine Mindestbestellmenge, ein verschwendungsfreier Ansatz und optimierte Rüstzeiten halten die Kosten im Griff, auch bei kleinen Stückzahlen oder komplexen Teilen.

Von Ingenieuren geprüfte Angebote
Wir verwenden keine automatisierten Angebotstools. Maschinenbauingenieure mit über 10 Jahren Erfahrung prüfen jede Zeichnung, berücksichtigen Verformungen durch Wärmebehandlung und enge Toleranzen und erstellen das Angebot innerhalb von 6 Stunden.


Feinbohr-Kapazitäten & Materialien
Bohrungsgenauigkeit, Maschinenleistung, Metalle, Kunststoffe und Lieferzeiten für jedes Feinbohrprojekt bei DEK.
Koordinatenbohren vs. CNC-Bohren und CNC-Fräsen
Wählen Sie Koordinatenbohren, wenn Bohrungsposition, -größe und -tiefe Toleranzen im Mikrometerbereich einhalten müssen. Vergleichen Sie die Bohrverfahren in unserem Leitfaden zu Bohren vs. Ausbohren vs. Reiben.
| Kriterium | Dieses VerfahrenKoordinatenbohren | CNC-Bohren | CNC-Fräsen |
|---|---|---|---|
| Am besten geeignet für | Exakte Bohrungsposition und -größe | Allgemeine Bohrungsherstellung | Allgemeine gefräste Merkmale |
| Präzisionsniveau | Mikrometerbereich, ±0.005 | Weniger eng als Koordinatenbohren | Weniger eng als Koordinatenbohren |
| Bohrungsausrichtung | Exakt, wiederholbar | Weniger kritisch | Weniger kritisch |
| Wählen, wenn | Mikrometer über die Passung entscheiden | Bohrungsgenauigkeit weniger kritisch | Bohrungen nicht das entscheidende Merkmal sind |
Branchen, die auf Koordinatenbohren setzen
Programme aus Luft- und Raumfahrt, Automobilbau, Elektronik und Medizintechnik senden uns Zeichnungen, bei denen Bohrungen perfekt ausgerichtet sein müssen, dazu kommen Werkzeugbauarbeiten.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilbau
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilbauSensor- und Ventilgehäuse sowie Wellen für Prototypen und kleine bis mittlere Stückzahlen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu sparen, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Beschläge aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeugteile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Deckbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie wegen der Korrosionsbeständigkeit gewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb- und Feuchtigkeitsbeanspruchung.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist – eloxiert, kugelgestrahlt oder poliert nach Muster.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub- und Vibrationsbelastung.Mehr erfahren
Bohrungsmerkmale & Herausforderungen, die wir lösen
Koordinatenbohren bewältigt Bohrungstypen und Bauteilgeometrien, bei denen Ausrichtung, Tiefe und Oberflächenqualität darüber entscheiden, ob eine Baugruppe passt.
-

Schrägbohrungen
Schrägbohrungen an komplexen Bauteilen, positioniert mit modernster Ausrüstung und intelligenter Programmierung.
-

Tiefe Bohrungen
Tiefe Bohrungen in exakter Größe und Tiefe mit glatten Bohrungswänden; für lange Bohrlöcher siehe Tiefbohren.
-

Ausrichtung mehrerer Bohrungen
Exakte Ausrichtung von Bohrung zu Bohrung und wahre Positionierung, mit geringerer Abhängigkeit von manueller Anzeichnung oder individuellen Vorrichtungen und Schablonen.
-

Enge räumliche Gegebenheiten
Bauteile mit mehreren Merkmalen, Konturen und engen räumlichen Gegebenheiten: die Teile, die andere Werkstätten als zu anspruchsvoll empfinden.
-

Werkzeug- und Vorrichtungsbohrungen
Präzise Bohrungen in Invar- und Werkzeugstahl-Werkzeugen, Rahmen und Vorrichtungen für anspruchsvolle technische Anwendungen.
Häufige Herausforderungen, die wir bewältigen
-
Fehlausgerichtete vorhandene Bohrungen
Nacharbeit oder Wiederherstellung vorhandener Teile durch Aufbohren oder Korrigieren fehlausgerichteter Bohrungen, um sie wieder auf die erforderliche Passung und Funktion zu bringen.
-
Weiche Kunststoffe
PTFE und PE sind weich; eine spezialisierte Koordinatenbohrtechnik verhindert Verformung und Einreißen und liefert gleichzeitig gratfreie Schnitte und enge Passungen.
-
Wärmeempfindliche transparente Teile
Die Wärmeentwicklung wird beim Bohren von PC-Teilenminimiert, wodurch Verformung oder Trübung vermieden und die Transparenz von Abdeckungen erhalten bleibt.
-
Harte Werkzeugstähle
Harter Werkzeugstahl wird effizient mit hervorragenden Oberflächen für Formenbau, Stanzen und Werkzeugkomponenten bearbeitet.
Zertifiziert, gemessen, dokumentiert
Jeder Koordinatenbohrauftrag durchläuft dasselbe zertifizierte Qualitätssystem – von der Zeichnung bis zum Versand.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Metalle und Kunststoffe für das Koordinatenbohren
Wählen Sie ein Metall oder einen technischen Kunststoff für Ihr koordinatengebohrtes Teil; jede Materialseite beschreibt Sorten und Eigenschaften.
Technische Kunststoffe
Benötigen Sie ein anderes Metall oder einen anderen Kunststoff? Fragen Sie unsere Ingenieure um Rat
Alle MaterialienSo bestellen Sie koordinatengebohrte Teile
Angebot für Koordinatenbohrarbeiten anfordern
Ob Ihr Projekt einfach oder komplex, aus Metall oder Kunststoff ist – senden Sie Ihre Zeichnungen und erhalten Sie innerhalb von 6 Stunden ein präzises, von Ingenieuren geprüftes Angebot.
- Toleranzen innerhalb von ±0.005
- Bearbeitungszeit 4–7 Tage
- keine Mindestbestellmenge
- ISO 9001:2015, ISO 13485, AS9100D
- Reibungslose, stressfreie weltweite Lieferung






Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








