









ABS CNC-Bearbeitung
Der ABS-CNC-Bearbeitungsservice von DEK fertigt Gehäuse, Blenden, Halterungen, Vorrichtungen und Anschauungsprototypen aus naturfarbenem, schwarzem und flammhemmendem ABS. Wir halten ±0.01 mm an kritischen Merkmalen ein, mit einfachen Teilen in nur 1 Tag und keine Mindestbestellmenge.
-
±0.01mm
Kritische Merkmale
-
1 Tag
Lieferzeit für einfache Teile
-
keine Mindestbestellmenge
1 bis 10.000+ Stück

Warum ABS-CNC-Bearbeitung bei DEK wählen?
ABS ist das Material, zu dem Produktteams greifen, wenn ein Teil wie die Serienversion aussehen und sich so anfühlen muss: Es lässt sich sauber zerspanen, nimmt Lack, Galvanik und Texturen gut an und kostet einen Bruchteil technischer Polymere. Es ist eines der Standardpolymere, die unsere CNC-Bearbeitung von Kunststoffen.
abdeckt. Wir fräsen ABS auf denselben 3-, 4- und 5-Achs-Fräsen, auf denen Ihre Aluminium- und Stahlteile laufen, sodass ein Prototyp und sein Metallchassis in einer Bestellung mit geprüfter Passung versandt werden. ABS-Modelle sind ein Standardergebnis unserer Rapid Prototyping; alle Polymere finden Sie unter CNC-Bearbeitung von Kunststoffen.
-

Zertifiziert nach ISO 9001:2015, ISO 13485, AS9100D
-

Von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden
-

IQC, IPQC, FAI und OQC mit CMM-Berichten
-

Prototypen und Kleinserienfertigung seit 2002
ABS-Sorten und -Blends, die wir bearbeiten
Von Allzweckplatten bis zu galvanikfähigen Formulierungen wird jede ABS-Sorte unten nach der Aufgabe ausgewählt, die das fertige Teil erfüllen muss.
-

Naturfarbenes und schwarzes ABS
Allzweckplatte und -rundstabExtrudierte Platte und Rundstab für Gehäuse und Halterungen; Schwarz kaschiert Werkzeugspuren auf unlackierten Teilen, Natur (Elfenbein) eignet sich für lackierte Modelle.
-

Zerspanungsgerechtes ABS
Bis 100 mm DickeSpannungsarme extrudierte Platte bis 100 mm Dicke, gewählt für gefräste Blöcke und dicke Gehäuse, die stabiles Ausgangsmaterial benötigen.
-

Flammhemmendes ABS
UL 94 V-0Spezifiziert für Elektro- und Batteriegehäuse, bei denen das Gehäuse eine Entflammbarkeitsbewertung nach UL 94 V-0 tragen muss.
-

Hochschlagfestes ABS
Fallgetestete GehäuseDie Wahl für Geräte mit Griff und Gehäuse, die vor der Freigabe Falltests durchlaufen.
-

PC/ABS-Blend
Bis 110 °CHöhere Wärmebeständigkeit und Schlagzähigkeit als Standard-ABS, verwendet für Automobilinnenraum- und Elektrowerkzeug-Prototypen.
-

Galvanikfähiges ABS
Butadienreiche FormulierungWählen Sie es, wenn Sichtteile statt Lackierung eine Chrom- oder Nickelgalvanik benötigen, für dekorative Konsumgüter- und Automobilteile.
-
±0.01 mm
Merkmale unter 50 mm
-
±0.05 mm
Große dünnwandige Gehäuse
-
Ra 0.8–1.6
Bearbeitungsoberfläche, µm
-
3–5 Tage
Prototypen-Lieferzeit
ABS-Bearbeitungsfähigkeiten bei DEK
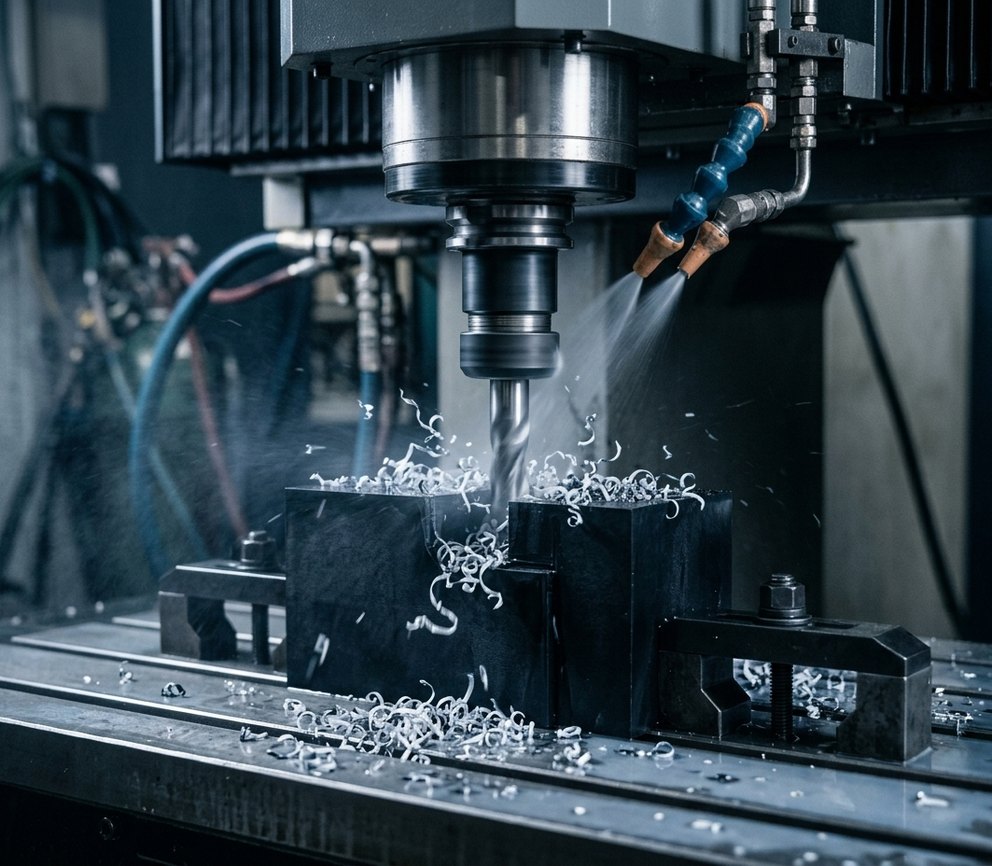
ABS ist weich (Rockwell R105), daher arbeiten wir mit hohen Spindeldrehzahlen, scharfen Werkzeugen mit polierten Schneiden und leichtem Spannen, um es zu schneiden statt zu drücken.
-
1
CNC-Fräsen
3-, 4- und 5-Achs CNC-Fräsen für Gehäuse, Verkleidungen, Paneele, Schnappverschlussmerkmale und Filmscharniere aus ABS-Platte und -Block.
-
2
CNC-Drehen
CNC-Drehen für Knöpfe, Abstandshalter, Spulenkörper und Rollen, geschnitten aus ABS-Rundstab mit scharfen Werkzeugen, die ein Verschmieren verhindern.
-
3
Gewindeschneiden & Gewindebohrungen für Einsätze
Bohren und Gewindeschneiden, plus Bohrungen für Wärmeeinsätze, dimensioniert für die in Serienteilen verwendeten Messingeinsätze, sodass die Beschläge direkt übernommen werden können.
-
4
Gravieren & Textfräsen
Gravieren und Textfräsen für Beschriftungen und Logos; ergänzende Arbeiten umfassen das Lösungsmittelkleben mehrteiliger Gehäuse und EMI-Abschirmlack.
Design- und Bearbeitungstipps für ABS
Was unsere Ingenieure bei jeder ABS-Zeichnung prüfen, damit dünne Gehäuse flach bleiben, Passungen stimmen und die Kosten im Rahmen bleiben.
-
1
Glühen dünner Plattenbauteile
Extrudierte ABS-Platte weist gerichtete Spannungen auf, die dünne Gehäuse verziehen, sobald eine Seite ausgefräst ist. Wir glühen Rohlinge bei 70–80 °C für Wandstärken unter 2,5 mm oder große flache Abdeckungen und schruppen zuerst beide Seiten.
-
2
Wärmeausdehnung
Bei 80 µm/m·K dehnt sich ABS 3,5-mal stärker aus als Aluminium. Eine 300 mm lange Abdeckung wächst bei einem Temperaturwechsel von 20 °C um 0,5 mm mehr als ihr Aluminiumgehäuse; versehen Sie die Befestigungslöcher mit Langlöchern.
-
3
Tolerierung von Prototypen
Wir halten ±0,01 mm bei kleinen starren Merkmalen und ±0,05 mm bei großen dünnwandigen Teilen. Wenn der Prototyp ein Kunststoff-Serienteil vertritt, tolerieren Sie ihn nach dieser Zeichnung (typischerweise ±0,1–0,2 mm), um Kosten zu senken.
-
4
Scharfe Ecken und Kanten
Bearbeitete Innencken tragen den Fräserradius, geben Sie daher an, wo ein Radius von 0,5 mm akzeptabel ist. Außenkanten erhalten eine Fase von 0,3 mm, um Abplatzen unter Lack zu verhindern.
-
5
Dünne Wandstärken
Konstruieren Sie mindestens 1,0 mm und bevorzugt 1,5 mm bei Wänden über 50 mm Länge. Wir bearbeiten 0,8 mm mit einer Stützvorrichtung, dies übersteht jedoch keine Handhabung an einem Anschauungsmodell.
-
6
Schnappverbindungen und Einsätze
Bearbeitete ABS-Schnappverbindungen überstehen nur wenige Zyklen. Dimensionieren Sie die Bohrungen für Wärmeeinpressgewindeeinsätze passend zum Serienteil, damit die Hardware direkt in die Serie übernommen werden kann.
ABS-Prototypenbearbeitung im Vergleich zu PC, Nylon, Aluminium
Bearbeiten Sie ABS für 1–500 Stück mit seriennahen Eigenschaften und ±0,05 mm oder besser; 3D-Druck eignet sich für komplexe Innengeometrien unter 10 Stück.
| Kriterium | Dieses MaterialABS | Polycarbonat | Nylon | Aluminium |
|---|---|---|---|---|
| Verwendung für | Opake Teile | Klare Teile | Zahnräder, Buchsen | Metallteile |
| Max. Temperatur | 75 °C | 120 °C | – | – |
| Zähigkeit | Geringer | 2–3× zäher | – | – |
| Verschleiß | Geringer | – | Besser | – |
| Lackieren | Besser | – | – | – |
| Kosten | Günstiger | Höher | – | – |
| Transparenz | Opak | Transparent | – | – |
Branchen, die ABS-CNC-Bearbeitung nutzen
ABS-Teile reichen von Anschauungsmodellen bis zur Kleinserienfertigung in Consumer-, Elektronik-, Automotive- und Robotikprogrammen.
-
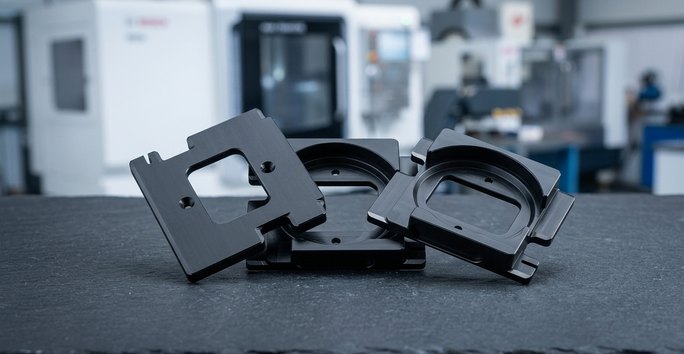 KonsumgüterGerätegehäuse, Fernbedienungsschalen, Wearables und Audio-Gehäuse sowie Anschauungsmodelle für Design-Reviews.
-
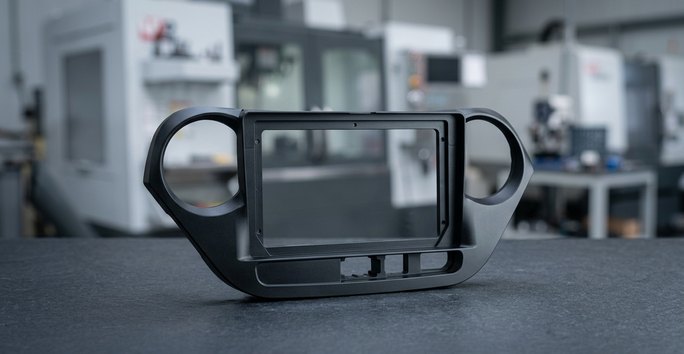 ElektronikGerätegehäuse, Blenden und Tastaturrahmen aus ABS, einschließlich Abdeckungen mit EMI-Abschirmlack.
-
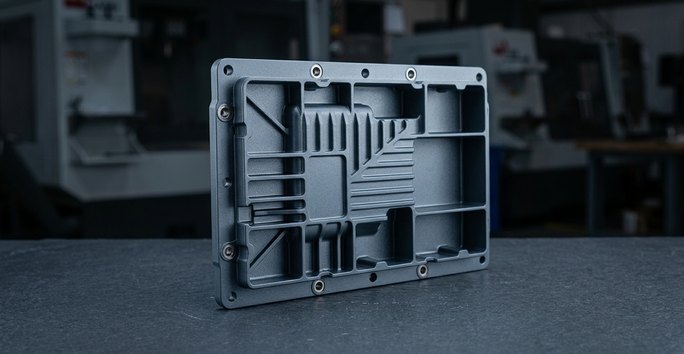 TelekommunikationEMI-lackierte Abdeckungen und Gehäuse für Telekommunikationshardware, bearbeitet passend zum Metallchassis, auf dem sie montiert werden.
-
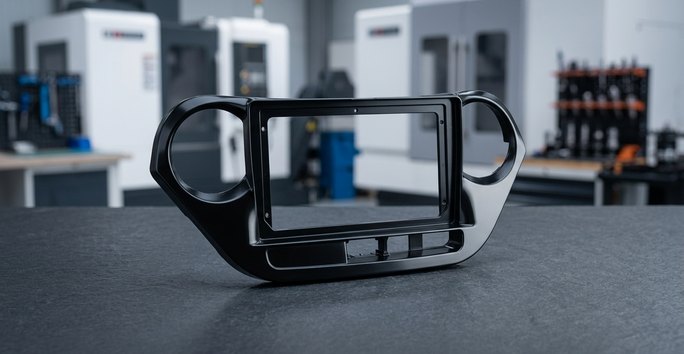 AutomotiveInnenraumverkleidungs-Prototypen, Konsolenteile und HVAC-Kanäle, oft in PC/ABS wegen der höheren Wärmebeständigkeit bearbeitet.
-
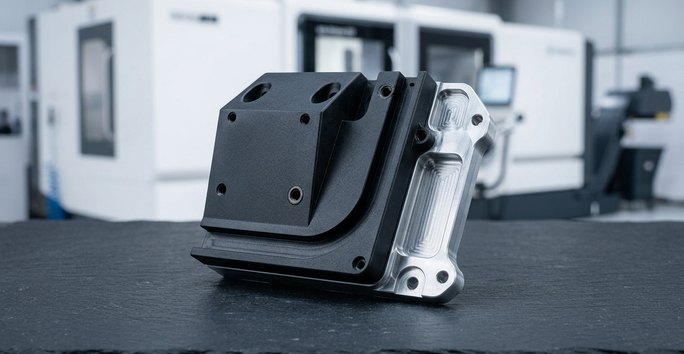 Robotik & DrohnenAbdeckungen, Sensorhalterungen und Kabelkanäle für Roboter und Drohnen, montiert auf bearbeiteten Aluminiumchassis.
-
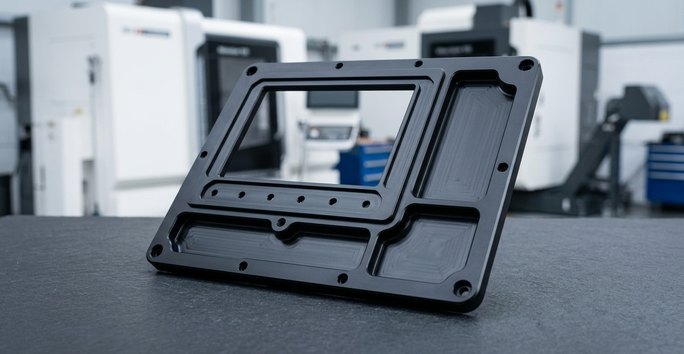 IndustrieausrüstungSchalttafelblenden und Schutzabdeckungen für Industriemaschinen, lackiert oder in schwarzem ABS belassen, um Bearbeitungsspuren zu kaschieren.
Oberflächenveredelungsoptionen für bearbeitete ABS-Teile
Jede Oberflächenveredelung wird nach der CNC-Bearbeitung auf ABS aufgebracht, bereit für Design-Review oder Kleinserienverkauf. Eloxieren ist bei ABS nicht anwendbar.
Benötigen Sie eine hier nicht aufgeführte Oberflächenveredelung? Fragen Sie unsere Ingenieure.
-
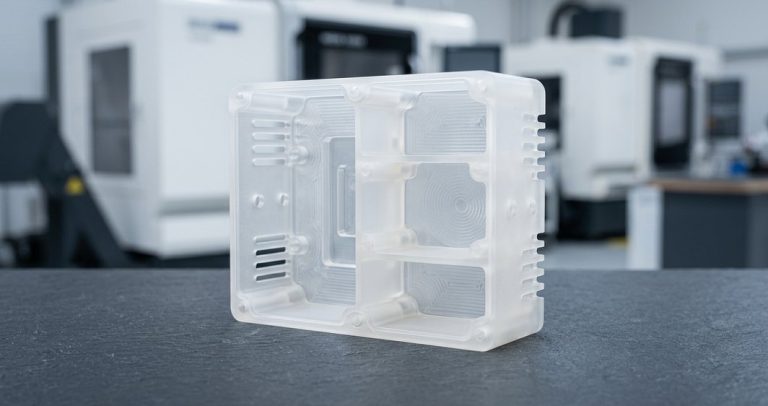 Schleifen und GrundierenStandardCNC-Bearbeitung plus Schleifen und Grundieren entfernt Werkzeugbahnen vor dem Lackieren; Standard bei jedem Anschauungsmodell.Angebot anfordern
-
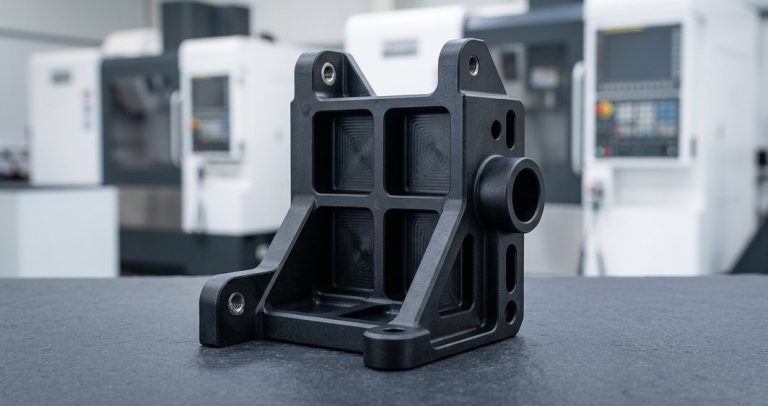 LackierenAm beliebtestenBearbeitetes ABS nimmt die meisten lösungsmittel- und wasserbasierten Lacke ohne Haftvermittler an; Soft-Touch, strukturiert und farblich abgestimmt.Angebot anfordern
-
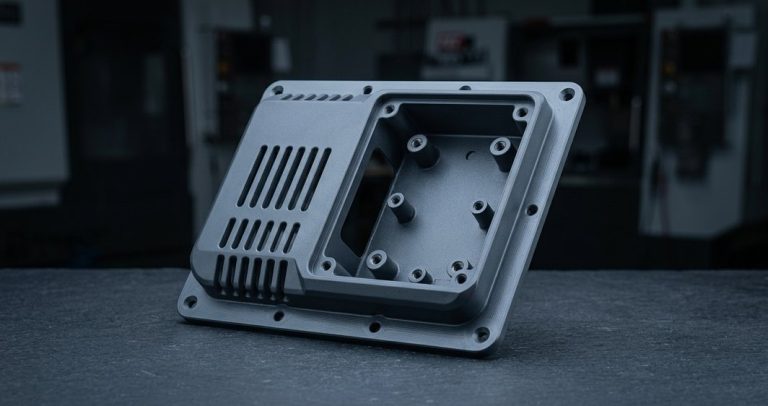 GalvanisierenAm beliebtestenVerchromt, vernickelt und verkupfert auf bearbeitetem, galvanisierfähigem ABS für dekorative Anschauungsteile.Angebot anfordern
-
 KugelstrahlenAm beliebtestenEine gleichmäßige matte Textur auf der bearbeiteten ABS-Oberfläche, die eine Kunststoff-Serienoberfläche nachahmt.Angebot anfordern
-
 LasermarkierungAm beliebtestenLogos und Beschriftungen auf bearbeiteten ABS-Teilen markiert; Tampondruck und Heißprägen sind ebenfalls verfügbar.Angebot anfordern
ABS CNC-Bearbeitung – FAQ
Antworten auf die Fragen, die Ingenieure vor der Bestellung gefräster ABS-Prototypen stellen.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und Teile mit Lebensmittelkontakt: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0,01 mm.Mehr erfahren
-
 NylonZähes, geräuscharmes, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testsockel, Sterilisationsschalen und Flugzeug-Halterungen: 170 °C Dauergebrauchstemperatur, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturqualitäten FDA-konform, für Gleitleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








