









Ultem-Bearbeitungsservice
Der Ultem-Bearbeitungsservice von DEK fertigt aus Ultem 1000 und 30 % glasfaserverstärktem Ultem 2300 Testsockel, Sterilisationstabletts und Flugzeug-Halterungen mit einer Toleranz von ±0.01 mm und Prototypen in 3–5 Tagen. Jedes Teil wird zur Rissvermeidung getempert und parallel zu Ihren Metallteilen gefertigt.
-
±0.01 mm
Typische Toleranz
-
170 °C
Dauereinsatztemperatur
-
3–5 Tage
Lieferzeit für Prototypen
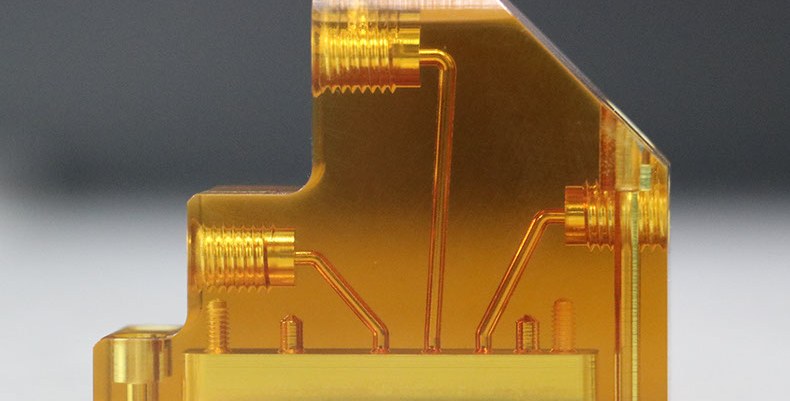

Warum ist Ultem ideal für Hochtemperaturteile?
Ultem ist Polyetherimid (PEI), ein bernsteinfarbener, amorpher Hochleistungskunststoff, der bei Raumtemperatur eine Zugfestigkeit von 105 MPa behält, dauerhaft bei 170 °C einsetzbar ist und UL 94 V-0 ohne Additive besteht. Seine Wärmeausdehnung ist die niedrigste aller ungefüllten technischen Kunststoffe.
Es ist zudem kerbempfindlich und trägt Restspannungen aus der Extrusion, weshalb die PEI-Bearbeitung Tempern und einen disziplinierten Prozess erfordert. Wir bearbeiten es auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Metallteile, als Teil unserer CNC-Bearbeitung von Kunststoffen.
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden
-

IQC, IPQC, FAI und OQC auf CMM
-

Chargen von 1 bis 10.000+ Stück
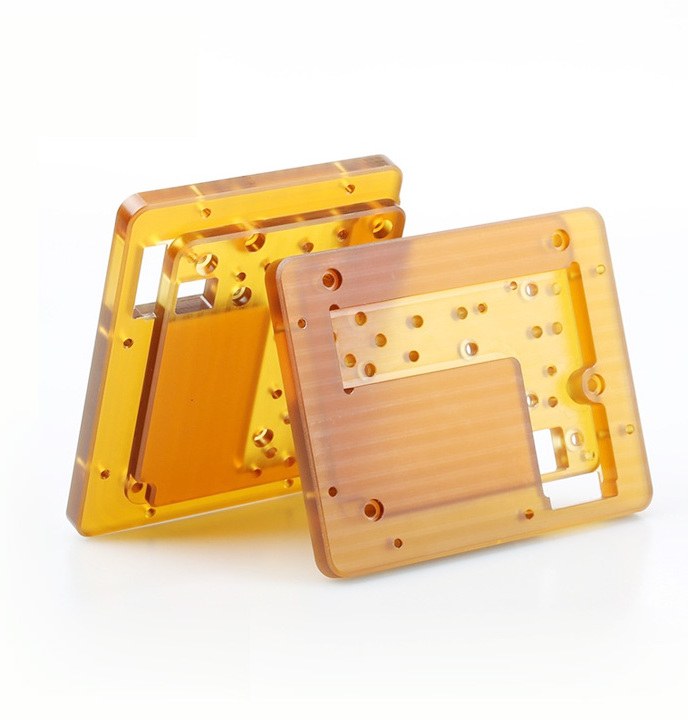
Ultem-Sorten, die wir bearbeiten
Drei PEI-Familien decken die meisten Ultem-Zeichnungen ab: ungefüllt für Vielseitigkeit, glasfaserverstärkt für Steifigkeit, Healthcare-Sorten für die Sterilisation.
-

Ultem 1000
105 MPa Zugfestigkeit, 170 °CUngefüllte Sorte für Isolatoren, medizinische Tabletts und bernsteinfarbene Sichtgläser; Ultem 1000 die Bearbeitung erfolgt mit Standard-Hartmetall.
-

Ultem 2300
30 % glasfaserverstärkt, 160 MPaFür Testsockel und Flugzeug-Halterungen, die Steifigkeit und Kriechfestigkeit erfordern; Ultem 2300 die Bearbeitung erfordert Diamantwerkzeuge.
-

Ultem 1010 / HU1000
ISO 10993 biokompatibelHealthcare-Sorten für Teile, die wiederholter Dampfsterilisation ausgesetzt sind; sie kosten als Halbzeug mehr als Standard-Ultem 1000.
-
±0.005 mm
Sockelaussparungen und Bohrungen
-
±0.02 mm
Lange glasfaserverstärkte Abschnitte
-
Ra 0.8–1.6
Oberfläche wie bearbeitet (µm)
-
56 µm/m·K
Ausdehnung von Ultem 1000
Ultem-CNC-Bearbeitungskapazitäten
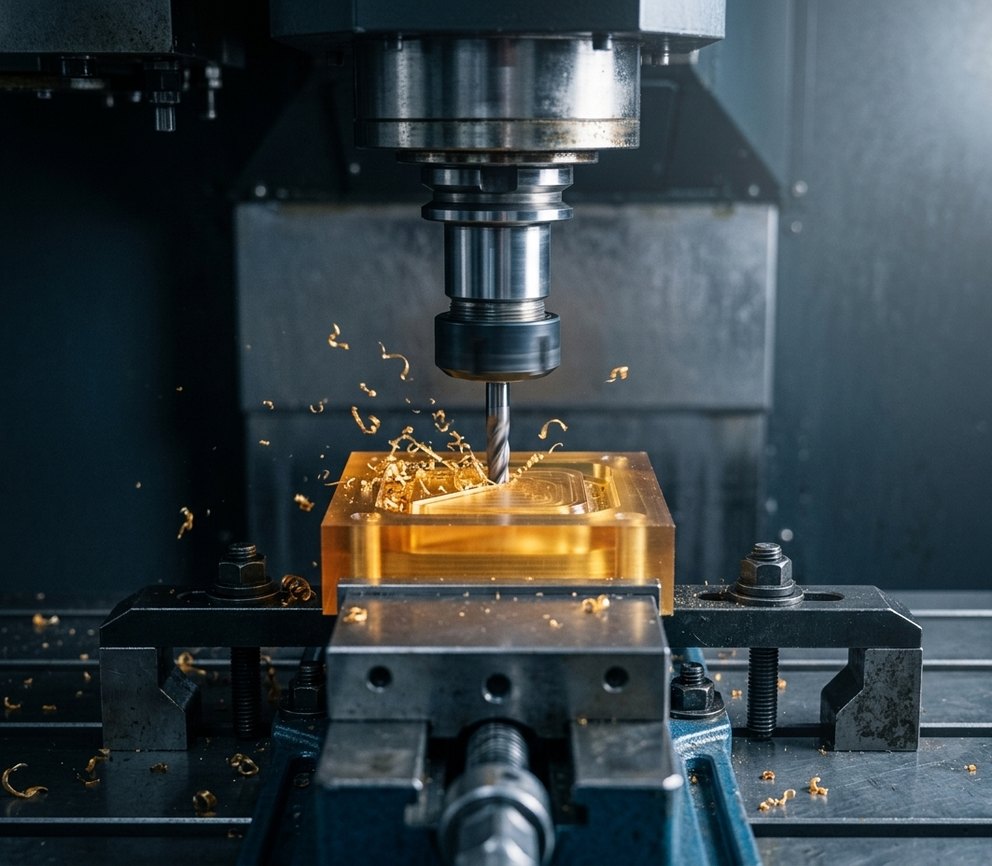
Wir bearbeiten PEI auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Metall, mit scharfem Hartmetall- oder Diamantwerkzeug und Tempern zwischen Schruppen und Schlichten.
-
1
CNC-Fräsen
3-, 4- und 5-Achs CNC-Fräsen für Testsockel, Verteiler, Halterungen, Sterilisationstabletts und Isolierplatten, mit Vorrichtungen für dünnwandige Tabletts.
-
2
CNC- und Langdrehen
CNC-Drehen für Buchsen, Spulenkörper, Steckergehäuse und Sichtgläser; Langdrehen für Stifte und Prüfspitzen unter 20 mm.
-
3
Mikrofräsen
Mikrofräsen von Pogo-Pin-Arrays und Sockelaussparungen mit 0.3–0.6 mm Rastermaß und einer Positionsgenauigkeit von ±0.005 mm.
-
4
Bohren & Gewindeschneiden
Bohren, Reiben und Gewindeschneiden mit scharfem Hartmetall; PEI-Gewinde benötigen selten Einsätze. Für Halbleiter- und Medizinteile folgt eine Ultraschallreinigung.
Design- und Bearbeitungstipps für Ultem
Was unsere Ingenieure bei jeder Ultem-Zeichnung prüfen, um Risse, Werkzeugverschleiß und Toleranzdrift im Einsatz zu vermeiden.
-
1
Vor dem Schlichten tempern
Extrudierte PEI-Stäbe und -Platten weisen hohe Restspannungen auf. Wir tempern bei 150–160 °C eine Stunde pro 3 mm Dicke, schruppen, tempern erneut und schlichten dann, damit Teile Wochen später nicht an Bohrungen reißen.
-
2
Werkzeugverschleiß bei glasfaserverstärkten Sorten
Ultem 2300 nutzt Hartmetall etwa fünfmal schneller ab als ungefülltes Halbzeug. Wir setzen PCD- oder diamantbeschichtete Schaftfräser ein, wechseln Werkzeuge planmäßig und messen kritische Bohrungen mitten in der Charge nach.
-
3
Wärmeausdehnung
56 µm/m·K sind etwa das 2,5-Fache von Aluminium: Ein 100 mm Ultem-Sockelboden wächst über 10 °C um 0.06 mm mehr als sein Aluminiumrahmen. Tolerieren Sie heiße Prüfstiftfelder bei Betriebstemperatur.
-
4
Scharfe Ecken & Kerben
Die Kerbempfindlichkeit ist PEIs größte Schwäche. Geben Sie Innenradien von mindestens 0.5 mm, 0.3 mm Fasen an Kanten und niemals einen scharfen Gewindeauslauf unter Last an.
-
5
Minimale Wandstärke
Wandstärken von mindestens 1,0 mm bei ungefülltem Ultem und 1,5 mm bei glasfaserverstärktem Ultem einhalten; dünnere Wandstärken bei Ultem 2300 splittern an den Faserenden.
-
6
Kühlmittel & Reinigung
Chlorierte Lösungsmittel und starke Laugen bei der Bearbeitung und Reinigung vermeiden; wasserbasierte Kühlmittel sind unbedenklich. In Zeichnungen nur die relevanten Bezüge und Passungen angeben.
Typenseiten zu Ultem 1000 und Ultem 2300
Datenblätter für ungefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 im direkten Vergleich: 105 MPa vs. 160 MPa Zugfestigkeit, 1,27 vs. 1,51 g/cm³ Dichte.
-
PEI Ultem 2300 ist ein Hochleistungs-Thermoplast, der mit 30 % Glasfasern verstärkt ist und dadurch Festigkeit und Steifigkeit erhöht.Preis anfordern
-
PEI Ultem 1000 ist ein Hochleistungs-Thermoplast mit hervorragender Festigkeit, hoher Hitzebeständigkeit und Chemikalienbeständigkeit. Es gehört zur Familie der Polyetherimid-(PEI-)Polymere.Preis anfordern
Wann Sie Ultem statt PEEK, PPSU oder Polycarbonat wählen
Ultem liegt bei Hitze und Kosten zwischen Polycarbonat und PEEK; wo Gewicht oder Isolierung zählen, ersetzt es auch Edelstahl bei einem Sechstel der Dichte.
| Kriterium | Dieses MaterialUltem | PEEK | PPSU | Polycarbonat |
|---|---|---|---|---|
| Wählen Sie es für | Sockel, Wannen | Chemikalien | Chirurgische Griffe | Zäh, transparent |
| Max. Temperatur | 170 °C | 250 °C | – | 120 °C |
| Kosten | Referenzwert | Etwa doppelt | Höher | Ein Fünftel |
| Steifigkeit | Steifer | Geringer | Geringer | – |
| Schlagzähigkeit | Geringer | – | Deutlich besser | Zäher |
| Dampfzyklen | Hunderte | – | Mehr | – |
| Brandklassifizierung | UL 94 V-0 | – | – | – |
Wo Ultem-Teile eingesetzt werden
Ultem-Teile kommen dort zum Einsatz, wo Hitze, Brandklassifizierung und Sterilisation günstigere Kunststoffe ausschließen, und werden meist mit bearbeiteten Metallteilen aus demselben Auftrag verschraubt.
-
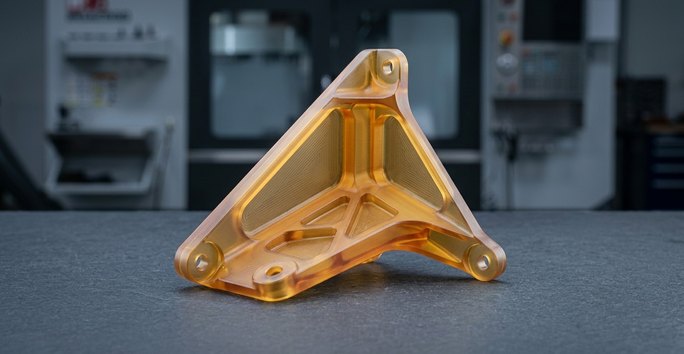 LuftfahrtHalterungen im Kabineninnenraum, Kanalflansche, Steckergehäuse und Beleuchtungskomponenten, die die Brand- und Rauchentwicklungsanforderungen nach FAR 25.853 erfüllen.
-
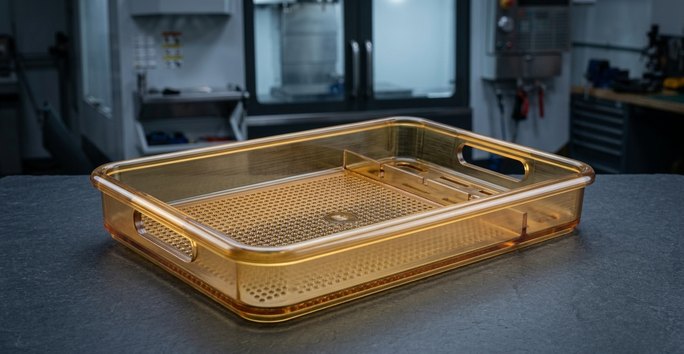 MedizintechnikSterilisationswannen, Instrumentengriffe, Komponenten für Bildgebungsgeräte und wiederverwendbare Gehäuse, die wiederholt autoklaviert werden.
-
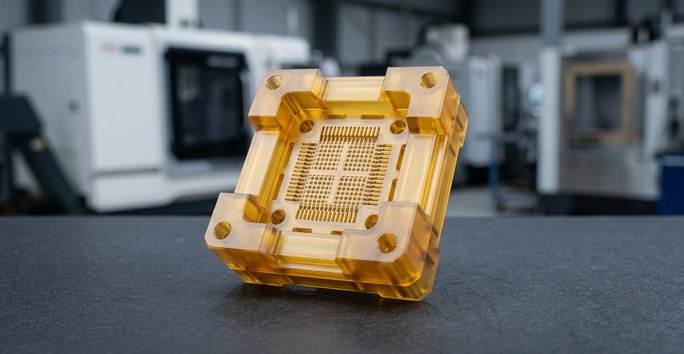 Halbleiter & ElektronikBurn-in- und Endtestsockel, Handler-Nester und Isolatoren für Heißtests bis 150 °C, oft mikromillbearbeitet mit 0,3–0,6 mm Rastermaß.
Veredelungsoptionen für Ultem-Teile
Jede Veredelung erfolgt nach der CNC-Bearbeitung. Eloxieren und Galvanisieren sind bei PEI nicht anwendbar, daher liegt der Fokus auf Textur, Klarheit und Kennzeichnung.
Sie benötigen eine nicht aufgeführte Veredelung? Lassen Sie sie von unseren Ingenieuren prüfen
-
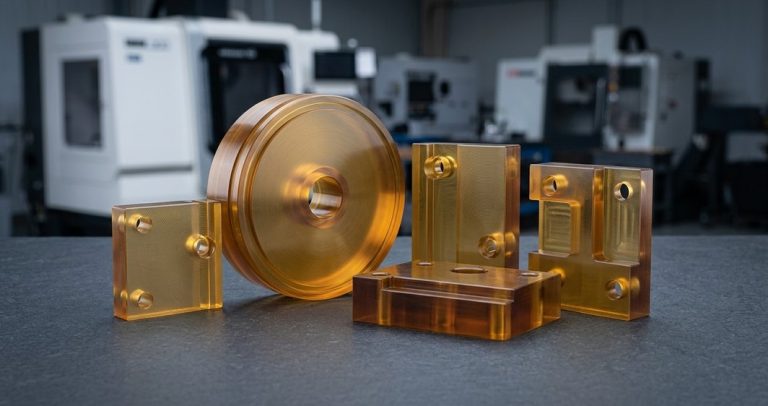 Wie bearbeitetStandardRa 0,8–1,6 µm direkt aus der CNC-Maschine; die Standardveredelung für Testsockel und Vorrichtungen.Angebot anfordern
-
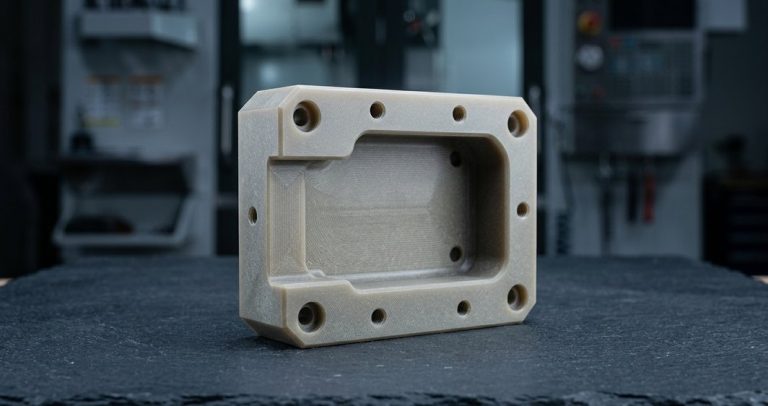 KugelstrahlenAm beliebtestenCNC-Bearbeitung plus Kugelstrahlen ergibt eine gleichmäßige matte Oberfläche auf kosmetischen Luftfahrt- und Medizinoberflächen.Angebot anfordern
-
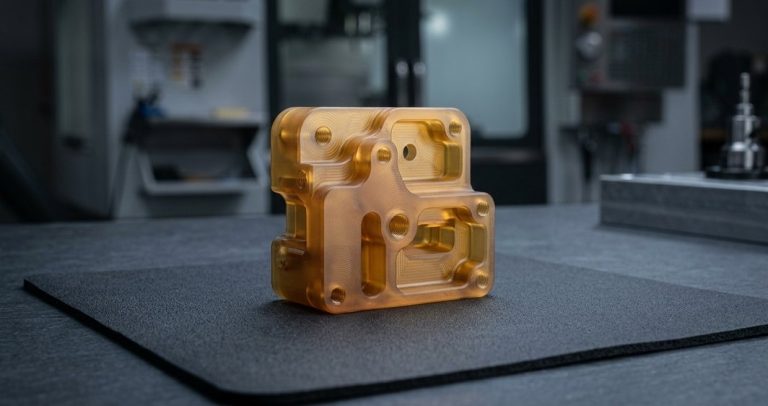 LackierenAm beliebtestenLuftfahrtgeeignete Beschichtungen haften nach leichtem Anschleifen gut auf PEI; FST-konforme Lacke verfügbar.Angebot anfordern
-
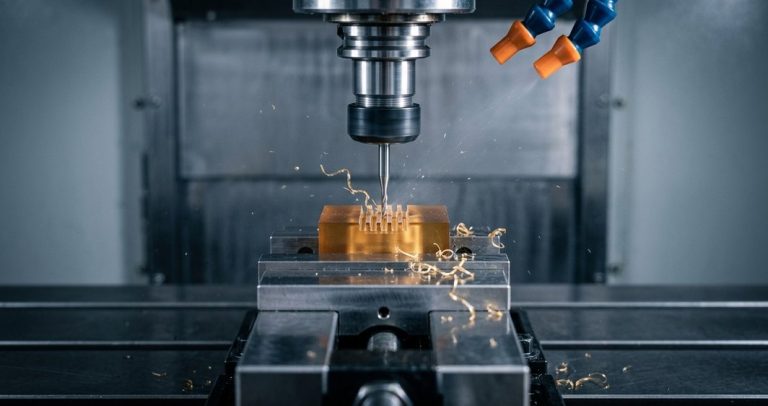 DampfpoliturAm beliebtestenKlart bearbeitete Oberflächen auf transparenten bernsteinfarbenen Ultem 1000-Schaugläsern und Abdeckungen.Angebot anfordern
-
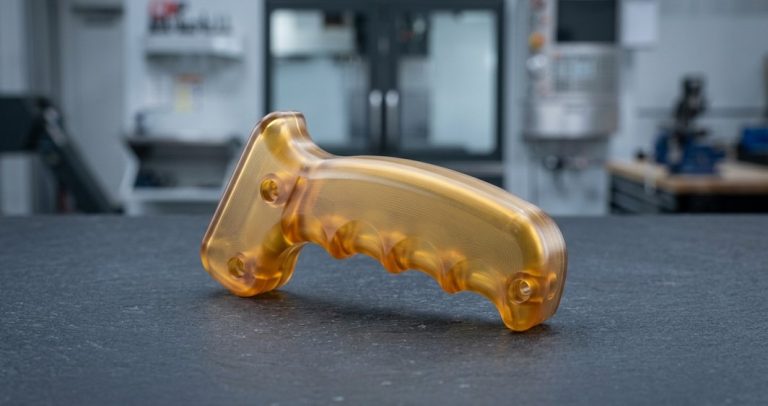 LasermarkierungAm beliebtestenFügt Teilenummern und UDI-Codes direkt auf bearbeiteten Ultem 1000- und Ultem 2300-Teilen hinzu.Angebot anfordern
FAQ zur Ultem-Bearbeitung
Antworten zu Bearbeitbarkeit, Typen, Sterilisation und Toleranzen für PEI-Teile.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktgeeignete Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturtypen FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








