









Polycarbonat-Bearbeitung
Der Polycarbonat-Bearbeitungsservice von DEK hält ±0.01 mm an kritischen Merkmalen von Schutzabdeckungen, Linsen und Gehäusen ein – mit Prototypen in 3–5 Tagen und keine Mindestbestellmenge. Jeder Rohling wird vor den Schlichtschnitten getempert.
-
±0.01mm
Kritische Merkmale
-
3–5 Tage
Prototyp-Lieferzeit
-
keine Mindestbestellmenge
Ab einem Teil
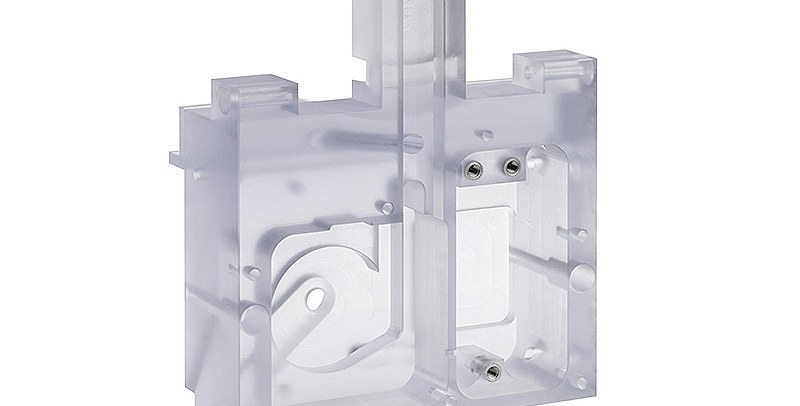

Warum CNC-Polycarbonat für robuste Teile wählen?
Polycarbonat ist der transparente Kunststoff, den Sie wählen, wenn das Teil Stößen, Stürzen oder Einspannkräften ausgesetzt ist: Es hat die 10- bis 20-fache Schlagzähigkeit von Acrylglas. Bei falschem Kühlmittel neigt es jedoch zu Spannungsrissen und wird unter einem stumpfen Fräser trüb.
Wir bearbeiten PC auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Ihre Metallteile – als eines von über 15 Polymeren in unseren CNC-Bearbeitungsservices für Kunststoffe. Die Grundlagen finden Sie in unserem Leitfaden zur CNC-Bearbeitung von Polycarbonat.
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden
-

Prüfung durch IQC, IPQC, FAI und OQC
-

Metallrahmen im selben Auftrag gefertigt
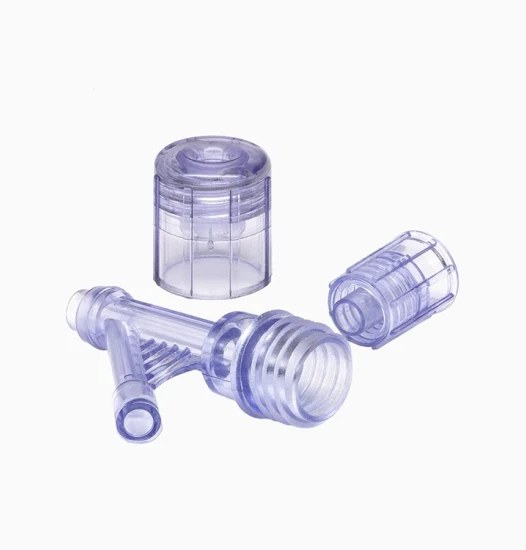
Polycarbonat-Sorten, die wir bearbeiten
Von optisch klaren Platten bis zu FR- und Medizinsorten wird jeder PC-Typ nach Transparenz, Steifigkeit, Konformität oder Brandschutzklasse ausgewählt.
-

Optisch klares PC
88 % LichtdurchlassPlatten und Stäbe vom Typ Lexan 9034 / Makrolon: die Allzweckwahl für transparente Schutzabdeckungen, Fenster und Gehäuse.
-

UV-stabilisiert
Außenschutzabdeckungen und FensterUV-stabilisierte und hartbeschichtete Platten für Außenschutzabdeckungen und Fenster; die Hartbeschichtung bleibt beim trockenen Bearbeiten der Kanten intakt, daher schneiden wir ohne Kühlmittel.
-

Glasfaserverstärktes PC
10–30 % GF, opakFür strukturelle Gehäuse und Vorrichtungen, die höhere Steifigkeit und geringeres Kriechen als unverstärktes PC benötigen und keine Transparenz erfordern.
-

FDA / USP Class VI
Autoklavierbar, begrenzte ZyklenFür medizinische und lebensmittelkontaktierende Komponenten, die eine konforme Sorte erfordern und eine begrenzte Anzahl von Autoklavzyklen überstehen.
-

Flammhemmendes PC
UL 94 V-0Für Elektrogehäuse und Batteriegehäuse, bei denen das Teil die Brandschutzklasse UL 94 V-0 erfüllen muss und dennoch robust bleibt.
-

Farbig und getönt
Rauch, Bronze und OpalFarbige und getönte Platten für Display- und Beleuchtungsteile, die eine Rauch-, Bronze- oder Opaloptik statt vollständig klarem Polycarbonat benötigen.
-
±0.01 mm
Starre Merkmale unter 50 mm
-
±0.05 mm
Große Plattenbauteile, dünne Wandstärken
-
Ra 0.8–1.6
Bearbeitungsoberfläche (µm)
-
85 %+
Transmission, dampfpoliert
CNC-Bearbeitung von Polycarbonat bei DEK
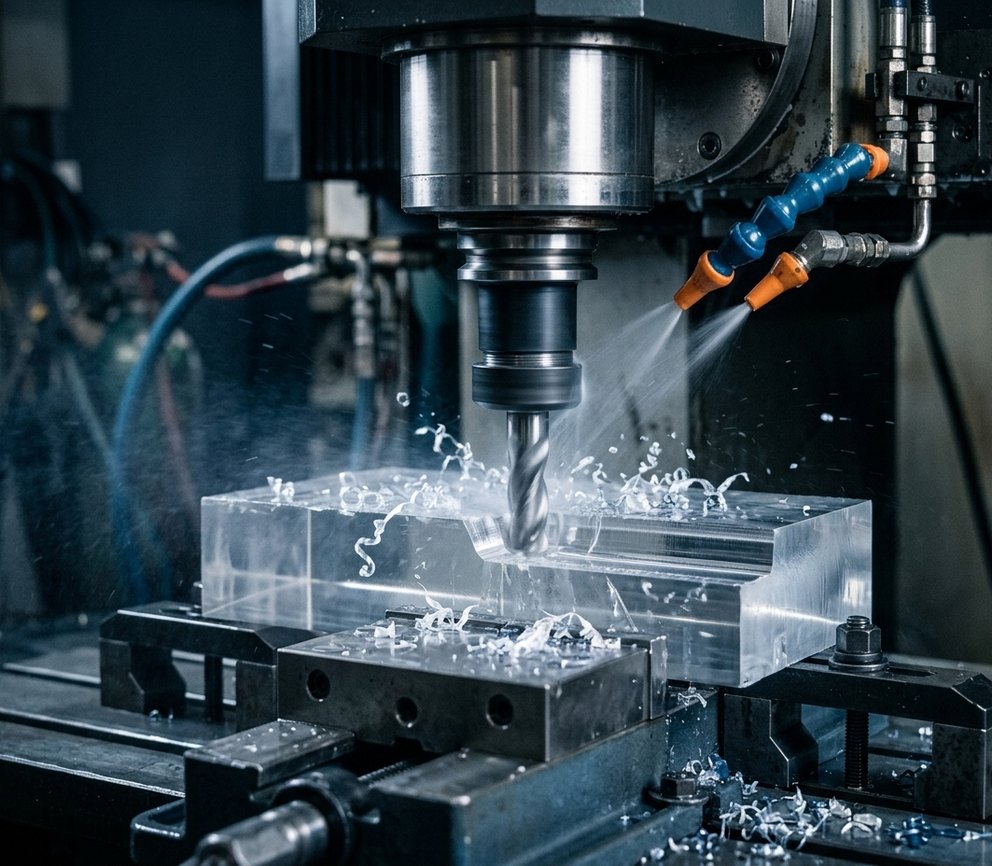
PC lässt sich gut mit scharfen Hartmetallwerkzeugen, PC-sicherer Kühlung und Tempern vor den Schlichtschnitten bearbeiten; geprüft bei 23 °C nach dem Tempern.
-
1
CNC-Fräsen
CNC-Fräsen auf 3-, 4- und 5-Achs-Maschinen für Schutzabdeckungen, Fenster, Fluidverteiler, Gehäuse und Linsenrohlinge.
-
2
CNC-Drehen
CNC-Drehen für Schaugläser, Linsenringe, Spulenkörper und Gewindekappen, mit scharfen Werkzeugen für klare Oberflächen.
-
3
Bohren und Gewindeschneiden
Gewindeschneiden und Bohren mit Bohrern mit langsamer Spiralsteigung, Peck-Zyklen und 0,1 mm Übermaß bei Durchgangslöchern, damit Befestigungselemente nie die Lochwand belasten.
-
4
Gravieren und Textfräsen
Textfräsen und Gravieren für Skalen und Beschriftungen hinter klaren Fenstern; Verkleben mehrteiliger Baugruppen auf Anfrage.
Design- und Bearbeitungstipps für Polycarbonat
Wie unsere Ingenieure Spannungsrisse, Trübung und Passprobleme bei bearbeiteten Polycarbonat-Teilen vermeiden.
-
1
Vor dem Finishing tempern
Wir tempern PC-Rohlinge bei 120–125 °C eine Stunde pro 3 mm Dicke mit langsamem Abkühlen. Siehe Was ist Tempern.
-
2
Lösungsmittel und Kühlmittel
Ketone, aromatische Kohlenwasserstoffe, viele Kühlmittel und einige Schraubensicherungen lassen PC verspröden. Wir schneiden trocken mit Luftstrahl oder einem geprüften PC-sicheren Kühlmittel.
-
3
Wärmeausdehnung
65 µm/m·K ist etwa dreimal so viel wie bei Aluminium: Ein 200-mm-Fenster in einem Aluminiumrahmen benötigt 0,3 mm Spiel für einen Temperaturwechsel von 30 °C.
-
4
Ecken und Kanten
Innenecken sind Ausgangspunkte für Risse bei Schlagbeanspruchung: Geben Sie 1-mm-Radien und eine 0,5-mm-Fase an allen Kanten vor, und niemals eine scharfe Kerbe am Schlitzende.
-
5
Dünne Wandstärken
Mindestens 1,5 mm für bearbeitete Wandstärken, 2 mm bei Teilen, die dampfpoliert werden. Unter 1 mm weicht PC am Fräser aus und schmilzt.
-
6
Bohrungen und Befestigungselemente
Bohrungen um 0,1 mm größer auslegen, ansenken und Unterlegscheiben verwenden: Eine gegen eine scharfe Bohrungskante angezogene Schraube lässt bearbeitete Polycarbonat-Teile reißen.
Wann Sie Polycarbonat statt Acryl, Ultem oder ABS wählen sollten
Wie Polycarbonat im Vergleich zu den transparenten, hochtemperaturbeständigen und opaken Kunststoffen abschneidet, mit denen Ingenieure es am häufigsten vergleichen.
| Kriterium | Dieser WerkstoffPolycarbonat | Acryl | Ultem (PEI) | ABS |
|---|---|---|---|---|
| Am besten geeignet für | Schutzabdeckungen, Gehäuse | Linsen | Autoklavieren | Opake Teile |
| Max. Temperatur | 120 °C | 80 °C | 170 °C | – |
| Schlagzähigkeit | Höchste | Geringer | – | Geringer |
| Transparenz | Klar | Klarer | Nein | Opak |
| Kosten | Mittel | – | 5× PC | Günstiger |
Wo bearbeitete Polycarbonat-Teile eingesetzt werden
Überall dort, wo ein transparentes Teil Schlagbeanspruchung standhalten muss, ersetzt Polycarbonat Glas und Acryl in diesen Branchen.
-
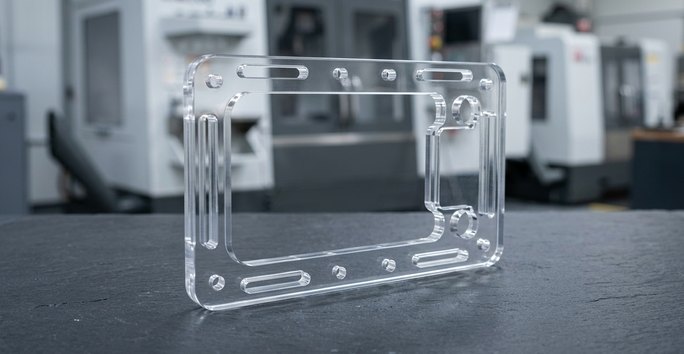 Industrielle AutomatisierungMaschinenschutzabdeckungen, Sicherheitsfenster, Lichtvorhänge und Sensorgehäuse, die bei einem Aufprall intakt bleiben müssen.
-
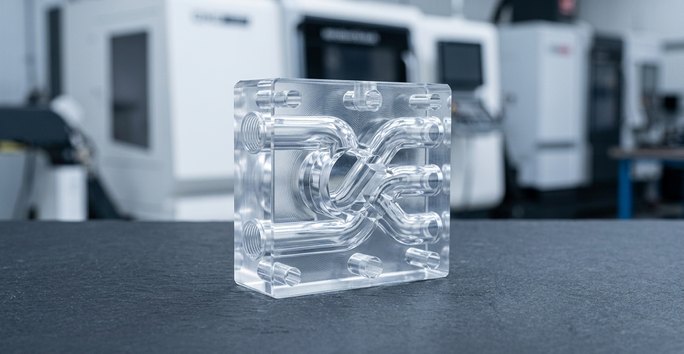 MedizintechnikFluidverteiler, Schaugläser, Instrumentengehäuse und Komponenten für Einwegprodukte, nach ISO 13485 kontrolliert.
-
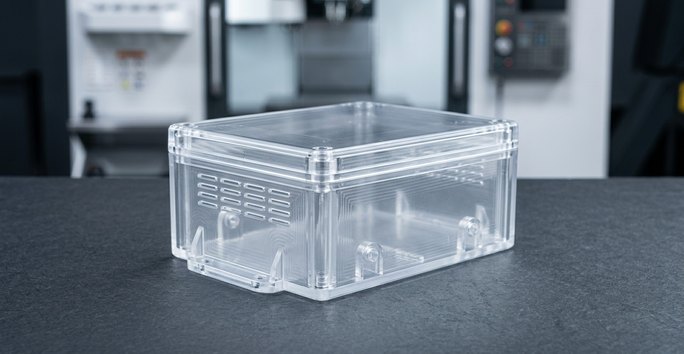 Elektronik und TelekommunikationTransparente Gehäuse, LED-Linsen, Abdeckungen für Prüfvorrichtungen und Isolatoren der FR-Klasse für elektronische Baugruppen.
-
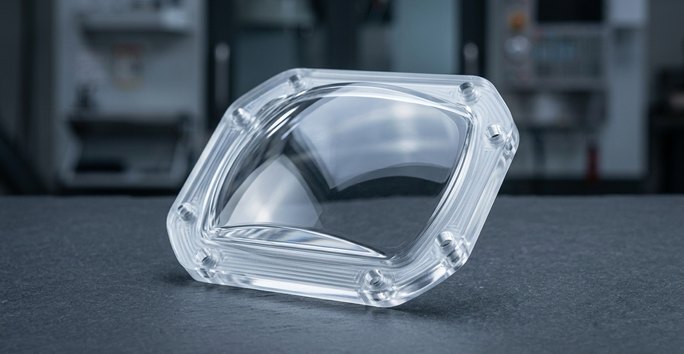 Automobil und DrohnenPrototypenlinsen für Scheinwerfer, Kamerafenster und Schutzverkleidungen, bearbeitet aus optisch klarem Plattenmaterial.
-
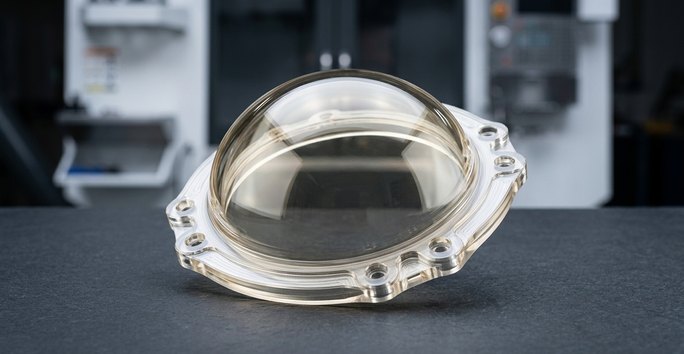 LuftfahrtKabinenbeleuchtungslinsen, Anzeigenabdeckungen und Cockpitverkleidungen, bearbeitet aus flammhemmenden Polycarbonat-Typen.
-
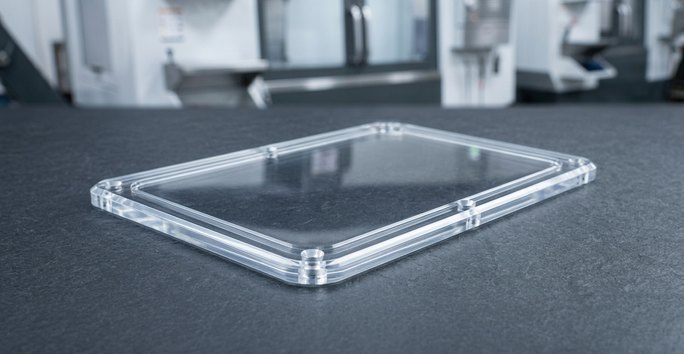 KonsumgüterGerätefenster, Schutzgehäuse und Displaykomponenten, die Transparenz und Schlagfestigkeit erfordern.
CNC-Bearbeitung + Oberflächenveredelungen für Polycarbonat
Bearbeitete PC-Teile können Transparenz-, Struktur- oder Beschichtungsveredelungen erhalten; Eloxieren und Galvanisieren sind bei Polycarbonat nicht anwendbar.
Benötigen Sie eine Hartbeschichtung oder Antibeschlag? Fordern Sie ein Angebot von unseren Ingenieuren an.
-
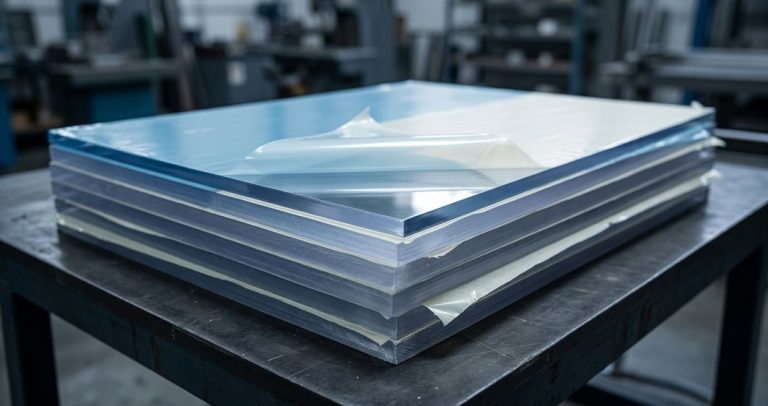 DampfpolierenBevorzugtStellt die optische Klarheit auf bearbeiteten Flächen, Taschen und Innenkanälen wieder her, ohne die Hitze des mechanischen Polierens.Angebot anfordern
-
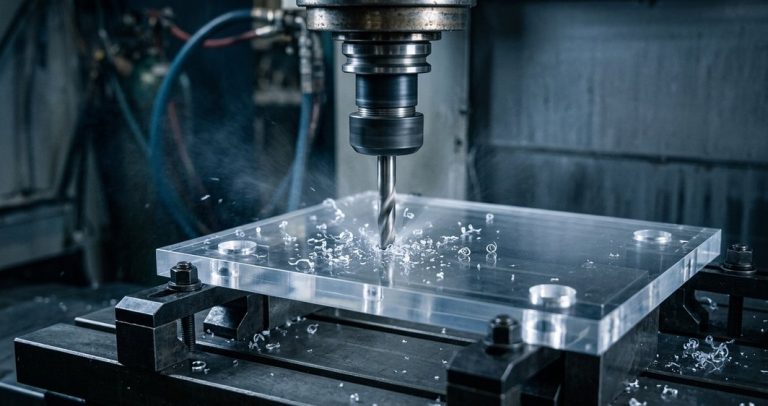 SchwabbelnAm beliebtestenBringt flache Fenster und Kanten von bearbeitetem Polycarbonat auf Ra 0,1 µm für eine klare, glänzende Oberfläche.Angebot anfordern
-
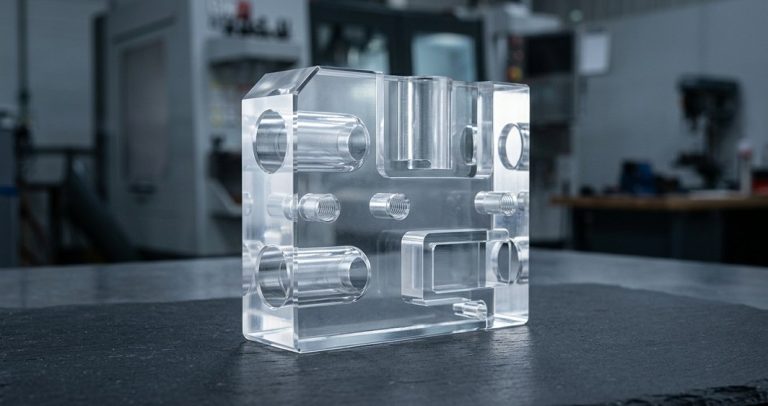 KugelstrahlenAm beliebtestenErzeugt matte Diffusor- und blendfreie Oberflächen auf bearbeiteten PC-Teilen für Beleuchtungs- und Displayanwendungen.Angebot anfordern
-
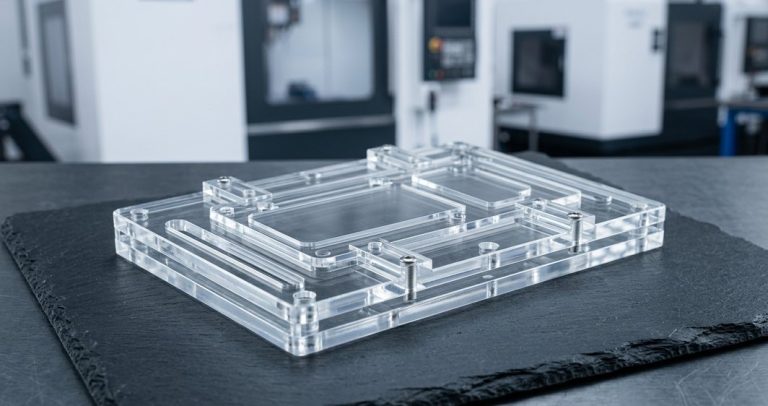 Lackieren und AbklebenAm beliebtestenOpake Beschichtungen, aufgetragen nach dem Tempern und Haftvermittler; Rücklackierung für Displayblenden.Angebot anfordern
-
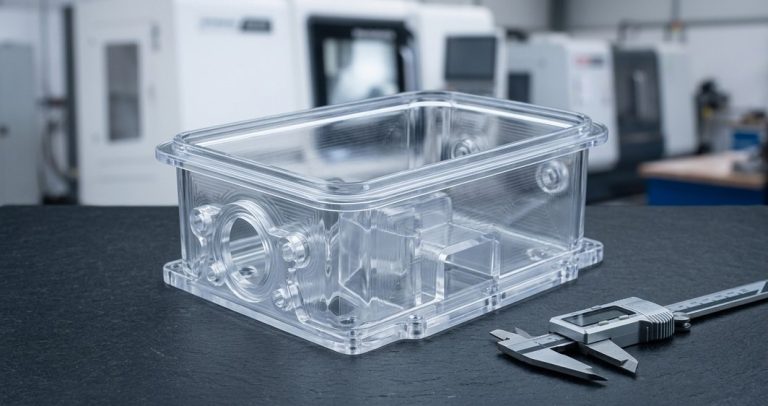 LasermarkierenAm beliebtestenDauerhafte Beschriftungen und Teilenummern, markiert auf bearbeiteten Polycarbonat-Gehäusen, Abdeckungen und Fenstern.Angebot anfordern
FAQ zur Polycarbonat-Bearbeitung
Häufige Fragen von Ingenieuren, die bearbeitete Polycarbonat-Teile spezifizieren.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und Teile mit Lebensmittelkontakt: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0.01 mm.Mehr erfahren
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationstabletts und Flugzeug-Halterungen: 170 °C Dauergebrauchstemperatur, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturfarben FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








