









CNC-Bearbeitung von Nylon
Der CNC-Bearbeitungsservice für Nylon von DEK fertigt aus gegossenem PA6, PA66, 30 % glasfaserverstärktem Nylon und MoS2-Nylon Zahnräder, Buchsen und Verschleißplatten mit ±0.01 mm auf stabilisierten Merkmalen. Spannungsarmglühen und Feuchtigkeitskontrolle halten die Teile maßhaltig.
-
±0.01mm
Stabilisierte Merkmale
-
3–5 Tage
Lieferzeit für Prototypen
-
keine Mindestbestellmenge
Chargen von 1 bis 10.000+
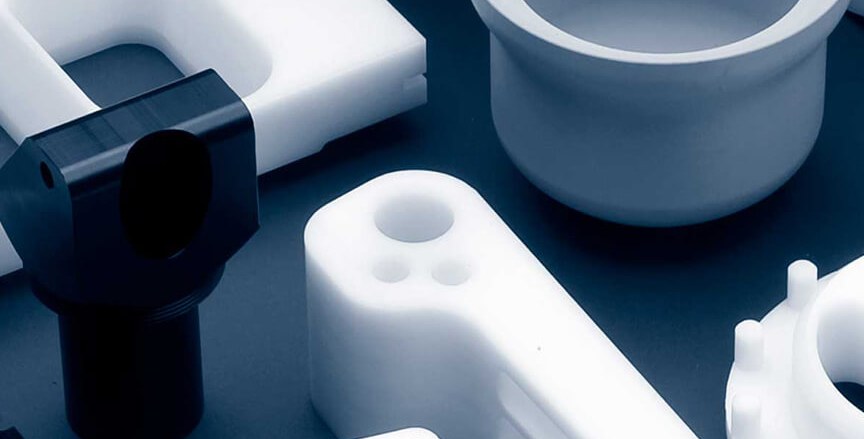

Warum CNC-Bearbeitung von Nylon stabiles Ausgangsmaterial erfordert
Nylon ist zäh, geräuscharm und selbstschmierend, nimmt aber Wasser auf und verändert sich nach dem Zerspanen – daran scheitern die meisten bearbeiteten Nylonteile bei der Prüfung. Wir beherrschen das mit trockenem, im Gusszustand geliefertem Material und Spannungsarmglühen zwischen Schruppen und Schlichten.
Die Teile laufen auf denselben Fräszentren und Drehzentren wie Ihre Metallkomponenten. Nylon steht neben 15+ weiteren Polymeren in unseren CNC-Bearbeitungsservices für Kunststoffe.
-

Technische Kunststoffe neben Metallen seit 2002
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Versiegelte Lagerung zur Kontrolle der Feuchtigkeitsaufnahme
-

Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden
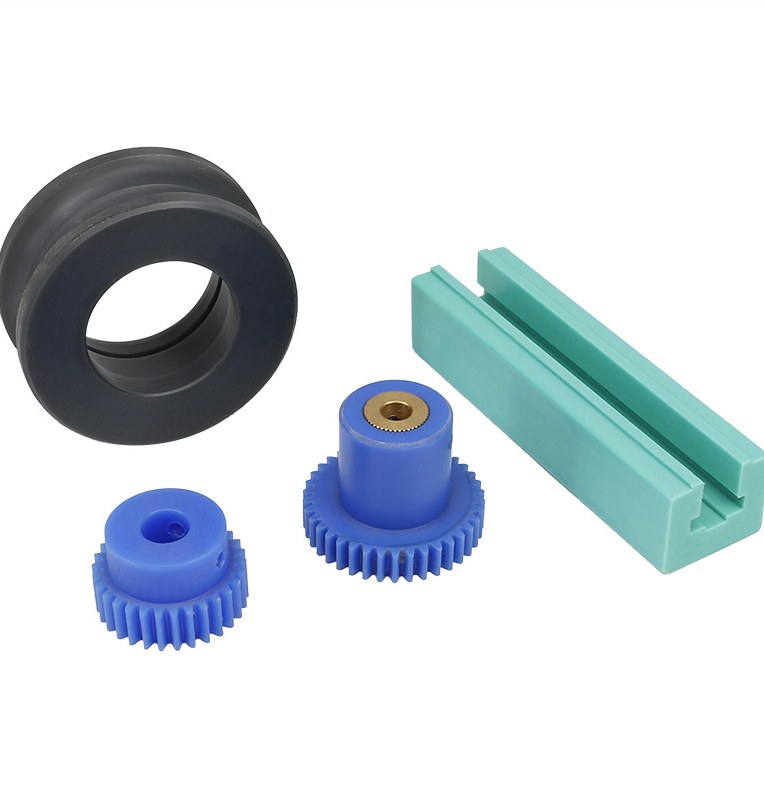
Nylontypen, die wir bearbeiten
Gegossene, extrudierte, glasfaserverstärkte und geschmierte Nylontypen – jeweils ausgewählt nach Lieferform, Steifigkeit und danach, wie stark sie sich durch Feuchtigkeit verändern.
-

Nylon 6 (gegossenes PA6)
80 MPa Zugfestigkeit (trocken)Große Blöcke, Seilscheiben, Verschleißplatten und Zahnräder mit geringerer Spannung als extrudierter Werkstoff. Siehe Nylon 6.
-

Nylon 6/6 (PA66)
Einsatztemperatur 105 °CHöhere Steifigkeit und Härte als PA6, mit 85 MPa Zugfestigkeit (trocken). Die übliche Wahl für Buchsen und Rollen.
-

30 % glasfaserverstärkt
2× Steifigkeit von unverstärktem PA6PA6-Basis für strukturelle Halterungen und Gehäuse, die mehr Steifigkeit benötigen. Siehe Nylon 6, 30 % glasfaserverstärkt.
-

PA66 GF30
160 MPa Zugfestigkeit (trocken)Höchste Festigkeit und Kriechbeständigkeit der Familie, Einsatztemperatur 120 °C. Siehe Nylon 6/6, 30 % glasfaserverstärkt.
-

MoS2-gefülltes Nylon
PA6 + MolybdändisulfidLager, Führungen und Zahnräder mit geringerer Reibung und besserem Verschleißverhalten als unverstärktes gegossenes Nylon.
-

Nylon 6 flammhemmend
UL 94 V-0Elektrische Isolatoren und Gehäuse, die UL 94 V-0 erfordern. Siehe Nylon 6 FR.
-
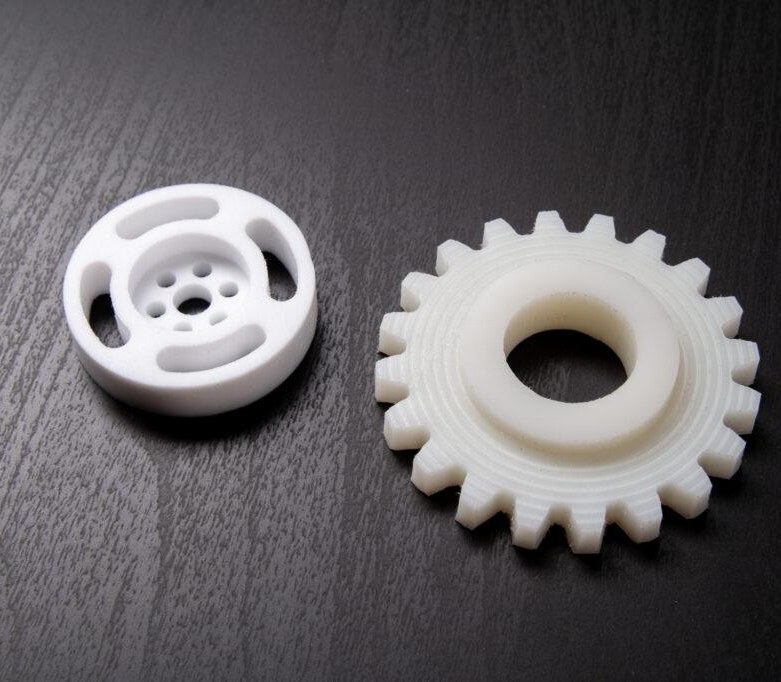
±0.01mm
Unverstärkt, unter 50 mm
-
±0.05mm
Lang, dünn oder glasfaserverstärkt
-
Ra 0.8–1.6
Bearbeitungsoberfläche (µm)
-
23 °C
Geprüft bei 50 % RH
PA6-Bearbeitung und PA66-Bearbeitung bei DEK
PA6 und PA66 verwenden dieselben Werkzeuge und Schnittgeschwindigkeiten; Lieferform und Feuchtigkeitsbewegung bestimmen den Prozess, nicht die Zerspanungsschwierigkeit.
-
1
CNC-Fräsen
3-, 4- und 5-achsig CNC-Fräsen für Verschleißplatten, Führungsblöcke, Nockenscheiben und Gehäuse, auf denselben Zentren, die Ihre Metallkomponenten bearbeiten.
-
2
CNC- und Langdrehen
CNC-Drehen für Buchsen, Rollen, Distanzstücke und Gewindefittings; Langdrehen für Stifte und Isolatoren mit kleinem Durchmesser.
-
3
Verzahnung
Verzahnung durch Wälzfräsen und Stoßen in PA66 und gegossenem PA6 für geräuscharme Antriebe mit geringer Last, die mit Stahlritzel zusammenpassen, die wir im selben Auftrag fertigen.
-
4
Bohren & Gewindeschneiden
Bohren, Gewindeschneiden und Reiben mit scharfen Werkzeugen mit hoher Drallsteigung, um die untermaßigen, ausgefransten Bohrungen zu vermeiden, die Nylon mit stumpfen Bohrern erzeugt.
Design- und Bearbeitungstipps für Nylon
Wichtige Faktoren, die unsere Ingenieure prüfen, damit Nylonteile nach der Bearbeitung, im Einsatz und bei der Prüfung maßhaltig bleiben.
-
1
Spannungsarmglühen
Extrudierte Stäbe tragen Randspannung. Wir schruppen, glühen bei 150 °C in Öl oder Inertatmosphäre und schlichten dann; gegossenes PA6 benötigt weniger, da es aus der Form spannungsfrei kommt.
-
2
Feuchtigkeit & Maßhaltigkeit
Eine PA6-Bohrung von 100 mm kann von trocken bis gesättigt um 0.3–0.5 mm wachsen. Geben Sie den Feuchtigkeitszustand bei der Prüfung an oder wählen Sie PA66 GF30 bzw. Delrin für den Nassbetrieb.
-
3
Wärmeausdehnung
80–90 µm/m·K sind viermal so viel wie Stahl. Eine Nylonbuchse, die in ein Stahlgehäuse eingepresst wird, zieht sich bei Hitze auf ihrer Welle fest; legen Sie die Bohrung mit 0,3–0,5 % Laufspiel aus.
-
4
Scharfe Kanten
Nylon ist schlagempfindlich und kerbempfindlich. Verwenden Sie mindestens 0,5 mm Innenradien und 0,3 mm Fasen an Kanten, die wiederholt belastet werden.
-
5
Dünne Wandstärken
Mindestens 1,0 mm, 1,5 mm bei glasfaserverstärkten Typen; ungestützte Wandstärken unter 1 mm weichen vom Fräser weg und kommen konisch heraus.
-
6
Gewinde in PA66
Gewindebohrungen halten in PA66 gut; geben Sie eine grobe Steigung und mindestens 2 mm Wandstärke um das Gewinde an. Bei hohen Lastspielzahlen verwenden Sie Gewindeeinsätze.
Wann Nylon statt Delrin, UHMW oder Bronze wählen
So schneidet Nylon im Vergleich zu den Werkstoffen ab, gegen die Ingenieure es abwägen. Die vollständige Übersicht finden Sie in unserem Nylon-vs-Delrin Leitfaden.
| Kriterium | Dieser WerkstoffNylon | Delrin | UHMW | Bronze |
|---|---|---|---|---|
| Wählen Sie ihn für | Belastete Zahnräder | Präzisionszahnräder | Kettenführungen | Hohe Lasten |
| Wasseraufnahme | Höher | Ein Fünftel von Nylon | – | – |
| Verschleißlebensdauer | Besser | Geringer | Nasse, abrasive Anwendungen | – |
| Festigkeit | Fester | – | Die Hälfte von Nylon | Höhere Lasten |
| Kosten | Geringer | Höher | – | – |
Wo bearbeitete Nylonteile eingesetzt werden
Leise, selbstschmierende Nylonteile laufen trocken in Antrieben, Förderanlagen und elektrischen Baugruppen in sechs Branchen.
-
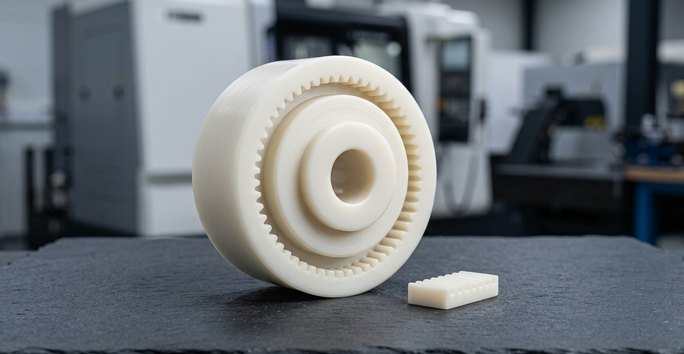 Automatisierung & RobotikZahnräder, Nockenrollen, Greiferauflagen, Schleppkettenführungen und Buchsen für leise, wartungsarme Bewegung.
-
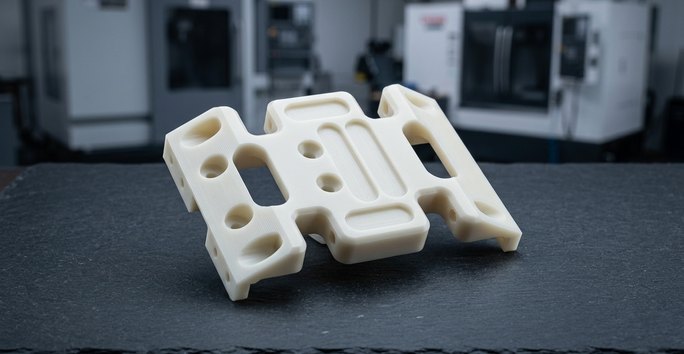 IndustrieausrüstungRollen, Verschleißauflagen, Kettenräder, Gleitschienen und Hammerköpfe, die Metall ersetzen, wo Lärm und Gewicht zählen.
-
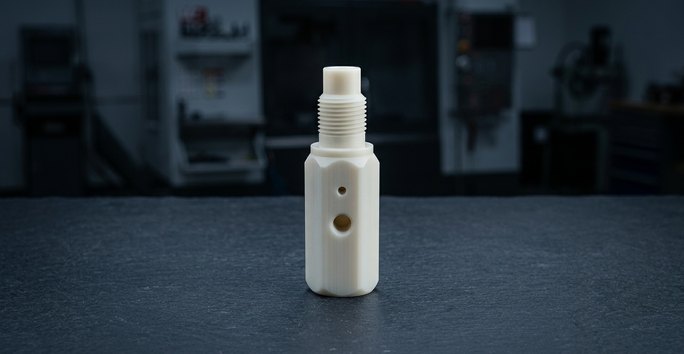 Elektronik & TelekommunikationIsolatoren, Abstandshalter und Steckergehäuse, bearbeitet aus flammhemmenden Nylontypen.
-
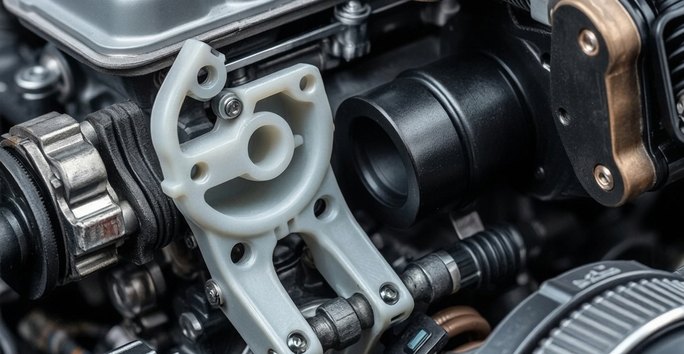 AutomobilClips im Motorraum, Kraftstoffleitungs-Halterungen und Pumpenzahnräder, bearbeitet aus PA66 GF30 für Festigkeit und Kriechfestigkeit.
-
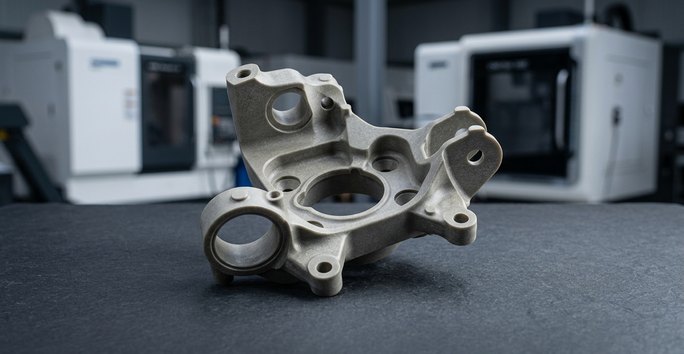 Landwirtschaft & BauwesenWalzen, Führungsblöcke und Drehzapfenbuchsen, die in staubiger Umgebung trocken laufen, wo Fett Schmutz bindet.
-
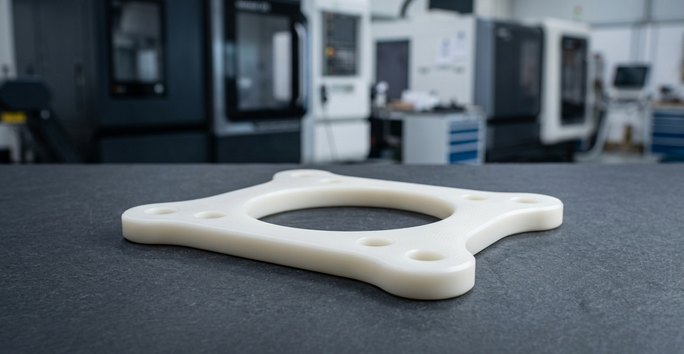 LebensmittelverarbeitungFDA-konforme Förderteile aus naturfarbenem PA6, bearbeitet aus Gussmaterial für saubere, leise laufende Linien.
Oberflächenveredelungen für bearbeitete Nylonteile
CNC-Bearbeitung plus Veredelung: Nylon lässt sich strahlen, färben und markieren; Eloxieren und Galvanisieren sind nicht anwendbar.
Unsicher, welche Veredelung passt? Alle Veredelungsoptionen ansehen
-
 Wie bearbeitetAm häufigstenRa 0,8–1,6 µm, entgratet. Die meisten Verschleißteile werden so geliefert, ohne zusätzlichen Veredelungsschritt.Angebot anfordern
-
 KugelstrahlenAm beliebtestenCNC-Bearbeitung plus Kugelstrahlen ergibt eine gleichmäßige matte Oberfläche für Sichtabdeckungen und Griffflächen.Angebot anfordern
-
 LackierenAm beliebtestenMöglich nach Plasma- oder Flammbehandlung auf bearbeitetem Nylon; die Haftung ist schwächer als auf ABS.Angebot anfordern
-
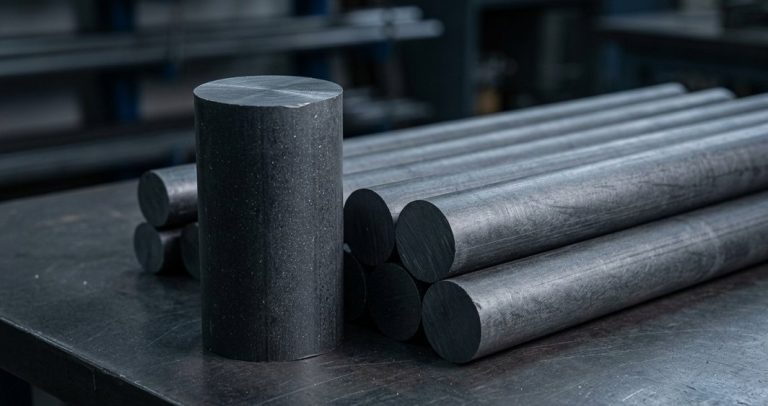 FärbenAm beliebtestenSchwarzer oder farbiger Farbstoff dringt in bearbeitetes Nylon ein und platzt nicht ab, anders als eine Oberflächenbeschichtung.Angebot anfordern
-
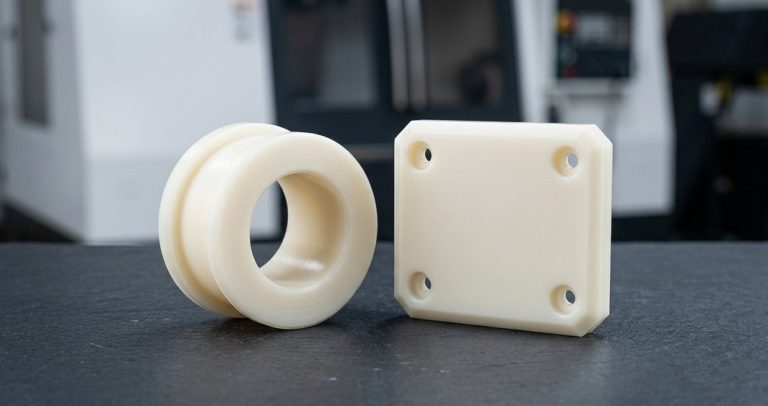 LasermarkierungAm beliebtestenCNC-Bearbeitung plus Lasermarkierung bringt dauerhafte Teilenummern und Datumscodes auf Nylonteile auf.Angebot anfordern
FAQ zur Nylonbearbeitung
Häufige Fragen, die Ingenieure vor der Bestellung von Nylonzahnrädern, Buchsen und Verschleißteilen stellen.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilkörper und Teile mit Lebensmittelkontakt: saubere Späne, geringe Feuchtigkeit, typisch ±0,01 mm.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testsockel, Sterilisationsschalen und Flugzeughalterungen: 170 °C Dauerbetrieb, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturqualitäten FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








