









Lasermarkierungsdienste für CNC-bearbeitete Teile
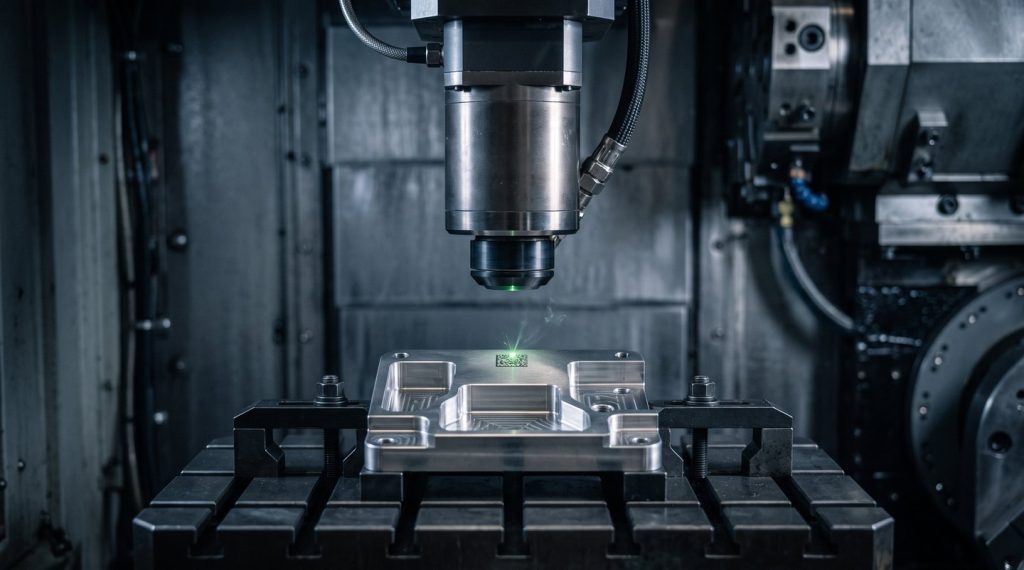
Die Lasermarkierungsdienste von DEK bringen Seriennummern, Logos und UDI-Codes auf Teile, die wir im selben Auftrag hausintern bearbeiten. Geglühte Markierungen erzeugen keine Tiefe, sodass Teile mit ±0.005 mm unverändert ausgeliefert werden.
- 0 µm Tiefe geglühter Markierungen
- 10–100 µm Gravurtiefe
- 0,15 mm DataMatrix-Zelle


So funktionieren unsere Lasermarkierungsdienste
Ein Faserlaser bringt eine dauerhafte Markierung auf das fertige Teil auf. Die Markierung ist der letzte Schritt desselben CNC-Bearbeitungsauftrags und wird mit unseren übrigen Oberflächenveredelungen abgestimmt.
Was Lasermarkierung leistet und worauf Sie achten sollten
Jede Markierungsart verhält sich im Einsatz anders; wer ihre Stärken und Grenzen kennt, benennt in der Zeichnung die richtige.
-

Wesentliche Vorteile
- Keine Tiefe, kein Grat: Beim Glühen wird kein Material abgetragen, sodass ein Teil mit ±0.005 mm unverändert ausgeliefert wird
- Dauerhaft und schnell: Die Markierung verlängert einen Auftrag um wenige Stunden, ohne Mindestbestellmenge
- Übersteht spätere Schritte: Geglühte Markierungen überstehen Handhabung, Reinigung, Autoklavzyklen und Passivierung
- Höchster Kontrast auf Eloxal: Ablation erzeugt eine kontrastreiche weiße Markierung auf schwarz oder farbig eloxiertem Aluminium
- Vollständige Rückverfolgbarkeit: Seriennummern, QR- und DataMatrix-Codes, Logos aus Vektordateien und Skalen
-

Grenzen und Alternativen
- Glühen hat Grenzen: Geglühte Markierungen überstehen kein Schleifen oder starkes Kugelstrahlen; stattdessen 20–50 µm gravieren
- Blankes Aluminium hat wenig Kontrast: 6061 oder 7075 werden hellgrau markiert, daher wird geätzt oder graviert
- Hitze senkt die lokale Beständigkeit: Bei Edelstahl benötigt die Wärmemarkierung eine Passivierung zur Wiederherstellung
- Harte Beschichtungen brauchen eine Unterbrechung: DLC wird nur dort markiert, wo die Zeichnung eine Unterbrechung der Beschichtung zulässt
- Manche Materialien lassen sich schlecht markieren: PTFE und klares Acryl ergeben schwache Markierungen; Messing und Kupfer lassen sich nicht glühen
- Tiefer oder erhabener Text: Über etwa 0,2 mm im Programm mit Textfräsen
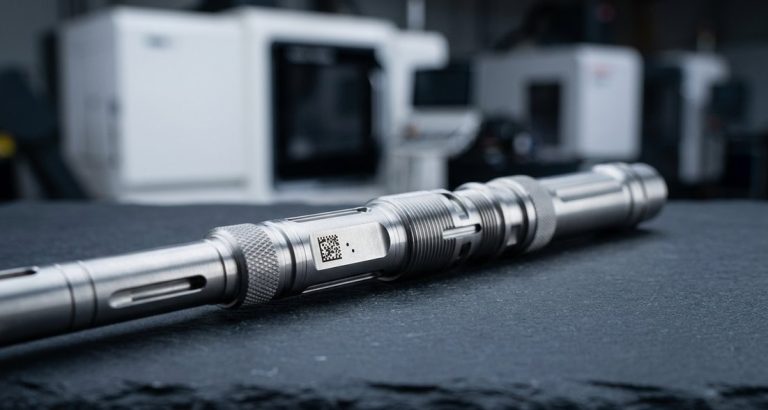
Lasergravur von Metallteilen und Markierungsergebnisse
Die Faserlasermarkierung liefert lesbare, dauerhafte Markierungen, deren Tiefe und Kontrast zur Oberflächenveredelung und Nutzung des Teils passen.
-

Faserlasermarkierung
Leistung, Geschwindigkeit und Fokus erzeugen geglühte, gravierte, ablatierte oder geätzte Markierungen mit demselben Faserlaser, jeweils in der Zeichnung benannt.
-

Beständigkeit gegen Beschichtungen
Gravierte Markierungen mit 20–50 µm überstehen Kugelstrahlen und dünne Beschichtungen; mit 80–100 µm überstehen sie Galvanisierung und Pulverbeschichtung.
-

Kontrast statt Tiefe
Ein schwarzer geglühter Code auf satiniertem 316L ist zuverlässiger lesbar als eine tiefe Gravur auf poliertem Stahl.
-

Kleine Codegrößen
Minimal lesbare Größen auf Metall: 0,3 mm Texthöhe und 0,15 mm DataMatrix-Zellen, ein 12 × 12-Code mit etwa 2 mm Kantenlänge.
-

Scannergüte
Geben Sie für gescannte Codes eine Mindestgüte wie ISO 29158 Güteklasse B an; DEK prüft die Codes entsprechend.
-

Saubere Oberflächen
Beim Glühen entsteht unterhalb des Schmelzpunkts eine Oxidschicht, ohne dass 0 µm abgetragen wird – geeignet für Teile mit Lebensmittelkontakt, die glatt bleiben müssen.
Markierungsarten: Glühen, Gravieren, Ablation
| Markierungsart | Was passiert | Tiefe | Kontrast | Am besten geeignet für |
|---|---|---|---|---|
| Glühen (Wärmemarkierung) | Die Oberfläche wird unterhalb des Schmelzpunkts erhitzt; es bildet sich eine Oxidschicht | 0 µm, kein Materialabtrag | Schwarz auf Edelstahl und Titan; grau auf Werkzeugstahl | Medizinische UDI, lebensmittelkontaktnahe Teile, glatte korrosionsbeständige Oberflächen |
| Gravieren | Material wird in Durchgängen verdampft | 10–100 µm, auf Anfrage tiefer | Dunkle Vertiefung, ertastbar lesbar | Teile werden nach dem Markieren gestrahlt, lackiert oder beschichtet; Kennzeichnung für starke Abnutzung |
| Ablation (Schichtabtrag) | Eine Oberflächenschicht wird abgetragen, um den Grundwerkstoff freizulegen | Nur Schichtdicke (5–25 µm) | Weiße oder helle Markierung auf schwarzem Eloxal, Lack oder Brünierung | Kontrastreiche Markierungen auf eloxiertem Aluminium und beschichteten Teilen |
| Ätzen (leichtes Aufschmelzen) | Oberfläche wird aufgeschmolzen und wieder erstarrt | 1–10 µm | Hellgrau oder matt | Logos und Text auf blankem Aluminium, Messing, Kunststoffen |
Materialien und ihre Markierung
Materialien, die sich mit dem Laser markieren lassen Edelstahl, Titan, Aluminium, Kohlenstoff-, legierte und Werkzeugstähle sowie technische Kunststoffe.
Kohlenstoff- und Werkzeugstahl werden grau-schwarz angelassen; Messing und Kupfer benötigen höhere Leistung und werden graviert oder geätzt. Kunststoffe werden durch Aufschäumen oder Farbänderung markiert; PTFE und klares Acryl lassen sich schlecht markieren.
-
316L EdelstahlAnlassen ergibt eine tiefschwarze, korrosionssichere Markierung; anschließend passiviert, wenn die Zeichnung es verlangt.Empfohlen
-
Ti-6Al-4VAnlassen ergibt dunkelgrau bis schwarz; üblich bei orthopädischen und dentalen Instrumenten.Empfohlen
-
6061 AluminiumBlankes 6061 markiert hellgrau mit geringem Kontrast; eloxiert wird es zu einer klaren weißen Markierung abgetragen.Zuerst eloxieren
-
PEEKNaturfarbenes PEEK markiert dunkelgrau durch Farbänderung und wird für Instrumentengriffe verwendet.Gut
Typische Anwendungen der Lasermarkierung
Teilemarkierungen für die Rückverfolgbarkeit sind in medizinischen und luftfahrttechnischen Lieferketten heute Standard, ebenso Seriennummern, Codes und Skalen auf Alltagsteilen.
-
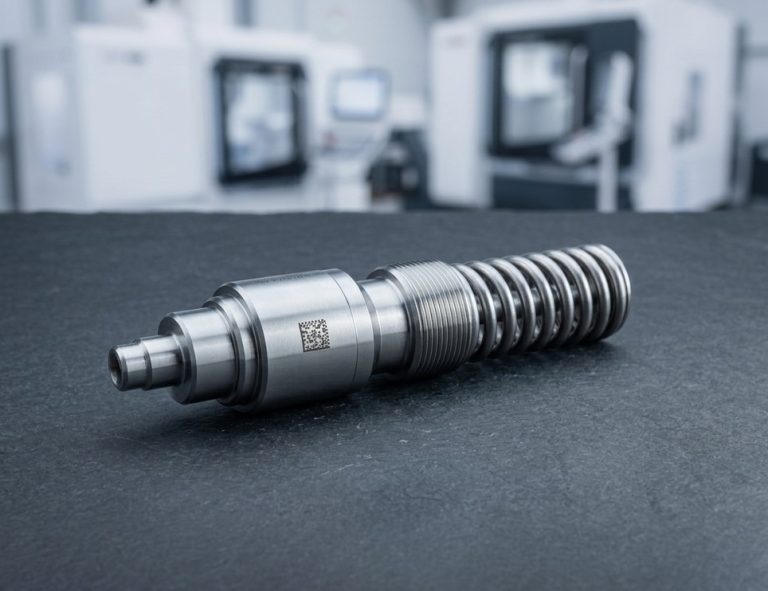 Medizinische UDI-CodesGS1- oder HIBCC-DataMatrix-Codes, angelassen auf 316L-, 17-4 PH-, Titan- und PEEK-Instrumenten, gefertigt nach ISO 13485.Angebot anfordern
-
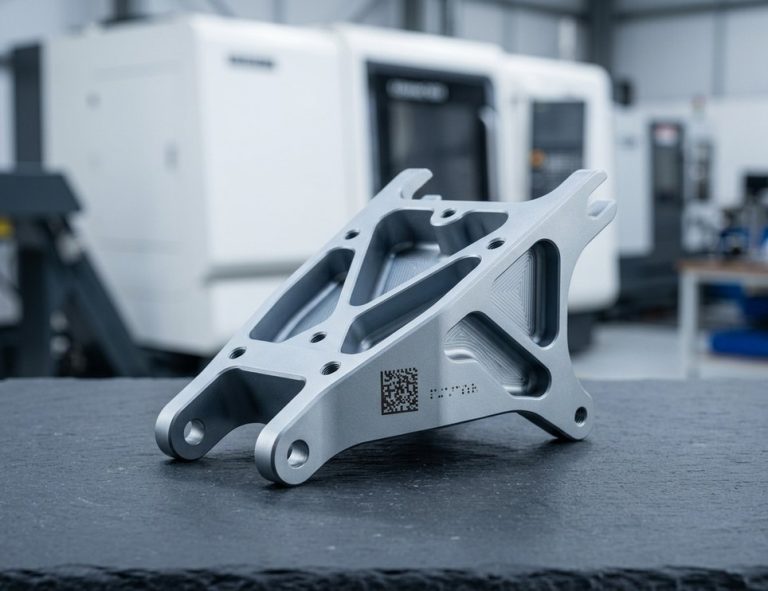 Luftfahrt & VerteidigungTeilenummer, Charge, Cage Code und Datum nach Anforderungen im Stil von MIL-STD-130 auf Halterungen, Fittings und Gehäusen unter AS9100D.Angebot anfordern
-
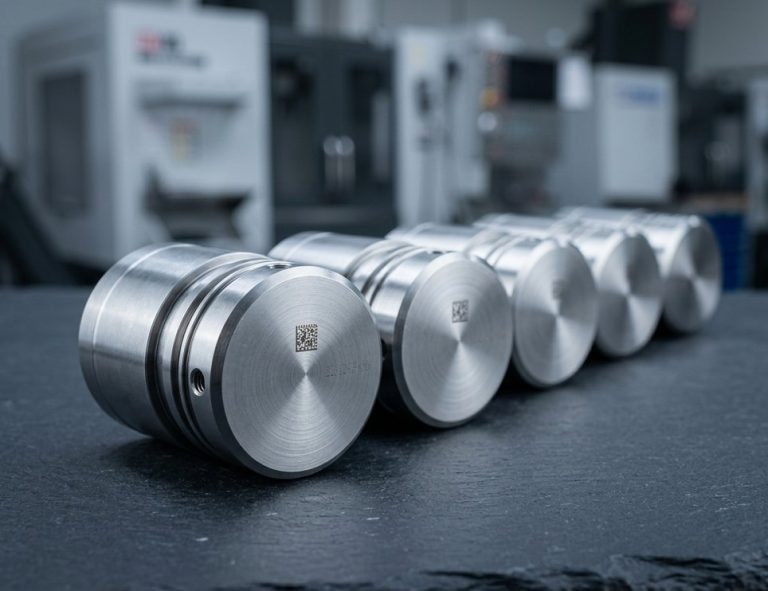 Seriennummern und QR-CodesFortlaufende Seriennummern aus Ihrer Liste oder unserem Chargensystem, dazu QR- und DataMatrix-Codes sowie Logos aus Vektordateien.Angebot anfordern
-
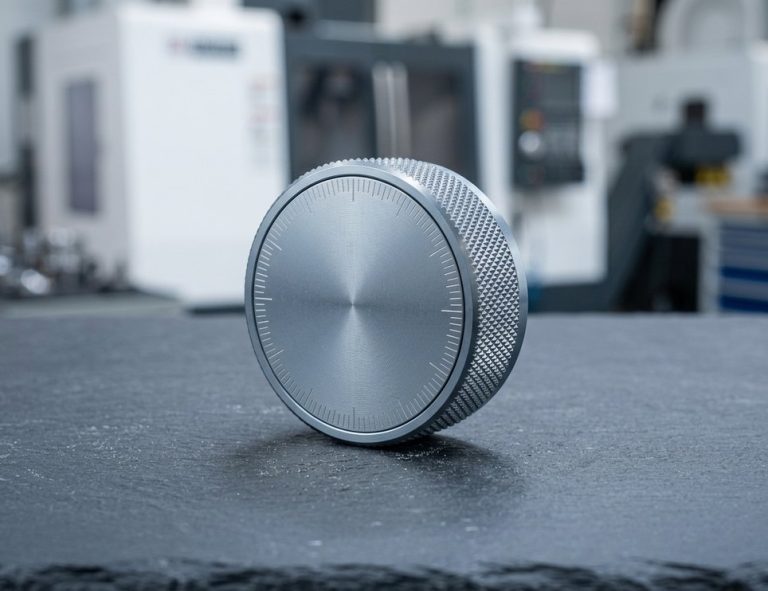 Skalen auf DrehknöpfenLasermarkierte Teilungen auf Drehknöpfen und Skalen, lesbar, ohne die bearbeitete Oberfläche zu vertiefen.Angebot anfordern
So spezifizieren Sie die Lasermarkierung
Benennen Sie auf der Zeichnung Markierungszone, Inhalt, Art, Standard und Reihenfolge, damit die Markierung jeden späteren Schritt übersteht und zuverlässig lesbar bleibt.
-
Position und Größe
Zeigen Sie eine umrandete Zone mit Bezugslinie oder eine bezugsreferenzierte Position an, dazu die Texthöhe.
-
Inhalt und Code-Typ
Geben Sie die exakte Zeichenfolge oder eine Variable wie "SN: XXXXXX" mit der Liste bei Bestellung an; nennen Sie DataMatrix oder QR sowie GS1- oder HIBCC-Struktur.
-
Beschriftung der UDI-Lasermarkierung
Schreiben Sie "UDI per 21 CFR 801, verify to ISO 29158 grade B" oder "Mark per MIL-STD-130", dazu Markierungsart und Leserichtung.
-
Reihenfolge mit dem Eloxieren
Abtragen nach dem Eloxieren für Weiß auf Schwarz, oder vorher gravieren, damit die Vertiefung Farbe aufnimmt und dunkel erscheint.
-
Brünierung und Beschichtungen
Abtragen nach Brünierung für den Kontrast; geben Sie "Mark after anodize" oder "Mark before passivation" an.
Spezifikationen der Lasermarkierung
- Anlasstiefe 0 µm, kein Materialabtrag
- Gravurtiefe 10–100 µm, auf Anfrage tiefer
- Ablationstiefe Nur Schicht (5–25 µm)
- Ätztiefe 1–10 µm
- Min. Texthöhe 0,3 mm
- Min. DataMatrix-Zelle 0,15 mm
- Code-Typen DataMatrix, QR (GS1, HIBCC)
- Code-Bewertung ISO/IEC 29158 (AIM DPM)
- Normen 21 CFR 801, MIL-STD-130
- Eingehaltene Toleranz ±0.005 mm (Anlassen)
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D
- Mindestbestellmenge Keine
Häufig gestellte Fragen
Antworten zu Markierungsarten, UDI-Codes, eloxierten Teilen und Toleranzen.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








