









Fertigung individueller Drehknöpfe
Fertigung individueller Drehknöpfe und Griffe, gedreht und gefräst mit Bohrungen nach H7 und Maßen von ±0.005 mm. keine Mindestbestellmenge, Prototypen in 3–5 Tagen, Rändelungen exakt zur Bohrung geschnitten.
-
H7
Bohrungspassung
-
3–5 Tage
Prototypen
-
±0.003mm
Langdreh-Merkmale
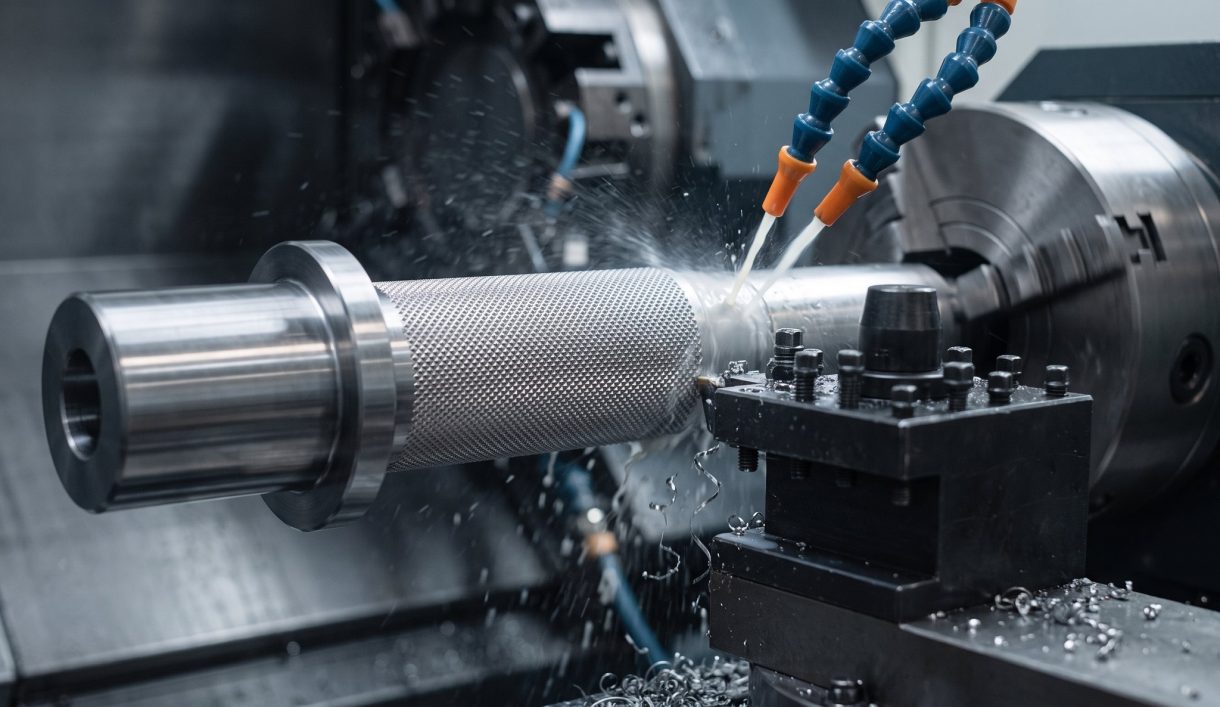

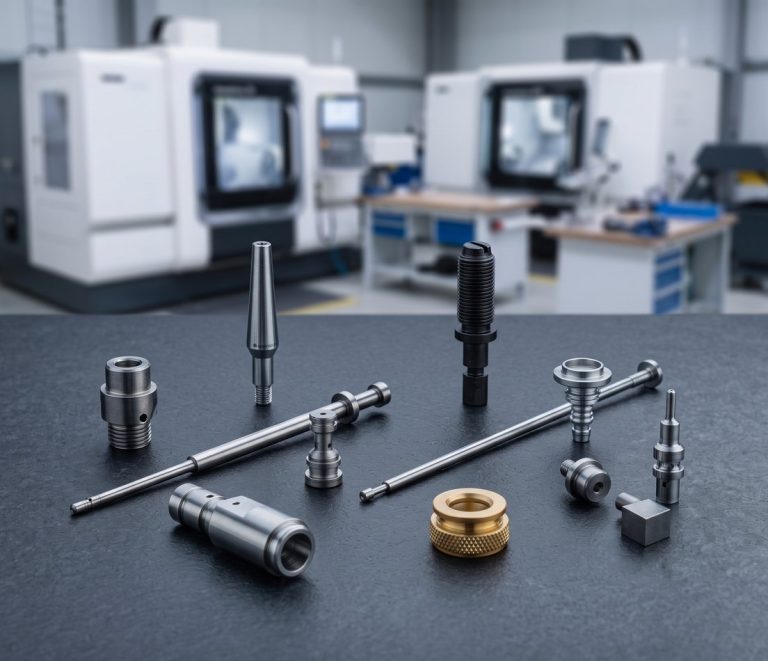
Fertigung individueller Drehknöpfe und bearbeiteter Beschläge
DEK bearbeitet Bedien- und Instrumentendrehknöpfe, gerändelte Rändelknöpfe, Handräder, T-Griffe, L-Griffe und Bügelgriffe aus 6061- und 7075-Aluminium, Messing, Edelstahl 303 und 316, Titan und Delrin.
Dies sind die Teile, die der Nutzer berührt, daher ist die Spezifikation halb Funktion und halb Haptik: Bohrungspassung, Gewindestift- oder Spannzangengriff, Rändelteilung, Kantenradien und eine dauerhafte Oberfläche. Sie sind in unserem Katalog für individuell CNC-bearbeitete Teile aufgeführt, mit langgedrehten Merkmalen bis ±0.003 mm.
Arten von Drehknöpfen und Griffen, die wir bearbeiten
Drehknöpfe, Griffe und passende Beschläge, gedreht und gefräst aus Aluminium-, Messing-, Edelstahl-, Titan- und Delrin-Stangenmaterial.
-
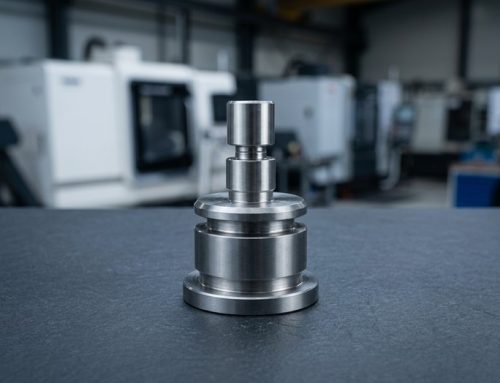 Individuelle BedienknöpfeZeiger-, Kragen- und Skalenknöpfe für Schalter, Encoder und Potentiometer.
-
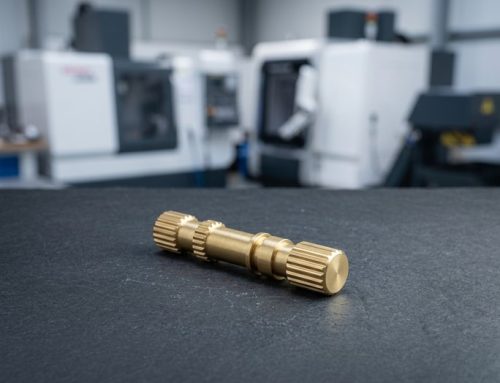 Gerändelte Knöpfe, CNC-gedrehtGerade, Diamant- oder Schrägrändelungen, blank oder mit Gewindezapfen.
-
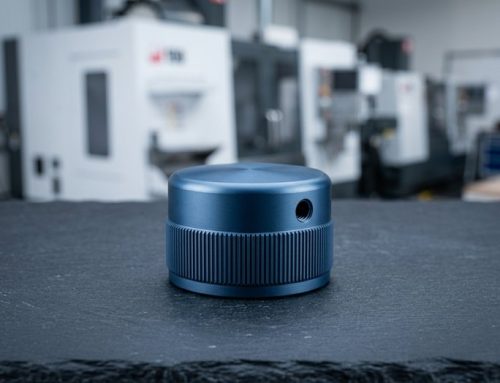 Bearbeitete AluminiumknöpfeKnöpfe für Audio-, Instrumenten-, Kamera- und Laborgeräte, farbig eloxiert.
-
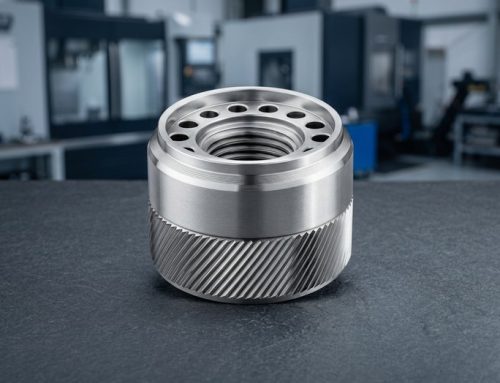 Handräder & DaumenräderRäder und Einstellskalen mit gravierten oder lasermarkierten Teilungen.
-
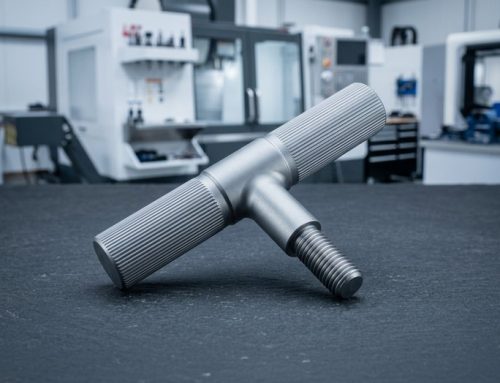 T-Griffe & L-GriffeT-Griffe, L-Griffe und Hebelgriffe für Klemmen, Ventile und Verschlüsse.
-
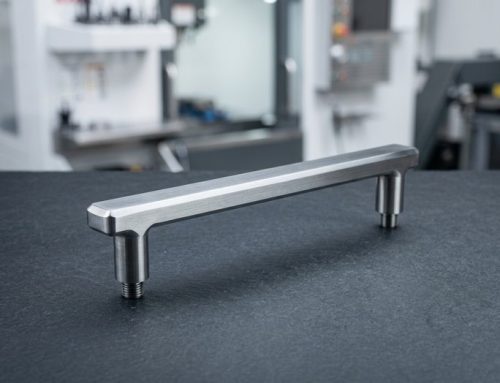 Bügel- & RackgriffeBügelgriffe, Stangengriffe und Rackgriffe für Gehäuse und Koffer.
-
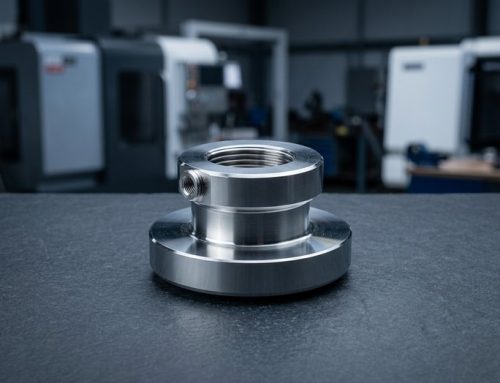 Passende bearbeitete BeschlägeRändelschrauben, Füße, Zierrahmen, Endkappen und Bundringe passend zu den Knöpfen.


Werkstoffe, Verfahren & Toleranzen für Drehknöpfe
Wie wir Drehknöpfe und Griffe drehen, fräsen und veredeln: die Werkstoffe, die Maschinen, die eingehaltenen Spezifikationen und die Oberflächen.
Design-Tipps für individuelle Drehknöpfe und Griffe
Fünf Regeln, die entscheiden, wie ein Drehknopf auf seine Welle passt, in der Hand liegt und seine Farbe nach dem Eloxieren behält.
-

Wellenpassung definieren
Geben Sie Wellendurchmesser, Tiefe der D-Fläche, Länge und Befestigung an; „6 mm Bohrung“ ohne Fläche oder Position des Gewindestifts lässt die Passung undefiniert.
-

Rändelteilung an die Größe anpassen
Verwenden Sie 0,8 mm Rautenrändel bei 10–25 mm Drehknöpfen und 1,0–1,2 mm bei größeren. Siehe Rändelung vs. Verzahnung.
-

Jede Grifffkante verrunden
Fügen Sie an Grifffkanten eine Kantenverrundung von 0,5–1,0 mm hinzu; eine scharfe eloxierte Kante fühlt sich wie eine Klinge an und platzt ab.
-

Eloxal-Auftrag einplanen
Das Eloxieren trägt 10–15 µm pro Oberfläche auf und dunkelt eine Rändelung ab; wenn die Farbe wichtig ist, geben Sie vor der Serie ein Muster frei.
-

2 mm Bohrungswandstärke einhalten
Halten Sie die Wand zwischen Bohrung und Außendurchmesser bei Aluminium mindestens 2 mm ein, damit das Drehmoment des Gewindestifts den Drehknopf nicht verformt.
Was Sie in Ihrer Zeichnung angeben sollten
-
Welle und Befestigung
Wellendurchmesser und D-Fläche, dann Gewindestift (M2–M6), Spannzange oder Presssitz; wir passen die Bohrung auf H7 an.
-
Rändelstil
Gerade, Rauten- oder Schrägrändel nach DIN 82, mit Teilung von 0,5 bis 1,6 mm und dem Durchmesser, auf dem sie verläuft.
-
Oberfläche und Farbe
Gestrahlt, eloxiert in Farbe oder poliert, plus lasermarkierte Beschriftungen; wir können vor der Serie ein Farbmuster freigeben.
-
Menge und Losgröße
Von einem Prototyp ohne Mindestbestellmenge bis zu einem abgestimmten Produktionsset aus Drehknöpfen, Griffen und Rändelschrauben, das gemeinsam versendet wird.
Anwendungen & Branchen
Individuelle Griffbearbeitung und Drehknopf-Fertigung für Audio-, Kamera- und Instrumentenhersteller, Elektronik-Frontplatten und Rack-Griffe sowie autoklavierbare medizinische Drehknöpfe.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D, aus 7075 Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilPrototypen- und Klein- bis Mittelserien-Sensorgehäuse, Ventilkörper und Wellen aus Aluminium, 4140 und 4340 legiertem Stahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061 Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an den Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075 Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne an Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316 Edelstahl, Bronze und Aluminiumbronze, in erster Linie auf Korrosionsbeständigkeit ausgelegt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder auf Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für bearbeitete Aluminium-Drehknöpfe
Sichtteile von einem Betrieb, der auf Toleranzarbeit spezialisiert ist, mit allen Prozessen für ein abgestimmtes Set unter einem Dach.
-

Rändelung exakt zur Bohrung
Die Rändelung und die Bohrung werden in einer Aufspannung auf der Drehmaschine gefertigt, sodass das Muster exakt zur Welle läuft, mit 0.02 mm Rundlauf von Außendurchmesser zu Bohrung.
-

Abgestimmte Eloxalfarben
Eloxalfarben werden gegen ein freigegebenes Muster abgeglichen, und jede Charge wird vor dem Versand fotografiert.
-

Prozesse im Haus
Drehen, Langdrehen, Fräsen, Strahlen, Eloxieren und Lasermarkieren erfolgen im Haus, sodass Drehknöpfe, Griffe und Rändelschrauben gemeinsam versandt werden.
-

Zertifizierte Qualität
Drehknöpfe und Griffe werden unter nach ISO 9001:2015, ISO 13485 und AS9100D zertifizierten Qualitätssystemen gefertigt, einschließlich medizinischer Drehknöpfe.

Von Ingenieuren geprüfte Angebote
Jedes Angebot wird von einem Ingenieur geprüft, der Ihre Wellenpassung, Ihren Rändelstil und Ihre Oberfläche kontrolliert, und die Preisangabe innerhalb von 6 Stunden zurückgibt, ohne Mindestbestellmenge und mit Prototypen in 3–5 Tagen.
Zertifizierte Qualität für jeden Drehknopf
Drehknöpfe und Griffe werden unter ISO 9001:2015, ISO 13485 und AS9100D gefertigt.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Werkstoffe & Oberflächen für Drehknöpfe und Griffe
Metalle, Kunststoffe und Oberflächen, die wir für Drehknöpfe und Griffe verwenden, jeweils angewandt auf von uns bearbeitete Teile.
Oberflächenveredelungen
Technische Kunststoffe
Benötigen Sie eine andere Legierung oder Oberfläche? Fragen Sie unsere Ingenieure.
Alle anzeigenHäufig gestellte Fragen
Wellenpassungen, Rändelmuster und Eloxalfarben für individuelle Drehknöpfe.
Angebot für die Fertigung kundenspezifischer Drehknöpfe anfordern
Senden Sie eine Zeichnung oder ein Modell mit Wellendetails, Rändelstil, Oberflächenveredelung und Farbe sowie der Stückzahl. Von Ingenieuren geprüfte Angebote erhalten Sie innerhalb von 6 Stunden.
- keine Mindestbestellmenge, Prototypen in 3–5 Tagen
- Bohrungen in H7, ±0.005 mm bei Metall
- Farbmuster vor der Fertigung freigegeben
- Jede Charge wird vor dem Versand fotografiert







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








