









Metallpolierdienstleistungen für CNC-bearbeitete Teile
Die Metallpolierdienstleistungen von DEK verleihen den von uns im Haus bearbeiteten Teilen im selben Auftrag eine gebürstete, satinierte, polierte oder spiegelnde Oberfläche. Spiegelresultate erreichen Ra 0,02–0,05 µm.
- 0,02–0,05 µm Spiegel-Ra
- 5–8 Tage Polierte Prototypen
- keine Mindestbestellmenge Mindestbestellmenge


Vom bearbeiteten Teil zum polierten Teil
Das Polieren wird gemeinsam mit der Bearbeitung in derselben technischen Prüfung geplant, in der Ra und Aufmaß festgelegt werden; reine Polieraufträge für anderswo gefertigte Teile nehmen wir nicht an.
Was das Polieren leistet & worauf Sie achten sollten
Polieren verbessert Funktion und Aussehen bearbeiteter Flächen, trägt jedoch Material ab und verrundet Kanten, sodass manche Teile eine andere Oberflächenveredelung benötigen.
-

Wesentliche Vorteile
- Niedriges Ra auf Funktionsflächen: poliert mit 400–1200er Körnung werden Ra 0,1–0,2 µm für Dicht- und Gleitflächen erreicht
- Echter Spiegel auf 304 und 316: Diamantpaste erreicht Ra 0,05 µm oder besser
- Gebürstete Strichrichtung verdeckt Spuren: gebürstet oder satiniert mit #120–#240 bei Ra 0,4–0,8 µm verdeckt Handhabungsspuren
- Bessere Grundlage für Beschichtungen: Galvanisieren und Eloxieren übernehmen die darunterliegende polierte Oberfläche
- Ein Auftrag, ein Plan: Bearbeitung, Schleifen und Polieren in einem Prozessplan mit eingeplantem Aufmaß
-

Einschränkungen & Alternativen
- Innere Edelstahlgeometrie: Medizinprodukte und Teile, bei denen Entgraten wichtig ist, eignen sich für Elektropolieren
- Kostengünstige gleichmäßige Mattierung: Kugelstrahlen verdeckt Werkzeugspuren zu geringeren Kosten
- Planheit plus Ra 0,2–0,4 µm: wählen Sie Flachschleifen statt Polieren
- Glänzendes Aluminium im Außenbereich: polieren, dann klar eloxieren, oder geben Sie Vernickeln
- Kleine Innenbohrungen: Bohrungen unter etwa Ø8 mm werden stattdessen geläppt oder elektropoliert
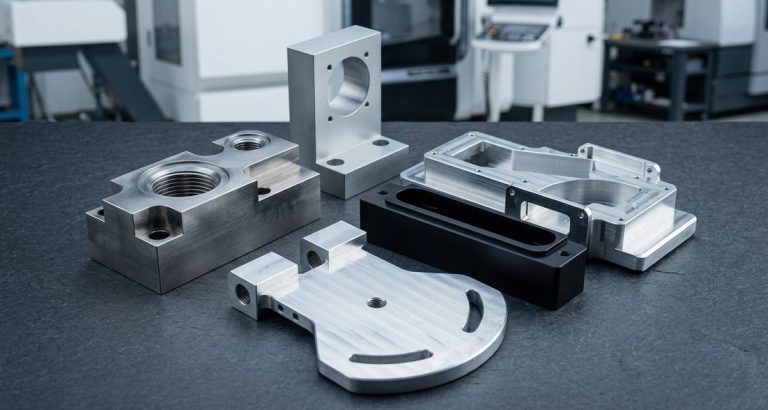
Oberflächenergebnisse auf polierten Teilen
Jede Methode liefert ein messbares Ra und ein eigenständiges Aussehen, von gerichteter Strichrichtung bis zum reflektierenden Spiegel ohne sichtbare Linien.
-

Gebürstete Strichrichtung
Gebürstetes Metall mit #120–#240 ergibt Ra 0,4–0,8 µm; #180 bis #240 ist das gängige #4-Satin, #320 und feiner eine Hairline-Oberfläche.
-

Ra-0,1-Politur
Polieren mit 400–1200er Körnung ergibt eine Oberfläche mit Ra 0,1 (Ra 0,1–0,2 µm): glänzend mit schwachen Linien, für Dicht- und Gleitflächen.
-

Spiegeloberfläche
Diamantpaste oder Buffing erreicht Ra 0,02–0,05 µm: reflektierend ohne sichtbare Linien, für optische Teile, Formnester und Ausstellungsteile.
-

Polierglanz
Sisal- und Baumwollscheiben mit Paste erzielen schnell einen hellen Glanz, wo Reflexion wichtiger ist als Planheit.
-

Beschichtungsgrundlage
Klares Eloxal über poliertem 6061 ergibt eine helle metallische Oberfläche; Typ II mit 10–15 µm bewahrt den meisten Glanz, Typ III Hardcoat mattiert ihn.
-

Klare Kunststoffe
Dampfpolitur glättet die Oberfläche von Teilen aus Polycarbonat, Acryl und PEI mit Lösungsmitteldampf und stellt die optische Klarheit ohne Abrieb wieder her.
Ra-Zielwerte nach Verfahren
| Verfahren | Typisches Ra | Aussehen | Relative Kosten | Hinweise |
|---|---|---|---|---|
| Wie bearbeitet | 0,8–1,6 µm | Feine Werkzeuglinien | 1× | DEK-Standardoberfläche; 1,6–3,2 µm beim Schruppfräsen |
| Flach- oder Rundschleifen | 0,2–0,4 µm | Gleichmäßig gerichtete matte Optik | 1,5–2× | Korrigiert zudem Ebenheit und Rundheit; siehe Präzisionsschleifen |
| Gebürstet / satiniert (#120–#240) | 0,4–0,8 µm | Gerichtete Struktur | 1,5× | Optik; verdeckt Handhabungsspuren |
| Poliert (Körnung 400–1200) | 0,1–0,2 µm | Glänzend, feine Linien | 2–3× | Ra-0,1-Oberfläche für Dicht- und Gleitflächen |
| Spiegel (Diamantpaste oder Polieren) | 0,02–0,05 µm | Reflektierend, keine sichtbaren Linien | 4–6× | Optik, Formnester, Ausstellungsteile |
| Elektropolieren (Edelstahl) | 50 % des Ausgangs-Ra | Glänzend, gleichmäßig | 2× | Siehe Elektropolieren |
Werkstoffe für Metallpolierdienstleistungen
DEK poliert Edelstahl, Aluminium, Messing, Titan und Werkzeugstahlteile, die es bearbeitet. Automatenstahl 303 und 416 zeigen feine Grübchen durch Sulfideinschlüsse und erreichen nur eine glänzende Politur.
Bearbeitetes Polycarbonat und Acryl erhalten ihre Klarheit durch Dampfpolitur zurück; PEEK, POM und Nylon werden mechanisch poliert.
-
Edelstahl 304Lässt sich mit abgestuften Schleifmitteln und Diamantpaste zu einem echten Spiegel mit Ra 0,05 µm oder besser polieren.Empfohlen
-
Edelstahl 316Erreicht wie 304 einen echten Spiegel; geben Sie 304 oder 316 an, wenn ein echter Spiegel erforderlich ist.Empfohlen
-
Aluminium 6061Erreicht einen hellen Spiegel, verkratzt und trübt jedoch ohne Klar-Eloxierung über der Politur.Mit Einschränkungen
-
Aluminium 7075Poliert zu einem hellen Spiegel; benötigt Klar-Eloxierung, um hell zu bleiben und Kratzfestigkeit zu erhalten.Mit Einschränkungen
-
Werkzeugstahl H13Eignet sich für Spiegel in optischen Formnestern, wo DEKs Polieren begann, ebenso wie S136 und 420.Empfohlen
-
Edelstahl 303Zeigt feine Grübchen durch Sulfideinschlüsse und ist daher auf eine glänzende Politur beschränkt, nicht auf einen echten Spiegel.Nur glänzend
Typische Polieranwendungen
Polieren dient funktionalen Flächen, die dichten oder gleiten, sowie optischen Teilen, bei denen das Aussehen zählt – von Formnestern bis zu Drehknöpfen und transparenten Kunststoffoptiken.
-
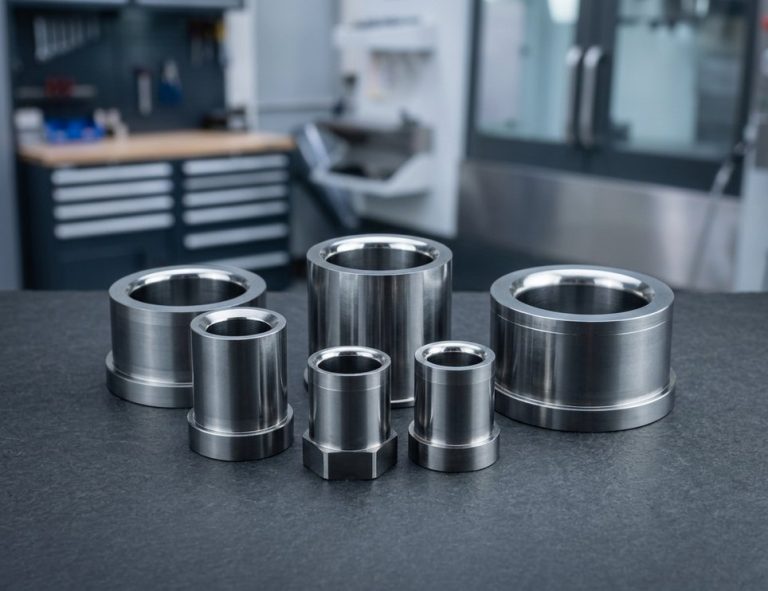 Dicht- & GleitflächenDichtflächen, Lagerzapfen und Gleitbahnen auf Ra 0,1–0,2 µm poliert, wobei Ebenheit bzw. Rundheit nach dem Polieren eingehalten wird.Angebot anfordern
-
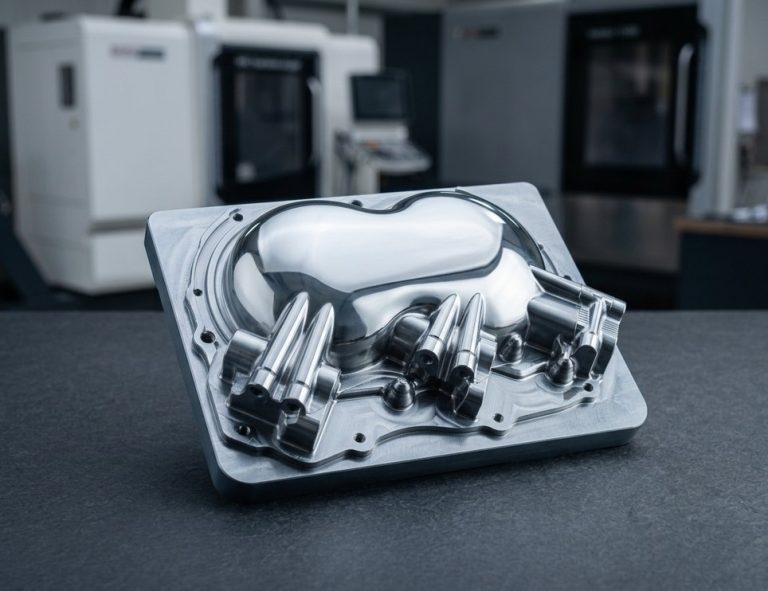 Optische FormnesterFormnester aus Werkzeugstahl S136, H13 und 420 für optische Formen spiegelpoliert, wo DEKs Polieren begann.Angebot anfordern
-
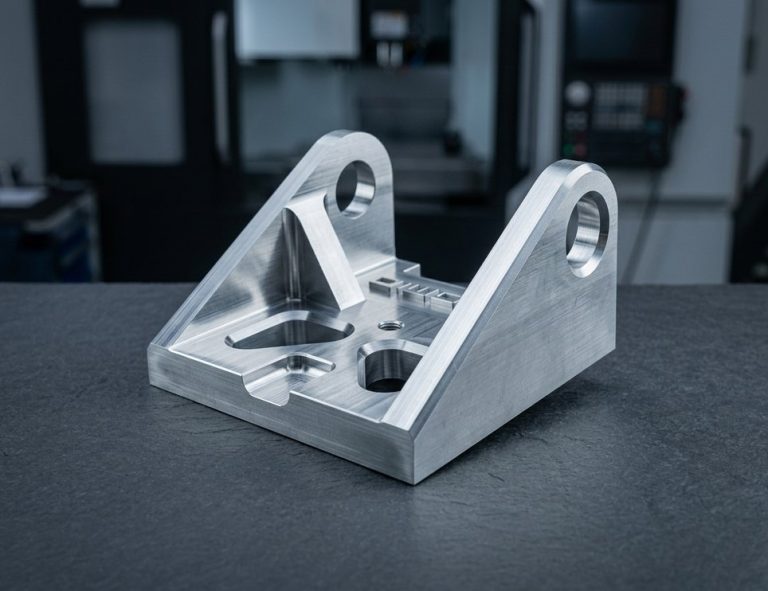 Instrumentenblenden#4-Satinglanz mit Körnung #180 bis #240 auf Geräte- und Instrumentenblenden, mit in der Zeichnung festgelegter Strukturrichtung.Angebot anfordern
-
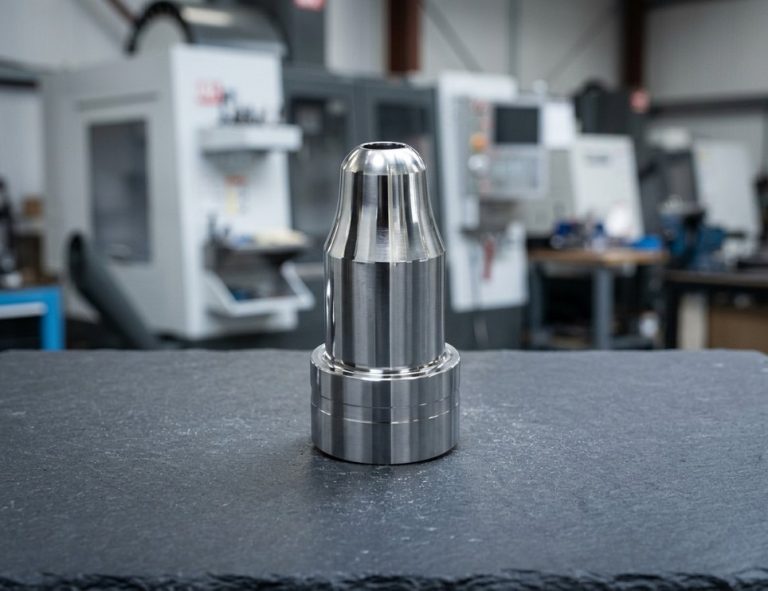 Drehknöpfe, Griffe & ZierleistenPolierte Drehknöpfe, Griffe und Zierleisten, bei denen Reflexionsvermögen wichtiger ist als Ebenheit.Angebot anfordern
-
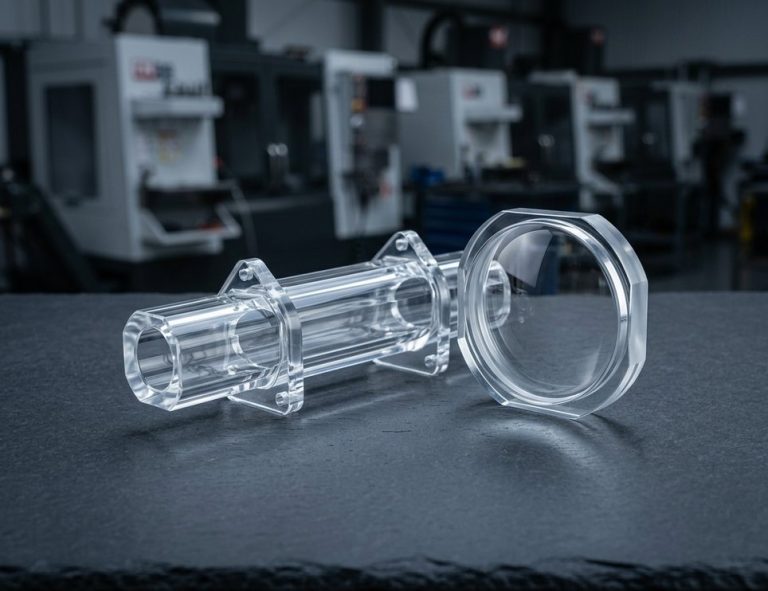 Linsen & LichtleiterDampfpolierte Linsen, Lichtleiter und fluidische Verteiler aus Polycarbonat und Acryl mit wiederhergestellter optischer Klarheit.Angebot anfordern
-
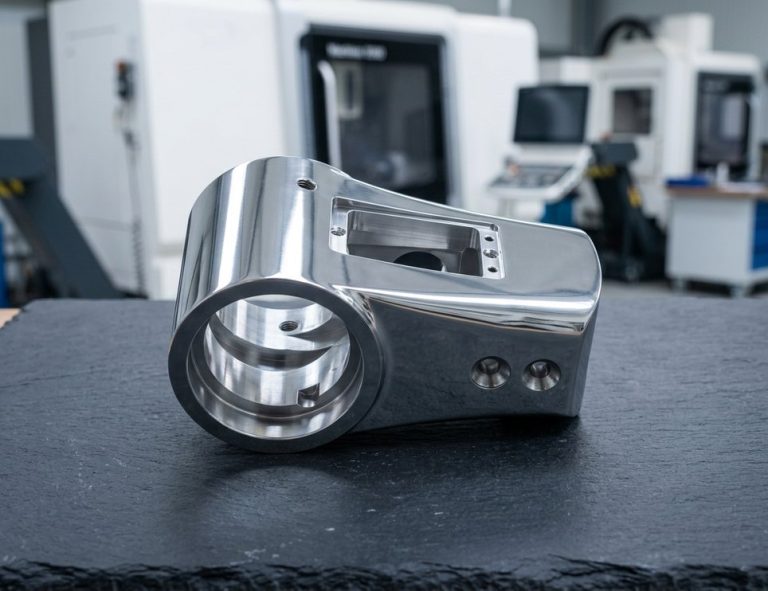 AusstellungsteileSpiegelfertige Ausstellungsteile mit Ra 0,02–0,05 µm, reflektierend ohne sichtbare Linien.Angebot anfordern
Hinweise zu Konstruktion & Toleranzen
Polieren trägt Material ab und verrundet Kanten. Geben Sie Ra, Strukturrichtung, Sichtflächen und Kantenzustand in der Zeichnung an, damit die Bearbeitungszugabe geplant werden kann.
-
Ra auf funktionalen Flächen angeben
Geben Sie einen Ra-Wert mit Messrichtung an, z. B. „Ra ≤ 0,2 µm quer zu den Schleifspuren“, die einzuhaltende Ebenheit bzw. Rundheit und „Maße gelten nach dem Polieren“.
-
Satinierte bearbeitete Teile definieren
Satinierte bearbeitete Teile benötigen eine Strukturrichtung: Zeichnen Sie einen Pfeil oder vermerken Sie „Struktur parallel zur Längsachse“. Die Struktur kann nicht durchgehend um eine Ecke verlaufen.
-
Optische Abnahme festlegen
Geben Sie Oberflächenbezeichnung und Körnung an („#240 gebürstet, Struktur längs“), die Flächen und die Abnahme: „keine sichtbaren Kratzer bei 300 mm unter normaler Beleuchtung“ oder ein Grenzmuster.
-
Materialabtrag berücksichtigen
Polieren trägt 5–20 µm pro Fläche ab, Bürsten 5–10 µm. Eine Welle Ø10.000 h6 fällt klein aus, wenn die Zeichnung nicht festlegt, dass die Maße nach dem Polieren gelten.
-
Kantenzustand festlegen
Geben Sie an, ob Kanten scharf bleiben müssen: Spiegelpolieren rundet Kanten um 0,05–0,1 mm ab, Buffing um 0,1–0,2 mm.
-
Beschichtungen nach dem Polieren planen
Eloxieren lässt die gebürstete Struktur sichtbar; bei elektropoliertem Edelstahl liefert ein Vorpolieren auf Ra 0,4 µm einen besseren Spiegel.
Polierspezifikationen
- Ra wie bearbeitet 0,8–1,6 µm
- Ra gebürstet / satiniert 0,4–0,8 µm (#120–#240)
- Ra poliert 0,1–0,2 µm (Körnung 400–1200)
- Spiegel-Ra 0,02–0,05 µm
- Abtrag beim Polieren 5–20 µm pro Fläche
- Abtrag beim Bürsten 5–10 µm
- Kantenabrundung beim Spiegelpolieren 0,05–0,1 mm
- Kantenrundung beim Buffing 0,1–0,2 mm
- Planheit beim Läppen 0,002 mm bei kleinen Teilen
- Min. Bohrung zum Polieren Etwa Ø8 mm
- Lieferzeit für Prototypen 5–8 Tage
- Angebot Technische Prüfung innerhalb von 6 Stunden
- Zertifizierungen ISO 9001:2015, ISO 13485, AS9100D


Gebürstet, Spiegel, Buffing und Dampfpoliert
Vier Polierverfahren für bearbeitete Teile, jeweils mit eigenem Ra-Bereich, Materialabtrag und passendem Einsatzgebiet.
Häufig gestellte Fragen
Antworten zu Ra-Zielwerten, Zeichnungsangaben, Werkstoffen und der Einbindung des Polierens in einen Bearbeitungsauftrag bei DEK.

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








