









7075-Aluminium-Bearbeitung
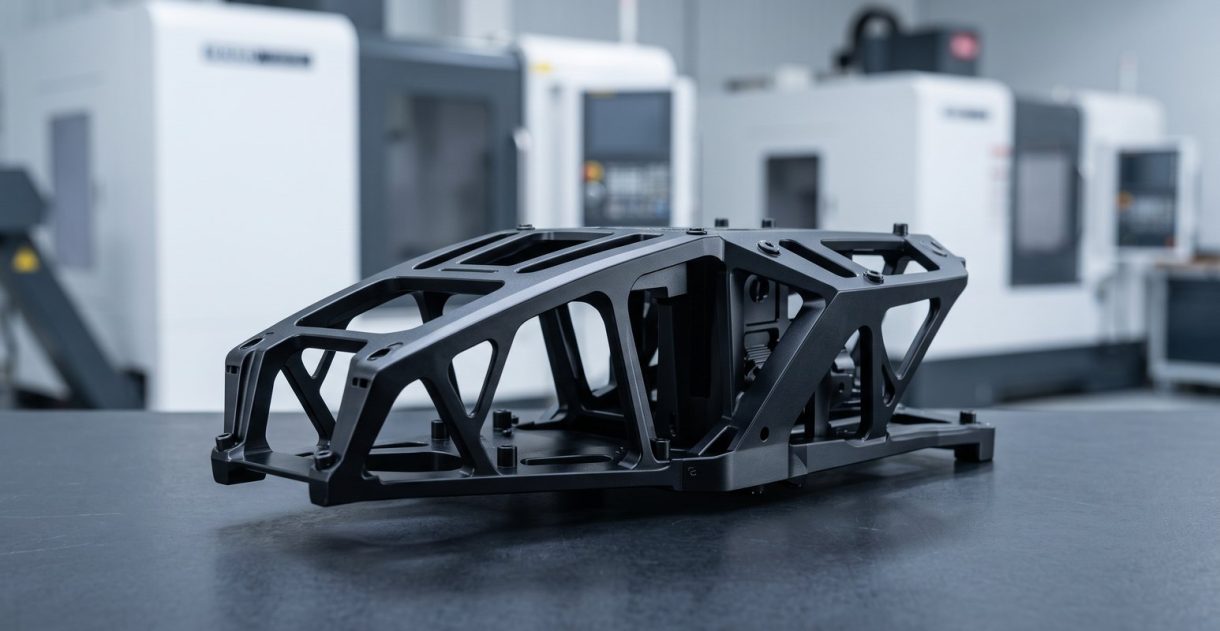
Auch bekannt als UNS A97075 · EN AW-7075 · DIN 3.43657075-Aluminium-Bearbeitung ist die Wahl, wenn ein Bauteil bei Aluminiumgewicht strukturelle Lasten tragen muss: 7075-T6 erreicht 503 MPa Streckgrenze bei 2,81 g/cm³. DEK bearbeitet Platten und Stangen aus T6 und T651 auf Anfrage auf ±0.005 mm, mit Harteloxierung, AS9100D und keine Mindestbestellmenge.
-
572 MPaZugfestigkeit
-
503 MPaStreckgrenze
-
11%Bruchdehnung
-
150 HBHärte
-
2,81 g/cm³Dichte
Bearbeitungskapazitäten und Toleranzen von DEK für 7075
Toleranzen, Oberflächen und Bauteilgrößen, die DEK bei 7075-T6 und T651 hält – gefräst, gedreht und auf CMM bei 20 °C geprüft.
-

Gefräst & gedreht
±0.025 mmStandard
-

Enge Toleranz
±0.005 mmauf Anfrage
-

Bohrungen und Passsitz
H7±0.01 mm bei 20–50 mm
-

Ebenheit, T651-Platte
0,02 mmüber 300 mm
-

Langdreh-Merkmale
±0.003 mmkleine Merkmale
-

Bearbeitungsoberfläche
Ra 0.8–1.6 µmRa 0.4 µm mit Schlichtschnitten
-

Frästeilgröße
~1000 mm3- und 4-Achs-Fräsen
-

Drehdurchmesser
1–250 mmCNC- und Langdrehen
Eigenschaften und äquivalente Bezeichnungen von 7075-Aluminium
Werkstoffdaten für 7075-T6 / T651 und überaltertes T73: eine Zink-Magnesium-Kupfer-Legierung mit der höchsten Festigkeit aller gängigen Aluminiumwerkstoffe.

- Zugfestigkeit 572 MPa (540 MPa min.)
- Streckgrenze 503 MPa (470 MPa min.)
- Bruchdehnung 11% (7% min.)
- Härte 150 HB
- Ermüdung (5×10⁸ Zyklen) 159 MPa
- Zerspanbarkeit (1212=100%) ~70–80%
- Spannungsrisskorrosion Mäßig

- Dichte 2,81 g/cm³
- Wärmeleitfähigkeit 130 W/m·K (T6)
- Wärmeleitfähigkeit T73 155 W/m·K

- Zn 5,1–6,1%
- Mg 2,1–2,9%
- Cu 1,2–2,0%
- Cr 0,18–0,28%
- Fe ≤0,5%
- Al Rest

- Zugfestigkeit 505 MPa
- Streckgrenze 435 MPa
- Bruchdehnung 13%
- Härte 135 HB
- Ermüdung (5×10⁸ Zyklen) 150 MPa
- Spannungsrisskorrosion Gut
Was die 7075-Bearbeitung erfordert
So verhält sich die 7075-T6-Bearbeitung in der Werkstatt: Span, Oberfläche, Werkzeugverschleiß und Eigenspannung in der Platte.
CNC-Bearbeitung von Aluminium 7075 ist nicht schwierig, unterscheidet sich aber von 6061. Das Material ist härter (150 HB gegenüber 95 HB), was einen saubereren Span, eine bessere Oberfläche, weniger Grat und Wandstärken von 0,6–0,8 mm ohne Rattern ermöglicht.
Die Spindeldrehzahlen liegen bei 600–1.200 m/min mit Flutkühlung und poliertem Hartmetall auf unseren CNC-Fräsen und 5-Achs-Bearbeitung -Zentren.
- Der Werkzeugverschleiß ist höher, daher werden Werkzeuge nach Plan gewechselt.
- Eigenspannungen in T6-Platten werden durch beidseitiges Schruppen, Ruhen und anschließendes Schlichten beherrscht.
- Die Legierung ist kerbempfindlich, daher entgraten und verrunden wir Kanten an ermüdungsbelasteten Teilen.
- Für Platten immer T651 angeben: Eine einseitige Tasche kann ein 300-mm-T6-Teil um 0,2–0,5 mm verziehen.
-
Spindeldrehzahl
600–1.200 m/minFlutkühlung, poliertes Hartmetall
-
Zerspanbarkeit
~70–80%Stahl 1212 = 100%
-
Oberflächengüte
Ra 0.8–1.6 µmBesser als 6061, kein Verschmieren
-
Dünne Wände
0,6–0,8 mmOhne Rattern
-
Werkzeugverschleiß
HöherWerkzeugwechsel nach Plan
Anwendungen in Luftfahrt, Drohnen und Robotik
Wo das Festigkeits-Gewichts-Verhältnis von 7075 seinen Preis wert ist: Aluminium-Bearbeitung für die Luftfahrt, Drohnen, Robotik und Vorrichtungsbau.
-
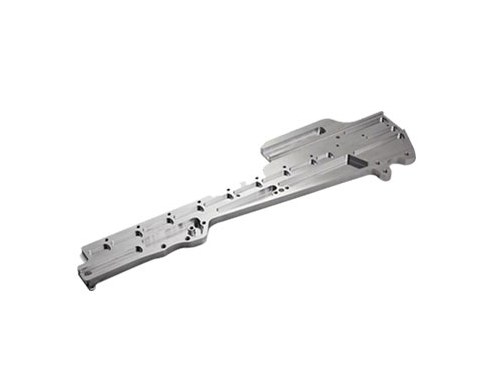
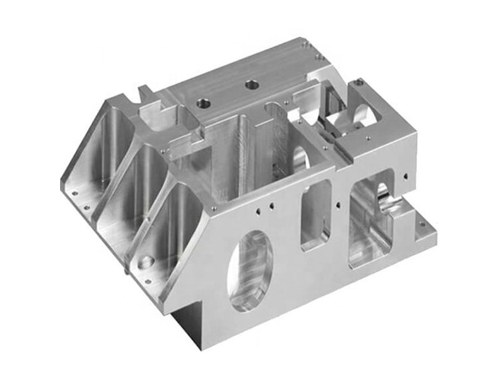
 Luftfahrt-HalterungenTragflächen- und Rumpfbefestigungen, Aktuatorgehäuse und Scharnierbeschläge, gefertigt im AS9100D-System.
-
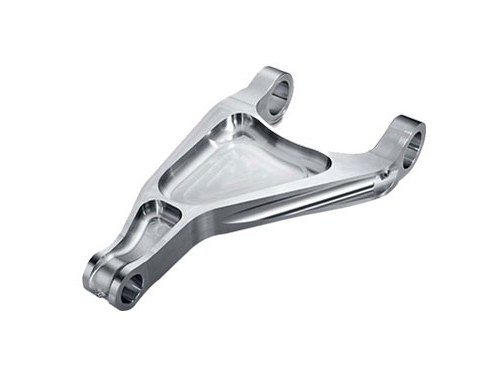
 DrohnenrahmenMotorhalterungen, Armverbindungen, Gimbal-Rahmen und Nutzlastschienen, bei denen das Verhältnis von Festigkeit zu Gewicht die Flugzeit verlängert.
-
 RobotikteileArmgelenke, Endeffektorplatten und Greiferfinger, die unter zyklischer Belastung laufen.
-
 Vorrichtungsbau und MotorsportVorrichtungen für Composite-Layup, Presswerkzeugplatten, Motorsport-Fahrwerke und Kletterkomponenten.
7075 vs. 6061 Bearbeitung und andere Aluminiumlegierungen
Bei der Wahl zwischen 7075 und 6061 für die Bearbeitung geht es um die Belastung, nicht um den Schnitt: 7075 punktet bei festigkeitsbegrenzten, gewichtskritischen Teilen; 6061 bei Kosten, Schweißbarkeit und Eloxalfarbe.
| Kriterium | Diese Legierung7075-T6 | 6061-T6 | 2024-T3 | 7050-T7451 |
|---|---|---|---|---|
| Streckgrenze | 503 MPa | 1,8× niedriger | – | – |
| Härte | 150 HB | 95 HB | – | – |
| Ermüdung | Besser als 6061 | Niedriger | Am besten | – |
| Schweißbarkeit | Nicht schweißbar | Schweißbar | – | – |
| Korrosionsbeständigkeit | Niedriger | Besser | Am schlechtesten | – |
| Materialkosten | 1,5–2× 6061 | Niedriger | – | – |
| Dickes Plattenmaterial (>75 mm) | Kern bei Festigkeit | – | – | Bevorzugt |
Harteloxieren und Oberflächenveredelungen für 7075
Oberflächenveredelungen für die 7075-Teile, die wir bearbeiten, angeboten als CNC-Bearbeitung + Veredelung; 7075 ist nicht schmelzschweißbar.
-
Harteloxieren VerfügbarTyp III, 25–75 µm und 350–450 HV, für Verschleißflächen, Gleitführungen und Getriebegehäuse; dunkler und weniger gleichmäßig als bei 6061 aufgrund des Kupferanteils.
-
Eloxieren VerfügbarTyp II klar, schwarz oder farbig, 5–25 µm, für Korrosionsschutz und Optik an bearbeiteten 7075-Teilen.
-
Chemische Konversionsschicht / Alodine VerfügbarMIL-DTL-5541 Klasse 3 Konversionsschicht für leitfähige, lackierbare Luftfahrtflächen auf bearbeitetem 7075.
Angebot für 7075-Aluminiumbearbeitung anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Zustand (T651 oder T73), Toleranzen und Oberflächenveredelung; ein Ingenieur bestätigt Materialverfügbarkeit, Walzrichtung und Eloxalzugaben.
Warum DEK für die 7075-Aluminiumbearbeitung
Zertifizierte Luftfahrt-Aluminiumarbeiten, geprüfte Materialien und von Ingenieuren geprüfte Angebote sowie die Konstruktionsregeln, die 7075-Teile vor Problemen bewahren: Zustand, Schweißen und Spannungsrisskorrosion.
- AS9100D, ISO 9001:2015 und ISO 13485 zertifiziert durch TÜV; über 20 Jahre Bearbeitung von Luftfahrt- und Industriealuminium auf über 100 CNC-Maschinen.
- Spektrometerprüfung bei jeder eingehenden Charge; CMM-Messung, FAI-Berichte und Materialzertifikate auf Anfrage.
- Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden inklusive Zustand, Spannungsarmglühen und Eloxalzugaben; keine Mindestbestellmenge.
- Prototypen in 3–5 Tagen, weltweiter Versand in 3–7 Tagen, über unseren CNC-Bearbeitungsservice Workflow.
Schweißen. 7075 ist in der Praxis nicht schmelzschweißbar: Die Zink-Kupfer-Chemie führt zu Heißrissen, und die wärmebeeinflusste Zone verliert den Großteil ihrer T6-Festigkeit. Aus dem Vollen fräsen oder verschrauben; wenn eine Schweißkonstruktion unvermeidbar ist, wechseln Sie zu 6061.
Spannungsrisskorrosion. T6 kann unter dauerhafter Zugspannung quer zur Walzrichtung reißen. Richten Sie die Hauptbelastung an der Walzrichtung aus und bringen Sie stets eine Oberflächenbehandlung auf; T73 tauscht etwa 12 % Festigkeit gegen deutlich bessere Beständigkeit in feuchter oder maritimer Umgebung.
-
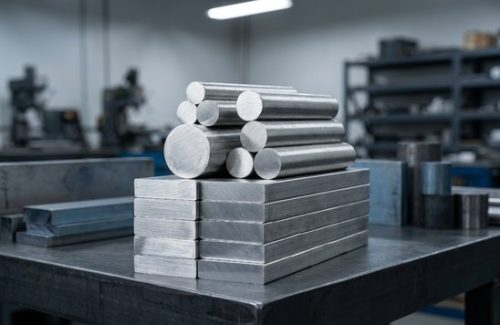 Rohmaterial
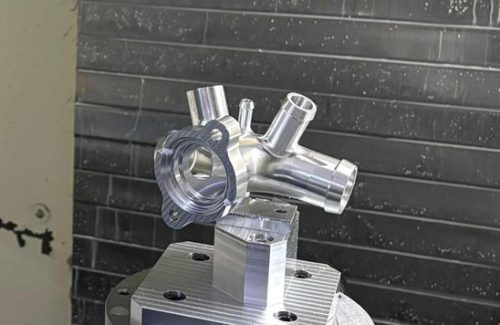 CNC-bearbeitet
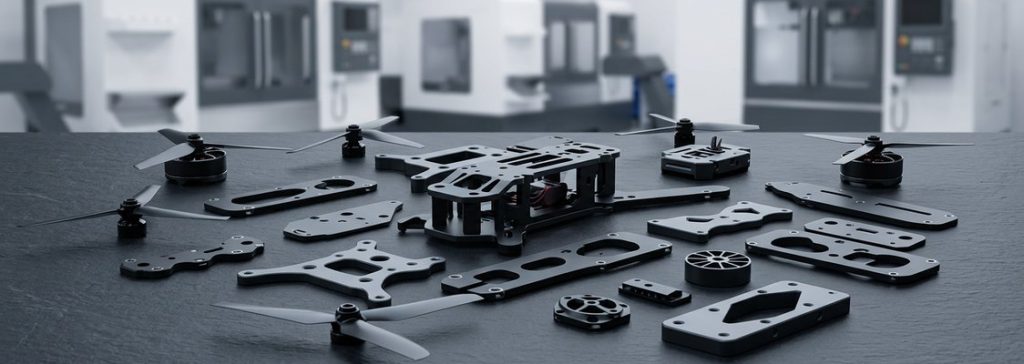 Fertige Teile
-
 Rohmaterial
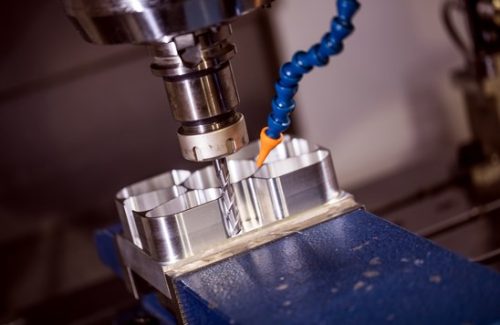 CNC-bearbeitet
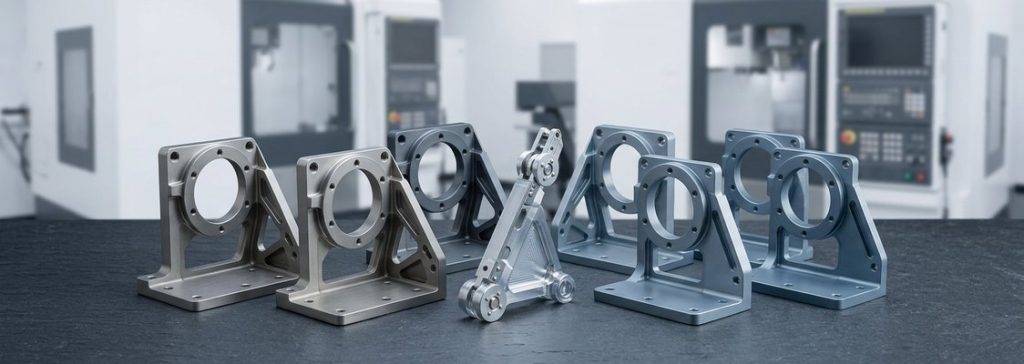 Fertige Teile
Häufig gestellte Fragen
Häufige Fragen zur Bearbeitung, zum Schweißen und zum Eloxieren von 7075-Aluminiumteilen.
Weitere Werkstoffe
-
 Aluminium MIC6MIC-6 ist eine gegossene Aluminiumplatte aus einer Metallmischung. Sie bietet hohe Genauigkeit und lässt sich leicht bearbeiten.Mehr erfahren
-
 Aluminium 5052Aluminium 5052 wird aufgrund seiner Umformbarkeit und Korrosionsbeständigkeit häufig in der CNC-Bearbeitung eingesetzt. Es gehört zur 5xxx-Serie der Aluminiumlegierungen und bietet mittlere Festigkeit.Mehr erfahren
-
 Aluminium 2014Aluminium 2014 ist eine hochfeste Legierung, die in der Luftfahrt häufig verwendet wird. Unter bestimmten Bedingungen lässt sie sich leicht bearbeiten und wird oft durch Extrusion zu Stangen und Profilen geformt.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








