









Acryl-CNC-Bearbeitung
Die Acryl-CNC-Bearbeitung bei DEK verwandelt gegossenes und extrudiertes PMMA in optisch klare Teile mit ±0.01 mm an kritischen Merkmalen und Prototypen in 3–5 Tagen. Scharfe Werkzeuge, Druckluftkühlung und ein Polierprozess stellen die volle Transparenz wieder her.
-
±0.01 mm
Kritische Merkmale
-
3–5 Tage
Lieferzeit für Prototypen
-
92 %
Lichtdurchlässigkeit
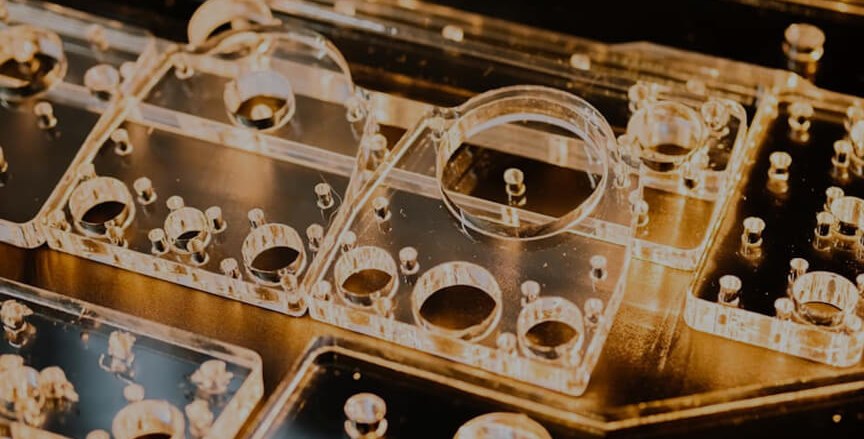

Warum Acryl-Bearbeitung eine sorgfältige Werkstatt erfordert
Acryl bestraft Werkstätten, die es wie Aluminium zerspanen: Es bildet Spannungsrisse, splittert und trübt unter Hitze, Einspanndruck oder dem falschen Kühlmittel. PMMA gehört zu den Materialien, die unsere CNC-Bearbeitung von Kunststoffenabdeckt – gefertigt auf denselben 3-, 4- und 5-Achs-Fräsmaschinen wie Ihre Metallteile.
Da Acrylteile meist in Metallgehäuse eingebaut werden, fertigen wir die passenden Aluminium- oder Edelstahlteile im selben Auftrag und prüfen die Passung, bevor beides versendet wird. Das gesamte Sortiment finden Sie unter CNC-Bearbeitung von Kunststoffen.
-

ISO 9001:2015, ISO 13485 und AS9100D
-

Von Ingenieuren geprüfte Preise innerhalb von 6 Stunden
-

keine Mindestbestellmenge, von 1 bis 10.000+ Stück
-

IQC, IPQC, FAI und OQC auf CMM
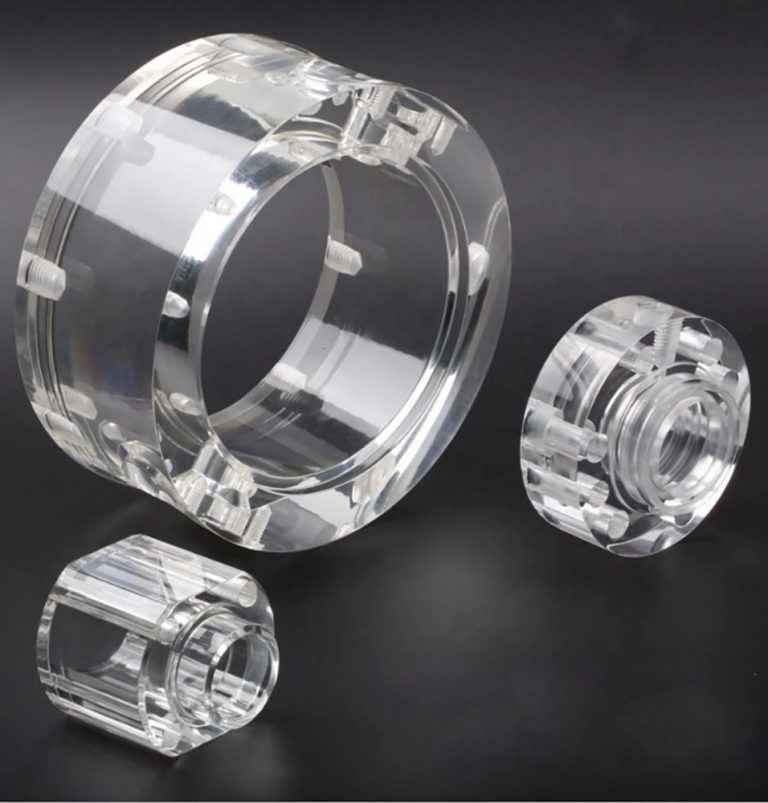
Acryl-Sorten, die wir bearbeiten
Gegossenes PMMA: 1,19 g/cm³, Zugfestigkeit 65–75 MPa, max. Einsatztemperatur 80 °C. Wählen Sie gegossenes Material, wenn das Teil poliert, verklebt oder dicker als 12 mm ist.
-

Gegossenes Acryl (PMMA-C)
92 % LichtdurchlässigkeitHöheres Molekulargewicht, geringere innere Spannung. Die Standardwahl für optische Teile, dicke Blöcke und alles, was poliert oder verklebt wird.
-

Extrudiertes Acryl
Geringere Kosten, engere DickentoleranzPMMA-E ist weicher, schmieriger am Schneidwerkzeug und neigt stärker zu Spannungsrissen. Gut geeignet für flache Abdeckungen und einfache Aussparungen in Standarddicke.
-

Schlagzäh modifiziertes Acryl
Erhöhte ZähigkeitFür Schutzscheiben und gehandhabte Bauteile, die Stöße aushalten müssen – bei geringfügig schlechterer Klarheit als Standard-Gussplatten.
-

UV-filternde Sorten
UV-durchlässig oder UV-filterndUV-durchlässige und UV-filternde Sorten für Instrumentenfenster und Fotohärtungsvorrichtungen, die das durchtretende Licht steuern müssen.
-

Spiegelplatten
Farbig, satiniert, verspiegeltFarbige, satinierte und verspiegelte Platten für Display- und Beschilderungsteile, bei denen das Aussehen wichtiger ist als optische Klarheit.
-

Gegossenes PMMA (typisch)
~70 × 10⁻⁶/K AusdehnungDreimal so starke Ausdehnung wie Aluminium, 0,3 % Wasseraufnahme in 24 h und 80 °C Einsatztemperatur (extrudierte Sorten etwa 70 °C). Planen Sie die Toleranzen entsprechend.
-
±0.01 mm
Kleine starre Merkmale
-
±0.05 mm
Dünne oder große Plattenbauteile
-
Ra 0.2 µm
Polierte Acrylflächen
-
Ra 0.8–1.6
Bearbeitungsoberfläche (µm)
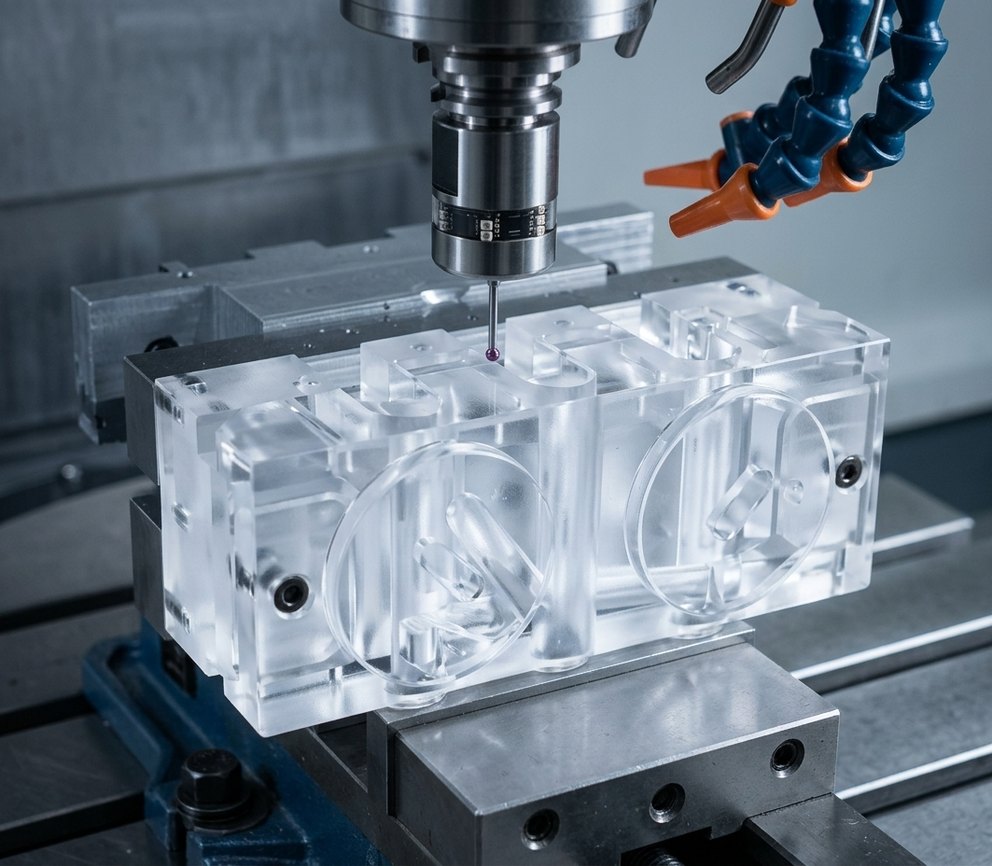
Verfahren der Acryl-CNC-Bearbeitung
Bei der Bearbeitung von klarem Acryl werden die PMMA-Bearbeitungstoleranzen nach 24 Stunden bei Raumtemperatur gemessen, wobei auch Trübung und Kantenklarheit geprüft werden.
-
1
CNC-Fräsen
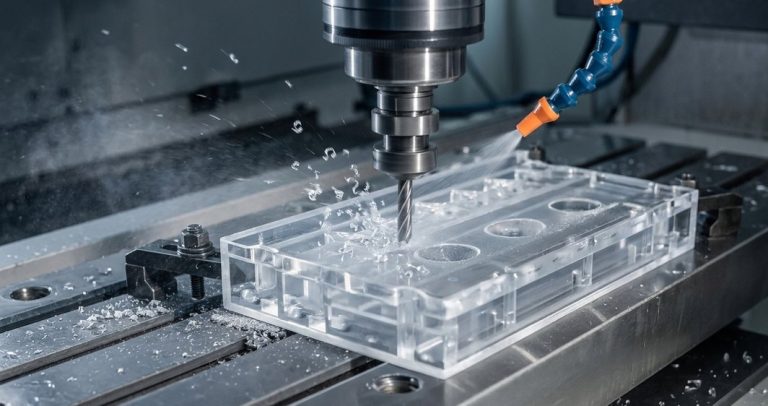
3-, 4- und 5-achsig CNC-Fräsen für Taschen, Fenster, gefaste Kanten, Gravuren und Freiform-Linsenflächen mit scharfen, polierten Schneidwerkzeugen.
-
2
CNC-Drehen
Runde Linsen, Schaugläser, Lichtleiter und Gewindekappen, gedreht mit Druckluftkühlung, um Hitze zu vermeiden, die die Oberfläche trübt oder Spannungsrisse verursacht.
-
3
Bohren und Gewindeschneiden
Peckschnittzyklen und reduzierter Vorschub beim Durchbruch verhindern Ausbrüche; Gewindeeinsätze kommen in Bohrungen, die wiederholt montiert werden, statt in Presssitze.
-
4
Polieren und Kleben
Flamm-, Dampf- und Diamantpolieren, Lasermarkierung und Lösungsmittelkleben. Für Plattengehäuse siehe kundenspezifische Acryl-Fertigung.
Design- und Bearbeitungstipps für Acryl
Regeln, die unsere Ingenieure anwenden, damit kundenspezifische Acrylteile frei von Rissen, Spannungsrissen und Passungsproblemen bleiben.
-
1
Spannungsabbau durch Tempern
Wir tempern gegossene Rohlinge bei etwa 80 °C mit langsamem Abkühlen vor den Schlichtdurchgängen und erneut vor dem Lösungsmittelkleben oder der Exposition gegenüber Alkoholen, die sonst Spannungsrisse an den Kanten verursachen.
-
2
Wärmeausdehnung
Eine Acryl-Linse mit 70 mm Durchmesser dehnt sich bei einem Temperaturwechsel von 40 °C etwa 0,13 mm stärker aus als ihr Aluminiumfassung. Lassen Sie radiales Spiel oder verwenden Sie einen nachgiebigen Haltering.
-
3
Scharfe Ecken
Innenecken sind Ausgangspunkte für Risse: Geben Sie einen Radius von mindestens 0,5 mm an (1 mm bevorzugt). Außenkanten erhalten eine 0,3-mm-Fase, sofern sie nicht flammpoliert werden.
-
4
Dünne Wandstärken
Halten Sie Wandstärken bei 1,5 mm oder mehr, 2 mm dort, wo das Teil poliert oder verklebt wird. Auf kurzen Abschnitten können wir mit einer Stützvorrichtung 0,8 mm einhalten.
-
5
Rissbildung und Spannungsrisse
Druckluft oder ein nicht aromatisches Kühlmittel, geringer Spanndruck auf Weichbacken oder Vakuumvorrichtungen und keine Einpressstifte. Geben Sie Gewindeeinsätze vor, keine Presspassungen.
-
6
Bohrungen und optische Flächen
Kunststoffbohrer mit Spanwinkel null, 0,05 mm Übermaß für Durchgangsschrauben, Senkköpfe. Geben Sie bei optischen Flächen Ebenheit und Scratch-Dig an, kein Längenmaß.
Wann Acryl statt Polycarbonat oder PET wählen
Wie Acryl im Vergleich zu Polycarbonat und PET abschneidet. Wenn kein transparentes Fenster erforderlich ist, Aluminiumbearbeitung hält engere Toleranzen ein.
| Kriterium | Dieses MaterialAcryl | Polycarbonat | PET |
|---|---|---|---|
| Wählen Sie es für | Linsen, Lichtleiter | Schutzscheiben, Visiere | Chemikalienbeständigkeit |
| Lichtdurchlässigkeit | 92 % | 88 % | – |
| Schlagzähigkeit | Geringer | 10–20× Acryl | – |
| Polierbarkeit | Am besten | Geringer | Geringer |
| Kratzfestigkeit / UV | Beständig, UV-stabil | Weniger beständig | – |
| Lebensmittelkontakt | – | – | Zulassungen |
Wo kundenspezifische Acrylteile eingesetzt werden
Von Mikrofluidik-Verteilern bis zu Linsen für die Kabinenbeleuchtung: Bearbeitetes PMMA kommt überall dort zum Einsatz, wo ein Teil klar, leicht und präzise sein muss.
-
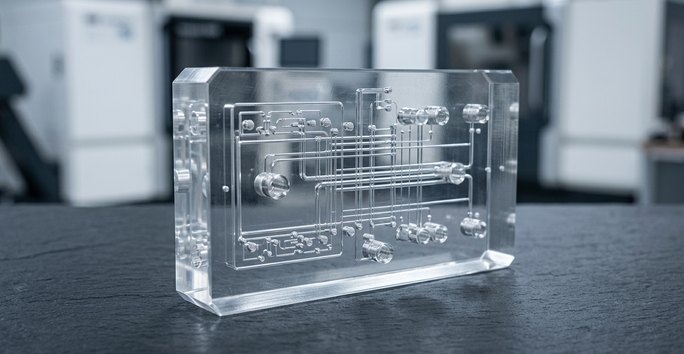 Medizin und LaborMikrofluidik-Verteiler, Küvettenhalter, Sichtfenster und Abdeckungen für Diagnosegeräte, gefertigt unter ISO 13485.
-
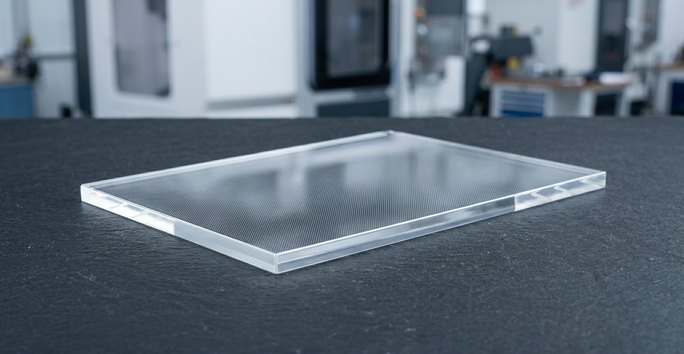 Elektronik und DisplayLichtleiter, LED-Diffusoren, Touchscreen-Abdeckungen und Instrumentenblenden, poliert für eine saubere, gleichmäßige Lichtabgabe.
-
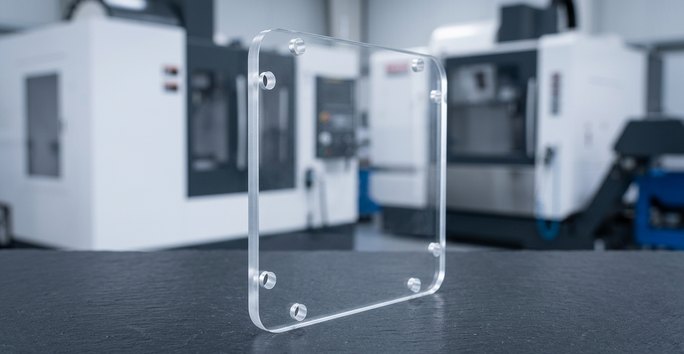 AutomatisierungMaschinenschutzabdeckungen, Sensorgehäuse und Prüfvorrichtungen, die dem Bediener den Prozess sichtbar machen und ihn zugleich einkapseln.
-
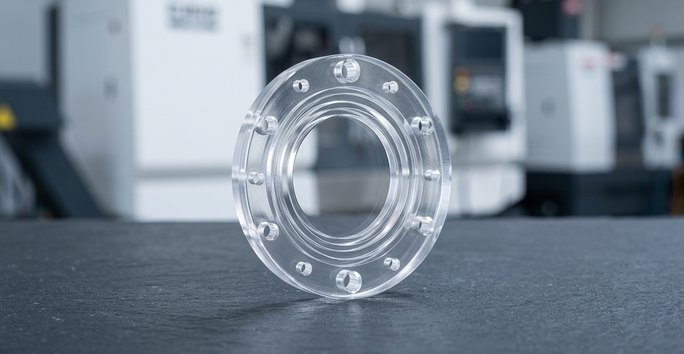 HalbleiterWafer-Sichtfenster und Prüfvorrichtungen, gefertigt mit ±0,01 mm auf kleinen, gut abgestützten Merkmalen.
-
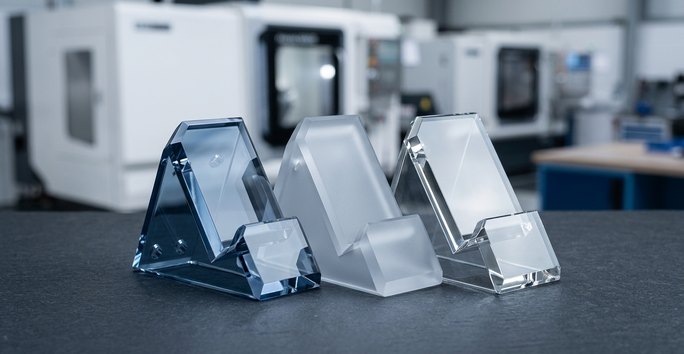 KonsumgüterDisplaysockel, Beleuchtungskomponenten und optisches Zubehör aus klarem, farbigem, mattiertem oder verspiegeltem Plattenmaterial.
-
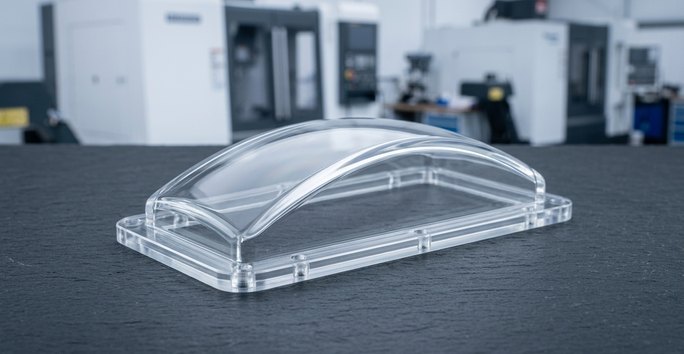 Luft- und Raumfahrt sowie VerteidigungLinsen für die Kabinenbeleuchtung, Anzeigenabdeckungen und Fenster für Trainingsgeräte, geprüft von IQC bis OQC vor dem Versand.
Veredelungsoptionen für polierte Acrylteile
CNC-Bearbeitung plus Veredelung: Stellen Sie die optische Klarheit wieder her, mattieren Sie eine Diffusorfläche oder markieren Sie Teilenummern auf Ihren Acrylteilen.
Benötigen Sie eine andere Veredelung für PMMA? Alle Veredelungsoptionen ansehen
-
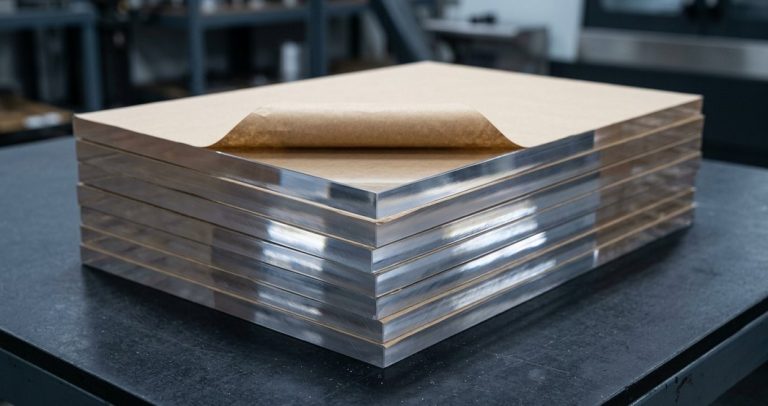 DampfpoliturAm beliebtestenStellt die optische Klarheit bei komplexen Geometrien und innenliegenden Kanälen wieder her, die eine Schwabbelscheibe nicht erreicht.Angebot anfordern
-
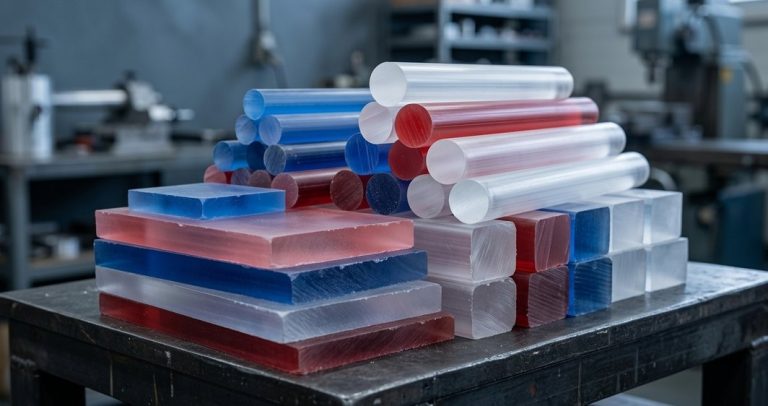 FlammpoliturAm beliebtestenSchnell auf geraden Kanten; nicht für enge Toleranzflächen geeignet, da es Kanten leicht verrundet.Angebot anfordern
-
 Diamant- und SchwabbelpoliturAm beliebtestenErreicht Ra 0,05 µm oder besser auf ebenen Flächen und Linsenoberflächen nach der CNC-Bearbeitung.Angebot anfordern
-
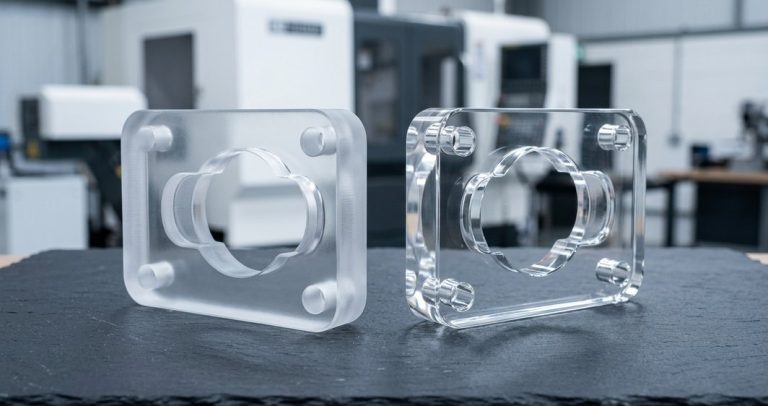 KugelstrahlenAm beliebtestenErzeugt mattierte Diffusorflächen und blendfreie Displayflächen auf bearbeitetem Acryl.Angebot anfordern
-
 Lackieren und HinterlackierenAm beliebtestenDeckende Farben auf Displayteilen, mit Abklebung, die die transparenten Fenster klar hält.Angebot anfordern
-
 LasermarkierungAm beliebtestenDauerhafte Teilenummern und Skalen, markiert auf bearbeiteten Acrylteilen und Instrumentenfenstern.Angebot anfordern
FAQ zur Acryl-Bearbeitung
Häufige Fragen von Ingenieuren, die gefräste PMMA-Teile spezifizieren.
Weitere Werkstoffe
-
 DelrinAcetal-Homopolymer (Delrin 150) und Copolymer für Zahnräder, Buchsen, Ventilgehäuse und lebensmittelkontaktnahe Teile: saubere Späne, geringe Feuchtigkeitsaufnahme, typisch ±0,01 mm.Mehr erfahren
-
 NylonZähes, leises, selbstschmierendes PA6, PA66, 30 % glasfaserverstärktes und MoS2-Nylon für Zahnräder, Buchsen, Verschleißplatten, Rollen und Isolatoren.Mehr erfahren
-
 PEIUngefülltes Ultem 1000 und 30 % glasfaserverstärktes Ultem 2300 PEI für Testfassungen, Sterilisationstabletts und Flugzeug-Halterungen: 170 °C Dauergebrauchstemperatur, UL 94 V-0.Mehr erfahren
-
 PolyethylenUHMW-PE und HDPE: der reibungsärmste und abriebfesteste Standardkunststoff, in Naturqualitäten FDA-konform, für Verschleißleisten und Kettenführungen.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








