









Bearbeitung von Titan Grad 5 (Ti-6Al-4V)
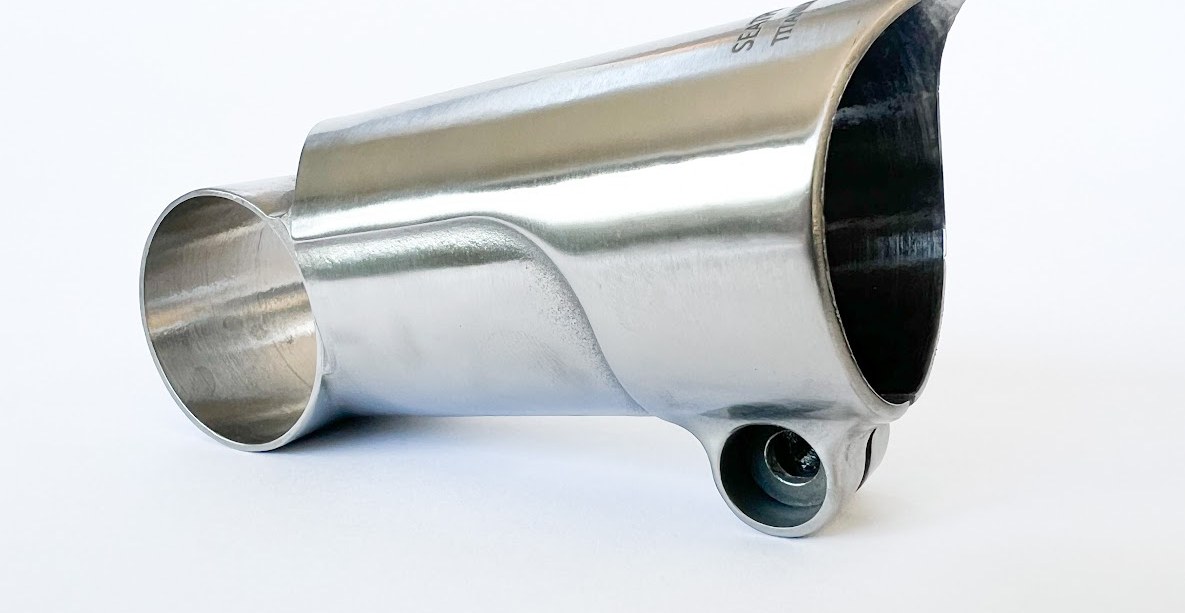
Auch bekannt als Ti-6Al-4V · UNS R56400 · EN 3.7164Die Bearbeitung von Titan Grad 5 verwandelt Ti-6Al-4V (UNS R56400) und dessen ELI-Variante in Luftfahrtbeschläge, Implantatkomponenten und Rennsportteile. DEK hält auf Anfrage ±0.005 mm nach AS9100D und ISO 13485 ein – ohne Mindestbestellmenge und mit Prototypen in 3–5 Tagen.
-
895 MPa min.Zugfestigkeit
-
828 MPa min.Streckgrenze
-
10–14 %Dehnung
-
33–36 HRCHärte
-
4,43 g/cm³Dichte
DEK-Fähigkeiten und Toleranzen für Grad 5
Toleranzen, Oberflächenveredelungen und Lieferzeiten, die DEK bei der CNC-Bearbeitung von Ti-6Al-4V einhält – vom 5-Achs-Fräsen bis zum Langdrehen und Drahterodieren.
-

Gefräste/gedrehte Merkmale
±0.025 mmStandard
-

Enge Toleranz
±0.005 mmauf Anfrage
-

Langgedrehte Merkmale
±0.003 mmkleine Merkmale
-

5-Achs-Kontursteuerung
±0.01 mmkonturierte Teile
-

Bohrungen und Wellenpassungen
H7 / g6typische Passungen
-

Oberflächengüte
Ra 0.8–1.6 µmwie bearbeitet
-

Geschliffen oder poliert
Ra 0.2–0.4 µmnach dem Schleifen
-

Lieferzeit für Prototypen
3–5 Tagekeine Mindestbestellmenge
Eigenschaften und gleichwertige Bezeichnungen von Ti-6Al-4V
Werkstoffdaten für Grad 5 (Ti-6Al-4V) im geglühten Zustand, mit Werten für Grad 23 (Ti-6Al-4V ELI) für Implantatanwendungen.
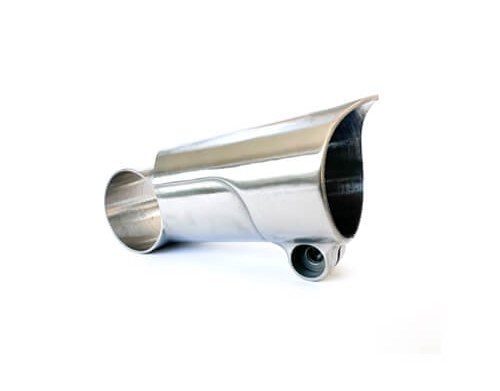

- Zugfestigkeit 895–1.000 MPa (895 min.)
- Streckgrenze 828–930 MPa (828 min.)
- Dehnung 10–14 %
- Härte 33–36 HRC
- Härte (Brinell) ca. 334 HB
- Zerspanbarkeit (1212=100 %) ~20–25 %

- Dichte 4,43 g/cm³
- Elastizitätsmodul 114 GPa
- Wärmeleitfähigkeit 6,7 W/m·K
- Max. Einsatztemperatur 350–400 °C

- Aluminium (Al) 5,5–6,75 %
- Vanadium (V) 3,5–4,5 %
- Eisen (Fe) ≤0,30 %
- Sauerstoff (O) ≤0,20 %
- Titan (Ti) Rest

- Bezeichnungen UNS R56401
- Normen ASTM F136 / AMS 4930
- Sauerstoff / Eisen ≤0,13 % O, ≤0,25 % Fe
- Zugfestigkeit 860 MPa min.
- Streckgrenze 795 MPa min.
- Dehnung 10–15 %
- Härte 32–35 HRC
Warum die Bearbeitung von Ti 6Al 4V anspruchsvoll ist
Wie sich Grad 5 an der Spindel verhält: Hitze an der Schneide, reaktive Späne und Rückfederung – und mit welchen Aufspannungen DEK diese beherrscht.
Bei 6,7 W/m·K leitet Titan Wärme etwa siebenmal schlechter als Stahl, sodass sich die Schnittwärme an der Werkzeugschneide konzentriert, wo Temperaturen über 1.000 °C entstehen und Hartmetall erweicht. Heißes Titan reagiert zudem mit Werkzeugwerkstoffen und verschweißt den Span mit der Schneide.
Mit einem Elastizitätsmodul von 114 GPa federt es etwa doppelt so stark wie Stahl zurück und weicht hinter dem Werkzeug aus. Steife Aufspannungen auf 5-Achs-Maschinen sind keine Option, sondern Pflicht.
- 40–80 m/min beim Hartmetall-Schruppen, Hochdruck-Kühlmittelzufuhr durch das Werkzeug
- Scharfes feinkörniges Hartmetall, nach festem Verschleißplan gewechselt; ein Werkzeug verweilt nie im Schnitt
- Kurzer Überhang, vollflächige Spannung, Gleichlauffräsen, konstante Eingriffsbedingungen
- Dünne Wände im Wechsel von Durchgängen geschnitten, mit 0,2–0,3 mm Aufmaß für den Schlichtschnitt
-
Schnittgeschwindigkeit
40–80 m/minHartmetall-Schruppen
-
Zerspanbarkeit
~20–25 %gegenüber Stahl 1212 = 100 %
-
Wärmeleitfähigkeit
6,7 W/m·KWärme bleibt an der Schneide
-
Schneidentemperatur
über 1.000 °CHartmetall erweicht
-
Schlichtaufmaß
0,2–0,3 mmDünne Wände, beidseitig
-
Zykluszeit und Werkzeuge
3–5×im Vergleich zu einem Bauteil aus Baustahl
Typische bearbeitete Bauteile aus Titan Grade 5
Ti-6Al-4V-Bauteile fertigt DEK für Aerospace-, Medizin- und Motorsport-Anwendungen, bei denen Last oder Hitze Aluminium ausschließen.
-
 Aerospace-AnschlussstückeMotorhalterungen, Fahrwerksanschlüsse und Rumpfhalterungen, die heißer laufen oder mehr Last tragen als Aluminium zulässt.
-
 Aktuatoren und BefestigungselementeAktuatorkomponenten und Befestigungselemente, gefertigt nach AS9100D mit vollständiger Rückverfolgbarkeit, FAI-Berichten und CMM-Daten.
-
 Orthopädische ImplantateOrthopädische Implantate und Wirbelkörperkäfige aus Grade 5 ELI nach ISO 13485, mit Chargenrückverfolgbarkeit vom Stangenzeugnis bis zum Bauteil.
-
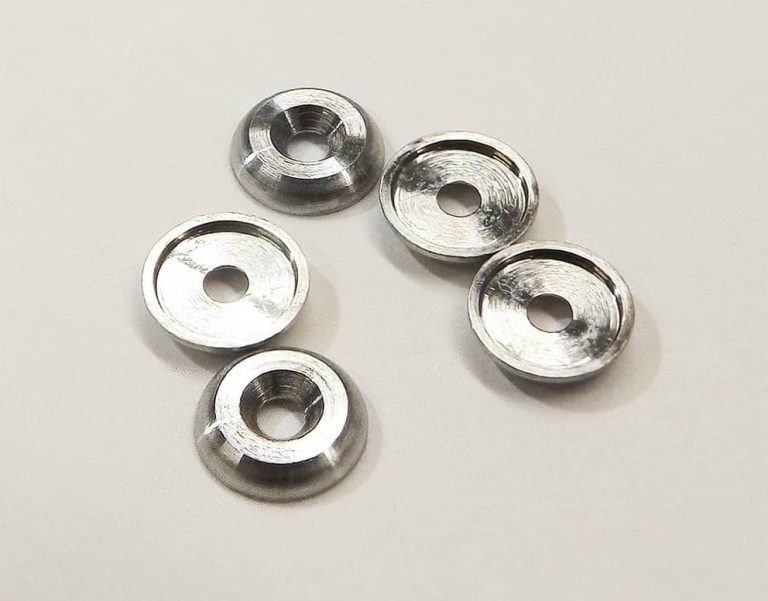
 Knochenschrauben, AbutmentsKnochenschrauben, Dental-Abutments und Stifte bis hinunter zu 1 mm auf CNC- und Langdrehmaschinen, in Grade 5 ELI für Implantate.
-
 Chirurgische InstrumenteChirurgische Instrumente aus Grade 5 ELI, gekennzeichnet durch farbiges Titan-Anodisieren und nach ISO 13485-Anforderungen gefertigt.
-
 Motorsport-TeileRennsportteile aus Ti-6Al-4V, einer Alpha-Beta-Legierung, gewählt für ihre Festigkeit bei einer Dichte von 4,43 g/cm³.
-
 Drohnen und RobotikTeile für Drohnen und Robotik sind reguläre Grade-5-Arbeit, gefertigt auf 3-, 4- und 5-Achs-Fräsmaschinen ohne Mindestbestellmenge.
-
 Marine-KomponentenMarine-Teile aus Grade 5, wo strukturelle oder Ermüdungslast kommerziell reines Titan ausschließt.
Wann Sie Grade 5 statt Grade 2 Titan wählen
Grade 5 gegenüber Grade 2 Titan bedeutet Festigkeit gegen Umformbarkeit und Kosten: Wählen Sie Grade 5 immer dann, wenn das Bauteil strukturelle oder Ermüdungslast trägt, und ELI für Implantate und kryogene Anwendungen.
| Kriterium | Diese GüteGrade 5 | Grade 23 ELI | Grade 2 | Grade 1 |
|---|---|---|---|---|
| Typ | Alpha-Beta | ELI-Legierung | Reines Ti | Reines Ti |
| Zugfestigkeit | 895 MPa min. | 860 MPa min. | 345 MPa | Weicher |
| Streckgrenze | 828 MPa min. | 795 MPa min. | – | – |
| Zerspanbarkeit | ~20–25 % | ~20–25 % | ~25–30 % | – |
| Umformbarkeit | Geringer | Besser | Einfacher | Maximum |
| Typische Verwendung | Strukturell | Implantate | Chemisch | Umformen |
Wärmebehandlung und Oberflächenveredelung
Bei Grade 5 dienen Oberflächenveredelungen der Kennzeichnung und der Ermüdungsfestigkeit statt dem Korrosionsschutz; alle werden an Bauteilen angewendet, die DEK fertigt.
-
Farbiges Titan-Anodisieren VerfügbarCNC-Bearbeitung plus farbiges Anodisieren bei 10–100 V, ohne Farbstoff, zur Kennzeichnung von Implantaten und Instrumenten nach Größe oder Typ.
-
Typ-II-Anodisieren VerfügbarCNC-Bearbeitung plus Typ-II-Anodisieren auf Ti-6Al-4V zur Verbesserung der Frettfestigkeit bei Gleit- und Gewindeteilen.
-
Polieren VerfügbarCNC-Bearbeitung plus Polieren auf Ra 0,2 µm, eingesetzt bei artikulierenden Implantatoberflächen aus Grade 5 ELI.
-
Salpetersäure-Passivierung VerfügbarCNC-Bearbeitung plus Salpetersäure-Passivierung nach ASTM F86, angewendet bei Medizinteilen nach der Endbearbeitung.
-
Lösungsglühen VerfügbarLösungsglühen und Auslagern (900–955 °C, Abschrecken, 480–595 °C Auslagern) steigert die Festigkeit auf etwa 1.100 MPa bei Querschnitten unter 25 mm.
Angebot für die Grade-5-Titan-Bearbeitung anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Güte (5 oder 23 ELI), Zustand, Toleranzen und Oberfläche. Ein Ingenieur prüft dünne Wände und Gewinde und kalkuliert innerhalb von 6 Stunden.
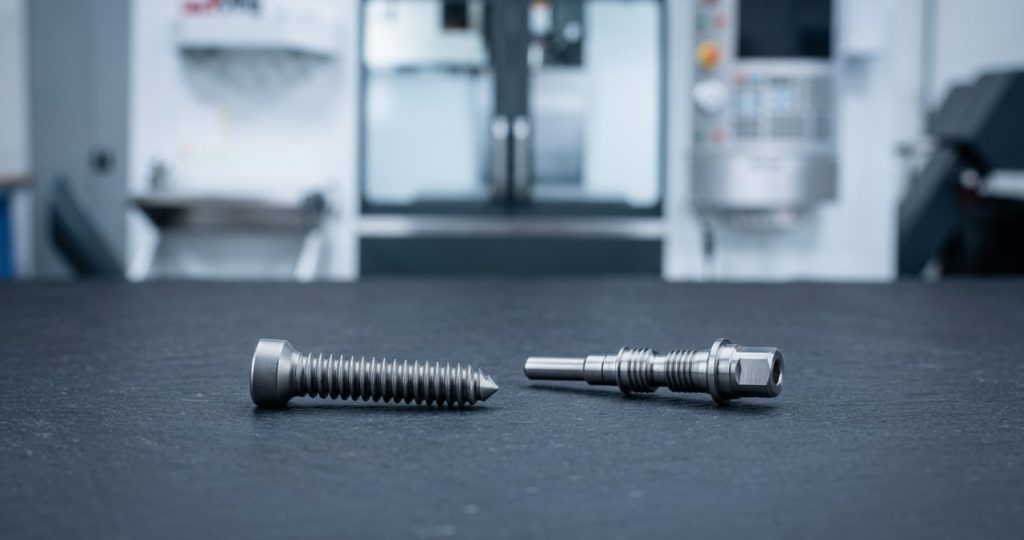
Ti-6Al-4V-CNC-Bearbeitung bei DEK
Grade 5 ist eine Alpha-Beta-Legierung: Aluminium stabilisiert Alpha für Festigkeit und Kriechbeständigkeit, Vanadium stabilisiert Beta für die Verarbeitbarkeit. Sie macht etwa die Hälfte des weltweit verwendeten Titans aus.
- AS9100D, ISO 13485 und ISO 9001:2015 zertifiziert durch TÜV; Grade 5 ist wöchentliche Serienarbeit, kein Gelegenheitsauftrag
- Spektrometer-Prüfung jeder Grade-5- und ELI-Charge; CMM-Messung mit IQC-, IPQC-, FAI- und OQC-Stufen
- Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden, die reale Titan-Zykluszeiten und Werkzeuge kalkulieren
- keine Mindestbestellmenge; Prototypen in 3–5 Tagen, weltweiter Versand in 3–7 Tagen
Titan durchläuft denselben CNC-Bearbeitungsservice Workflow wie jede DEK-Bestellung.
Die meisten Teile aus Grade 5 werden im mill-annealed Zustand bearbeitet. Die Wärmebehandlung erfolgt vor der Fertigbearbeitung, da die an Luft entstehende Alpha-Case spröde ist und entfernt werden muss.
- Drahterodieren für dünne Schlitze und Profile, die unter einem Fräser ausweichen würden; Neubildungsschicht wird entfernt, wo Ermüdung eine Rolle spielt
- Gewindefräsen (oberhalb M6 dem Gewindeschneiden vorzuziehen), Tiefbohren, Rund- und Flachschleifen
- 3- und 4-Achs-Fräsen für Platten und Gehäuse bis etwa 1000 mm
-
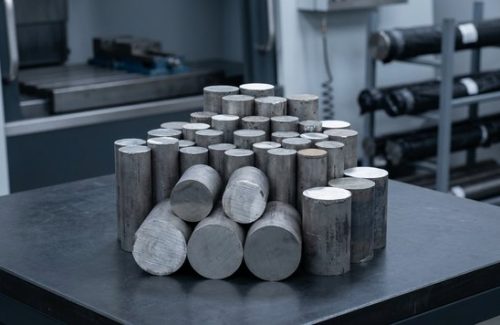 Rohmaterial
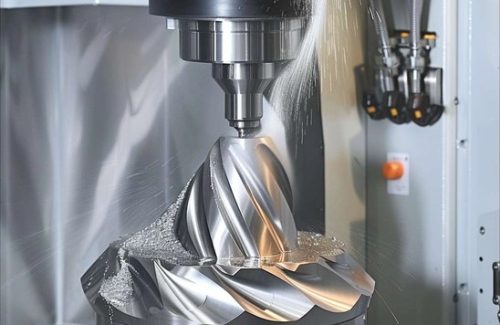 CNC-bearbeitet
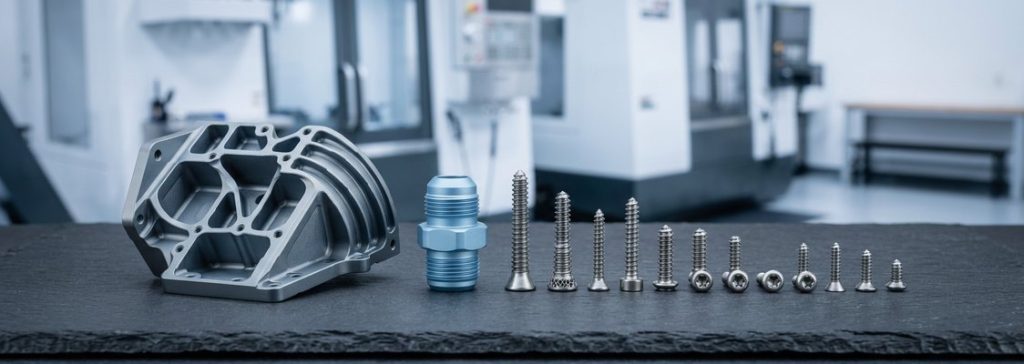 Fertige Teile
-
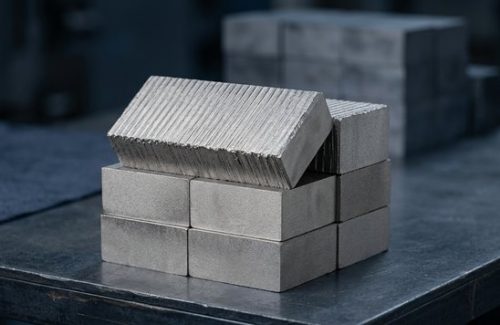 Rohmaterial
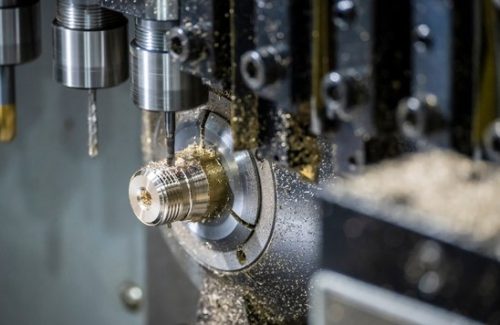 CNC-bearbeitet
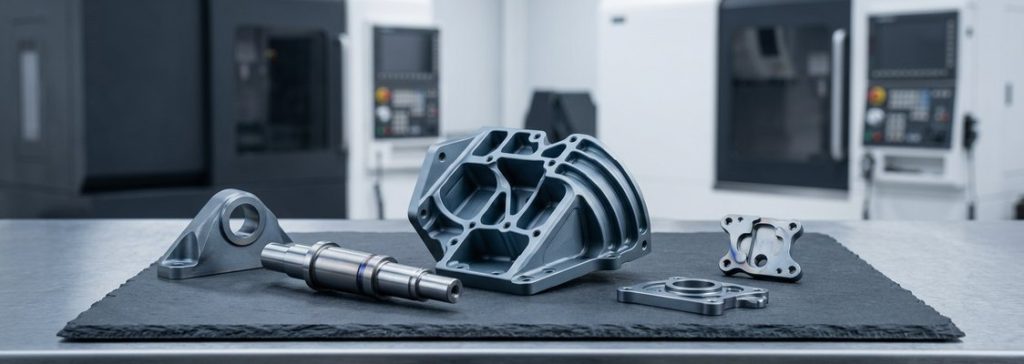 Fertige Teile
Häufig gestellte Fragen
Häufige Fragen zu Titan Grade 5 und Grade 23 von Konstruktions- und Einkaufsteams.
Weitere Werkstoffe
-
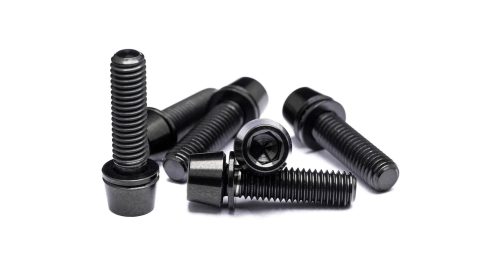 Titan Grade 2Titan Grade 2 ist ein kommerziell reines Titan mit ausgezeichneter Korrosionsbeständigkeit, hohem Festigkeits-Gewichts-Verhältnis und Biokompatibilität.Mehr erfahren
-
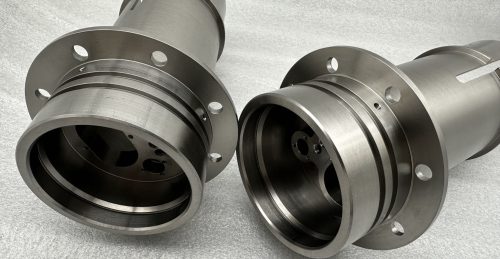 Titan Grade 1Titan Grade 1 ist unter den vier kommerziell reinen Titan-Güten am besten umformbar und am weichsten.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








