









Bearbeitung von Werkzeugstahl
DEK bearbeitet seit 2002 Werkzeugstahl: A2, D2, H13, O1, S7 und A3, weichgeglüht oder gehärtet auf 60+ HRC, mit Toleranzen von ±0.005 mm. Hartfräsen, Drahterodieren und Schleifen im Haus, keine Mindestbestellmenge.
-
±0.005mm
Bearbeitungstoleranz
-
60+ HRC
Hartbearbeitung
-
2002
Wurzeln für Formenbaukomponenten
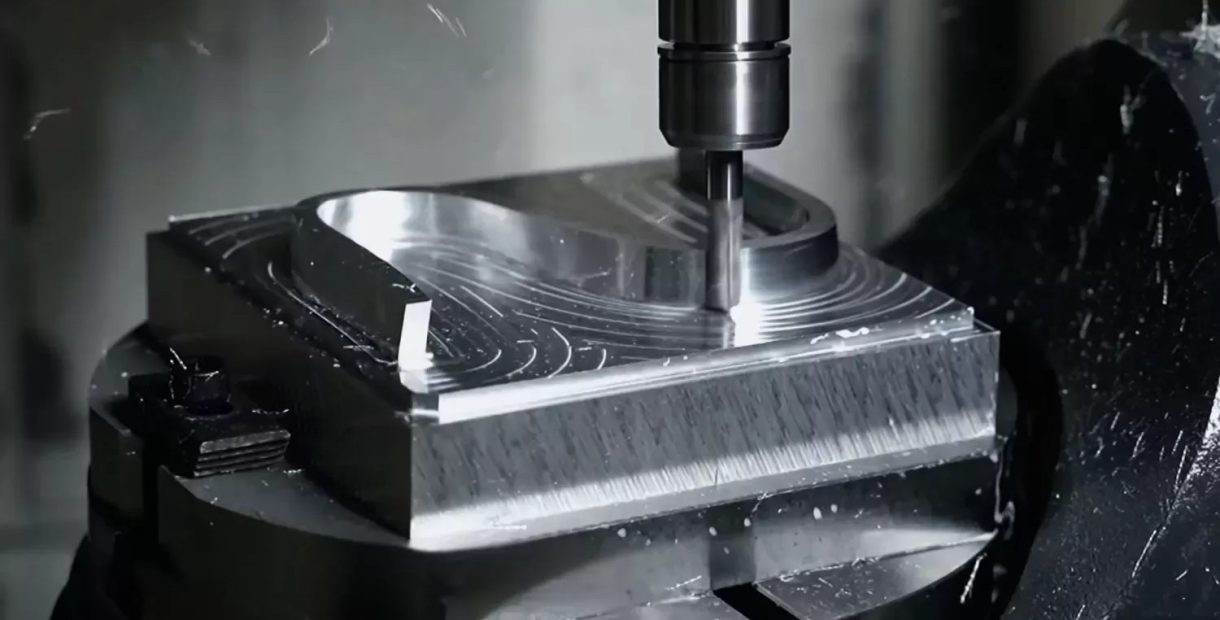

Warum die Werkzeugstahlbearbeitung bei DEK beginnt
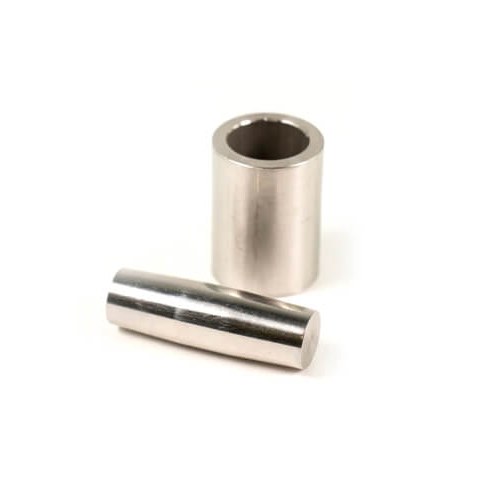
DEK begann 2002 mit der Fertigung von Kernstiften, Auswerferstiften und Führungsbuchsen für den Formenbau. Werkzeugstahl ist eine der Stahlsorten in unserem CNC-Metallbearbeitung -Spektrum und kommt zum Einsatz, wenn ein Teil eine andere harte Oberfläche schneidet, formt oder sich daran abnutzt oder eine scharfe Kante halten muss.
Legen Sie ihn nicht aus Gewohnheit fest: Ein 4140 legierter Stahl mit 28–36 HRC ist günstiger, zäher und einfacher zu bearbeiten für Wellen und Vorrichtungen, die keine 58 HRC benötigen, und 440C-Edelstahl ist besser geeignet, wenn ein gehärtetes Teil Feuchtigkeit ausgesetzt ist.
-

ISO 9001:2015, ISO 13485, AS9100D durch TÜV
-

Erodieren und Schleifen im Haus nach dem Härten
-

Von Ingenieuren geprüfte Angebote innerhalb von 6 Stunden
-

keine Mindestbestellmenge; Prototypen in 3–5 Tagen
Werkzeugstahlsorten, die wir bearbeiten
Sechs Sorten, weichgeglüht oder gehärtet bearbeitet. Die Zerspanbarkeitswerte beziehen sich auf weichgeglühten Automatenstahl AISI 1212.
-

A2
57–62 HRC gehärtetAllgemeine Kaltarbeitswerkzeuge mit guter Maßhaltigkeit; Lufthärtung, Maßänderung +0,03 bis +0,10 %.
-

D2
58–62 HRC; ~30–35 % ZerspanbarkeitAbriebverschleiß: Schneidwerkzeuge, Rollmesser. 12 % Cr-Karbide stumpfen Schneiden ab, daher benötigt D2 steife Aufspannungen.
-

H13
44–52 HRC gehärtetWarmarbeit: Strangpresswerkzeuge, heißlaufende Formeinsätze. H13 wird weichgeglüht bearbeitet und anschließend gehärtet; H13 behält bei 500 °C etwa 40 HRC.
-

O1
~55–60 % ZerspanbarkeitLehren und kleine Stempel, bei denen die Kosten wichtiger sind als der Verzug; O1 wird in Öl auf 57–62 HRC abgeschreckt.
-

S7
54–58 HRC gehärtetStoßbelastungen: Meißel, Schermesser, schwere Stempel. S7 wird in Luft abgeschreckt, bei schweren Querschnitten in Öl.
-

A3
58–63 HRC gehärtet1,25 % C, 5 % Cr, 1,1 % Mo, 1 % V; ≤235 HB weichgeglüht und ~40–45 % Zerspanbarkeit. Siehe die A3-Seite.
-
±0.003mm
Geschliffene Durchmesser
-
0,005 mm
Geschliffene Planheit
-
Ra 0,2µm
Beste geschliffene Oberfläche
Bearbeitung von gehärtetem Stahl bei DEK
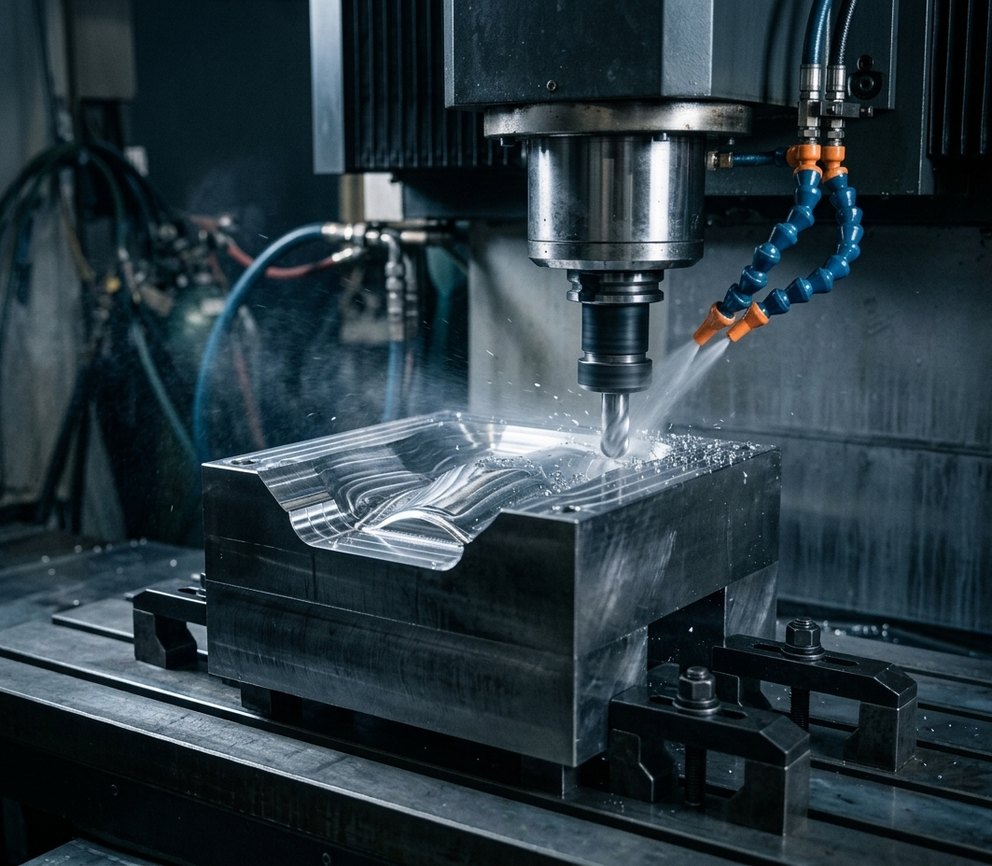
Weichgeglühte Teile werden vorbearbeitet, wärmebehandelt und anschließend fertigbearbeitet; gehärtete Rohlinge gehen direkt zum Hartfräsen, Drahterodieren und Schleifen.
-
1
CNC-Fräsen im weichgeglühten Zustand
Bei 200–255 HB lassen sich alle sechs Sorten mit beschichtetem Hartmetall zerspanen. CNC-Fräsen auf 3-, 4- und 5-Achs-Maschinen verarbeitet Blöcke bis etwa 1000 mm.
-
2
Hartfräsen
Bearbeitung von gehärtetem Stahl bis 60–62 HRC mit CBN und feinkörnigem Hartmetall, geringem radialen Eingriff und leichten Spanlasten; ein Wärmebehandlungszyklus entfällt.
-
3
Drahterodieren
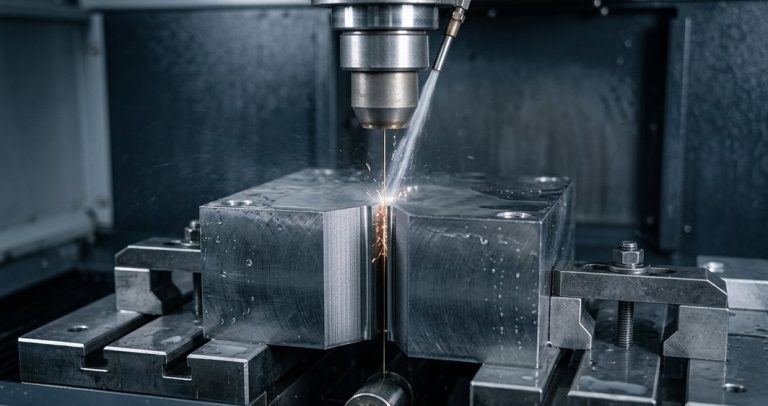
Drahterodieren schneidet D2-Stempel und Schneidplatten auf ±0.005 mm, Ra 0,4 µm bei Schlichtschnitten; Innenradien sind durch 0,1–0,25 mm Draht begrenzt.
-
4
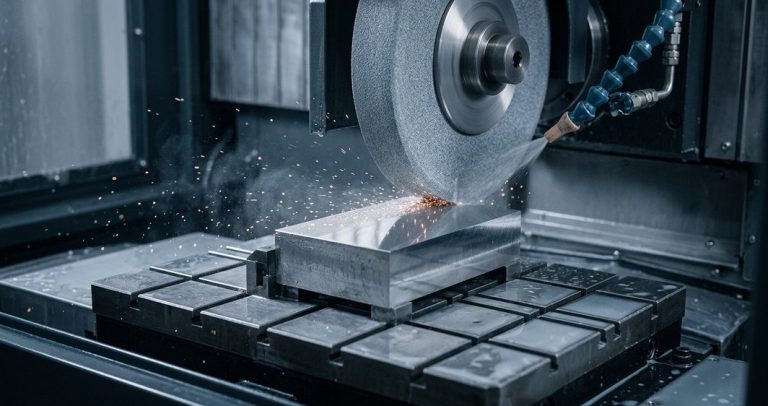
Präzisionsschleifen
Flach-, Rund- und Koordinatenschleifen: 0,005 mm Planheit, ±0.003 mm an Stempelschäften, Ra 0.2–0.4 µm.
Tipps zu Verzug und Aufmaßplanung
Die Maßänderung beim Härten wird sortenweise vor dem ersten Schnitt in das Programm eingeplant.
-
1
Schleifaufmaß nach Sorte
Wir lassen 0,15–0,25 mm pro Fläche bei A2 und A3, 0,2–0,3 mm bei D2, H13 und S7 sowie 0,3–0,5 mm bei O1, das sich beim Ölabschrecken um +0,10 bis +0,20 % verändert.
-
2
Vor dem Härten schneiden
Gewinde, Querbohrungen und Kühlkanäle in H13 werden weichgeglüht bearbeitet; koordinatengeschliffene Bohrungen werden untermaßig gebohrt und das Anlassen wird vor der Fertigbearbeitung abgeschlossen.
-
3
Richtungsabhängige Bewegung von D2
D2 wächst um +0,05 bis +0,10 % und kann sich richtungsabhängig verändern, daher erhält es das Aufmaß von 0,2–0,3 mm pro Fläche und eine steife Aufspannung ab der Vorbearbeitung.
-
4
Geprüfte Härte und Sorte
Rockwell-Prüfung bei jeder wärmebehandelten Charge; Werkstoffzeugnisse werden mit einer Spektrometerprüfung abgeglichen, damit eine D2-Bestellung niemals in einer verwechselbaren Güte ausgeliefert wird.
Werkzeugstahlgüten auf Lager
Datenblätter für A2, A3, D2, H13, O1 und S7: Äquivalente, chemische Zusammensetzung, Härte im geglühten und gehärteten Zustand sowie typische Teile für jede Güte.
-
Werkzeugstahl S7, bekannt für seine schlagzähen Eigenschaften. Er bietet hohe Schlagfestigkeit, Verschleißfestigkeit und Zähigkeit.Preis anfordern
-
Werkzeugstahl O1 ist ein ölhärtender, verformungsstabiler Werkzeugstahl aus der Gruppe der Kaltarbeitsstähle. Er bietet hohe Verschleißfestigkeit, gute Maßhaltigkeit, Zähigkeit und Zerspanbarkeit.Preis anfordern
-
Werkzeugstahl H13 wird aufgrund seiner hervorragenden Härte, Hitzebeständigkeit und Zähigkeit häufig in der CNC-Bearbeitung eingesetzt.Preis anfordern
-
Werkzeugstahl D2 ist ein kohlenstoff- und chromreicher, lufthärtender Stahl mit hervorragender Verschleißfestigkeit, hoher Druckfestigkeit und guter Zähigkeit.Preis anfordern
-
Werkzeugstahl A3, auch bekannt als AISI A3 oder W1-A-1, ist ein kohlenstoffreicher, hochlegierter Stahl mit hervorragender Verschleißfestigkeit und Zähigkeit.Preis anfordern
-
Werkzeugstahl A2 ist ein lufthärtender Kaltarbeitsstahl, der aufgrund seiner hervorragenden Verschleißfestigkeit und Zähigkeit häufig in der CNC-Bearbeitung eingesetzt wird.Preis anfordern
Wann Sie Werkzeugstahl statt 4140 oder 440C wählen
Werkzeugstahl gegenüber den günstigeren Optionen, die die Quelle für Teile nennt, die keine 58 HRC benötigen, einschließlich 4340 legiertem Stahl.
Typische Werkzeugstahlteile, die wir bearbeiten
Stempel, Matrizen, Formeinsätze und Lehren für Stanz-, Verpackungsmaschinen, Automatisierung und Werkzeuge der Automobilindustrie.
-
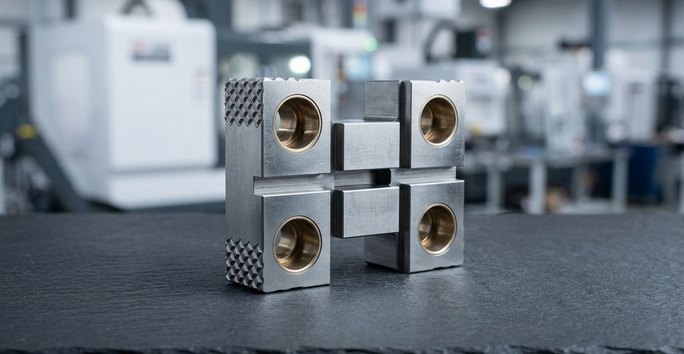 Stanzwerkzeuge & StempelStempel und Matrizen zum Stanzen, Lochen und Umformen aus D2, A2 und S7; Folgeverbundwerkzeug-Segmente und Abstreifer.
-
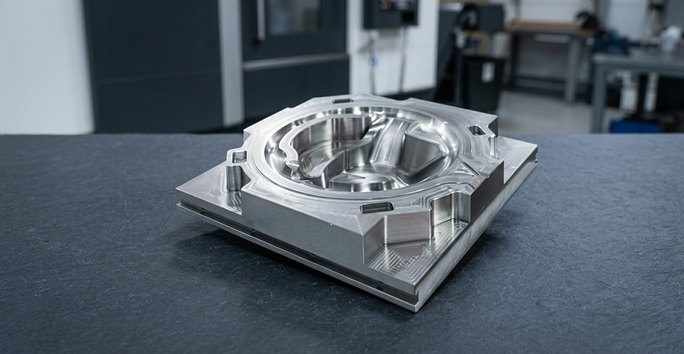 FormkomponentenFormnest- und Kerneinsätze, Schieber, Auswerferstifte und Auswerferstifte aus H13 und O1 – die Arbeit, auf der DEK gegründet wurde.
-
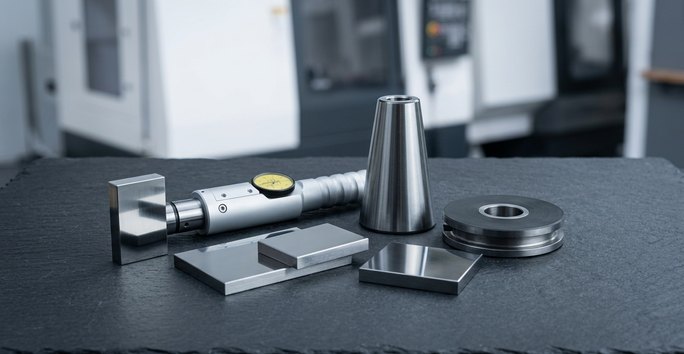 Lehren & VorrichtungenEndmaße, Prüfstifte und Prüfvorrichtungen aus O1 und A2, geschliffen für stabile, präzise Abmessungen.
-
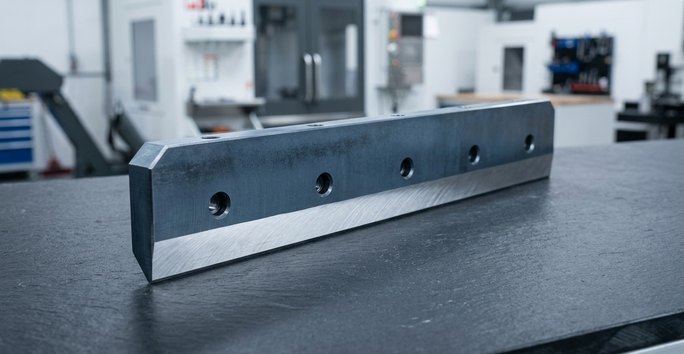 Schermesser & MeißelStoßbelastete S7-Schermesser, Meißel und schwere Stempel, gehärtet auf 54–58 HRC für Schlagfestigkeit.
-
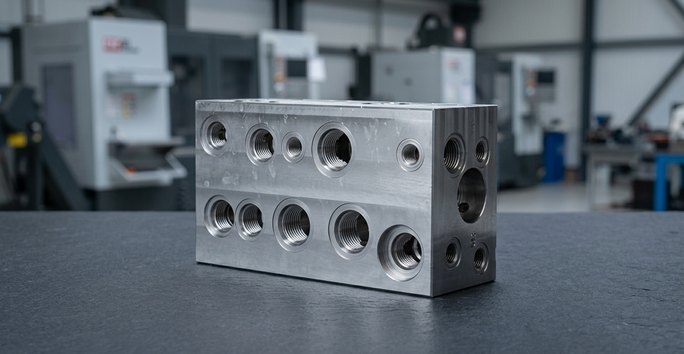 VerschleißteileVerschleißplatten, Führungsschienen und Auflageflächen für Verpackungsmaschinen und Automatisierungsanlagen.
-
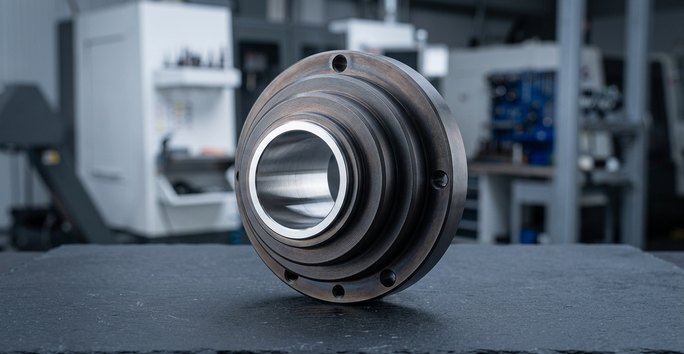 Werkzeuge für die AutomobilindustrieGehärtete Werkzeuge für Stanzlinien der Automobilindustrie sowie H13-Strangpressmatrizen und Warmarbeits-Werkzeugeinsätze.
Veredelungsoptionen für Werkzeugstahlteile
CNC-Bearbeitung plus Wärmebehandlung, Beschichtung oder Polieren – von DEK koordiniert für die Teile, die wir bearbeiten.
Nitrieren für H13 benötigt? Fragen Sie unsere Ingenieure nach einem Verfahrensweg.
-
 WärmebehandlungAm beliebtestenCNC-Bearbeitung + Härten und Anlassen, Tiefkühlen für D2; Rockwell-Prüfung bei jeder Charge.Angebot anfordern
-
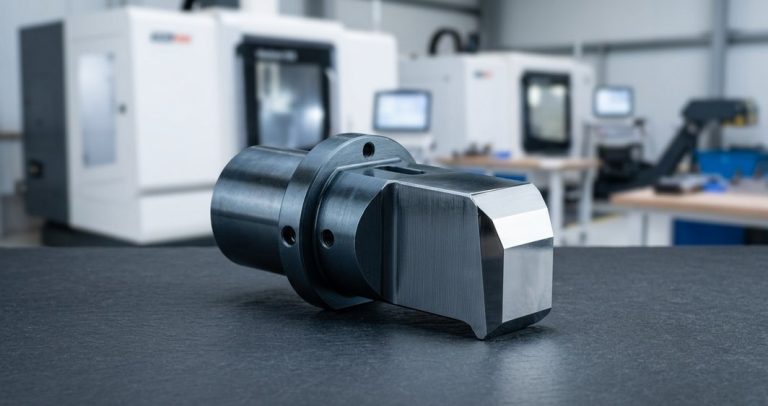 PVD-BeschichtungAm beliebtestenCNC-Bearbeitung + PVD-Beschichtung auf fertigen Werkzeugstahl-Stempeln und Verschleißteilen.Angebot anfordern
-
 BrünierenAm beliebtestenCNC-Bearbeitung + Brünierung auf bearbeiteten Werkzeugstahlteilen und Vorrichtungen.Angebot anfordern
-
 PolierenAm beliebtestenCNC-Bearbeitung + Polieren von H13-Formeinsatzoberflächen, wo das Formteil es erfordert.Angebot anfordern
FAQ zur Werkzeugstahlbearbeitung
Fragen, die Ingenieure zu gehärteten, geglühten und gütespezifischen Arbeiten stellen.
Weitere Werkstoffe
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die eine höhere Ermüdungsfestigkeit als unlegierter Kohlenstoffstahl benötigen.Mehr erfahren
-
 MessingC260, C360 als Automatenmessing und Cz121, bearbeitet für Fittings, Ventilteile, Zahnräder und Steckverbinder – vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
 BronzePhosphorbronze C544, Sinterbronze C841, Lagerbronze 932 und Aluminiumbronze 954 für Buchsen, Gleitlager, Zahnräder, Steckverbinder und Marinefittings.Mehr erfahren
-
 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage bearbeitet.Mehr erfahren
-
 InconelNickel-Superlegierungen Inconel 600, 625 und 718, bearbeitet für Luftfahrt-, Energie-, Medizin- und Industriebauteile, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
 InvarInvar 36 und Legierungen der Invar-Familie mit geringer Ausdehnung, etwa 1,2 ppm/°C CTE, bearbeitet für Optikhalterungen, Halbleitervorrichtungen und Messtechnik.Mehr erfahren
-
 MagnesiumDas leichteste im Produktivbetrieb eingesetzte Strukturmetall. AZ31B, AZ61B und AZ91D werden unter brandsicheren Span- und Kühlmittelkontrollen für gewichtskritische Teile bearbeitet.Mehr erfahren
-
 BaustahlKohlenstoffarmer 1018, mittelkohlenstoffhaltiger 1045 sowie Automatenstahl 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
 TitanTitan Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und EDM-geschnitten für Luftfahrt-, Medizin-, Robotik- und Halbleiterteile. keine Mindestbestellmenge.Mehr erfahren
-
 WolframstahlWolfram und Wolframcarbid-Sorten (YG6, YG8, YG10X, YG15, YL10.2) für Verschleißteile, Gesenke, Stempel und Abschirmungen, gefräst, gedreht, erodiert und geschliffen.Mehr erfahren
-
 Aluminium6061, 6063, 5083 und 5052 auf Lager für Halterungen, Gehäuse, Marine- und Fluidteile, auf passungskritischen Merkmalen auf ±0.005 mm gehalten, keine Mindestbestellmenge.Mehr erfahren
-
 Edelstahl303, 304, 316L, 17-4PH und 2205 Duplex, bearbeitet für Medizin-, Robotik-, Halbleiter- und Luftfahrtteile – vom Einzelprototyp bis zur Serie, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








