









Invar-Bearbeitungsservice
DEK fertigt Invar-Bearbeitung für Teile, die keine thermische Drift tolerieren, mit ±0.005 mm auf Legierungen mit einem CTE von etwa 1,2 ppm/°C zwischen 20 und 100 °C. Materialzertifikate und vollständige Rückverfolgbarkeitsdokumentation werden mit jeder Bestellung geliefert.
-
±0.005mm
Toleranzfähigkeit
-
3 Tage
Prototyp-Lieferzeit
-
~1000mm
Max. Teilegröße
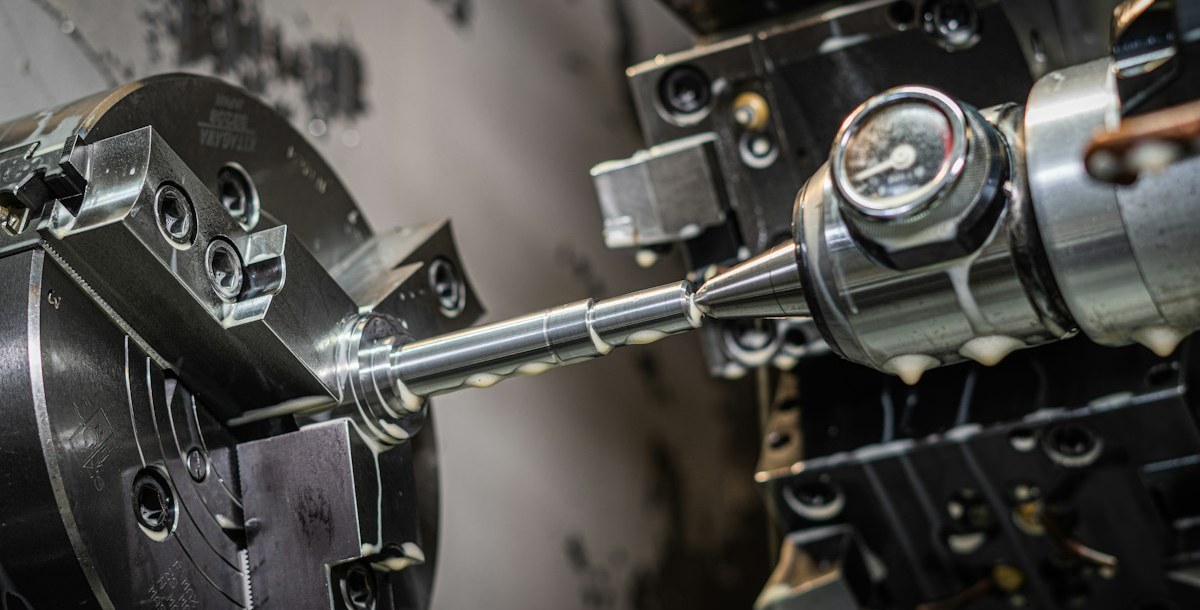

Warum Invar-Bearbeitung für Teile mit niedrigem CTE geeignet ist
Invar ist eine Eisen-Nickel-Legierung mit geringer Ausdehnung, typischerweise etwa 1,2 ppm/°C zwischen 20 und 100 °C. DEK bearbeitet Invar 36 und andere Werkstoffe der Invar-Familie, von Stangen bis zu Platten, zu Teilen mit bis zu etwa 1000 mm Kantenlänge.
Wir bearbeiten Invar mit derselben Prozesskette wie unsere anderen hochlegierten Nickellegierungen: 3-, 4- und 5-Achs-Fräsen, CNC- und Langdrehen, Draht- und Senkerodieren sowie Präzisionsschleifen. Das Ergebnis sind CNC-Invar-Teile für Optikhalterungen, Halbleitervorrichtungen und Messwerkzeuge, die ihre Ausrichtung bei Temperaturänderungen beibehalten.
-

Über 20 Jahre Präzisionsbearbeitung
-

Über 1,2 Mio. Teile pro Jahr gefertigt
-

Über 98,6 % pünktliche Lieferung
-

ISO 9001, ISO 13485 und AS9100D zertifiziert
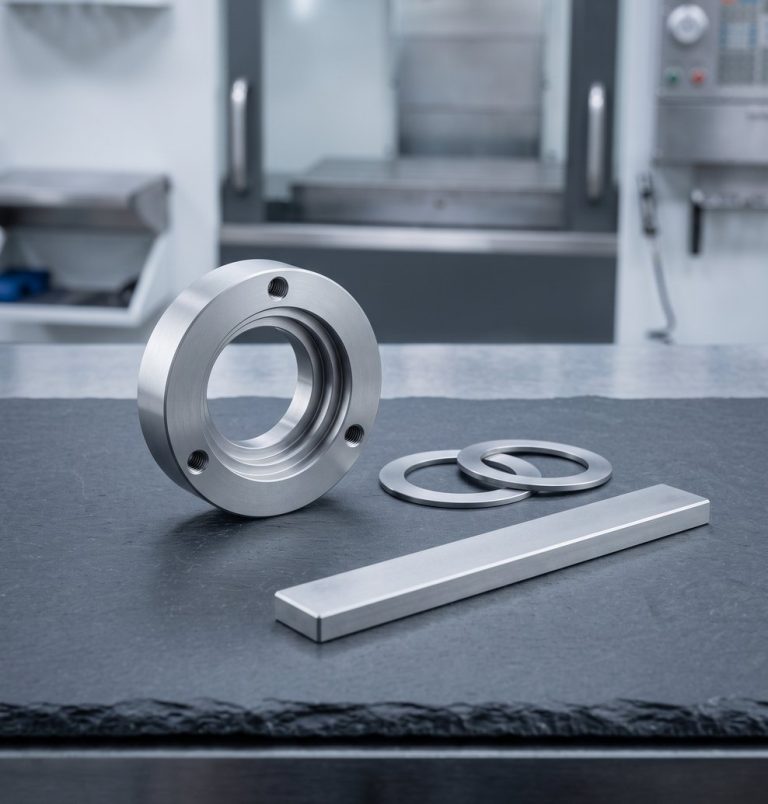
Invar-Sorten, die wir bearbeiten
Invar 36 ist die von DEK am häufigsten bearbeitete Sorte; andere Werkstoffe der Invar-Familie mit geringer Ausdehnung werden auf Anfrage als Stangen oder Platten bearbeitet.
-

Invar 36
UNS K93600, ~36 % NickelEtwa 36 % Nickel, Rest Eisen. Schnittwerte, Vorschübe und Toleranzen finden Sie auf der Invar 36 Seite.
-

Legierungen der Invar-Familie
Werkstoffe mit geringer Ausdehnung auf AnfrageAndere Legierungen der Invar-Familie mit geringer Ausdehnung werden auf Anfrage bearbeitet, wenn eine Zeichnung eine bestimmte Sorte oder Form verlangt.
-

Kovar
Bessere Glas-Metall-VerschmelzungKovar tauscht einen Teil der geringen Ausdehnung von Invar gegen die Glas-Metall-Verschmelzung bei elektronischen Anschlüssen. Siehe Kovar-Bearbeitung.
-
±0.005mm
Allgemeine CNC- und passungskritische Teile
-
±0.003mm
Mikroteile unter 10 mm
-
±0.01mm
5-Achs-Kontursteuerung
-
Ra 0,4μm
Geschliffene Bohrungen und Flächen
Präzisions-Invar-Bearbeitung bei DEK
Jeder Prozess läuft unter denselben IQC-, IPQC-, FAI- und OQC-Prüfpunkten, die DEK auf jedes bearbeitete Material anwendet.
-
1
3-, 4- & 5-Achs-Fräsen
Formt konturierte Halterungen, Winkel und Optikgehäuse mit ±0.01 mm Kontursteuerung bei komplexer Geometrie durch 5-Achs-Fräsen.
-
2
CNC- & Langdrehen
Fertigt Wellen, Hülsen und Vorrichtungskomponenten mit kleinem Durchmesser, unter Einsatz von Langdrehen für enge Durchmesserkonsistenz.
-
3
Draht- & Senkerodieren
Draht- und Senkerodieren schneidet gehärtete oder kaltverfestigte Bereiche, die konventioneller Werkzeugbearbeitung widerstehen.
-
4
Präzisionsschleifen
Verfeinert passungskritische Bohrungen und ebene Passflächen auf Ra 0,4 μm oder feiner durch Außenrundschleifen.
Was die Invar-Bearbeitung anders macht
Invar kaltverfestigt schnell; ein einziger glasierter Durchgang kann ein Teil aus der Toleranz bringen. Unsere Ingenieure steuern diese vier Faktoren.
-
1
Schnelle Kaltverfestigung
Invar härtet unter dem Schneidwerkzeug schnell aus. Ein glasierter Durchgang kann ein Teil aus der Toleranz bringen und den Zweck der Wahl einer Legierung mit niedrigem CTE zunichtemachen.
-
2
Scharfe Werkzeuge mit positivem Spanwinkel
Scharfe Werkzeuge mit positivem Spanwinkel schneiden sauber, statt zu reiben, und verhindern, dass die Legierung mitten im Schnitt zu einer glasierten Oberfläche aushärtet.
-
3
Spanbruch & Vorschubgeschwindigkeiten
Invar bildet lange, zähe Späne. Aktive Spanbrecher und gleichmäßige Vorschübe sind wichtiger als die Drehzahl – dieselbe Sorgfalt, die auch bei hochlegierten Edelstahlsorten nötig ist.
-
4
Prüfung in jeder Phase
IQC-, IPQC-, FAI- und OQC-Prüfpunkte laufen bei jeder Bestellung, gestützt auf unser Qualitätssystem nach ISO 9001, ISO 13485 und AS9100D.
Invar-Legierungssorten, die wir bearbeiten
Invar 36 (UNS K93600) ist unsere am häufigsten bearbeitete Sorte. Öffnen Sie die Seite für Schnittgeschwindigkeiten, Vorschübe und Maßtoleranzen oder fordern Sie andere Werkstoffe der Invar-Familie an.
Wann Sie Invar statt Kovar oder 316 Edelstahl wählen
Wie sich Invar mit Kovar für Dichtarbeiten und mit 316 Edelstahl bei den Bearbeitungskosten vergleicht.
| Kriterium | Dieses MaterialInvar | Kovar | 316 Edelstahl |
|---|---|---|---|
| Wählen Sie es für | Keine thermische Drift | Glas-Metall-Verschmelzung | – |
| Wärmeausdehnung | ~1,2 ppm/°C | Höher als bei Invar | – |
| Kaltverfestigung | Schnell | – | Langsamer als bei Invar |
| Bearbeitungskosten | Höher | – | Niedriger |
| Rohstoffpreis | Vergleichbar mit 316 | – | Vergleichbar |
Invar-Bauteilfertigung nach Branche
Invar wird überall dort spezifiziert, wo ein Bauteil seine Ausrichtung oder Kalibrierung bei wechselnder Umgebungstemperatur halten muss.
-
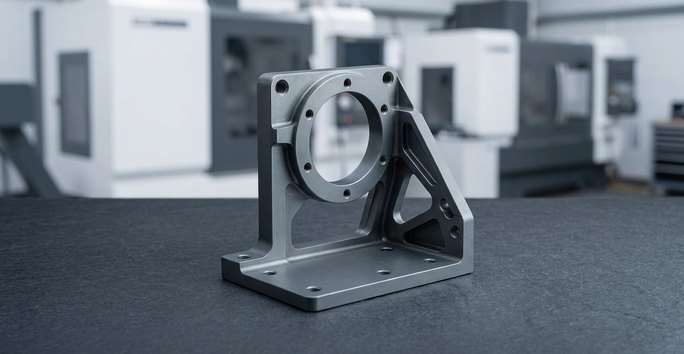 Luft- und RaumfahrtNicht flugkritische Strukturhalterungen und Instrumentenhalter, die ihre Ausrichtung über Temperaturschwankungen in der Kabine hinweg halten.
-
 HalbleiterausrüstungWafer-Handling-Vorrichtungen und Kalibrierwerkzeuge, die während der Prozessierung nicht mit der Umgebungswärme driften dürfen.
-
 Optik & MesstechnikObjektivtubusse, Spiegelhalterungen und Messkörper, die die Ausdehnungsraten von Glas oder Keramik nachvollziehen.
CNC-Bearbeitung + Schleifoptionen für Invar
Passungskritische Invar-Merkmale werden bearbeitet und anschließend auf Ra 0,4 μm oder feiner geschliffen – für Bohrungen und plane Dichtflächen.
Sie benötigen eine andere Oberfläche auf Invar? Fragen Sie unsere Ingenieure
-
 PräzisionsschleifenAm beliebtestenCNC-Bearbeitung plus Präzisionsschleifen verfeinert passungskritische Merkmale auf Ra 0,4 μm oder feiner.Angebot anfordern
-
 AußenrundschleifenAm beliebtestenCNC-Bearbeitung plus Außenrundschleifen fertigt passungskritische Bohrungen für Welle-Bohrung-Passungen auf ±0.005 mm.Angebot anfordern
-
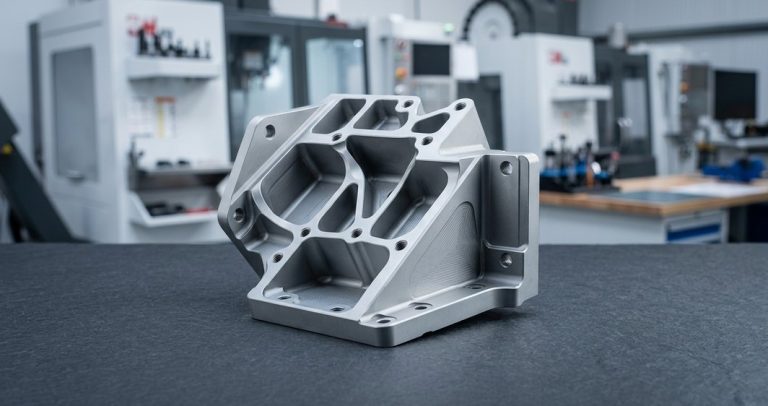 Plane DichtflächenAm beliebtestenCNC-Bearbeitung plus Schleifen von planen Dichtflächen auf Ra 0,4 μm oder feiner für stabile Baugruppen.Angebot anfordern
FAQ zur Invar-Bearbeitung
Häufige Fragen von Ingenieuren, die Invar-Bauteile mit niedrigem WAK spezifizieren.
Weitere Materialien
-
 Legierter StahlLegierte Stahlsorten 4140, 4340, 8620, 4130 und A514 für Wellen, Zahnräder und Strukturteile, die mehr Ermüdungsfestigkeit als unlegierter Kohlenstoffstahl benötigen.Mehr erfahren
-
 MessingC260, C360 Automatenmessing und Cz121 bearbeitet für Fittings, Ventilteile, Zahnräder und Steckverbinder – vom Einzelprototyp bis zur Serienfertigung.Mehr erfahren
-
 BronzePhosphorbronze C544, gesintertes C841, Lagerbronze 932 und Aluminiumbronze 954 für Buchsen, Gleitlager, Zahnräder, Steckverbinder und Marine-Fittings.Mehr erfahren
-
 KupferKupfer 101 und 110 auf Lager für Wellenleiter, Stromschienen, Steckverbinder und Kühlkörper; Beryllium- und Tellurkupfer auf Anfrage bearbeitet.Mehr erfahren
-
 InconelNickel-Superlegierungen Inconel 600, 625 und 718, bearbeitet für Luftfahrt-, Energie-, Medizin- und Industriebauteile, die Hitze und korrosiver Chemie ausgesetzt sind.Mehr erfahren
-
 MagnesiumDas leichteste im Produktivbetrieb eingesetzte Strukturmetall. AZ31B, AZ61B und AZ91D werden unter brandsicheren Span- und Kühlmittelkontrollen für gewichtskritische Bauteile bearbeitet.Mehr erfahren
-
 BaustahlKohlenstoffarmer 1018, mittelkohlenstoffhaltiger 1045 sowie die zerspanungsfreundlichen Sorten 1215 und 12L14: kosteneffizienter Stahl für Wellen, Halterungen, Stifte, Buchsen und Zahnräder.Mehr erfahren
-
 TitanTitan der Güte Grade 1, Grade 2 und Grade 5 (Ti-6Al-4V), gefräst, gedreht und drahterodiert für Bauteile in Luftfahrt, Medizintechnik, Robotik und Halbleiterfertigung. Keine Mindestbestellmenge.Mehr erfahren
-
 WerkzeugstahlA2, D2, H13, O1, S7 und A3, bearbeitet zu Stempeln, Matrizen, Formeinsätzen und Verschleißteilen, weichgeglüht oder auf 60+ HRC gehärtet.Mehr erfahren
-
 WolframstahlWolfram- und Wolframcarbid-Sorten (YG6, YG8, YG10X, YG15, YL10.2) für Verschleißteile, Matrizen, Stempel und Abschirmungen, gefräst, gedreht, erodiert und geschliffen.Mehr erfahren
-
 AluminiumAuf Lager: 6061, 6063, 5083 und 5052 für Halterungen, Gehäuse sowie Marine- und Fluidbauteile, an passungskritischen Merkmalen auf ±0.005 mm gehalten, ohne Mindestbestellmenge.Mehr erfahren
-
 Edelstahl303, 304, 316L, 17-4PH und Duplex 2205, bearbeitet für Bauteile in Medizintechnik, Robotik, Halbleiterfertigung und Luftfahrt, vom Einzelprototyp bis zur Serie, ±0.005 mm.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








