









Invar 36 Bearbeitungsservices
Auch bekannt als FeNi36 · UNS K93600 · EN 1.3912Die Invar 36 Bearbeitung wird beauftragt, wenn sich ein Bauteil bei Temperaturänderungen nicht bewegen darf: FeNi36 dehnt sich bei 20–100 °C um etwa 1,2 µm/m·°C aus. DEK fräst, dreht, erodiert und schleift es auf Anfrage auf ±0.005 mm, mit Wärmebehandlungszyklen, die die Maße stabil halten.
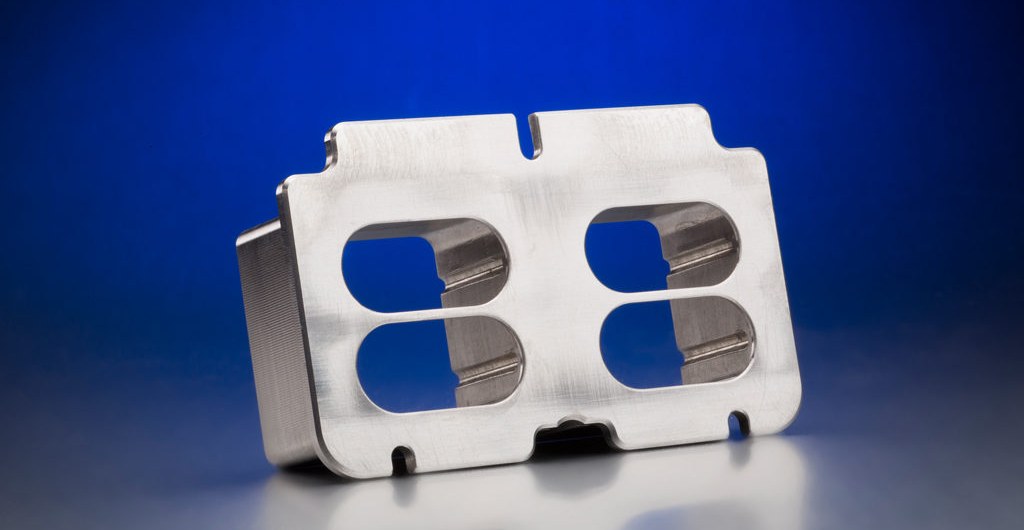
-
1,2–1,5CTE µm/m·°C
-
450–550 MPaZugfestigkeit
-
240–280 MPaStreckgrenze
-
8,05 g/cm³Dichte
Bearbeitungskapazitäten und Toleranzen für Invar 36
Toleranzen, Oberflächen und Bauteilgrößen, die DEK bei Invar 36 einhält – geprüft auf CMM bei 20 ± 0,5 °C nach einer 4-stündigen Temperierung.
-

Gefräst & gedreht
±0.025 mm±0.005 mm auf Anfrage
-

Langdreh-Merkmale
±0.003 mm1 mm bis 250 mm Durchm.
-

5-Achs-Formflächen
±0.01 mmProfil
-

Bohrungen
H6/H7Standardpassungen
-

Planheit geschliffen
0,003 mmüber 300 mm
-

Oberflächengüte
Ra 0.8–1.6 µmwie bearbeitet
-

Geschliffene Oberfläche
Ra 0.2–0.4 µmPräzisionsschleifen
-

Lieferzeit Prototyp
3–5 Tagezzgl. Wärmebehandlungszyklen
Eigenschaften und äquivalente Bezeichnungen von Invar 36
Daten von geglühtem Invar 36: Unterhalb seiner Curie-Temperatur (etwa 230 °C) ist der CTE nahezu null, oberhalb von 200 °C steigt er steil an.
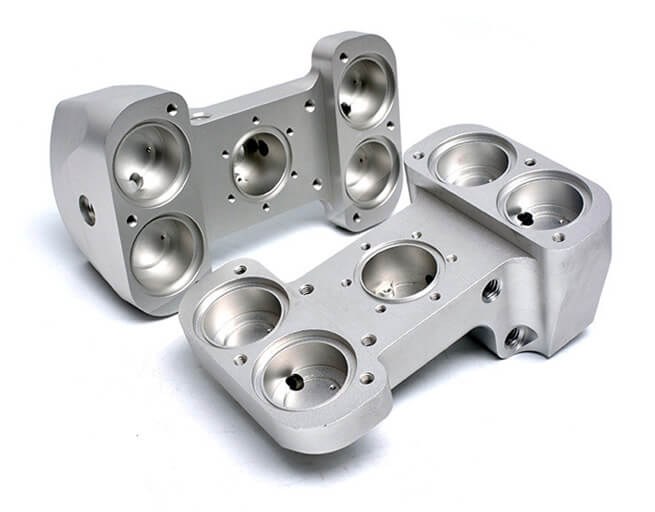

- Zugfestigkeit 450–550 MPa
- Streckgrenze 240–280 MPa
- Härte, geglüht 130–170 HB
- Härte, kaltverfestigt bis 250 HB
- Zerspanbarkeit ~35–40 % (1212 = 100 %)

- CTE, 20–100 °C 1,2–1,5 µm/m·°C
- CTE-Grenzwert, ASTM F1684 ≤1,6
- CTE, 20–200 °C 2,0–2,5
- Curie-Temperatur etwa 230 °C
- Dichte 8,05 g/cm³
- Wärmeleitfähigkeit 10,5 W/m·K

- Ni 35–37 %
- Mn ≤0,6 %
- Si ≤0,35 %
- C ≤0,10 % (0,05 % typisch)
- Fe Rest

- UNS K93600
- EN 1.3912 (Ni36)
- DIN / JIS Ni36 / Ni 36
- Rundstab 6–250 mm
- Platte 6–100 mm
Warum die Fe-Ni36-Bearbeitung schmierig ist
So verhält sich Invar 36 in der Werkstatt: lange Späne, Kaltverfestigung, Wärmestau und langsame Spannungsrelaxation.
Die Fe-Ni36-Bearbeitung verhält sich wie ein weicher austenitischer Edelstahl: Der Span ist lang und fadenförmig und verschweißt mit der Schneide, wenn Schnittgeschwindigkeit oder Vorschub zu niedrig werden. Wir arbeiten mit scharfem, poliertem VHM mit positivem Spanwinkel und Vorschüben, die hoch genug sind, dass das Werkzeug schneidet statt zu schaben.
Bei 10,5 W/m·K bleibt die Wärme am Schnitt, daher ist Überflutungskühlung Standard. Bearbeitungsspannungen bauen sich über Wochen ab, sofern sie nicht durch die Spannungsarmglüh-Sequenz entfernt werden, die über Wärmebehandlung.
- Jeder Schlichtgang nimmt mindestens 0,1 mm ab, um unterhalb der kaltverfestigten Randschicht zu bleiben.
- Werkzeuge werden planmäßig gewechselt; Gewindefräsen statt Gewindeschneiden über M6.
- Drahterodieren schneidet Biegeelemente und dünne Schlitze, die unter einem Fräser ausweichen würden.
- Kritische Merkmale werden final bearbeitet durch Präzisionsschleifen.
-
Schnittgeschwindigkeit
40–80 m/minPoliertes VHM mit positivem Spanwinkel
-
Zerspanbarkeit
~35–40 %1212-Stahl = 100 %
-
Kaltverfestigung
150 bis 250+ HBDünne Randschicht, reibendes Werkzeug
-
Min. Schlichtgang
0,1 mmBleibt unterhalb der verfestigten Randschicht
-
Spannungsdrift
10–30 µm300-mm-Bauteil, wenn nicht spannungsarmgeglüht
Anwendungen in Optik, Messtechnik und Werkzeugbau
Invar 36 Bauteile, die dort gefertigt werden, wo schon wenige Mikrometer thermischer Drift die Funktion beeinträchtigen würden.
-
 Optische HalterungenSpiegelhalterungen, Laserresonatorrahmen, Linsenfassungen und Interferometerbasen; die 5-Achs-Bearbeitung fertigt konturierte Spiegelhalterungen.
-
 Messtechnik-VorrichtungenCMM-Normalen, Lehrenvorrichtungen und Längenmaßstäbe, ausgelegt auf einen CTE von etwa 1,2 µm/m·°C bei 20–100 °C.
-
 HalbleiterbauteileWafer-Stage-Komponenten und Retikelhalter für Halbleiteranlagen, bei denen die thermische Stabilität die Positioniergenauigkeit bestimmt.
-
 Formen für CompositelaminierungLaminierformen, Dorne und optische Satellitenbänke; der CTE von Invar entspricht dem ausgehärteten Kohlenstoff-Epoxid nach einer 180 °C Autoklavenhärtung.
Invar 36 im Vergleich zu Kovar und anderen Werkstoffen mit niedrigem CTE
Wählen Sie Invar 36, wenn das Bauteil selbst maßhaltig bleiben muss; wählen Sie Kovar wenn es in einer Dichtung zu Glas oder Aluminiumoxid passen muss.
| Kriterium | Diese GüteInvar 36 | Kovar | Super Invar |
|---|---|---|---|
| Nickelgehalt | 36 % Ni | 29 % Ni | 32 % Ni |
| Kobaltgehalt | – | 17 % Co | 5 % Co |
| CTE (µm/m·°C) | 1,2–1,5 | etwa 5–6 | nahe 0,3 |
| Gewählt für | Maßhaltigkeit | Glas-Metall-Dichtungen | Niedrigster CTE |
| Zerspanbarkeit | ~35–40 % | Etwas einfacher | – |
| Spannungsarmglühen | Erforderlich | Erforderlich | – |
CNC-Bearbeitung + Oberflächenveredelung für Invar 36
Invar enthält kein Chrom und rostet wie einfacher Stahl. DEK liefert die von uns bearbeiteten Teile daher geölt oder mit aufgebrachter Oberflächenveredelung aus.
-
Chemisch vernickelt VerfügbarDie übliche Oberflächenveredelung auf bearbeiteten Invar 36 Bauteilen, aufgebracht nach der Bearbeitung, um eine Legierung zu schützen, die wie einfacher Stahl rostet.
-
Vergoldet VerfügbarDie Vergoldung wird auf den von uns bearbeiteten Invar 36 Bauteilen angeboten, üblicherweise gemäß der zusammen mit der Zeichnung übermittelten Galvanikspezifikation.
-
Brüniert VerfügbarDie Brünierung wird auf bearbeitete Invar 36 Bauteile als eine der üblichen Schutzveredelungen für diese chromfreie Legierung aufgebracht.
-
Korrosionsschutzöl VerfügbarJedes Invar 36 Bauteil wird mit Korrosionsschutzöl ausgeliefert, da die Legierung kein Chrom enthält und wie einfacher Stahl korrodiert.
Angebot für Invar 36 Bearbeitung anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Stabilitätsanforderung, Toleranzen und Galvanikspezifikation. Ein Ingenieur legt die Abfolge des Spannungsarmglühens fest und kalkuliert das Angebot innerhalb von 6 Stunden.
Warum DEK für die Bearbeitung von Legierungen mit niedriger Ausdehnung
Über 20 Jahre Bearbeitung von Legierungen mit niedriger Ausdehnung wie Invar, Kovar und Super Invar, mit Wärmebehandlungszyklen, Schleifen und CMM-Prüfung in einem durchgängigen Workflow.
DEK ist von TÜV nach ISO 9001:2015, ISO 13485 und AS9100D zertifiziert. Jede Charge wird spektrometrisch geprüft, und die Bauteile werden bei kontrollierter Temperatur auf einem CMM geprüft. Invar 36 ist die Basisgüte auf unserer Seite zur Invar-Bearbeitung .
Spannungsarmglühzyklen sind fest in den Prozess und das Angebot integriert. Von Ingenieuren geprüfte Angebote erhalten Sie innerhalb von 6 Stunden, ohne Mindestbestellmenge, mit Prototypen in 3–5 Tagen zuzüglich Wärmebehandlungszyklen, über unseren Workflow für CNC-Bearbeitung .
Wählen Sie Invar 36, wenn eine thermische Drift von mehr als wenigen Mikrometern über einen Bereich von 10–20 °C die Funktion beeinträchtigen würde: optische Ausrichtung, messtechnische Referenzen und Verbundwerkzeugformen, die bei 180 °C ausgehärtet werden, einschließlich Rahmen bis etwa 1000 mm beim CNC-Fräsen.
Wählen Sie es nicht für den Einsatz über 200 °C, wo der CTE in Richtung Curie-Punkt stark ansteigt, für Streckgrenzen über 280 MPa, für korrosive Umgebungen ohne Galvanisierung oder für große, ungenaue Strukturen, bei denen der Preis nicht gerechtfertigt ist.
-
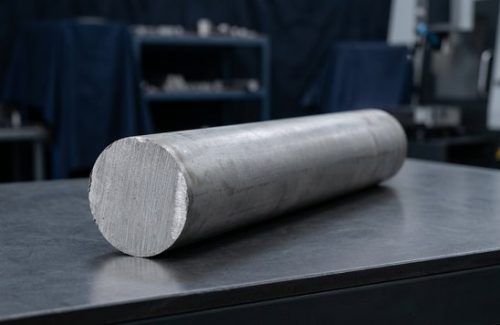 Rohmaterial
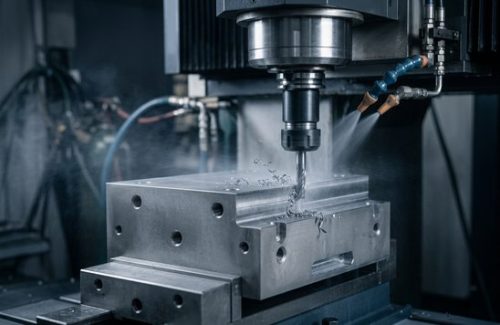 CNC-bearbeitet
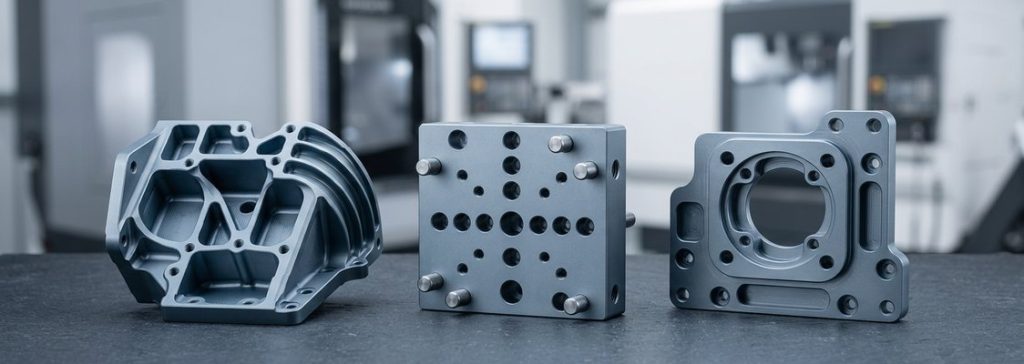 Fertige Teile
-
 Rohmaterial
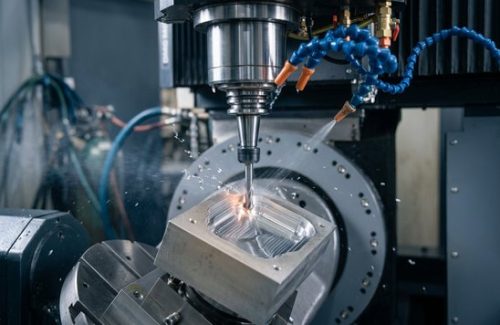 CNC-bearbeitet
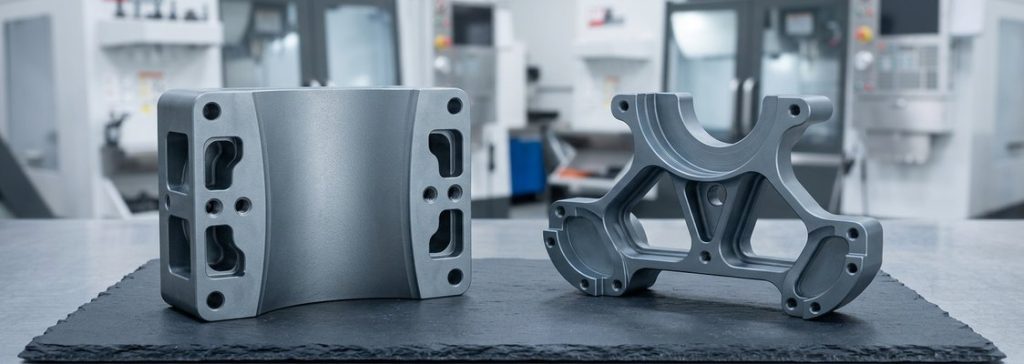 Fertige Teile
FAQ zur Invar 36 Bearbeitung
Häufige Fragen von Ingenieuren, die Invar 36 Bauteile für Stabilität spezifizieren.
Weitere Werkstoffe
-
 Brass C360Brass C360, also known as free-cutting brass or leaded brass, is an alloy primarily composed of copper and zinc, with a small percentage of lead.Mehr erfahren
-
 Tungsten Steel YG6Tungsten Steel YG6 is a type of tungsten carbide with exceptional hardness and wear resistance.Mehr erfahren
-
 Alloy Steel 4340Alloy Steel 4340 belongs to the AISI 4000 series of steels, a heat-treatable, low-alloy steel with high strength and toughness.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








