









Superlegierungs-Bearbeitung
Auch bekannt als Nickellegierungen · HochtemperaturlegierungenDie Superlegierungs-Bearbeitung bei DEK umfasst Inconel 600, 625 und 718, A286, Nitronic 60, Kovar und Invar für Turbinen-, Abgas-, Bohrloch- und Vakuumkomponenten. Steife Aufspannungen, beschichtete Hartmetall- und Keramikwerkzeuge sowie Drahterodieren halten ±0.005 mm ein – ohne Mindestbestellmenge.
-
±0.005 mmAllgemeine Toleranz
-
650–1.000 °CAuslegungstemperatur
-
11 W/m·KWärmeleitfähigkeit 718
-
2–3-fachKräfte vs. 304
Bearbeitungskapazitäten und Toleranzen für Superlegierungen
Toleranzen, Oberflächen, Bauteilgröße und Lieferzeiten, die DEK bei Teilen aus Inconel, A286, Nitronic 60, Kovar und Invar einhält.
-

Allgemeine Toleranz
±0.005 mmgefräst und gedreht
-

Geschliffene Merkmale
±0.002 mmWellen, Dichtflächen
-

Drahterodierte Profile
±0.003 mmNuten, scharfe Kanten
-

Oberfläche wie bearbeitet
Ra 0.8–1.6 µmStandard
-

Geschliffen oder poliert
Ra 0.2–0.4 µmDichtflächen, Passungen
-

Bauteilgröße
~1.000 mmMikro unter 10 mm
-

Prototypen
3–5 Tagedie meisten Geometrien
-

Kleine Serien
4–7 Tagekeine Mindestbestellmenge
Werkstoffe, die wir bearbeiten
Werkstofffamilie, Grund für die Spezifikation und Bearbeitungshinweise für jede Superlegierung und kontrolliert ausdehnende Legierung, die DEK bearbeitet.

- Inconel 600 Ni-Cr, bis 1.100 °C
- Inconel 625 Ni-Cr-Mo
- Inconel 718 Ni-Cr, PH, bis 700 °C
- Härte von ausgehärtetem 718 40–44 HRC
- Wärmeleitfähigkeit 718 11 W/m·K

- A286 Fe-Ni-Cr, PH
- Einsatzbereich A286 Festigkeit bis 700 °C
- Nitronic 60 Austenitisch Fe-Cr-Mn-Ni
- Verwendung Nitronic 60 Fressbeständigkeit

- Kovar Fe-Ni-Co
- Verwendung Kovar Glas-, Keramikdichtungen
- Invar 36 Fe-Ni
- Ausdehnung Invar 36 Nahezu null
Warum Superlegierungen schwer zu bearbeiten sind
Kaltverfestigung, Wärmestau und Warmfestigkeit machen die Bearbeitung von Hochtemperaturlegierungen langsam; so steuert DEK jeden dieser Faktoren.
Nickellegierungen verfestigen sich unter dem Schneidwerkzeug, daher erzeugt jeder Schnitt einen echten Span. Inconel 718 leitet Wärme mit etwa 11 W/m·K, ein Viertel von Kohlenstoffstahl, sodass sich die Wärme an der Schneide konzentriert.
Die Schnittkräfte liegen 2–3-mal so hoch wie bei Edelstahl 304, und die Zerspanungsraten erreichen nur 10–20 % der Werte von Aluminium. Die Nickellegierungs-Bearbeitung bei DEK folgt festen Verfahren, nicht einem angepassten Edelstahlprogramm.
- Steife Aufspannungen: kurze Auskragungen, massive Vorrichtungen, volle Abstützung bei Drehteilen.
- Keramikwendeschneidplatten zum Schruppen von 718 und 625; beschichtetes Hartmetall zum Schlichten, Gleichlauffräsen.
- Wendeschneidplatten werden nach fester Stückzahl gewechselt; Hochdruckkühlmittel an der Schneide.
- Dünne Nuten und ausgehärtetes 718 werden durch Drahterodierengeschnitten, ohne Schnittkraft.
-
Hartmetall-Schnittgeschwindigkeit
20–40 m/minInconel, beschichtetes Hartmetall
-
Keramik-Schnittgeschwindigkeit
150–250 m/minNur Schruppen
-
Zerspanungsrate
10–20 %Der Aluminiumwerte
-
Schnittkräfte
2–3-fachGegenüber Edelstahl 304
-
Standzeit
MinutenWechsel nach Plan
Typische Superlegierungs-Bauteile
Heißgas-, Bohrloch-, kryogene und hermetische Bauteile aus Inconel, A286, Nitronic 60, Kovar und Invar.
-
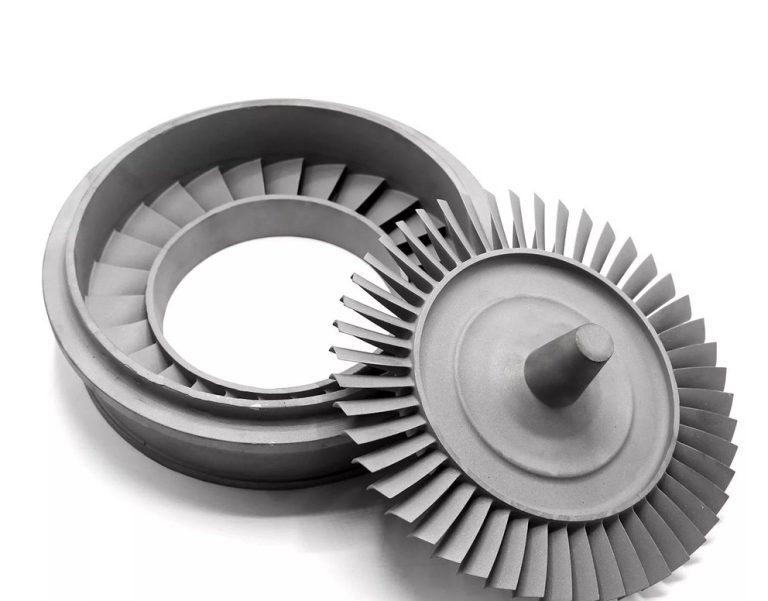
 TurbinenkomponentenLeitschaufeln, Dichtringe, Mantelringe und Befestigungsrohlinge aus Inconel 718 und A286 für Luftfahrt und Energie, gefertigt nach AS9100D.
-
 AbgaskomponentenFlansche, Krümmeranschlüsse und Sensoraufnahmen aus Inconel 625 und 600 für Automobil, Motorsport und industrielle Brenner.
-
 Bohrloch und UnterwasserGehäuse, Dorne und Verbinder aus Inconel 625 und 718 für den Öl- und Gaseinsatz in sauren Umgebungen.
-
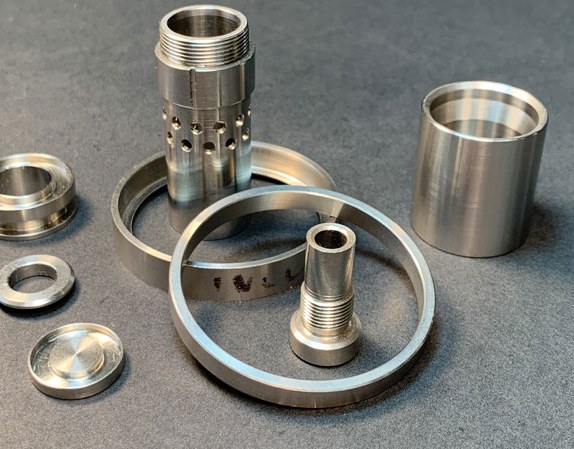
 Vakuum und HermetikKovar-Durchführungskörper, Deckel und Header für die Elektronik; Invar-Halterungen und Referenzstäbe für Optik und Messtechnik.
Inconel 718 vs. A286, Nitronic 60 und Kovar
Wählen Sie 718 für die höchste Festigkeit bis 700 °C; A286 oder Nitronic 60 sind in Anschaffung und Bearbeitung günstiger. Siehe Inconel-Bearbeitung.
| Kriterium | Diese WerkstoffgüteInconel 718 | A286 | Nitronic 60 | Kovar |
|---|---|---|---|---|
| Werkstofffamilie | Ni-Cr, PH | Fe-Ni-Cr, PH | Fe-Cr-Mn-Ni | Fe-Ni-Co |
| Festigkeit bis | 700 °C | 700 °C | – | – |
| Wesentliche Eigenschaft | Höchste Festigkeit | Geringere Kosten | Fressfest | Glasdichtung |
| Zerspanung | Starre Aufspannung | Harter Edelstahl | Hohe Vorschübe | Schmierig, Gratbildung |
CNC-Bearbeitung + Oberflächenveredelung für Superlegierungen
Oberflächenveredelungen für die Superlegierungs-Teile, die DEK bearbeitet; Eloxieren ist bei Nickellegierungen nicht anwendbar.
-
Passivierung VerfügbarStandardbehandlung für Inconel, A286 und Nitronic 60, entfernt freies Eisen und Bearbeitungsrückstände ohne Maßänderung.
-
Elektropolieren VerfügbarVerfügbar bei bearbeiteten Superlegierungs-Teilen nach der CNC-Bearbeitung, ergänzend zur Passivierung bei Edelstahlgüten.
-
Kugelstrahlen VerfügbarVerfügbar bei bearbeiteten Superlegierungs-Teilen als Option CNC-Bearbeitung + Oberflächenveredelung für eine gleichmäßige Oberfläche.
-
Lasermarkierung VerfügbarVerfügbar zur Teilekennzeichnung bei bearbeiteten Komponenten aus Inconel, A286, Nitronic 60, Kovar und Invar.
-
PVD- oder DLC-Beschichtungen Auf AnfrageWenn bei einem Nickellegierungs-Teil eine Hartbeschichtung erforderlich ist, können PVD- oder DLC-Beschichtungen im Angebot besprochen werden.
-
Vernickelt Auf AnfrageKovar-Teile für die Glasdichtung werden sauber geliefert und auf Anfrage nach der Bearbeitung vernickelt.
Angebot für Superlegierungs-Bearbeitung anfordern
Senden Sie Legierung, Zustand, Toleranzen und Stückzahl. Ein Ingenieur bestätigt Fertigungsweg, Wärmebehandlungsfolge und EDM und erstellt für die meisten Teile innerhalb von 6 Stunden ein Angebot.
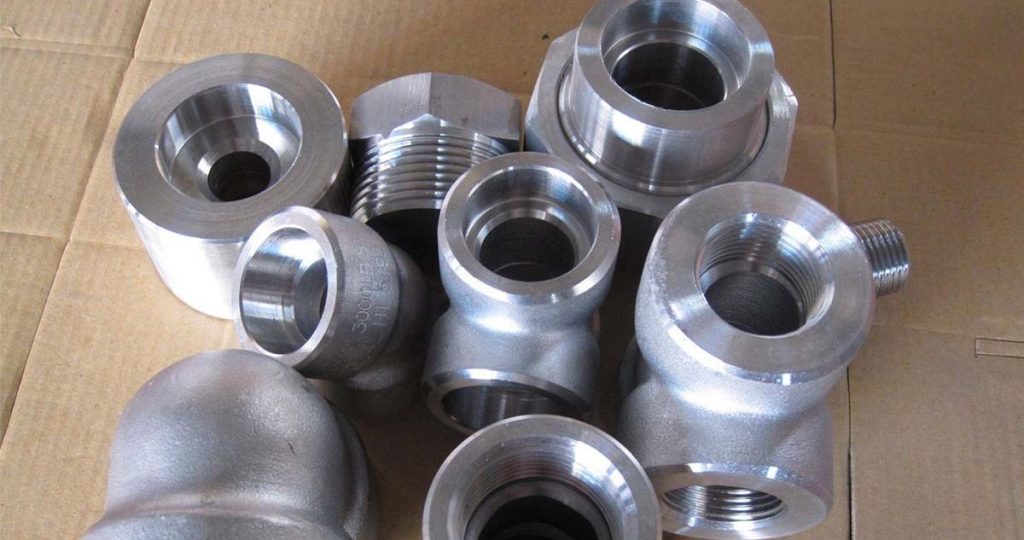
Warum DEK für Superlegierungs-Bearbeitung
Die Bearbeitung hitzebeständiger Legierungen bei DEK umfasst Fräsen, Drehen, Langdrehen, EDM und Schleifen im eigenen Haus, mit zertifizierter Rückverfolgbarkeit und von Ingenieuren geprüften Angeboten.
DEK ist von TÜV nach AS9100D, ISO 13485 und ISO 9001:2015 zertifiziert, mit FAI und Materialrückverfolgbarkeit, wie sie Einkäufer aus Luftfahrt und Energie verlangen. Jede eingehende Charge wird per Spektrometer geprüft; die CMM-Messung erfolgt in einem temperaturkontrollierten Raum.
- keine Mindestbestellmenge, Prototypen in 3–5 Tagen, Kleinserien in 4–7 Tagen.
- Weltweite Lieferung in 3–7 Tagen.
- Von Ingenieuren geprüfte Angebote kalkulieren Wärmebehandlung, EDM und Werkzeuge korrekt.
Vermeiden Sie Wandstärken unter 1,5 mm und scharfe Innenkanten. Geben Sie an, ob 718 oder A286 lösungsgeglüht oder ausgehärtet geliefert wird. Setzen Sie ±0.005 mm nur auf Dichtflächen und Passungen; verwenden Sie ansonsten ISO 2768-m.
- Konstruieren Sie schmale Nuten und Verzahnungen für Drahterodieren.
- Bevorzugen Sie bei Inconel gewalzte oder gewindefräste Gewinde gegenüber dem Gewindeschneiden.
- Erwägen Sie A286 oder Nitronic 60, wo die volle Festigkeit von 718 nicht erforderlich ist.
-
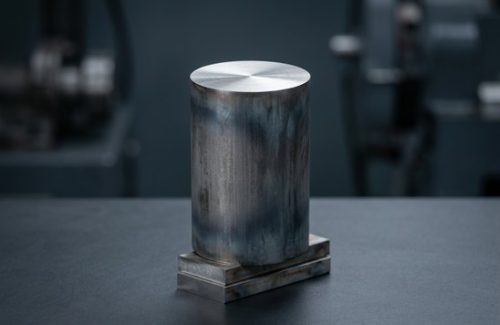 Rohmaterial
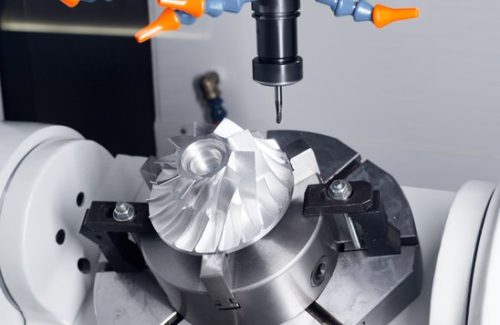 CNC-bearbeitet
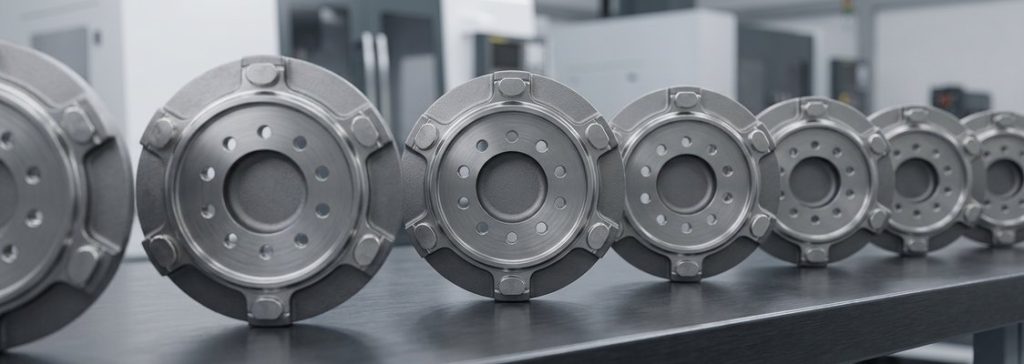 Fertige Teile
-
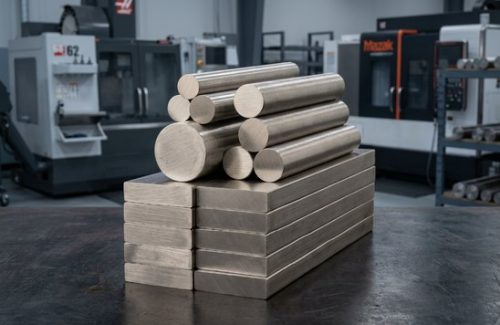 Rohmaterial
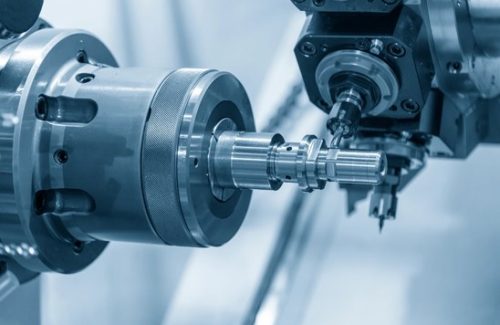 CNC-bearbeitet
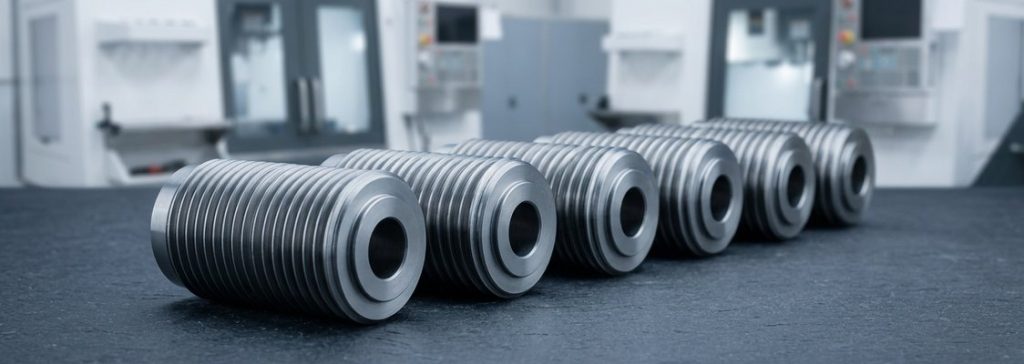 Fertige Teile
FAQ zur Superlegierungs-Bearbeitung
Häufige Fragen zu Legierungen, Kosten, Toleranzen und gehärtetem Inconel 718.
Weitere Werkstoffe
-
 W-Cu-SerieWolfram-Kupfer-Legierungen (W-Cu) vereinen hohe Wärmeleitfähigkeit, Verschleißfestigkeit und elektrische Leitfähigkeit.Mehr erfahren
-
 UHMW-PEUltrahochmolekulares Polyethylen (UHMW-PE) ist ein Polyethylen mit sehr hohem MolekulargewichtMehr erfahren
-
 Wolframstahl YL10.2Wolframkarbid wird durch Pulvermetallurgie aus WC (Wolframkarbid) und Co (Kobalt) hergestellt. Dieser Werkstoff bietet eine hervorragende Schlag- und Biegefestigkeit.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








