









Fertigung von Sonderflanschen
Die Fertigung von Sonderflanschen bei DEK hält Dichtflächen auf 0,02 mm plan, Lochkreise auf ±0,05 mm und kritische Maße auf ±0,005 mm. Keine Mindestbestellmenge, Prototypen in 3–5 Tagen, von Ingenieuren geprüft.
-
±0,005 mm
Kritische Toleranz
-
3–5 Tage
Prototypen-Lieferzeit
-
6–800 mm
Flanschdurchmesser
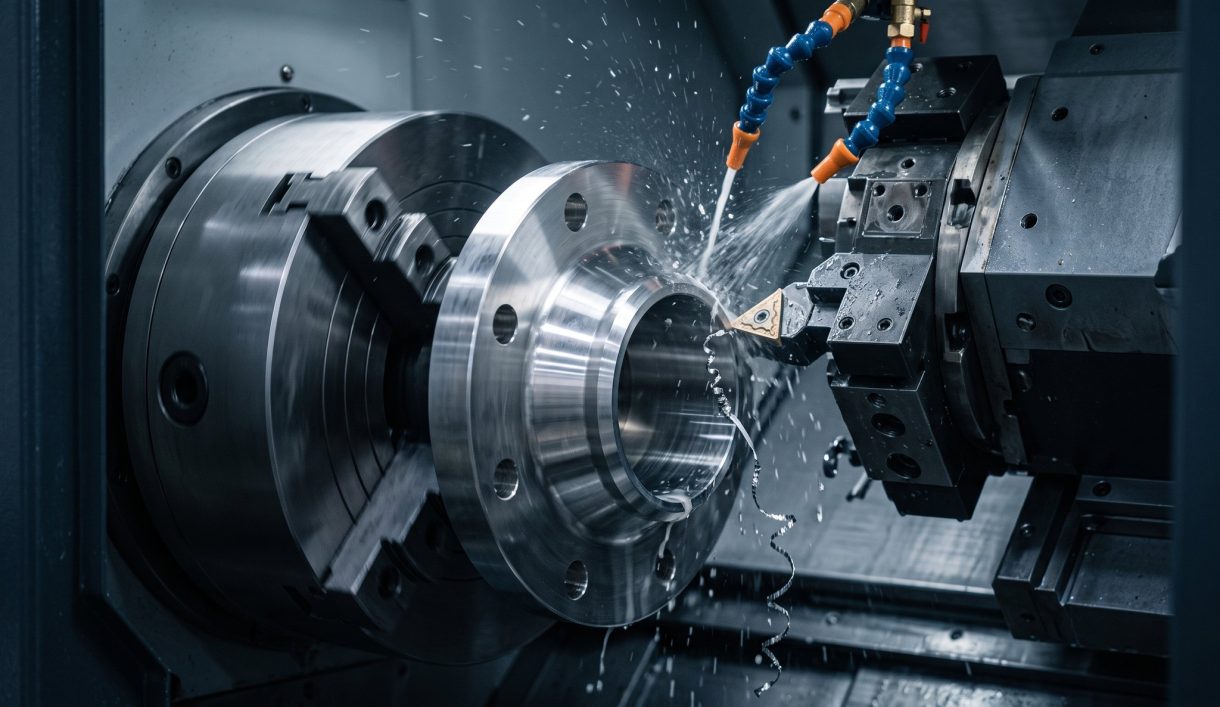

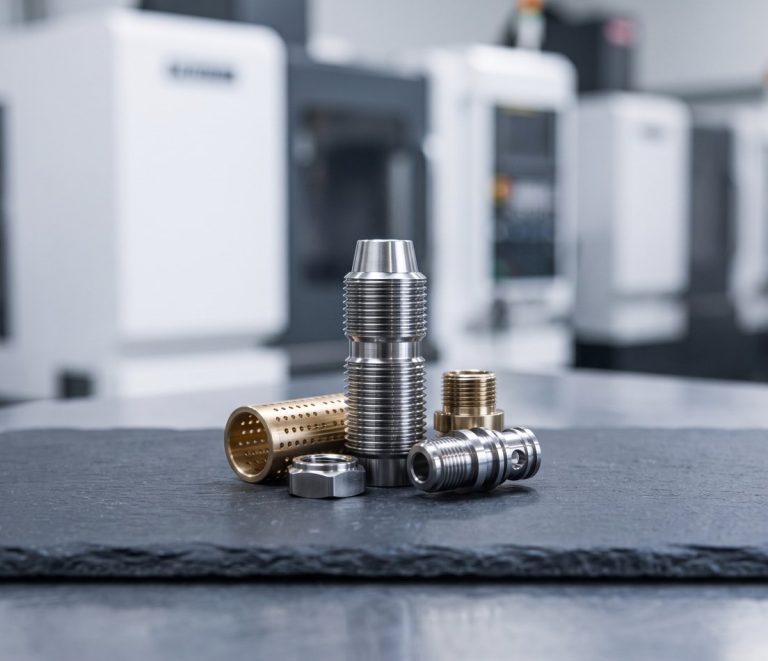
Bearbeitete Flansche und CNC-Fittings nach Ihrer Zeichnung
DEK dreht und fräst Rohr- und Behälterflansche, Vakuumflansche, Wellenleiterflansche, Hydraulikadapter, Rohrverschraubungen und Sanitärstutzen aus Edelstahl 304/316, Duplex 2205, Messing, Aluminium 6061, Baustahl und Titan. Da es sich um Dichtteile handelt, arbeiten wir auf Planheit der Dichtfläche, Oberflächengüte der Dichtfläche, Position des Lochkreises und Gewindeklasse.
Flansche und Fittings finden Sie in unserem Katalog für kundenspezifische CNC-Bearbeitungsteile : keine Mindestbestellmenge, jede Zeichnung wird von Ingenieuren geprüft. Lesen Sie was ein Flansch ist, oder unseren Leitfaden zur Auswahl des richtigen Flanschtyps , während die Zeichnung geöffnet ist.
Flansch- und Fittingtypen, die wir bearbeiten
Rohr-, Vakuum-, Wellenleiter-, Hydraulik-, Rohr-, Sanitär- und Hochreinheitsteile, bearbeitet aus Stangenmaterial, Platten oder kundenseitig gelieferten Schmiederohlingen.
-
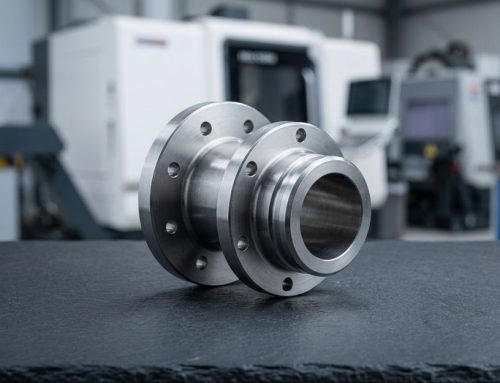 Rohr- und BehälterflanscheVorschweiß-, Aufsteck-, Blind- und Losflansche aus Stangenmaterial, Platten oder Schmiedeteilen.
-
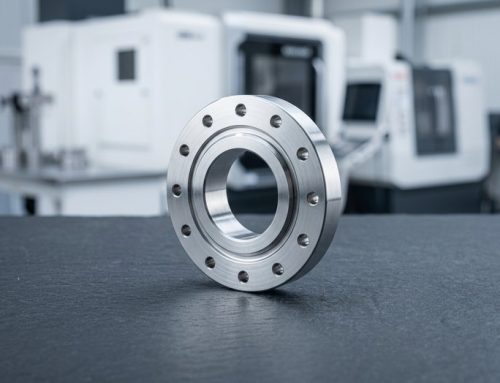 VakuumflanscheKF-, ISO-K- und CF-Messerschneidenflansche für Kammern und Durchführungen.
-
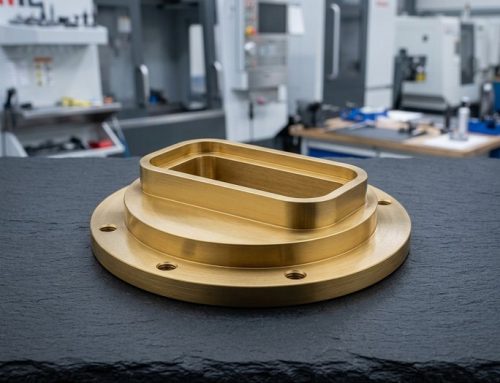 WellenleiterflanscheBearbeitung von Wellenleiterflanschen nach den Serien UG, CPR und UBR/PBR.
-
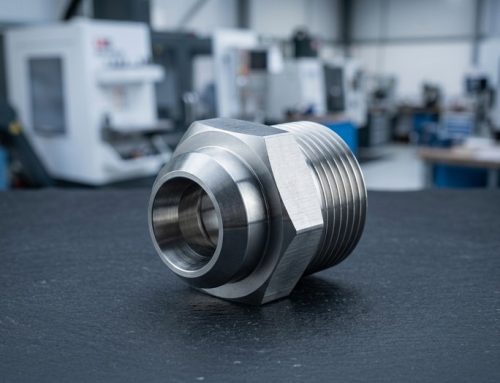 HydraulikadapterCNC-Fittings mit SAE-ORB-, JIC-37°-Konus-, BSPP- und NPT-Anschlüssen.
-
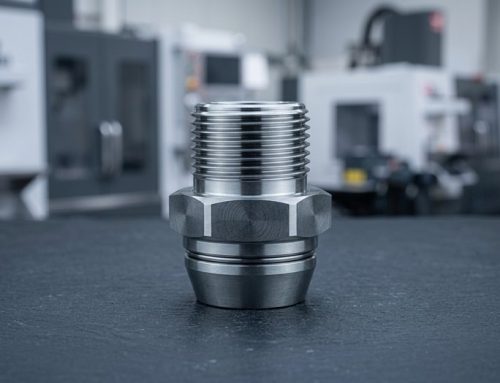 Rohrverschraubungen und StutzenRohrverschraubungen, Stutzen und Klemmkörper aus Edelstahl und Messing.
-
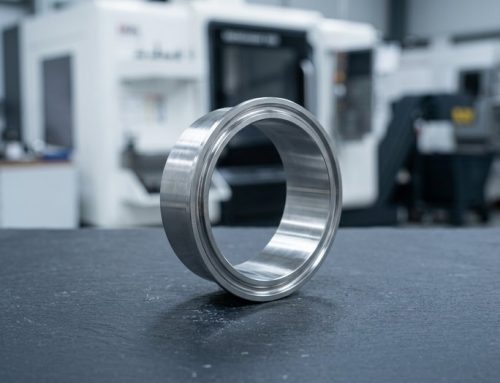 Sanitär-Tri-Clamp-StutzenSanitär-Tri-Clamp-Stutzen und -Adapter nach ISO 2852 und DIN 32676.
-
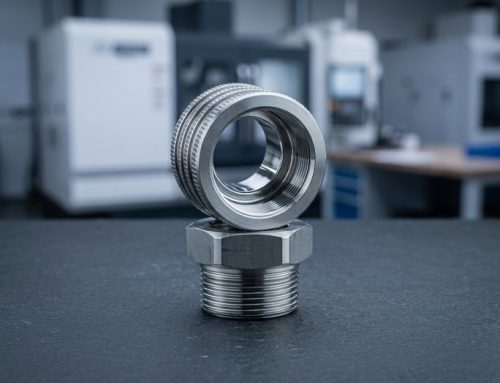 Ultrahochreine FittingsFittings mit elektropolierten Bohrungen für Gas- und Halbleiterleitungen.


Werkstoffe, Verfahren und Toleranzen für Flansche
Werkstoffgüten, Bearbeitungswege, Toleranzen der Dichtflächen und Oberflächenveredelungen für Sonderflansche, Adapter, Stutzen und Fittings – alles aus einer Hand.
Konstruktionstipps für kundenspezifische Flansche und Fittings
Sechs Zeichnungsgewohnheiten, die die Prüfung verkürzen, Dichtflächen eben halten und Auslegungsfehler bei Flanschen und Fittings vermeiden.
-

Norm referenzieren
Geben Sie ASME B16.5, EN 1092-1, ISO 2861 oder MIL-DTL-3922 an und bemaßen Sie nur die Abweichungen: schnellere Prüfung, weniger Fehler.
-

Dichtflächen-Oberfläche nach Funktion
Ra 0.4 µm für O-Ringe und Metalldichtungen; gerieft Ra 3.2–6.3 µm auf Dichtleisten für Dichtungen, die Eingriff benötigen.
-

CF-Schneidkanten-Details
Geben Sie Winkel und Höhe der Schneidkante in der Zeichnung an und verlangen Sie einen Schutz der Kante vor dem Versand.
-

Adapter für zwei Normen
Geben Sie beide Gewindeangaben mit Toleranzklasse in der Zeichnung an, zum Beispiel 1/2-14 NPT auf G1/2 ISO 228-1 Klasse A.
-

Wandstärke hinter der Dichtleiste
Halten Sie mindestens 3 mm zwischen Dichtleistennut und Lochkreis ein, damit die Fläche unter Schraubenlast eben bleibt.
-
Geschweißte Flansche und Fittings
Wenn Teile geschweißt werden, geben Sie 316L oder 304L an und verlangen Sie eine eingearbeitete Schweißfase.
Was Sie in Ihrer Zeichnung angeben sollten
-
Norm oder Zeichnung
Senden Sie eine Zeichnung oder die Normreferenz (ASME B16.5, EN 1092-1, ISO 2852), damit ein Ingenieur Maße und Gewindeangaben manuell prüfen kann.
-
Werkstoff und Druckstufe
Geben Sie die Werkstoffsorte an, von 304 oder 316L bis 2205 Duplex oder Titan Grad 2, sowie die Druckstufe, der der Flansch oder Fitting standhalten muss.
-
Menge und Zertifikate
Geben Sie die Menge an, von einem einzelnen Adapter bis zu einer Serie von 5.000 Stück, und verlangen Sie bei Bedarf Werkstoff- und Prüfzertifikate.
Anwendungen und Branchen
DEK-Flansche und -Fittings kommen in der Öl- und Gasinstrumentierung, in Vakuum- und Gasleitungen der Halbleiterfertigung, in Telekommunikations- und Radar-Wellenleitern sowie in Meerwasserrohrleitungen der Schifffahrt zum Einsatz.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobilindustrie
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen und UAV
-

Energie
-

Öl und Gas
-

Marine
-

Industrielle Ausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenkomponenten und Beschläge nach AS9100D aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, inklusive FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilindustrieSensor- und Ventilgehäuse sowie Wellen für Prototypen und kleine bis mittlere Serien aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen und UAVMotorhalterungen, Gimbal-Rahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium zur Gewichtsreduzierung ohne Steifigkeitsverlust.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Beschläge aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl und GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtevorgaben.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 Industrielle AusrüstungGreiferplatten, Linearführungsaufnahmen, Nockenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen für Wiederholaufträge im Archiv.Mehr erfahren
-
 BauwesenStrukturhalterungen, Verankerungsbeschläge und Hydraulikanschlüsse aus Baustahl, Legierungsstahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Komponenten mit sichtbarer Bearbeitungsoberfläche, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptikhalterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem Legierungsstahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Bearbeitung von Sonderbeschlägen
Ungewöhnliche Stückzahlen und ungewöhnliche Kombinationen von Normen sind hier normal, und jede wird der gleichen technischen Prüfung unterzogen.
-

keine Mindestbestellmenge, jede Stückzahl
Ein einzelner Adapter wird genauso angeboten wie eine Serie von 5.000 Stück, und Prototypen werden in 3–5 Tagen versandt.
-

Gewindeangaben manuell geprüft
Ein Ingenieur prüft jede Gewindeangabe bei der Durchsicht von Hand, und Gewinde werden mit Gut-/Schlecht-Lehren verifiziert.
-

Bei der FAI geprüft
Bei der FAI werden Gewindelehren, CMM und Oberflächenrauheitsmessgeräte eingesetzt, und Prüfzertifikate werden auf Anfrage bereitgestellt.
-

Verifizierter Edelstahlbestand
Eingehender Edelstahl wird per Spektrometer verifiziert, und Materialzertifikate werden auf Anfrage für jede Bestellung bereitgestellt.

Zertifizierte, ingenieurgeprüfte Angebote
DEK ist nach ISO 9001:2015, ISO 13485 und AS9100D durch TÜV zertifiziert. Angebote für Standardflansche und -beschläge kommen innerhalb von 6 Stunden zurück, nachdem ein Ingenieur die Zeichnung geprüft hat.
Zertifizierte Flansch- & Beschlagqualität
Jeder Flansch und jeder Beschlag wird unter unserem TÜV-zertifizierten Qualitätsmanagementsystem gefertigt.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Flanschwerkstoffe und Oberflächenveredelungen
Wählen Sie die Werkstoff- und Oberflächenkombination passend zum Medium, zum Druck und zur Dichtfläche Ihres Flansches oder Beschlags.
Oberflächenveredelungen
Benötigen Sie eine andere Werkstoffsorte oder Oberfläche? Fragen Sie unsere Ingenieure
Alle WerkstoffeFAQ zu Flanschen & Armaturen
Kurze Antworten zu Normen, Hohlleiterflanschen und Gewindeangaben für bearbeitete Flansche und Armaturen.
Angebot für die Fertigung kundenspezifischer Flansche anfordern
Senden Sie eine Zeichnung oder Normreferenz, den Werkstoff, die Menge und die Druckstufe. Angebote für Standardflansche und -armaturen erhalten Sie innerhalb von 6 Stunden.
- Ingenieurprüfung jeder Zeichnung
- keine Mindestbestellmenge, ab einem einzelnen Adapter
- Prototypen in 3–5 Tagen
- Kritische Maße auf ±0.005 mm
- Werkstoff- und Prüfzeugnisse auf Anfrage







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








