









Inconel 718 Bearbeitungsservices
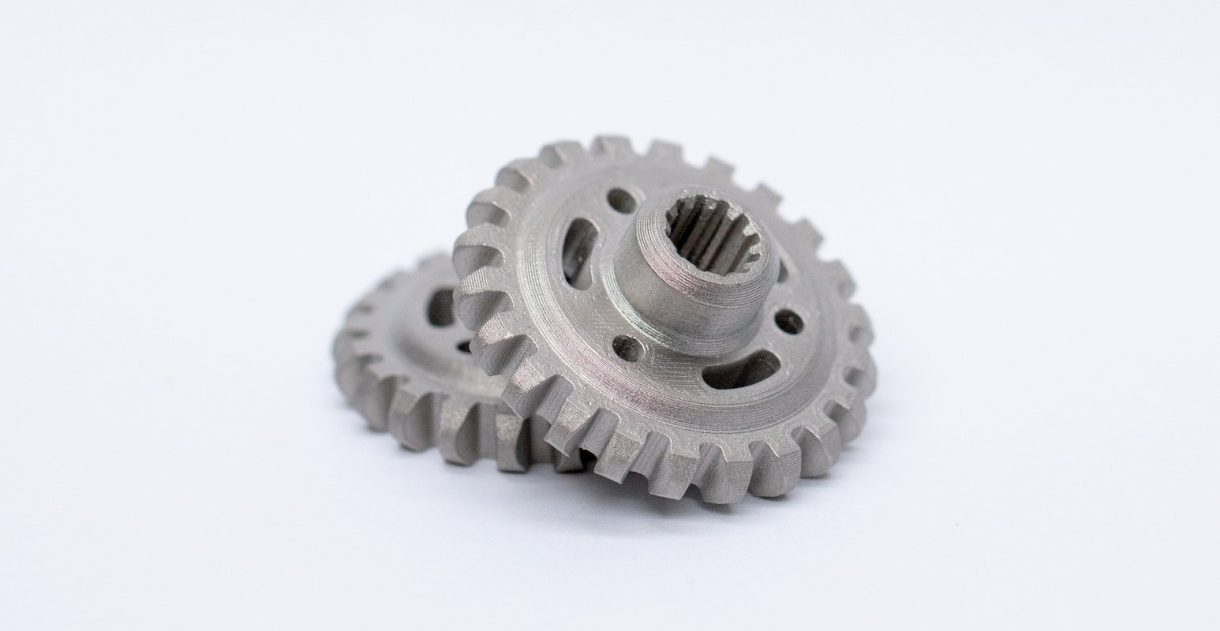
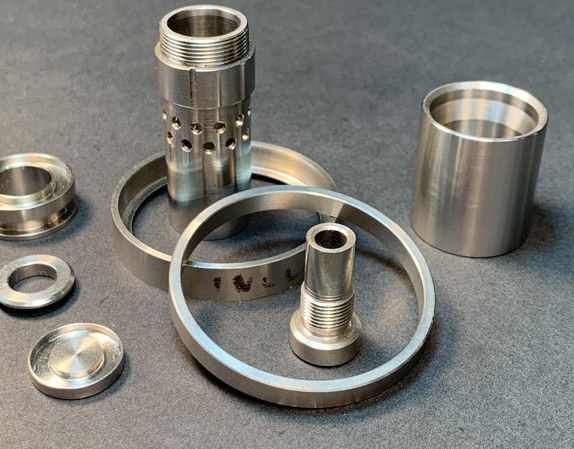
Auch bekannt als UNS N07718 · 2.4668 · ASTM B637Die Inconel 718 Bearbeitung bei DEK umfasst UNS N07718 / 2.4668 Bauteile vom Prototyp bis zur Serie, ohne Mindestbestellmenge und mit 3 Tagen Lieferzeit für Prototypen. Diese ausscheidungshärtende Nickel-Superlegierung wird auf 3/4/5-Achs-Plattformen mit Werkzeugen mit Innenkühlung gefräst und im hauseigenen CMM verifiziert.
-
~1275 MPaZugfestigkeit (ausgehärtet)
-
~1035 MPaStreckgrenze (ausgehärtet)
-
40–45 HRCHärte (ausgehärtet)
-
≤650 °CMax. Einsatztemperatur
CNC-Bearbeitungsmöglichkeiten für Inconel 718
Toleranzen, die DEK bei der Bearbeitung der ausscheidungshärtenden Legierung 718 einhält, von ISO 2768-f/m bis ±0.003 mm bei Mikrobauteilen.
-

Allgemeintoleranz
±0.013 mmtypisch, ISO 2768-f/m
-

Kritische Merkmale
±0.005 mmBohrungspassungen, Koaxialität
-

5-Achs-Profil
±0.01 mmkomplexe Geometrie
-

Mikrobauteile
±0.003 mmBauteile unter 10 mm
-

Bearbeitungsoberfläche
Ra 0.8–1.6 µmtypisch
-

Geschliffene Oberfläche
Ra 0.4 µmoder besser, geschliffen/geläppt
-

Max. Bauteilgröße
~1000 mmgroße Strukturbauteile
-

Lieferzeit Prototyp
3 TageVersand in nur 1 Tag möglich
Eigenschaften und Bezeichnungen von Inconel 718
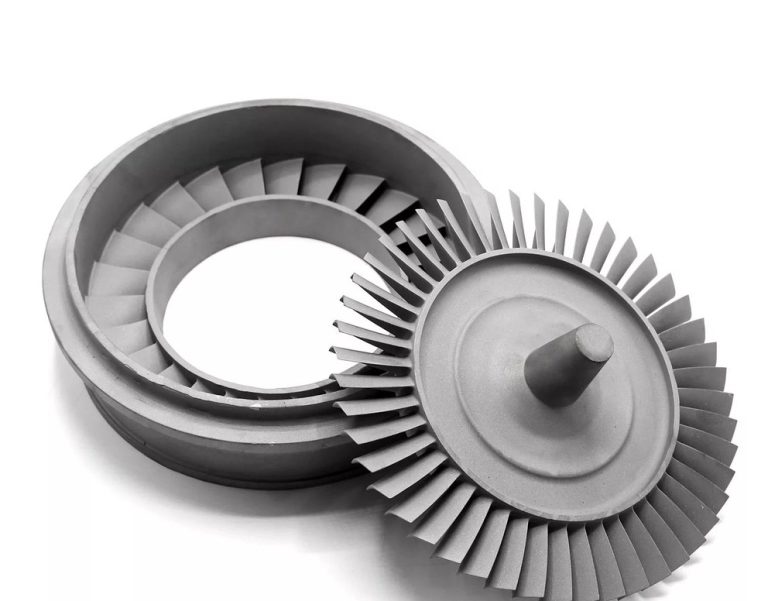
Werkstoffdaten von Inconel 718 im lösungsgeglühten und im ausgehärteten Zustand – die Nickel-Chrom-Superlegierung, die durch Niob und Molybdän verfestigt wird.
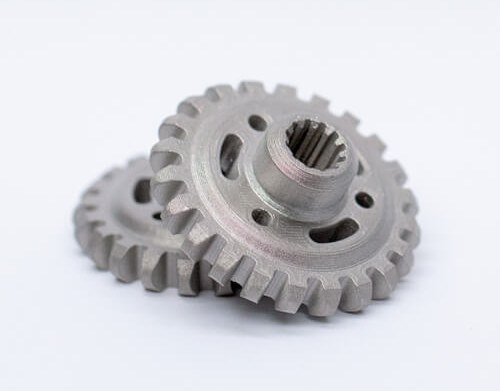

- Zugfestigkeit 900–930 MPa
- Streckgrenze 490–510 MPa
- Bruchdehnung 40–45 %
- Härte ≤35 HRC

- Zugfestigkeit ~1275 MPa
- Streckgrenze ~1035 MPa
- Bruchdehnung 12–20 %
- Härte 40–45 HRC

- Elastizitätsmodul 190–200 GPa
- Wärmeleitfähigkeit 11–11.4 W/(m·°C)
- Max. Dauerbetriebstemperatur ≤650 °C (1200 °F)
- Zeitstandfestigkeit, kurzzeitig 700 °C (1300 °F)

- UNS N07718
- W.Nr. 2.4668
- Norm ASTM B637
- Lieferzustand Lösungsgeglüht
- Aushärtungsspezifikation AMS 2774
- Schweißbarkeit Ausgezeichnet (geglüht)
- Lieferformen Stangen/Bleche/Platten/Schmiedestücke
Warum Inconel 718 schwer zu bearbeiten ist
Wie DEK Kaltverfestigung, Wärme und Werkzeugverschleiß bei der Bearbeitung von Nickel-Superlegierungen mit Werkzeug- und Vorschubdaten beherrscht.
Inconel 718 verfestigt sich unter Schnittdruck schnell und leitet wenig Wärme ab, sodass die Schneide die Last trägt. DEK bearbeitet es auf steifen 3/4/5-Achs-Plattformen mit scharfen, beschichteten Hartmetallwerkzeugen und konstanten, positiven Vorschüben.
Die Praxis mit Vollhartmetall arbeitet mit etwa 20–40 SFM bei 0.002–0.004 in/Zahn – ein Bruchteil der bei Aluminium üblichen 300+ SFM. Diese Differenz erklärt die längeren Zykluszeiten und höheren Stückkosten und warum 718 auf DEKs validierter Prozessliste für schwer zerspanbare Legierungen steht.
- Bearbeitung mit Innenkühlung, gezielt auf die Kontaktzone zwischen Werkzeug und Werkstück, nicht nur Überflutungskühlung
- CMM-Verifikation im Haus und SPC-Kontrollpunkte erkennen Abweichungen am Bauteil, nicht erst nach dem Versand
- Die validierte Liste umfasst außerdem Ti-6Al-4V, 17-4PH, 316LVM und PEEK
-
Schnittgeschwindigkeit
20–40 SFMVollhartmetallwerkzeuge
-
Spanlast (in/Zahn)
0.002–0.004Praxis mit Vollhartmetall
-
Zerspanbarkeit
~12 %von Automatenstahl
-
Wärmeleitfähigkeit
11–11.4 W/(m·°C)Wärme geht ins Werkzeug
-
Kaltverfestigung
Schnellverfestigt sich unter Schnittdruck
Individuelle Inconel 718 Bauteile nach Branche
Branchen, die sich bei Festigkeit bei erhöhter Temperatur und Korrosionsbeständigkeit auf Inconel 718 Bauteile von DEK verlassen.
-
 Luft- und RaumfahrtkomponentenStruktur- und Kabinenstützteile, die nicht flugkritisch sind und ihre Maßhaltigkeit nach wiederholten thermischen Zyklen behalten müssen.
-
 EnergiekomponentenKomponenten, die dauerhafter Hitze und korrosiven Prozessmedien ausgesetzt sind, wobei 718 seine Festigkeit bei erhöhter Temperatur behält.
-
 Halbleiter-HardwareKammer- und prozessnahe Hardware, bei der die Korrosionsbeständigkeit von 718 für anspruchsvolle Einsatzumgebungen geeignet ist.
-
 RobotikkomponentenHochfeste Komponenten, bei denen das Gewicht gegen die Tragfähigkeit abgewogen wird – vom Prototyp bis zur Serienfertigung bearbeitet.
Inconel 718 im Vergleich zu Inconel 625 und 17-4 PH
Wählen Sie 718, wenn Teile seine ausgehärteten mechanischen Eigenschaften bei Temperatur benötigen. Inconel 625 ist besser schweißbar für korrosionsintensive Anwendungen; 17-4 PH ist kostengünstiger, wenn die Temperaturobergrenze von 718 nicht erforderlich ist.
| Kriterium | Diese WerkstoffgüteInconel 718 | Inconel 625 | 17-4 PH |
|---|---|---|---|
| Legierungstyp | Ni-Cr-Superlegierung | Inconel-Güte | Edelstahl |
| Festigkeit | ~1275 MPa (ausgehärtet) | Geringer | – |
| Schweißbarkeit | Ausgezeichnet (geglüht) | Besser schweißbar | – |
| Ausgehärtete Eigenschaften | Ja | Nicht erforderlich | – |
| Temperaturobergrenze | ≤650 °C dauerhaft | – | Geringer |
| Kosten | Höher | – | Geringer |
| Typische Verwendung | Festigkeit bei Hitze | Korrosionsanwendungen | Luftfahrtgüte |
Wärmebehandlung und Oberflächenveredelungen für Inconel 718
CNC-Bearbeitung + Oberflächenoptionen für Inconel 718, einschließlich Lösungsglühen + Auslagern nach AMS 2774 und Oberflächenveredelungen.
-
Lösungsglühen + Auslagern VerfügbarDEK koordiniert das Lösungsglühen + Auslagern nach AMS 2774 im Anschluss an die CNC-Bearbeitung und bringt 718-Teile auf ausgehärtete Eigenschaften, statt sie im weicheren geglühten Zustand zu liefern.
-
Passivierung VerfügbarCNC-Bearbeitung + Passivierung für Inconel-718-Teile, angeboten als Oberflächenoption im selben, von Ingenieuren geprüften Angebot wie die Bearbeitung.
-
Galvanisierung VerfügbarCNC-Bearbeitung + Galvanisierung ist für 718-Teile verfügbar; geben Sie die Galvanisierungsart auf Ihrer Zeichnung an, und sie wird zusammen mit der Bearbeitung kalkuliert.
-
Pulverbeschichtung VerfügbarCNC-Bearbeitung + Pulverbeschichtung ist unter den Oberflächenoptionen für Inconel-718-Teile aufgeführt und wird zusammen mit der Bearbeitung kalkuliert.
-
Schleifen VerfügbarGeschliffene oder geläppte 718-Merkmale erreichen Ra 0,4 µm oder besser, wenn eine Spezifikation dies verlangt – gegenüber typischen Ra 0,8–1,6 µm im bearbeiteten Zustand.
Angebot für Inconel-718-CNC-Bearbeitung anfordern
keine Mindestbestellmenge: Ein einzelnes Validierungsteil durchläuft denselben Angebots- und QA-Prozess wie eine Serienfreigabe. Prototypen in 3 Tagen, Versand bereits 1 Tag nach der Prüfung.
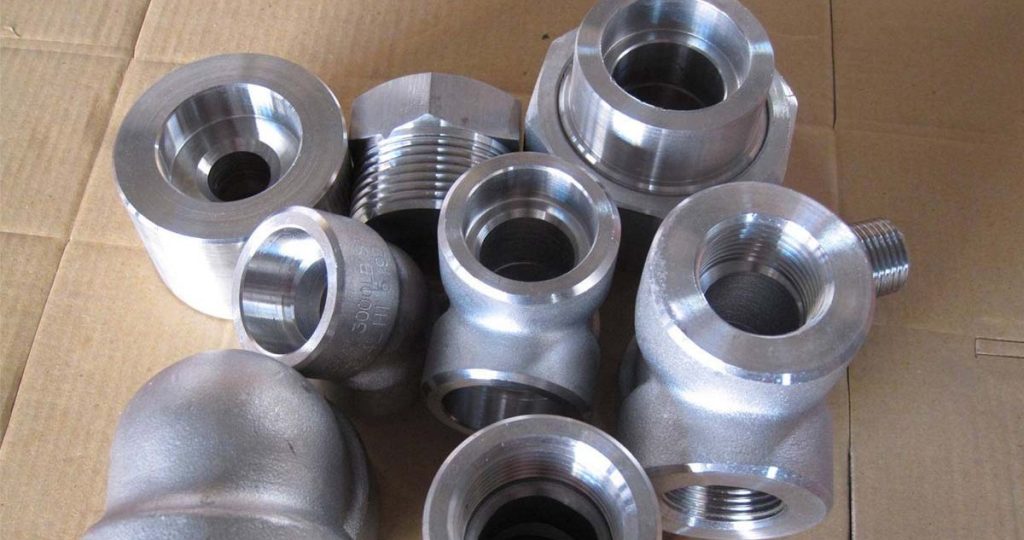
Warum DEK für die Inconel-718-Bearbeitung
DEK begleitet 718-Teile vom Prototyp bis zur Serienfertigung unter einem einheitlichen Prozessplan, mit zertifizierten Qualitätsprüfpunkten und vorab gekennzeichneten Kostentreibern, bevor Sie eine Zeichnung einreichen.
Für UNS N07718-Bearbeitung und 2.4668-Bearbeitungsprogramme arbeitet DEK nach ISO 9001, AS9100D und ISO 13485, alle durch TÜV zertifiziert. Jeder Auftrag durchläuft IQC-, IPQC-, FAI-, OQC-, SPC- und CAPA-Prüfpunkte, gestützt auf hauseigene CMM-Messung und vollständige Materialrückverfolgbarkeit.
Werkszeugnisse können auf AMS 5662 (Stabstahl, Schmiedestück, Ring) und AMS 5663 (ausgehärteter Stabstahl und Schmiedestück) verweisen, mit Erstmusterprüfberichten nach AS9102, wenn ein Programm dies verlangt. Siehe unser Qualitätssystem.
718 nutzt Schneidkanten schneller ab als Aluminium oder Baustahl, sodass Werkzeugwechsel und Neuindexierung zusätzliche Nicht-Spanzeit verursachen, die ein realistisches Angebot von vornherein berücksichtigt.
- Dünne Wände verformen sich unter der Schnittkraft, was zu langsameren Vorschüben und mehr Schlichtdurchgängen führt
- Tiefe Taschen und hohe Tiefe-zu-Durchmesser-Verhältnisse begrenzen die Werkzeugsteifigkeit und erzwingen kleinere Zustellungen
- Prototypenstückzahlen verursachen höhere Rüstkosten pro Teil; Serienstückzahlen verteilen diese nach der Validierung
-
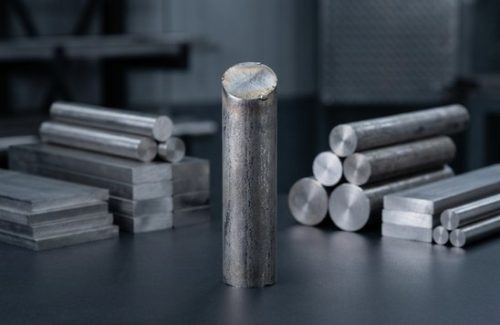 Rohmaterial
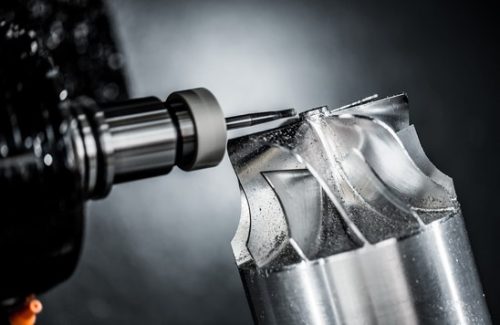 CNC-bearbeitet
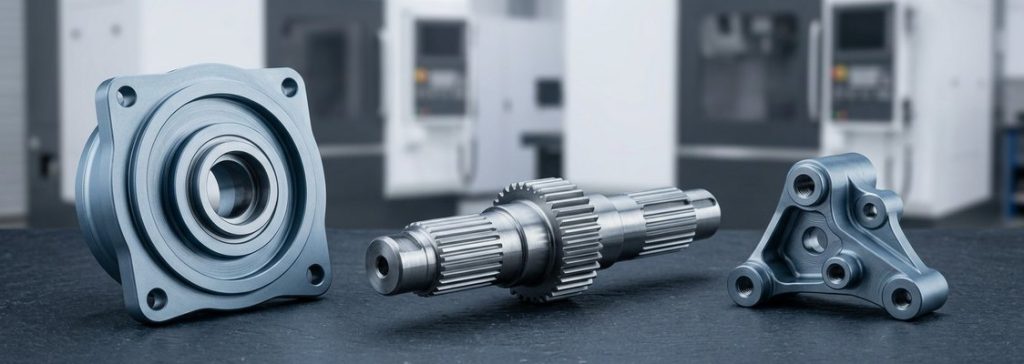 Fertige Teile
-
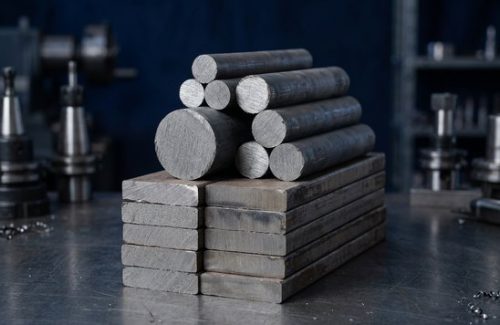 Rohmaterial
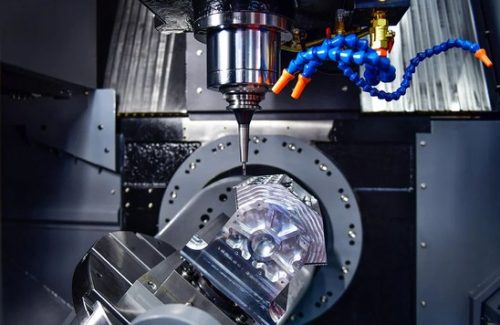 CNC-bearbeitet
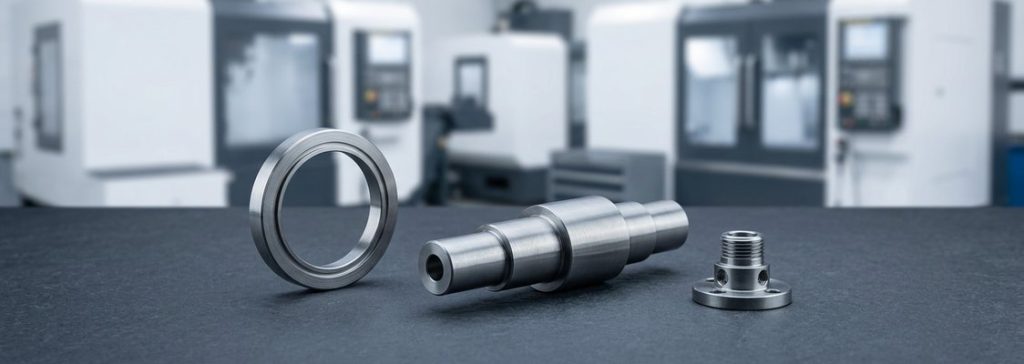 Fertige Teile
FAQ zur Inconel-718-Bearbeitung
Häufige Fragen von Ingenieuren und Einkäufern, die Inconel-718-Teile beschaffen.
Weitere Werkstoffe
-
 Brass 260Brass 260, also known as Cartridge Brass, is composed of approximately 70% copper and 30% zinc.Mehr erfahren
-
 Bronze 932Bronze 932, also known as bearing bronze, is a type of wear-resistant bronze alloy with high-strength and good corrosion resistance.Mehr erfahren
-
 Alloy Steel A514A514 steel is a cost-effective, high-performance material known for its strength, weldability, and toughness, especially in low temperatures.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








