









17-4 PH Bearbeitung (H900, H1025, H1150)
Auch bekannt als UNS S17400 · EN 1.4542 · SUS63017-4 PH Bearbeitung bei DEK bedeutet: Zerspanung im weichen Zustand A, Aushärtung auf die in Ihrer Zeichnung geforderte Härte und anschließend nur die Bearbeitung der Bereiche, die der Schwund beim Aushärten beeinträchtigt. Auf Wunsch halten wir ±0.005 mm ein, mit Wärmebehandlung und Passivierung an den von uns bearbeiteten Teilen, keine Mindestbestellmenge und Prototypen in 3–5 Tagen.
-
1.310 MPaZugfestigkeit (H900)
-
1.170 MPaStreckgrenze (H900)
-
40–47 HRCHärte (H900)
-
33–38 HRCZustand A
DEK Toleranzen bei der 17-4 PH CNC-Bearbeitung
Toleranzen und Oberflächen, die DEK bei 17-4 PH vor und nach dem Aushärten auf Fräsmaschinen, Drehmaschinen, Langdrehautomaten, EDM-Anlagen und Schleifmaschinen einhält.
-

Vor dem Aushärten
±0.025 mm±0.005 mm auf Anfrage
-

Nach dem Aushärten
±0.005 mmgedreht oder gefräst
-

Nach dem Aushärten geschliffen
±0.003 mmWellen, nach dem Aushärten
-

Bohrungen und Wellenpassungen
H7 / g6typisch
-

Kleine Langdreh-Merkmale
±0.003 mmlanggedreht
-

Oberfläche wie bearbeitet
Ra 0.8–1.6 µmgefräst oder gedreht
-

Geschliffene Oberfläche
Ra 0.2–0.4 µmoder elektropoliert
-

Bauteilgröße gefräst
1000 mmbis etwa
17-4 PH Eigenschaften und gleichwertige Bezeichnungen
17-4 PH ist ein martensitischer, ausscheidungshärtender Edelstahl: Kupferausscheidungen liefern bis zu 1.310 MPa, die Korrosionsbeständigkeit liegt nahe an 304.

- Zugfestigkeit, Zustand A 1.030 MPa (typisch)
- Zugfestigkeit, H900 1.310 MPa (min.)
- Zugfestigkeit, H1025 1.070 MPa (min.)
- Zugfestigkeit, H1150 930 MPa (min.)
- Streckgrenze, Zustand A 760 MPa (typisch)
- Streckgrenze, H900 1.170 MPa (min.)
- Streckgrenze, H1025 1.000 MPa (min.)
- Streckgrenze, H1150 725 MPa (min.)

- Zustand A 33–38 HRC (1.040 °C)
- H900 40–47 HRC (482 °C, 1 h)
- H1025 35–42 HRC (552 °C, 4 h)
- H1150 28–33 HRC (621 °C, 4 h)
- Schwund, H900 −0,04 bis −0,06 %
- Schwund, H1025 −0,05 bis −0,08 %
- Schwund, H1150 −0,08 bis −0,10 %

- Cr 15–17,5 %
- Ni 3–5 %
- Cu 3–5 %
- Nb+Ta 0,15–0,45 %
- C ≤0,07 %

- Zustand A Zerspanung, nicht Einsatz
- H900 Aushärtung auf Höchstfestigkeit
- H1025 Gleichgewicht für die Luftfahrt
- H1150 / H1150M Zähigkeit, NACE MR0175
- EN-Bezeichnung X5CrNiCuNb16-4
Bearbeitungsablauf für 17-4 PH Edelstahl
So sequenziert DEK 17-4 PH: Bearbeitung im Zustand A, Aushärtung, dann nur die kritischen Merkmale fertigbearbeiten und passivieren.
Im Zustand A bei 33–38 HRC lässt sich 17-4 PH mit beschichtetem Hartmetall bei etwa 48 % der Zerspanbarkeit von 1212 bearbeiten, ähnlich wie 4140 bei 30 HRC. Wir verwenden Wendeschneidplatten mit positivem Spanwinkel, Spanbrecher und Kühlmittelüberschwemmung; die Kaltverfestigung ist im Vergleich zu 304 oder 316 gering.
Das Aushärten schrumpft das Teil um 0,04–0,10 %, gleichmäßig und vorhersehbar. Das Aushärten ist ein Luftabkühlzyklus ohne Abschrecken, sodass der Verzug bei einem flachen 150-mm-Teil typischerweise unter 0,03 mm liegt.
- Passungen enger als ±0.02 mm werden 0,1–0,2 mm überdimensioniert oder für den Schwund versetzt belassen
- Die Teile durchlaufen Wärmebehandlung auf H900, H1025 oder H1150
- Bei H900 Präzisionsschleifen auf ±0.003 mm und Drahterodieren für Profile
- Passivierung nach ASTM A967, dann CMM- und Härteprüfung
-
Zerspanbarkeit, Zust. A
~48 %1212 = 100 %
-
Zerspanbarkeit, H1150
~40 %1212 = 100 %
-
Zerspanbarkeit, H1025
~35 %1212 = 100 %
-
Zerspanbarkeit, H900
~25–30 %Schleifen bevorzugt
-
Kaltverfestigung
Geringim Vergleich zu 304 oder 316
-
Verzug beim Auslagern
< 0,03 mmflaches 150-mm-Teil, typisch
Typische bearbeitete 17-4 PH Teile
17-4 PH Teile, die DEK für Kunden aus Luftfahrt, Medizintechnik sowie Öl und Gas bearbeitet – im jeweils anwendungsgerechten Zustand.
-
 Luftfahrt-AktuatorenAktuatorkolben, Ventilkomponenten und Fahrwerkteile in H1025 und H1075, bearbeitet nach AS9100D mit vollständiger Rückverfolgbarkeit.
-
 StrukturbauteileStrukturbauteile für Luftfahrt und Verteidigung in H1025, dem üblichen Kompromiss aus Festigkeit und Zähigkeit, mit vollständiger Rückverfolgbarkeit.
-
 Chirurgische InstrumenteChirurgische Instrumente, Bohrschablonen und Schneidblöcke in H900 für hohe Schnitthaltigkeit, bearbeitet nach ISO 13485.
-
 Öl- und Gas-KomponentenPumpenwellen, Ventilspindeln und Bohrlochwerkzeugkörper in H1150 oder H1150M zur Einhaltung der Härtegrenzen nach NACE MR0175.
17-4 PH vs. 15-5 PH, 316 und 304
Wählen Sie 17-4 PH für Streckgrenzen über 700 MPa bei gleichzeitiger Korrosionsbeständigkeit; 15-5 PH für Luftfahrt-Schmiedeteile und dicke Querschnitte; 316 oder 304, wenn die Festigkeit nicht ausschlaggebend ist.
CNC-Bearbeitung + Oberflächenveredelung für 17-4 PH
Wärmebehandlung und Oberflächenveredelungen, die DEK bei den bearbeiteten 17-4 PH Teilen vor oder nach dem Auslagern anwendet.
-
Wärmebehandlung VerfügbarBearbeitete Teile werden auf H900, H1025 oder H1150 ausgelagert – mit Luftabkühlung bei niedriger Temperatur und ohne Abschrecken, sodass der Verzug minimal bleibt.
-
Passivierung VerfügbarSalpeter- oder Zitronensäurepassivierung nach ASTM A967 entfernt eingebettetes freies Eisen und stellt nach dem Auslagern und Schleifen die Chromoxidschicht wieder her.
-
Elektropolieren VerfügbarWird bei den von uns bearbeiteten 17-4 PH Teilen angewendet und erreicht Ra 0.2–0.4 µm – derselbe Bereich wie bei geschliffenen Oberflächen.
-
Kugelstrahlen VerfügbarWird bei den bei DEK bearbeiteten 17-4 PH Teilen angeboten – im selben Auftrag und mit derselben Lieferzeit wie Bearbeitung und Auslagern.
-
PVD-Beschichtung VerfügbarPVD-Beschichtung auf den von uns bearbeiteten 17-4 PH Teilen, abgestimmt auf das Auslagern und die Nachbehandlung nach dem Auslagern.
-
Schleifen VerfügbarFlach-, Außenrund- und Spitzenlosschleifen nach dem Auslagern: ±0.003 mm auf Wellen, 0,005 mm Ebenheit, Ra 0.2–0.4 µm.
Angebot für die 17-4 PH Bearbeitung anfordern
Senden Sie eine STEP-, IGES- oder PDF-Zeichnung mit Zustand, Toleranzen und Passivierungsspezifikation. Ein Ingenieur bestätigt die Merkmale vor und nach dem Auslagern und meldet sich innerhalb von 6 Stunden mit einem Preis.
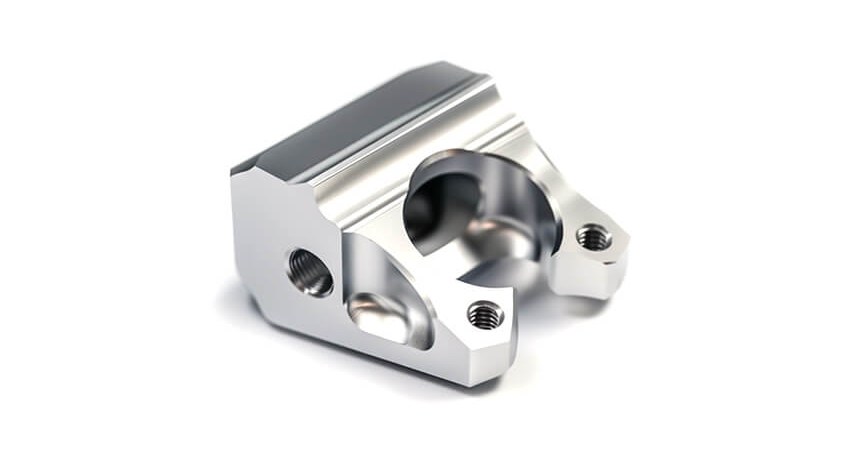
Bearbeitung von ausscheidungshärtendem Edelstahl
DEK bearbeitet 17-4 PH auf 3-, 4- und 5-Achs-Fräsmaschinen, CNC- und Langdrehmaschinen, EDM-Anlagen und Schleifmaschinen – mit Auslagern und Nachbehandlung nach dem Auslagern als eine abgestimmte Lieferzeit.
DEK ist von TÜV nach AS9100D, ISO 13485 und ISO 9001:2015 zertifiziert und verfügt über mehr als 20 Jahre Erfahrung in der Bearbeitung von ausscheidungshärtendem Edelstahl. Wärmebehandlung, Schleifen, Drahterodieren und Passivierung werden im Haus koordiniert, sodass Auslagern und Nachbehandlung nach dem Auslagern eine Lieferzeit bilden.
- Spektrometerprüfung bei jedem eingehenden Stabstahl; Härteprüfung bei jeder ausgelagerten Charge
- CMM-Prüfung mit IQC, IPQC, FAI und OQC
- Angebote innerhalb von 6 Stunden inklusive Schrumpfzugabe; keine Mindestbestellmenge; Prototypen in 3–5 Tagen zuzüglich Auslagern
Wählen Sie 17-4 PH, wenn Sie eine Streckgrenze über 700 MPa bei gleichzeitiger Korrosionsbeständigkeit benötigen oder wenn das Teil eng toleriert bearbeitet und anschließend mit minimalem Verzug gehärtet werden muss.
Wählen Sie es nicht für den Einsatz über 315 °C (Überaltern macht es weicher), für chloridreiche Umgebungen, in denen 316 oder Duplex 2205 sicherer ist, oder für Schweißbaugruppen, die nach dem Schweißen nicht erneut ausgelagert werden können.
-
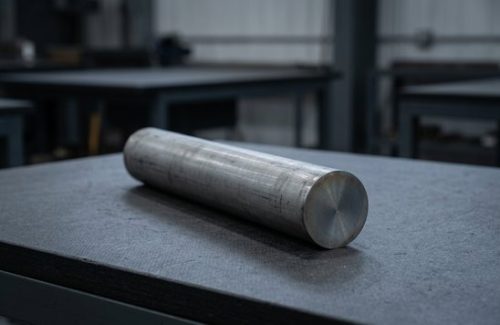 Rohes Ausgangsmaterial
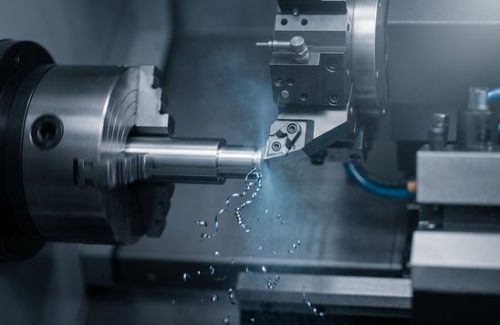 CNC-bearbeitet
 Fertige Teile
-
 Rohes Ausgangsmaterial
 CNC-bearbeitet
 Fertige Teile
FAQ zur 17-4 PH-Bearbeitung
Häufige Fragen zu Bearbeitungsreihenfolge, Condition A vs. H900 und Passivierung.
Weitere Werkstoffe
-
 Edelstahl Nitronic 60Nitronic 60 ist ein Edelstahl, der durch Stickstoff in seiner gesamten Struktur verfestigt wird und dadurch im gesamten Werkstoff eine erhöhte Festigkeit bietet.Mehr erfahren
-
 Edelstahl A286Edelstahl A286 ist eine hochfeste ausscheidungshärtende Legierung mit ausgezeichneter Korrosionsbeständigkeit, insbesondere bei erhöhten Temperaturen.Mehr erfahren
-
 Edelstahl 440CEdelstahl 440C ist ein kohlenstoffreicher Chromstahl. Er bietet hervorragende Härte, Verschleißfestigkeit und Korrosionsbeständigkeit.Mehr erfahren

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








