









Fertigung von kundenspezifischen Vorrichtungen und Spannmitteln
DEK fertigt kundenspezifische Vorrichtungen und Spannmittel nach Ihren Zeichnungen, mit Positionierbohrungen, die auf ±0.005 mm ausgebohrt werden. Keine Mindestbestellmenge, und eine einzelne Vorrichtung wird in 3–5 Tagen geliefert.
-
±0.005 mm
Ausgebohrte Positionierbohrungen
-
0.01 mm
Planheit über 300 mm
-
3–5 Tage
Einzelne Vorrichtung
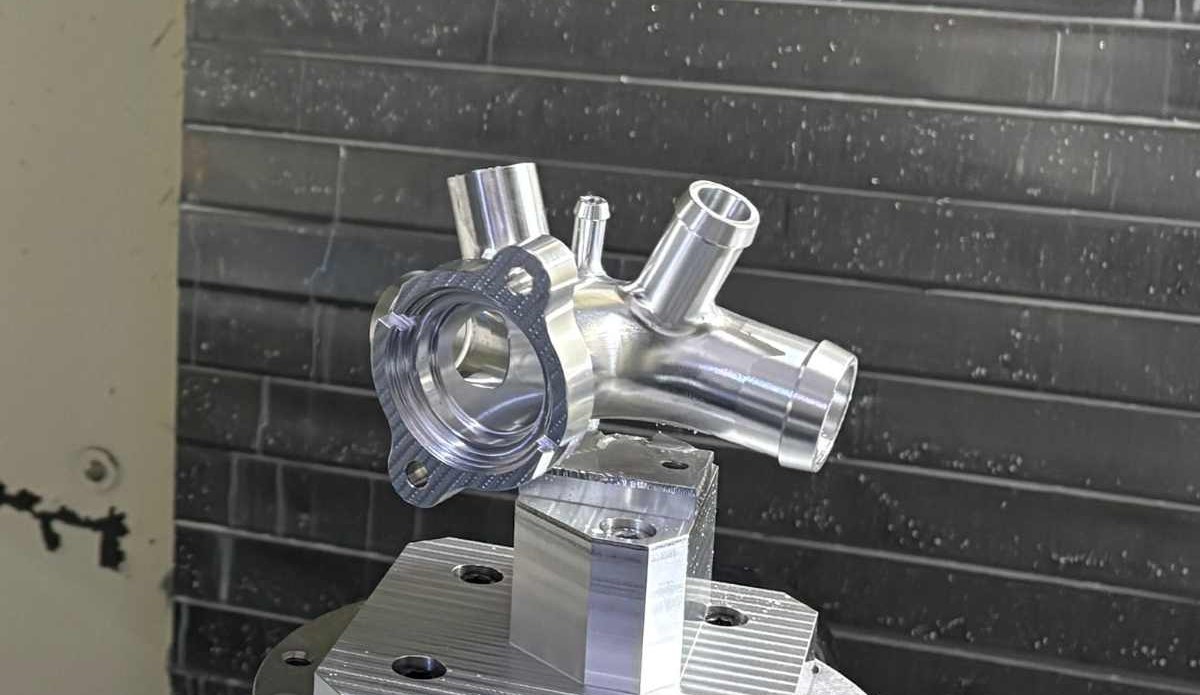

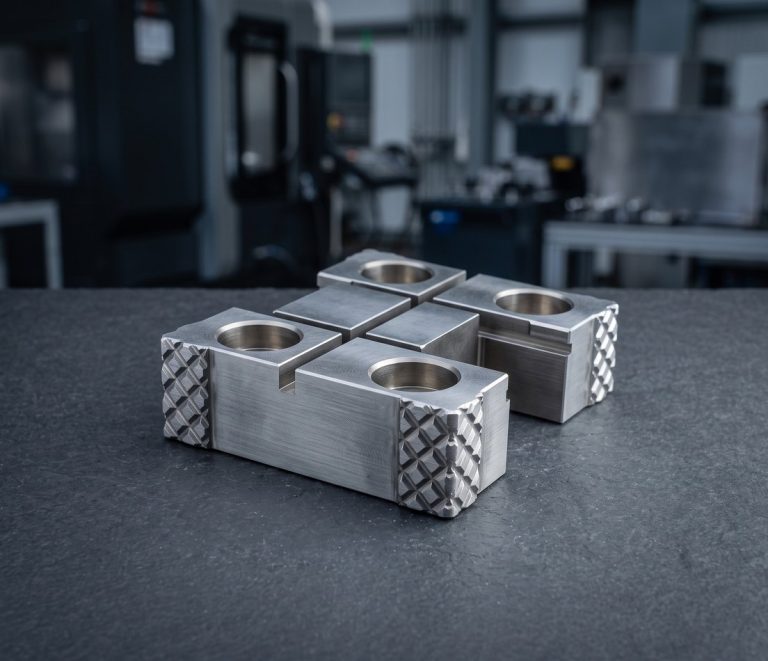
Kundenspezifische Werkstückspannung und Vorrichtungen nach Ihrer Zeichnung
DEK fertigt Bearbeitungsvorrichtungen und Vorrichtungsplatten, Weichbacken, Bohrbuchsen, Schweiß- und Montagevorrichtungen, Prüf- und CMM-Vorrichtungen, Testnester und End-of-Arm-Tooling-Finger aus Aluminium, Werkzeugstahl und Delrin.
Platten werden auf 0.01 mm über 300 mm plan geschliffen, Bohrungen werden ausgebohrt auf ±0.005 mm, und Stift-zu-Stift-Abstände halten ±0.01 mm. Wir fertigen nach Kundendesigns und bieten keine Vorrichtungskonstruktion an. Teil unseres Katalogs für kundenspezifische CNC-bearbeitete Teile .
Arten von Vorrichtungen und Spannmitteln, die wir bearbeiten
Von Vorrichtungsplatten und Weichbacken bis hin zu Prüfnestern und Roboterfingern, bearbeitet aus Gussplatten, Werkzeugstahl und Delrin.
-
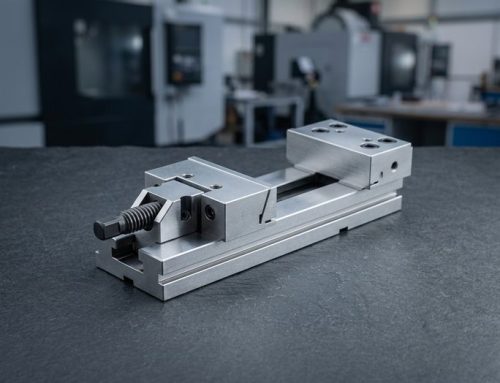 Kundenspezifische WerkstückspannungVorrichtungsplatten, Tombstone-Adapter, Weichbacken und abgedichtete Vakuumspannfutter.
-
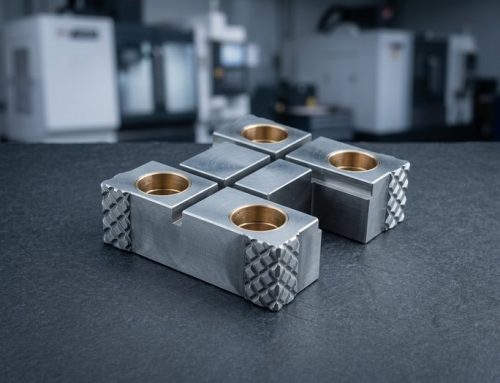 Bohr- und ReibahlenvorrichtungenGehärtete, geschliffene Buchsen an ausgebohrten Positionen für wiederholtes Bohren.
-
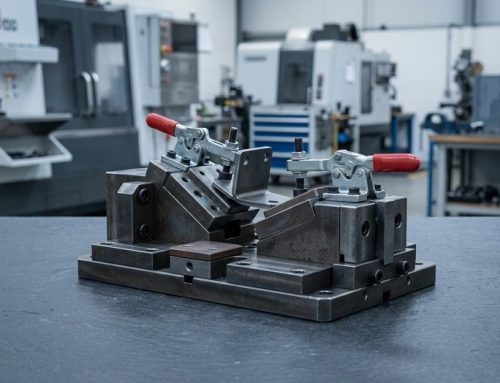 SchweißvorrichtungenPositionierer, Klemmauflagen und hitzebeständige Auflageblöcke für Schweißzellen.
-
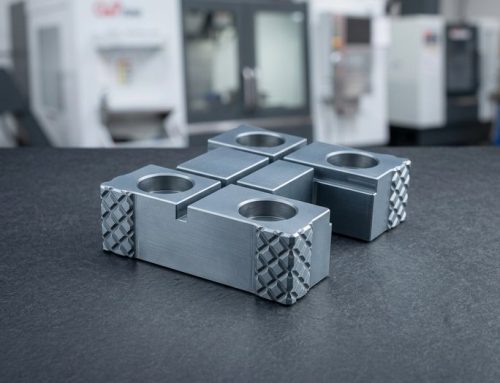 Montagevorrichtungen und NesterNester für Einpress-, Klebe- und Schraubstationen.
-
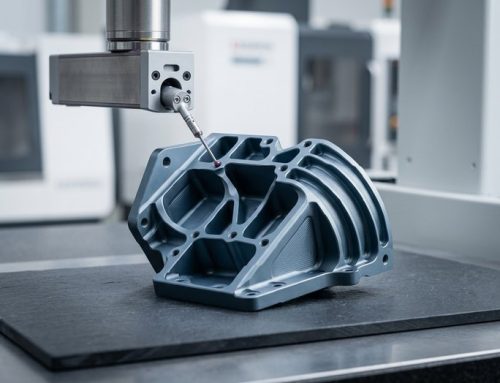 PrüfvorrichtungenCMM-Haltevorrichtungen, Go/No-Go-Lehren und Prüfvorrichtungen mit Bezugsstiften.
-
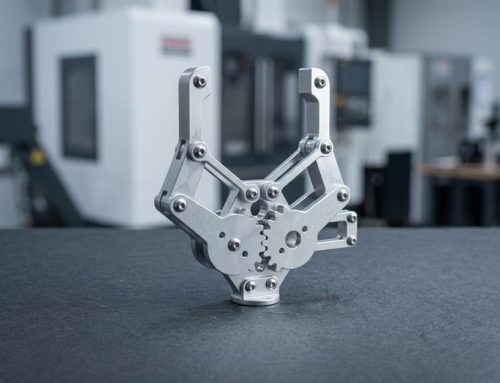 End-of-Arm-Tooling-FingerGreiferfinger, Greiferauflagen und Vakuumsaughalter für Roboter.


Werkstoffe, Verfahren und Toleranzen für Vorrichtungen
So fertigt DEK Vorrichtungsplatten, Positionierer und Nester: stabile Plattenwerkstoffe, geschliffene Bezugsflächen, ausgebohrte Bohrungen und gehärtete Details.
Konstruktionstipps für kundenspezifische Vorrichtungen und Spannmittel
Fünf Zeichnungsgewohnheiten, die Positionierer präzise, Platten eben und Verschleißflächen an einer bearbeiteten Vorrichtung austauschbar halten.
-

Eine Bezugsecke
Bemaßen Sie alle Positionierbohrungen als Koordinaten von einer Bezugsecke aus; Kettenmaße summieren Fehler über die gesamte Platte.
-

Rundstift plus Diamantstift
Positionieren Sie mit einem Rundstift und einem Diamantstift; zwei Rundstifte überbestimmen das Teil und kämpfen gegen die Toleranz.
-

MIC6 für tiefe Taschen
Geben Sie MIC6 oder 6061-T651 für Platten mit Taschen tiefer als 10 mm an; extrudiertes 6061-Stangenmaterial verzieht sich beim Materialabtrag.
-

Austauschbare Kontaktpunkte
Setzen Sie an jedem Kontaktpunkt gehärtete, austauschbare Auflageknöpfe oder Buchsen ein, statt Verschleißflächen in den weichen Grundkörper zu legen.
Was Sie in Ihrer Zeichnung angeben sollten
-
Geschliffene Flächen
Geben Sie geschliffene Flächen ausdrücklich mit Ebenheit und Ra an; eine gefräste Fläche mit 0,05 mm Ebenheit sieht auf einer Zeichnung identisch aus.
-
Bezugssystem
Senden Sie das Bezugssystem und die Positioniererpositionen; jede Platte wird auf einer Messplatte und per CMM dagegen geprüft.
-
Hardwareliste
Listen Sie Stifte, Buchsen und Spannmittel-Hardware auf; DEK liefert gehärtete Stifte und Buchsen, die im selben Auftrag im Haus gefertigt werden.
-
STEP-Modell und Zeichnung
Senden Sie ein STEP-Modell mit der Zeichnung; Ingenieure weisen bei der Angebotsprüfung auf Probleme wie Wandstärke oder unerreichbare Merkmale hin.
Anwendungen & Branchen
Montage- und Prüfzellen für die Automatisierung, Greiferfinger und Paletten für die Robotik, PCB-Prüfnester für die Elektronik und Waschdown-Vorrichtungen für medizinische Linien.
-

Luft- und Raumfahrt
-

Medizintechnik
-

Automobil
-

Robotik
-

Halbleiter
-

Elektronik
-

Telekommunikation
-

Drohnen & UAV
-

Energie
-

Öl & Gas
-

Marine
-

Industrieausrüstung
-

Bauwesen
-

Landwirtschaft
-

Konsumgüter
-

Militär & Verteidigung
-

Bergbau
-
 Luft- und RaumfahrtNicht flugkritische Halterungen, Kabinenhardware und Fittings nach AS9100D, aus 7075-Aluminium, Ti-6Al-4V und Inconel 718, mit FAI.Mehr erfahren
-
 MedizintechnikInstrumentenwellen, Griffe und Kanülen aus 316L-Edelstahl, Titan und PEEK nach ISO 13485, mit Chargenrückverfolgbarkeit als Standard.Mehr erfahren
-
 AutomobilPrototypen- und Klein- bis Mittelserien-Sensorgehäuse, Ventilkörper und Wellen aus Aluminium, 4140- und 4340-Legierungsstahl, Edelstahl und Messing.Mehr erfahren
-
 RobotikGelenkgehäuse, Harmonic-Drive-Flansche und Greiferfinger aus Aluminium und gehärtetem Stahl, mit 5-Achs-Bearbeitung in einer Aufspannung.Mehr erfahren
-
 HalbleiterKammerkomponenten, Wafer-Handling-Vorrichtungen und Vakuumflansche aus 6061-Aluminium, 316L, PEEK und Kovar, mit gratfreien Kanten.Mehr erfahren
-
 ElektronikSteckergehäuse, Kühlkörper, HF-Abschirmungen und Präzisionsstifte aus Aluminium, Messing und Kupfer, an Kontaktmerkmalen auf ±0.01 mm gehalten.Mehr erfahren
-
 TelekommunikationWellenleiterkomponenten, Filtergehäuse und HF-Gehäuse aus Aluminium- und Kupferlegierungen, mit Silber- oder Nickelbeschichtung für die Leitfähigkeit.Mehr erfahren
-
 Drohnen & UAVMotorhalterungen, Kardanrahmen und Fahrwerksbeschläge aus 7075-Aluminium, Titan und Magnesium, um Gewicht zu reduzieren, ohne Steifigkeit zu verlieren.Mehr erfahren
-
 EnergieBatterie-Endplatten, Stromschienen, Wechselrichtergehäuse und Brennstoffzellen-Anschlüsse aus Aluminium, Kupfer und Edelstahl, plan und gratfrei bearbeitet.Mehr erfahren
-
 Öl & GasVentilkomponenten, Verteilerblöcke, Bohrlochwerkzeug-Teile und Flansche aus 4140, 17-4 PH, Duplex 2205 und Inconel, mit Härtespezifikationen.Mehr erfahren
-
 MarinePropellerwellen, Pumpenteile und Decksbeschläge aus 316-Edelstahl, Bronze und Aluminiumbronze, in erster Linie nach Korrosionsbeständigkeit ausgewählt.Mehr erfahren
-
 IndustrieausrüstungGreiferplatten, Linearführungsaufnahmen, Kurvenrollen und Maschinenrahmen aus Aluminium und Stahl, mit Vorrichtungen, die für Wiederholungen archiviert werden.Mehr erfahren
-
 BauwesenStrukturelle Halterungen, Verankerungselemente und Hydraulikanschlüsse aus Baustahl, legiertem Stahl und Aluminium, verzinkt oder pulverbeschichtet.Mehr erfahren
-
 LandwirtschaftGetriebegehäuse, Wellen, Sprühdüsenkörper und Sensorhalterungen aus Gusseisen, Stahl und Edelstahl für Abrieb und Feuchtigkeit.Mehr erfahren
-
 KonsumgüterDrehknöpfe, Griffe, Gehäuseteile und Audio-Hardware, bei denen die bearbeitete Oberfläche sichtbar ist, eloxiert, kugelgestrahlt oder nach Muster poliert.Mehr erfahren
-
 Militär & VerteidigungOptische Halterungen, Gehäuse und Zubehörschienen aus Aluminium, Stahl und Titan, mit Materialzertifikaten und FAI-Berichten.Mehr erfahren
-
 BergbauVerschleißplatten, Buchsen, Brecherkomponenten und Hydraulikanschlüsse aus gehärtetem legiertem Stahl, Bronze und Edelstahl für Staub und Vibration.Mehr erfahren
Warum DEK für die Vorrichtungsfertigung
Schleifen, Koordinatenbohren, Drahterodieren und geschliffene Stifte in einem Auftrag: DEKs ursprüngliches Gewerbe seit 2002.
-

Eine Werkstatt, ein Auftrag
DEK schleift, koordinatenbohrt, drahtschneidet und liefert die geschliffenen Stifte und Buchsen für Ihre Vorrichtung in einem einzigen Auftrag.
-

Vorrichtungsarbeit seit 2002
Schleifen, Koordinatenbohren, Drahtschneiden sowie geschliffene Stifte und Buchsen sind DEKs ursprüngliches Gewerbe seit 2002.
-

Koordinatenbericht
Jede Vorrichtungsplatte wird auf einer Messplatte und mit CMM gegen Ihr Bezugsschema geprüft, und ein Koordinatenbericht wird mitgeliefert.
-

keine Mindestbestellmenge, 3–5 Tage
Einzelvorrichtungen werden ohne Mindestbestellmenge angeboten und in der Regel in 3–5 Tagen geliefert, einschließlich gehärteter Stifte und Buchsen.

Von Ingenieuren geprüfte Angebote
Jede Zeichnung wird vor der Angebotserstellung von einem Ingenieur geprüft. Wir konstruieren keine Vorrichtungen, weisen jedoch bei der Angebotsprüfung auf Fertigungsprobleme wie Wandstärken oder unerreichbare Merkmale hin.
Zertifizierte Vorrichtungsqualität
ISO 9001:2015, ISO 13485 und AS9100D zertifiziert für jede von uns gefertigte Vorrichtung.
-
 AS9100D
Qualitätsmanagementsystem für die Luftfahrt
-
 ISO 9001:2015
Qualitätsmanagementnorm
-
 ISO 13485
Qualitätsmanagement für Medizinprodukte
Vorrichtungswerkstoffe und Oberflächenveredelungen
Die Plattenwerkstoffe, Werkzeugstähle und Oberflächenveredelungen, die wir für kundenspezifische Vorrichtungen verwenden, jeweils ausgewählt für Planheit oder Verschleiß.
Oberflächenveredelungen
Benötigen Sie einen anderen Werkstoff für Ihre Vorrichtung? Fragen Sie unsere Ingenieure.
Alle WerkstoffeFAQ zu Vorrichtungen
Antworten zu Konstruktionsumfang, Toleranzen und Einzelaufträgen für bearbeitete Vorrichtungen.
Angebot anfordern für kundenspezifische Vorrichtungen und Spannmittel
Senden Sie ein STEP-Modell und eine Zeichnung für ein von Ingenieuren geprüftes Angebot innerhalb von 6 Stunden; Angebote für mehrteilige Vorrichtungsbaugruppen erfolgen innerhalb von 3 Tagen.
- Bezugssystem und Positionierlagen
- Geschliffene Flächen mit Ebenheit und Ra
- Hardwareliste: Stifte, Buchsen, Klemmen
- keine Mindestbestellmenge; Einzelstücke werden in 3–5 Tagen geliefert
Verwandte Fertigkeiten







Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








